Les alternatives au sablage pour l'acier sont des méthodes de préparation de surface qui nettoient l'acier avant revêtement sans projeter d'abrasif volant. Elles se répartissent en cinq groupes : nettoyage manuel et aux outils électriques, outils électriques à percussion, hydrodécapage, ablation laser, et méthodes chimiques ou thermiques. Elles se distinguent sur deux points qui déterminent la performance du revêtement : retirent-elles la calamine fortement adhérente, et créent-elles un profil d'ancrage. Seuls les outils électriques à percussion, comme le bristle blasting, font les deux de façon fiable.
Ce guide compare toutes les alternatives pratiques au sablage abrasif pour l'acier au carbone. Pour chacune, il expose ce que la méthode élimine, quelle norme elle peut satisfaire, si elle produit un profil, quels déchets elle laisse et où elle s'inscrit. Il s'adresse aux prescripteurs de revêtements, aux ingénieurs de maintenance et aux inspecteurs qui doivent inscrire une méthode dans une spécification et la défendre.
Si vous ne voulez que les points essentiels, commencez par Ce qu'il faut savoir sur les alternatives au sablage pour l'acier.
Pourquoi les projets cherchent une alternative au sablage
Le sablage abrasif donne un résultat prévisible et inspectable. Le coût se situe tout autour :
- Confinement et déchets. L'abrasif usagé mélangé au revêtement retiré doit être confiné, collecté et éliminé. Lorsque d'anciens revêtements contiennent du plomb ou des chromates, ce flux de déchets peut être classé dangereux.
- Exposition des travailleurs. Lorsqu'un abrasif contenant de la silice est utilisé, ou que des substrats contenant de la silice sont sablés, l'exposition est réglementée. Aux États-Unis, l'OSHA fixe une limite d'exposition admissible à la silice cristalline respirable de 50 µg/m³ (moyenne pondérée sur 8 heures) avec un niveau d'action de 25 µg/m³. Dans l'UE, la directive (UE) 2017/2398 fixe une limite contraignante de 0,1 mg/m³.
- Mobilisation. Le compresseur, le pot de sablage, les flexibles, l'approvisionnement en abrasif et le confinement demandent du temps pour être installés et démontés. Sur une petite réparation, ils peuvent coûter plus cher que la préparation elle-même.
- Accès et exploitation en cours. Les espaces confinés, les racks de tuyauterie encombrés, les installations en service, les bâtiments occupés et les voies ferrées en exploitation ne peuvent souvent pas accepter une opération de sablage à proximité.
Pour un examen plus approfondi des aspects sanitaires du sablage, voir les dangers du sablage.
Les normes à l'aune desquelles toute alternative est mesurée
La méthode choisie doit atteindre le degré fixé par la spécification du revêtement. Voici les degrés qui comptent pour les alternatives :
| Norme | Référence ISO 8501-1 | Calamine | Exigence de profil |
|---|---|---|---|
| SSPC-SP 2 Nettoyage manuel | St 2 | Non adhérente uniquement ; la calamine tenace peut subsister | Aucune |
| SSPC-SP 3 Nettoyage aux outils électriques | St 3 | Non adhérente uniquement ; non destiné à éliminer la calamine adhérente | Aucune |
| SSPC-SP 15 Nettoyage commercial aux outils électriques | — | Éliminée ; taches sur jusqu'à 33 % de chaque unité de surface | Minimum 25 µm (1 mil) |
| SSPC-SP 11 Nettoyage aux outils électriques jusqu'au métal nu | — | Éliminée, sauf au fond des piqûres | Minimum 25 µm (1 mil) |
| SSPC-SP 10 / NACE No. 2 Sablage quasi blanc | Sa 2½ | Éliminée ; taches sur jusqu'à 5 % de chaque unité de surface | Fixée par la spécification du revêtement |
| SSPC-SP 5 / NACE No. 1 Sablage au métal blanc | Sa 3 | Éliminée ; aucune tache | Fixée par la spécification du revêtement |
Deux points des normes façonnent tout ce qui suit. Premièrement, SP 3 indique que « il n'est pas prévu que la calamine, la rouille et la peinture adhérentes soient éliminées par ce procédé ». Deuxièmement, SP 11 avertit que « les brosses métalliques électriques ou les disques de ponçage, utilisés seuls, peuvent ne pas produire le profil de surface requis ». Une méthode qui n'atteint que SP 3 n'est pas une alternative au sablage dans une spécification qui exige le métal nu. Pour plus de détails, consultez nos guides sur SSPC-SP 11 et les normes de préparation mécanique.
Chaque alternative, méthode par méthode
Nettoyage manuel
Brosses métalliques, grattoirs, marteaux à piquer et papier abrasif. Les outils manuels éliminent la rouille, la peinture et la calamine non adhérentes selon SSPC-SP 2 / St 2. Ils n'éliminent pas la calamine tenace et ne créent pas de profil significatif. Utilisez-les pour une maintenance à faible exposition ou comme première passe, et non comme substitut du sablage.
Brossage métallique électrique
Brosses boisseau et circulaires sur meuleuses ou perceuses. Rapides sur la rouille et l'ancienne peinture non adhérentes, mais les poils frottent au lieu de frapper, et SSPC-SP 11 avertit que le brossage métallique seul peut dégrader un profil existant. Le brossage métallique électrique sur de l'acier calaminé a tendance à polir la calamine, ce qui peut donner l'apparence de la propreté tout en la laissant intacte. Plafond typique : SSPC-SP 3 / St 3. Comparez les types d'outils sur notre page outils rotatifs à brosse métallique.
Disques de meulage, disques à lamelles et disques en fibre
Les abrasifs agglomérés et appliqués sur support découpent la calamine et enlèvent de l'acier avec elle. Ils peuvent atteindre le métal nu, mais le profil est peu profond et directionnel. Lors d'essais en chantier naval, Dankiw et Fosdike ont mesuré 30–40 µm avec une meuleuse à grain n° 36 et un disque à lamelles n° 40. Le meulage est aussi facile à pousser trop loin : il enlève de l'acier sain, crée des creux et brunit les arêtes. Utilisez-le pour le dressage des soudures, les projections et les défauts localisés, puis profilez séparément si la spécification l'exige.
Aiguilles (détartreurs à aiguilles)
Un faisceau d'aiguilles trempées entraîné pneumatiquement contre la surface. Les pistolets à aiguilles sont cités dans SSPC-SP 11 comme outils à percussion et sont efficaces sur la rouille importante, la calamine sur les soudures et les géométries irrégulières. Ils laissent une surface martelée et irrégulière ; le profil doit donc être mesuré plutôt que supposé. La production sur surfaces planes est lente.
Brosses rotatives à lamelles à percussion
Des lamelles flexibles avec de la grenaille dure liée, qui frappent la surface en tournant. SSPC-SP 11 cite les ensembles de lamelles rotatives parmi les médias à percussion. Elles peuvent atteindre le métal nu avec un profil sur un acier adapté. La performance dépend de l'état des lamelles, de la vitesse et de la pression ; le profil doit donc être vérifié à chaque chantier.
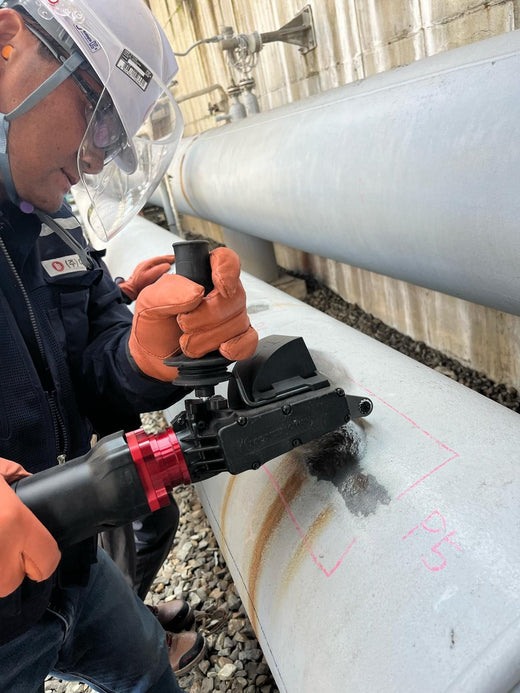
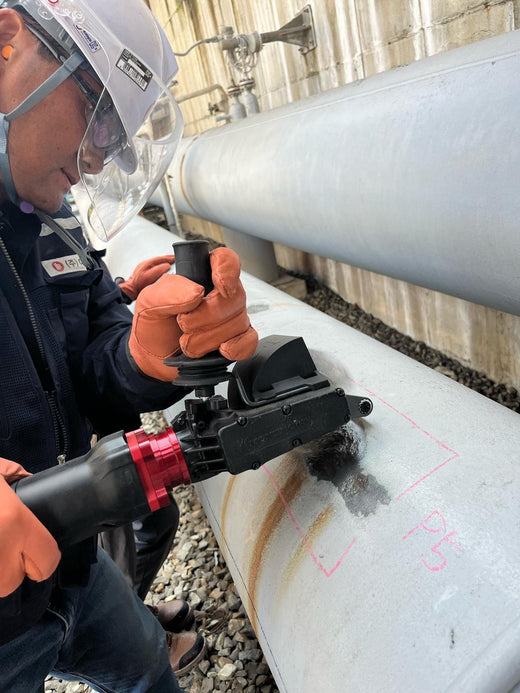
Bristle blasting
Le bristle blasting utilise une bande rotative de brins métalliques trempés. Une barre accélératrice retient les brins puis les libère, de sorte que les pointes frappent l'acier au lieu de frotter dessus. Chaque impact fracture et éjecte la rouille, le revêtement et la calamine et laisse un petit cratère, ce qui constitue le profil d'ancrage. Les recherches du Pr Robert Stango (Marquette University), publiées par la NACE à partir de 2008, décrivent la surface obtenue comme ressemblant à du sablage par sa propreté et sa rugosité. Voir les fondamentaux du bristle blasting.
Résultats documentés :
- Profil : 65–85 µm Rz (2,6–3,3 mil) sur acier API 5L standard lors d'essais documentés. Dankiw et Fosdike ont mesuré 50–80 µm, constamment supérieur à 50 µm, sur trois nuances d'acier de construction navale, avec une variation d'adhérence par arrachement inférieure à celle des disques de meulage (environ 2–3 MPa contre environ 5 MPa), le tout au-dessus du minimum de 5 MPa.
- Propreté : comparable à Sa 2½ / SSPC-SP 10 lors d'essais documentés. Le code de préparation de surface de Jotun pour le nettoyage par bristle blasting (BIPoT) définit des degrés de muA (Sa 3) à muD (Sa 1).
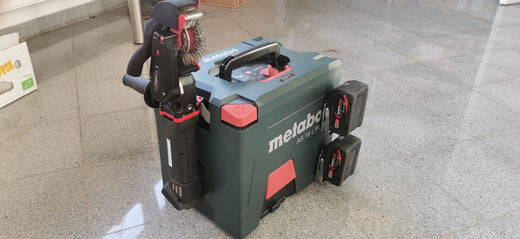
- Équipement : unités d'entraînement pneumatiques, électriques et sans fil. Le Bristle Blaster® Ultimate Electric tourne à 2 300 tr/min (±5 %) à 910 W ; le Bristle Blaster® Pneumatic nécessite 6,2 bar (90 psi) et environ 0,5 m³/min (17,5 cfm) d'air. Les bandes ont un diamètre de 110 mm, une largeur de 23 mm ou 11 mm, en acier à ressort au carbone ou en acier inoxydable.
Les résultats sur tout chantier varient selon la nuance d'acier, le degré de rouille, le choix de la bande et la technique. La réception est fixée par la spécification du revêtement et l'inspecteur responsable. Détails produits : Bristle Blaster® et bandes Bristle Blaster®.
Disques rotatifs de retrait lourd, puis profilage
Les revêtements épais, le goudron, la calamine de rouille importante et la rouille feuilletée encrassent les brins et ralentissent tout outil de profilage. Un disque rotatif de retrait lourd tel que le Tercoo® enlève d'abord l'essentiel, et un outil de profilage termine la surface. C'est la méthode MontiPower en deux étapes, présentée dans l'étude de cas en deux étapes et dans comment retirer la rouille importante sans sablage.
Hydrodécapage
De l'eau à 70 MPa (10 000 psig) ou plus, classée de WJ-1 à WJ-4 selon les normes conjointes SSPC/NACE. L'hydrodécapage est très efficace pour éliminer les revêtements et les sels solubles, et WJ-1 ne tolère aucune calamine résiduelle. Mais la norme est explicite : le nettoyage au jet d'eau « ne fournit pas le motif d'ancrage primaire ». Il convient à la réapplication de revêtement sur de l'acier précédemment sablé. Il nécessite une grande unité de pompage, un confinement de l'eau et une maîtrise de la rouille flash. Voir notre guide des normes d'hydrodécapage.
Ablation laser
Des lasers pulsés vaporisent les revêtements, les oxydes et les contaminants. La méthode dispose désormais de AMPP SP21511-1 et du guide AMPP 21611. Elle ne produit aucun média secondaire, mais l'équipement est coûteux, et KTA-Tator note que l'ablation laser « n'éliminera pas de manière productive la calamine intacte ». Elle convient le mieux au retrait de revêtements sur des composants sensibles ou de grande valeur.
Décapage chimique et décapage à l'acide
Les décapants pour peinture éliminent les revêtements ; le décapage à l'acide dissout la calamine. Le décapage à l'acide est un procédé en bain contrôlé pour les usines et les ateliers de fabrication, et non une méthode de chantier. Il produit de l'acide usagé (aux États-Unis, la liqueur de décapage usagée issue de la finition de l'acier est un déchet dangereux répertorié, K062), ne laisse aucun profil d'ancrage et présente un risque de fragilisation par l'hydrogène sur les aciers à haute résistance.
Nettoyage à la flamme
Un chalumeau chauffe la surface de sorte que la calamine se fissure par dilatation différentielle, suivi d'un brossage métallique. C'est un travail par point chaud, il peut déformer les sections minces et ne crée pas de profil. Il a été largement remplacé par des méthodes mécaniques.
Matrice de comparaison
| Méthode | Élimine la calamine adhérente | Crée un profil d'ancrage | Plafond typique | Déchets secondaires |
|---|---|---|---|---|
| Outils manuels | Non | Non | SP 2 / St 2 | Matière retirée |
| Brosse métallique électrique | Non (tend à polir) | Non ; peut dégrader un profil existant | SP 3 / St 3 | Matière retirée, brosses usées |
| Meulage / disque à lamelles | Oui, avec perte de métal | Peu profond, directionnel (30–40 µm mesurés) | Métal nu ; profil souvent inférieur à la spécification | Matière retirée, poussière abrasive, disques |
| Détartreur à aiguilles | Oui, sur soudures et arêtes | Irrégulier ; à vérifier | SP 11 possible | Matière retirée |
| Brosses rotatives à lamelles à percussion | Oui | Oui ; à vérifier | SP 11 | Matière retirée, lamelles usées |
| Bristle blasting | Oui | Oui (65–85 µm Rz documentés sur API 5L) | SP 11 ; comparable à Sa 2½ / SP 10 lors d'essais documentés | Matière retirée, bandes usées |
| Hydrodécapage | Oui à WJ-1 | Pas de profil primaire | WJ-1 à WJ-4 | Eau contaminée |
| Ablation laser | Pas de façon productive | Limité | Selon AMPP SP21511-1 | Fumées, particules captées |
| Décapage à l'acide | Oui (en bain uniquement) | Non | Procédé d'atelier | Acide usagé |
| Nettoyage à la flamme | En partie | Non | Inférieur au métal nu | Matière retirée, combustion |
Choisir selon la situation
- Réparations ponctuelles et zones endommagées : bristle blasting ou brosses rotatives à lamelles à percussion jusqu'à SP 11, avec raccord progressif dans le revêtement sain. Voir Comment retirer la calamine sur de petites zones d'acier et réparation ponctuelle.
- Cordons de soudure et zones affectées thermiquement : détartreur à aiguilles ou meuleuse pour les projections et le laitier, puis bristle blasting pour le profil. Voir cordons de soudure et ZAT.
- Joints de chantier de pipelines : bristle blasting lorsqu'une opération de sablage est impraticable sur l'emprise. Voir préparation des joints de chantier.
-
Installations en service et zones dangereuses : une méthode et une configuration que le zonage, l'évaluation des risques et le système de permis de l'exploitant du site accepteront. Un marquage ATEX (
II 2G c IIA T4 X) s'applique uniquement à certaines bandes Bristle Blaster® sur l'unité d'entraînement Bristle Blaster® Pneumatic d'origine, pour les atmosphères gazeuses. Il ne remplace pas le permis du site. - Corrosion importante ou revêtements épais : Tercoo® d'abord, puis un outil de profilage.
- Réapplication sur acier précédemment sablé : hydrodécapage, surtout lorsque les sels solubles sont préoccupants.
- Acier neuf de grande surface : le sablage abrasif reste l'option la plus productive.
Vérifier le résultat
Une méthode alternative doit passer la même inspection qu'une surface sablée :
- Propreté par rapport aux photographies de référence ISO 8501-1 ou à la définition écrite SSPC de la spécification.
- Profil au ruban réplique ou au micromètre de profondeur selon ASTM D4417. Voir notre guide de terrain de la mesure du profil d'ancrage et la gamme M-TESTCO.
- Sels solubles lorsqu'ils sont spécifiés, par patch Bresle et conductivité selon ISO 8502-6 et ISO 8502-9. Voir contamination par les sels solubles.
Inscrire une alternative dans une spécification
Nommez le résultat, et pas seulement l'outil. Une clause défendable précise la propreté requise (par exemple SSPC-SP 11, ou un résultat comparable à Sa 2½), le profil minimal et maximal de la fiche technique du revêtement, la méthode de mesure et l'autorité de réception. Notre guide comment rédiger une spécification de préparation de surface en présente la structure.
Vous spécifiez une préparation sans abrasif sur un projet en cours ?
Communiquez-nous le système de revêtement, l'état de l'acier et les contraintes d'accès. Nous vous recommanderons une méthode et la vérification qui l'accompagne.
Foire aux questions
Quelle alternative au sablage donne un profil d'ancrage ?
Les outils électriques à percussion : bristle blasting, brosses rotatives à lamelles à percussion et, de façon moins prévisible, détartreurs à aiguilles. SSPC-SP 11 et SP 15 exigent tous deux au moins 25 µm (1 mil). L'hydrodécapage et le brossage métallique ne créent pas de profil primaire.
Puis-je remplacer le sablage par des outils électriques sur toute une structure ?
Techniquement oui sur de nombreux systèmes de revêtement, si la spécification autorise SP 11 ou un équivalent documenté. Commercialement, le sablage est généralement plus rapide sur de grandes surfaces dégagées. Les outils électriques sont rentables là où la mobilisation, le confinement et l'accès dominent le coût.
Le bristle blasting est-il accepté par les fabricants de revêtements ?
Jotun a publié un code de préparation de surface pour le nettoyage par bristle blasting, avec des degrés correspondant à ISO 8501-1. Confirmez toujours l'acceptation pour le système de revêtement précis auprès du fabricant et de l'inspecteur du projet.
Quelle est la différence entre SSPC-SP 11 et SSPC-SP 15 ?
Les deux exigent le métal nu aux outils électriques et un profil minimal de 25 µm. SP 11 n'admet aucune tache ; SP 15 admet des taches sur jusqu'à 33 % de chaque unité de surface.
Sources
- SSPC-SP 11, Power Tool Cleaning to Bare Metal. Copie de la norme
- SSPC-SP 3, Power Tool Cleaning. Copie de la norme
- KTA-Tator, Industry Standards for Surface Preparation. kta.com
- SSPC-SP WJ-1/NACE WJ-1, Clean to Bare Substrate. Copie de la norme
- KTA-Tator, Surface Preparation of Steel by Laser Ablation. kta.com
- OSHA 29 CFR 1926.1153, Respirable crystalline silica. osha.gov
- Directive (UE) 2017/2398 concernant les agents cancérogènes et mutagènes au travail (silice cristalline respirable). stopcarcinogensatwork.eu
- Code de déchet dangereux K062 de l'EPA américaine, liqueur de décapage usagée issue de la finition de l'acier. Liste des codes
- R. Dankiw, D. Fosdike, Defining Mechanical Surface Preparation Standards with Power Tools, Corrosion & ; Prevention 2018, Paper 74. PDF
- Jotun, Surface Preparation Code and Standard for Bristle Blast Cleaning and Profiling Process. PDF
- R. J. Stango et al., Fundamentals of Bristle Blasting Process for Removing Corrosive Layer, NACE CORROSION 2009. Résumé AMPP
- Fiches techniques MontiPower : Bristle Blaster® Pneumatic (2020-09-02), Bristle Blaster® Ultimate Electric Single (2023-08-15), Bristle Blaster® Belts Steel (2020-09-09) ; manuel 52609.