Réponse courte : la corrosion par piqûres est une attaque localisée qui forme de petites cavités profondes, généralement provoquée par les chlorures. Elle compte pour la préparation de surface, car les piqûres retiennent des produits de corrosion et des sels solubles que la projection abrasive ne retire pas de façon fiable, et que le revêtement est mince sur les parois des piqûres. Traitez-la en évaluant la profondeur, en retirant les croûtes épaisses, en nettoyant et en profilant, en éliminant les sels par lavage, et en appliquant une couche d'appoint ou en comblant les piqûres profondes.
Cet article explique les causes de la corrosion par piqûres, où elle se produit, pourquoi elle pose un problème spécifique pour les travaux de revêtement, et une approche en cinq étapes pour préparer l'acier piqué. La piqûre est l'une des formes de corrosion localisée les plus destructrices dans les structures en acier industrielles. Contrairement à la corrosion uniforme, qui réduit progressivement l'épaisseur de l'acier sur une large zone, la piqûre concentre l'attaque dans de petites cavités profondes qui peuvent perforer une section alors que la perte moyenne de métal reste faible. Pour la préparation de surface, la piqûre crée une difficulté que les degrés de projection standard ne résolvent pas entièrement : les piqûres survivent au nettoyage par projection abrasive sous forme de défauts géométriques de l'acier, et les contaminants et produits de corrosion qu'elles contiennent continuent de menacer l'adhérence et l'intégrité à long terme du revêtement appliqué.
Qu'est-ce qui cause la corrosion par piqûres ?
La corrosion par piqûres est un processus électrochimique qui démarre là où un film de surface protecteur — un film d'oxyde passif sur l'acier inoxydable et l'aluminium, ou la calamine, un produit de corrosion ou un revêtement sur l'acier au carbone — est localement rompu, typiquement en présence d'anions agressifs, le plus souvent les ions chlorure. Une séquence type sur l'acier est la suivante :
- Les ions chlorure se concentrent à un défaut de surface, une inclusion, une rupture de revêtement ou une brèche dans la calamine, perturbant le film de surface
- Un site anodique se forme : le fer se dissout à l'intérieur de la piqûre en développement
- La géométrie de la piqûre crée une pile d'aération différentielle — l'intérieur de la piqûre s'appauvrit en oxygène et reste anodique, tandis que la surface environnante (ou la calamine adjacente) joue le rôle de cathode
- La chimie de la piqûre devient progressivement plus acide et plus riche en chlorures à mesure que les produits de réaction s'hydrolysent, accélérant encore la corrosion à l'intérieur de la piqûre
- Une croûte de produits de corrosion se forme souvent sur l'ouverture de la piqûre, ce qui peut la masquer pendant que la corrosion se poursuit en dessous
En termes pratiques, la piqûre s'auto-entretient. Une fois amorcée, elle crée les conditions chimiques qui accélèrent sa propre croissance. C'est pourquoi la piqûre peut progresser rapidement dans les environnements agressifs — offshore, marins, procédés chimiques et atmosphères riches en chlorures — et pourquoi la détection et le traitement précoces comptent. Pour les mécanismes généraux, voir Qu'est-ce que la corrosion ? Types, causes et comment la préparation de surface l'arrête.
Où la corrosion par piqûres se produit-elle sur les actifs industriels
- Structures offshore — zone d'éclaboussures et zone de marnage sur les jambes de jacket ; superstructures aux endroits de dégradation du revêtement où le dépôt de chlorures est élevé
- Navires — ballasts (en particulier aux points bas où l'eau salée s'accumule), structures de cales, tôles de coque aux défauts de revêtement
- Pipelines — surface externe aux endroits de décollement du revêtement ; surface interne en service doux et acide où le CO₂ et le H₂S favorisent l'attaque localisée
- Réservoirs de stockage — tôles de fond intérieures et virole inférieure en contact avec les fluides de procédé, et fonds de réservoirs où l'eau s'accumule
- Échangeurs de chaleur et appareils à pression — surfaces en contact avec des fluides de procédé ou de l'eau de refroidissement contenant des chlorures
- Structures minières — récipients de procédé, acier de structure et tuyauterie en contact avec des fluides de procédé acides et de l'eau de procédé riche en chlorures
Pourquoi la piqûre crée des difficultés pour la préparation de surface
Le nettoyage par projection abrasive standard — même jusqu'à SSPC-SP 10 / Sa 2½ (quasi-métal blanc) — traite la contamination et le profil d'ancrage sur la surface générale de l'acier, mais ne résout pas entièrement les problèmes que crée une piqûre profonde. Les normes de métal nu par outil électrique le reconnaissent explicitement : SSPC-SP 11 et SP 15 admettent des résidus de rouille et de revêtement au fond des piqûres lorsque la surface d'origine est piquée.
1. Les piqûres retiennent des produits de corrosion après la projection
Le média abrasif frappe la surface à grande vitesse, mais la géométrie d'une piqûre profonde et étroite limite la qualité du nettoyage de son intérieur. Les produits de corrosion — oxydes de fer, chlorures de fer et sulfates de fer — peuvent subsister dans la partie basse des piqûres même lorsque l'acier environnant satisfait à Sa 2½. Ces résidus continuent de corroder l'acier sous un revêtement appliqué ensuite et contribuent au cloquage osmotique par leur teneur en sels solubles.
2. Les piqûres retiennent une contamination par des sels solubles
Les sels de chlorure sont hygroscopiques — ils attirent l'humidité. Une fois que des produits de corrosion riches en chlorures s'accumulent dans les piqûres, ils attirent l'eau à travers tout revêtement sus-jacent par osmose. C'est le mécanisme du cloquage osmotique : la concentration en sels dans la piqûre crée une force motrice locale qui tire l'eau à travers le film de revêtement, faisant monter la pression jusqu'à ce que le revêtement cloque et se décolle. La projection à sec seule ne retire pas de façon fiable les sels solubles de l'intérieur des piqûres. Le lavage à l'eau ou l'hydrodécapage haute pression (degrés SSPC-WJ) est généralement plus efficace pour retirer les produits de corrosion chargés en sels de l'acier piqué.
3. Les piqûres profondes créent des déficits d'épaisseur de revêtement
Un film de revêtement épouse le contour de la surface de l'acier. Au-dessus d'une piqûre profonde, la couverture à la base et sur les parois peut être bien plus mince que sur l'acier environnant, et sur les piqûres étroites le revêtement peut ponter l'ouverture — laissant un vide sous un film en apparence intact. Ces zones de film mince et ces vides sont souvent les premiers à céder en service.
4. La piqûre réduit l'épaisseur de section effective
Sans relever strictement de la préparation de surface, une piqûre ayant ramené l'acier sous l'épaisseur minimale acceptable doit être identifiée avant le revêtement et peut exiger une réparation (par exemple par soudage ou remplacement de tôle) avant l'application du revêtement. La mesure d'épaisseur par ultrasons sur les zones piquées et le jaugeage de la profondeur des piqûres sont des pratiques courantes pour l'évaluation de l'aptitude au service dans les secteurs de l'énergie et du maritime.
Comment traiter la corrosion par piqûres lors de la préparation de surface
Étape 1 : évaluer la profondeur et l'étendue des piqûres
Avant de choisir une méthode de préparation, caractérisez la piqûre : profondeur, diamètre, densité (piqûres par unité de surface) et présence de croûtes de produits de corrosion recouvrant les ouvertures. Cela détermine si le nettoyage par projection ou par outil électrique suffit seul, ou si une étape préalable de retrait en masse est nécessaire.
Étape 2 : retirer la corrosion en masse des zones fortement piquées — Tercoo®
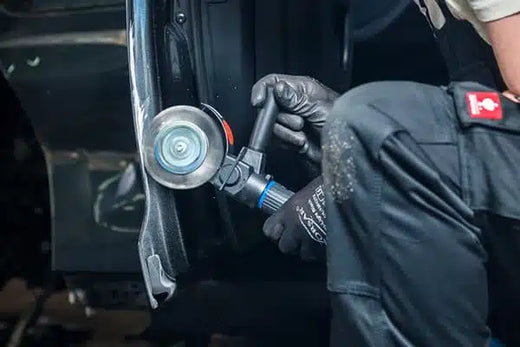
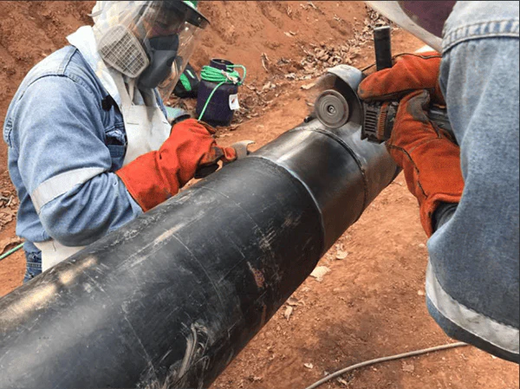
Pour l'acier présentant une corrosion lamellaire, des croûtes épaisses de produits de corrosion ou de fortes piqûres dont l'ouverture est recouverte de produits de corrosion intacts, retirer la corrosion en masse avant la préparation finale est l'approche techniquement correcte. Les disques à broches en carbure de tungstène Tercoo® sont conçus pour cela : ils enlèvent la rouille épaisse, la calamine lamellaire et le revêtement existant, mettant à nu l'acier sous la croûte de corrosion et ouvrant les piqûres en vue du nettoyage ultérieur.
Étape 3 : atteindre la propreté et le profil visés — Bristle Blaster® ou projection abrasive
Après le retrait de la corrosion en masse, la surface est amenée au degré de propreté et au profil d'ancrage visés :
- La projection abrasive offre la cadence de production la plus élevée et le résultat le plus homogène sur de grandes surfaces.
- Le Bristle Blaster® produit une propreté comparable à ISO 8501-1 Sa 2½ / SSPC-SP 10 et un profil d'ancrage de 65–85 µm Rz sur acier standard lors d'essais documentés, sans abrasif volant. Les résultats varient selon la nuance d'acier, le degré de rouille, la bande et la technique. Il convient aux espaces confinés, aux sites isolés, aux réparations ponctuelles et — avec le modèle pneumatique évalué ATEX — aux zones dangereuses de zone 1 où la projection n'est pas envisageable. Comme avec tout outil, inspectez de près le fond des piqûres ; le guide sur le traitement des piqûres de corrosion montre la technique sur les piqûres localisées.
La séquence combinée est décrite dans La méthode MontiPower® en deux étapes : de la corrosion importante à SSPC-SP10.
Étape 4 : maîtriser la contamination par les sels solubles
Sur un acier piqué ayant été exposé aux chlorures, le contrôle des sels solubles avant revêtement est essentiel. Mesurez par patch de Bresle (ISO 8502-6) et conductivité (ISO 8502-9). Les limites sont fixées par la spécification : de nombreuses spécifications offshore retiennent 20 mg/m² (2 µg/cm²), et la norme de performance de l'OMI pour les revêtements de protection des ballasts fixe un maximum de 50 mg/m² en chlorure de sodium. Si les résultats dépassent la limite, lavez à l'eau propre ou utilisez l'hydrodécapage, laissez la surface sécher, préparez à nouveau toute rouille flash, et confirmez par un nouveau contrôle avant d'appliquer le primaire. Voir Contamination par les sels solubles et défaillance du revêtement.
Étape 5 : appliquer une couche d'appoint ou combler les piqûres profondes
Les piqûres profondes peuvent nécessiter une couche d'appoint de primaire travaillée au pinceau dans la piqûre, ou un comblement avec un mastic compatible ou un matériau tolérant les surfaces, avant l'application du système de revêtement complet, afin que l'épaisseur de film à la base et sur les parois de la piqûre soit adéquate. La méthode et les matériaux doivent être compatibles avec le système de revêtement et inscrits dans la spécification du projet — consultez la fiche technique du produit du fabricant du revêtement.
À retenir
- La corrosion par piqûres concentre l'attaque dans des cavités profondes localisées, généralement provoquées par la rupture d'un film de surface protecteur sous l'effet des chlorures. Elle s'auto-entretient : la chimie de la piqûre accélère sa propre croissance.
- Le nettoyage par projection abrasive à Sa 2½ / SSPC-SP 10 ne résout pas entièrement les piqûres profondes : des produits de corrosion et des sels solubles peuvent subsister à l'intérieur des piqûres après la projection.
- Sur l'acier fortement piqué, une approche efficace est la préparation en deux étapes : Tercoo® pour retirer la corrosion en masse et les croûtes, puis Bristle Blaster® ou projection abrasive pour atteindre la propreté et le profil d'ancrage visés.
- La maîtrise des sels solubles est critique pour l'acier piqué — les produits de corrosion riches en chlorures dans les piqûres provoquent le cloquage osmotique. Contrôlez et traitez avant le revêtement.
- Une piqûre ayant ramené l'acier sous l'épaisseur minimale exige une évaluation structurelle et une réparation avant le revêtement — un revêtement ne peut pas restituer la section perdue.
Questions fréquentes
Qu'est-ce qui cause la corrosion par piqûres sur l'acier ?
La piqûre démarre là où un film protecteur, la calamine ou un revêtement est localement rompu, généralement en présence de chlorures. La piqûre devient une petite anode entourée d'une grande cathode, et son intérieur devient acide et riche en chlorures, ce qui accélère l'attaque. Les environnements marins, offshore et chimiques sont les plus agressifs.
La projection abrasive retire-t-elle la corrosion des piqûres ?
Pas complètement. La projection nettoie bien la surface ouverte, mais les produits de corrosion et les sels solubles peuvent subsister au fond des piqûres profondes et étroites, même lorsque l'acier environnant atteint Sa 2½. SSPC-SP 11 et SP 15 admettent explicitement des résidus au fond des piqûres. Le lavage à l'eau et le contrôle des sels sont nécessaires sur l'acier piqué exposé aux chlorures.
Quel niveau de sels solubles est acceptable avant de revêtir un acier piqué ?
La spécification du revêtement fixe la limite. De nombreuses spécifications offshore retiennent 20 mg/m² (2 µg/cm²), mesurés par patch de Bresle et conductivité, et la norme OMI pour les ballasts admet jusqu'à 50 mg/m² en chlorure de sodium. Si le résultat est supérieur, lavez ou hydrodécapez la surface et contrôlez à nouveau.
Faut-il combler les piqûres profondes avant le revêtement ?
Les piqûres profondes exigent généralement une couche d'appoint de primaire au pinceau, et parfois un mastic compatible, afin que le revêtement atteigne le fond de la piqûre à une épaisseur adéquate. Les piqûres qui ont réduit l'acier en dessous de l'épaisseur minimale exigent d'abord une évaluation structurelle et une réparation. Suivez la fiche technique du fabricant du revêtement.
Articles associés
- Guide complet des normes de préparation de surface SSPC
- Maîtrise de la corrosion des actifs industriels
Sources
- Corrosion Alliance, Principles of Corrosion. corrosionalliance.com
- SSPC-SP 11, Power Tool Cleaning to Bare Metal (résidus admis au fond des piqûres). glavin.net
- SSPC-SP WJ-1 / NACE WJ-1, Waterjet Cleaning of Metals — Clean to Bare Substrate. glavin.net
- OMI, résolution MSC.215(82), Performance Standard for Protective Coatings for Dedicated Seawater Ballast Tanks (sels solubles ≤ 50 mg/m² NaCl ; Sa 2½, profil 30–75 µm). dl.defelsko.com
- KTA-Tator, Industry Standards for Surface Preparation. kta.com