Réponse courte : Un programme de lutte contre la corrosion des actifs industriels comporte six étapes : classer l'environnement selon l'ISO 12944, spécifier un système de protection pour la durabilité requise, maîtriser la préparation de surface et la qualité d'application, inspecter selon un calendrier fondé sur le risque, intervenir selon l'état, et juger les décisions sur le coût sur cycle de vie. La préparation de surface est l'étape la plus souvent responsable des défaillances de revêtement évitables.
Cet article présente un cadre pratique en six étapes pour la lutte contre la corrosion des actifs industriels, avec les normes applicables à chaque étape, un tableau de décision pour les interventions de maintenance et les options de préparation de surface pour les actifs qui ne peuvent être ni arrêtés ni sablés.
La lutte contre la corrosion est l'application systématique de mesures d'ingénierie, d'exploitation et de gestion pour prévenir, détecter et atténuer la corrosion des actifs industriels. Ce n'est pas une action isolée. C'est un programme qui couvre la conception de l'actif, le choix des matériaux, la spécification des revêtements, la qualité de construction, la planification des inspections, l'exécution de la maintenance et la planification de fin de vie. La différence entre un programme bien géré et une maintenance réactive improvisée est la différence entre une maintenance prévisible et budgétée et des arrêts non planifiés, des réparations d'urgence et un remplacement anticipé des actifs.
Le coût et les conséquences d'une lutte insuffisante contre la corrosion
L'étude IMPACT de NACE International a estimé le coût mondial de la corrosion à 2,5 billions de dollars US, soit 3,4 % du PIB mondial (2013). La même étude a estimé que 15 à 35 % de ce coût, soit entre 375 et 875 milliards de dollars US par an, pourraient être économisés grâce à des pratiques de lutte contre la corrosion qui existent déjà. Ces chiffres couvrent les coûts directs et n'incluent pas le coût complet des incidents de sécurité et des conséquences environnementales. Dans les secteurs les plus touchés par la corrosion structurelle (pétrole et gaz, marine, production d'énergie, industrie chimique et infrastructures), les défaillances liées à la corrosion sont une cause majeure d'arrêts non planifiés et d'incidents d'intégrité des actifs.
De nombreuses défaillances de revêtement liées à la corrosion sont évitables grâce à une préparation de surface adéquate et à une application correcte ; elles ne sont pas causées par des défauts du produit de revêtement ni par des conditions de service inévitables. Une lutte insuffisante contre la corrosion est, en grande partie, un problème d'exécution.
Le cadre de lutte contre la corrosion
Étape 1 : évaluation de l'environnement et classification de la corrosivité
Une lutte efficace contre la corrosion commence par la compréhension de l'environnement de service. L'ISO 12944-2 fournit la classification normalisée de la corrosivité : C1 à CX pour l'exposition atmosphérique et Im1 à Im4 pour les structures immergées et enterrées. Les catégories atmosphériques sont décrites par des environnements types et peuvent être déterminées plus précisément à partir de la corrosion de première année d'échantillons de référence en acier et en zinc, ou estimées à partir de l'humidité, du dépôt de chlorures et des niveaux de polluants (ISO 9223). Pour les actifs qui couvrent plusieurs environnements, comme les structures offshore avec zones atmosphérique, d'éclaboussures et immergée, classez chaque zone séparément.
Étape 2 : spécification du système de protection contre la corrosion
Le système de protection contre la corrosion (primaire, couche intermédiaire, couche de finition, épaisseur totale de film et préparation de surface) doit correspondre à la catégorie de corrosivité et à la durée de vie requise. Principales décisions de spécification :
- Plage de durabilité : pendant combien de temps le système doit-il protéger avant la première maintenance majeure ? L'ISO 12944 définit les plages faible (L : jusqu'à 7 ans), moyenne (M : 7–15 ans), élevée (H : 15–25 ans) et très élevée (VH : plus de 25 ans).
- Type de système de revêtement : systèmes à primaire riche en zinc pour la protection galvanique (sacrificielle) de l'acier en cas d'endommagement du revêtement ; époxy haut extrait sec pour les environnements dominés par l'effet barrière ; aluminium projeté thermiquement pour une très longue durée de vie en environnements CX et d'immersion.
- Norme de préparation de surface : la fiche technique du revêtement et les tableaux de systèmes de l'ISO 12944-5 fixent le degré minimal de préparation. Pour les systèmes hautes performances en C4, C5, CX et immersion, il s'agit généralement de Sa 2½ (SSPC-SP 10) avec une plage de profil spécifiée.
- Limites de sels solubles : définissez la contamination maximale acceptable pour l'environnement de service. Inscrivez dans la spécification la méthode de mesure (extraction ISO 8502-6 avec conductivité ISO 8502-9) et la limite du projet.
Étape 3 : contrôle qualité de la construction et de l'application
La spécification techniquement la plus correcte n'apporte aucune valeur si l'exécution n'est pas maîtrisée. Un programme de contrôle qualité efficace pour l'application des revêtements couvre :
- La vérification de la préparation de surface avant revêtement : degré de propreté, mesure du profil d'ancrage et essais de sels solubles
- La surveillance des conditions environnementales pendant la préparation et l'application (température de l'acier, humidité relative, point de rosée)
- La mesure de l'épaisseur de film humide pendant l'application et la vérification de l'épaisseur de film sec après durcissement
- Le contrôle des défauts (holiday test) pour les revêtements en service d'immersion
- La documentation de tous les résultats d'inspection avec emplacement, date, inspecteur et instrument
Étape 4 : programme d'inspection en service
Un calendrier d'inspection définit quand l'actif sera examiné, ce qui sera évalué et quels seuils d'état déclenchent la maintenance. Une approche fondée sur le risque priorise les actifs les plus critiques et les zones les plus exposées de chaque actif. Les résultats d'inspection doivent inclure :
- La note globale d'état du revêtement sur une échelle normalisée, par exemple le degré d'enrouillement Ri 0 à Ri 5 selon l'ISO 4628-3
- L'identification et la localisation des défauts de revêtement par type (cloquage, fissuration, écaillage, rouille)
- L'évaluation de la perte d'acier dans les zones de corrosion active (mesure d'épaisseur par ultrasons)
- L'analyse de tendance comparant l'état actuel aux inspections précédentes
Étape 5 : intervention de maintenance
Les interventions de maintenance sont déclenchées par les seuils d'état définis dans le programme d'inspection. Le choix entre réparation ponctuelle, surcouchage par zone et revêtement complet dépend de l'étendue et du type de dégradation du revêtement. Les seuils ci-dessous sont des exemples typiques ; fixez les vôtres dans la spécification de maintenance.
| État (seuil indicatif) | Intervention | Préparation de surface requise |
|---|---|---|
| Dommage mécanique isolé ou corrosion ponctuelle (< 1 % de la surface) | Réparation ponctuelle | SSPC-SP 11 au minimum (métal nu, profil ≥ 25 µm / 1 mil) ; un résultat comparable à SSPC-SP 10 est préférable pour les systèmes hautes performances |
| Dégradation étendue du revêtement (environ 1–10 % de la surface) sans délaminage | Surcouchage par zone après préparation locale | Comparable à SSPC-SP 10 sur les zones corrodées ; balayage par sablage ou abrasion du revêtement intact pour l'adhérence |
| Délaminage étendu, cloquage osmotique ou corrosion sous film | Revêtement complet après enlèvement total | SSPC-SP 10 / Sa 2½ au minimum, ou selon la spécification d'origine |
| Corrosion active menaçant l'intégrité structurelle | Réparation d'urgence et évaluation structurelle | SSPC-SP 11 au minimum pour la réparation du revêtement ; revue par un ingénieur structure |
Étape 6 : analyse du coût sur cycle de vie
Les décisions de lutte contre la corrosion doivent être évaluées sur la base du coût sur cycle de vie, et non du seul coût initial. Par exemple, un système de revêtement qui coûte 40 % de plus qu'une alternative de spécification inférieure, mais dure deux fois plus longtemps et nécessite deux fois moins d'interventions de maintenance, est nettement moins cher sur la durée de service de l'actif. Les modèles de coût sur cycle de vie doivent prendre en compte :
- Le coût d'application initial (matériaux, main-d'œuvre, préparation de surface)
- Les coûts d'inspection et de surveillance
- La fréquence et le coût des interventions de maintenance
- La production perdue pendant l'application et la maintenance
- Le coût et le calendrier de remplacement
Lutte contre la corrosion dans les environnements contraints pour la maintenance
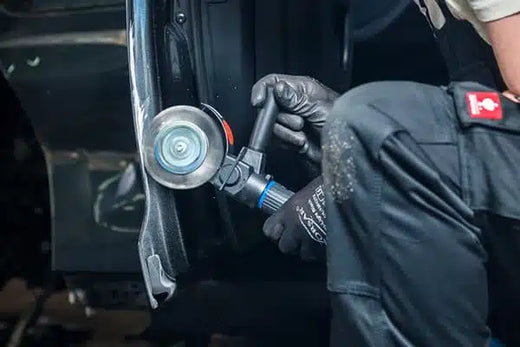
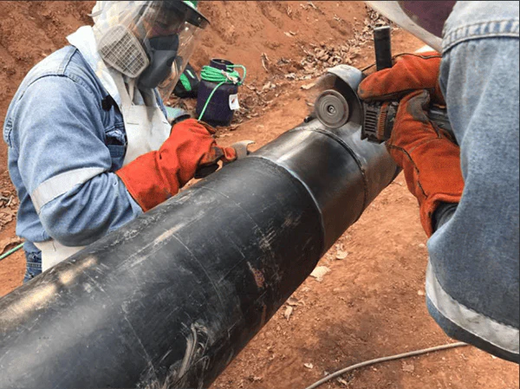
De nombreux actifs industriels, en particulier dans le pétrole et le gaz, l'offshore et l'énergie, ne peuvent pas être mis hors service pour la préparation de surface et le revêtement. La maintenance doit être réalisée sur des installations en exploitation, en zones classées ATEX, en espaces confinés et sur des sites isolés. Ces contraintes appellent des méthodes de préparation sans l'empreinte logistique du sablage abrasif ; voir la préparation de surface en service.
- Le Bristle Blaster® de MontiPower® offre une propreté comparable à Sa 2½ / SSPC-SP 10 et un profil d'ancrage Rz de 65–85 µm sur acier API 5L lors d'essais documentés, sans abrasif, sans confinement de sablage ni équipement de sablage. Les résultats varient selon la nuance d'acier, le degré de rouille, la bande et la technique. La version entièrement pneumatique est évaluée ATEX pour la zone 1 gaz (groupe IIA, T4) et la zone 21 poussières, sous réserve du système de permis du site.
- Les disques Tercoo® éliminent la corrosion en masse et les revêtements épais avant le bristle blasting dans la méthode en deux étapes pour les zones fortement corrodées.
- Les entraînements pneumatiques fonctionnent avec l'air comprimé disponible sur la plupart des sites industriels ; les entraînements électriques et sans fil 18 V couvrent les zones dépourvues d'air.
- Sans abrasif ne veut pas dire sans poussière : la rouille et l'ancien revêtement éliminés deviennent tout de même des particules ; l'aspiration et la protection respiratoire suivent donc l'évaluation des risques du site.
Points clés à retenir
- La lutte contre la corrosion est un programme, pas un produit. Elle couvre l'évaluation de l'environnement, la spécification du système de protection, le contrôle qualité de l'application, l'inspection et la maintenance planifiée sur toute la durée de service de l'actif.
- Une préparation de surface insuffisante est l'une des plus grandes causes évitables de défaillance du revêtement. Un programme robuste définit et fait appliquer des normes de préparation de surface à chaque intervention de revêtement.
- L'ISO 12944 est le cadre de référence pour la classification de la corrosivité et le choix du système de revêtement. Les systèmes hautes performances dans les catégories les plus corrosives exigent généralement Sa 2½ (SSPC-SP 10) avec un profil spécifié.
- Le coût sur cycle de vie, et non le coût d'application initial, est la bonne base pour l'investissement dans la lutte contre la corrosion. Les systèmes correctement spécifiés, appliqués et entretenus sont généralement moins chers sur leur durée de service que les systèmes sous-spécifiés qui exigent une intervention précoce.
- Les environnements contraints pour la maintenance exigent des méthodes de préparation qui fonctionnent sur des actifs en service sans la logistique du sablage. Les outils électriques à impact peuvent atteindre les niveaux de préparation qu'exigent les revêtements hautes performances, vérifiés par l'inspection.
Articles associés
- Protection contre la corrosion des structures en acier : guide pratique
- Comment garder l'acier exempt de corrosion : cycles de maintenance
- Revêtements industriels : types, systèmes et exigences de préparation de surface
- Contamination par les sels solubles et défaillance du revêtement
- Rédiger une spécification de préparation de surface
Questions fréquentes
Qu'est-ce que la lutte contre la corrosion des actifs industriels ?
La lutte contre la corrosion est un programme géré de mesures d'ingénierie, d'exploitation et de maintenance qui prévient, détecte et atténue la corrosion. Pour les actifs industriels, elle couvre la classification de l'environnement, la spécification du système de revêtement, le contrôle qualité de la préparation de surface et de l'application, l'inspection fondée sur le risque, la maintenance conditionnelle et les décisions de coût sur cycle de vie sur toute la durée de service de l'actif.
Combien coûte la corrosion ?
L'étude IMPACT de NACE International a estimé le coût mondial de la corrosion à 2,5 billions de dollars US, soit environ 3,4 % du PIB mondial en 2013. Elle a aussi estimé que 15 à 35 % de ce coût pourraient être économisés en appliquant des pratiques de lutte contre la corrosion qui existent déjà, ce qui explique pourquoi les programmes structurés sont rentables sur les actifs industriels.
Quelle norme sert à classer la corrosivité pour le choix du revêtement ?
L'ISO 12944-2 classe la corrosivité atmosphérique de C1 (très faible) à CX (extrême) et l'exposition en immersion ou enterrée de Im1 à Im4. L'ISO 12944-5 donne ensuite des exemples de systèmes de peinture protecteurs pour chaque catégorie et pour les plages de durabilité faible, moyenne, élevée et très élevée.
Quelle préparation de surface faut-il pour les réparations de revêtement ?
Les réparations ponctuelles de systèmes hautes performances exigent généralement au moins SSPC-SP 11, nettoyage à l'outil électrique jusqu'au métal nu avec un profil minimal de 25 µm (1 mil), ou un résultat comparable au degré de décapage d'origine. Le revêtement complet revient normalement à la spécification d'origine, généralement Sa 2½ / SSPC-SP 10. Suivez toujours la fiche technique du revêtement.
Sources
- NACE International, IMPACT: International Measures of Prevention, Application, and Economics of Corrosion Technologies Study (2016). impact.nace.org
- ISO, ISO 12944-1:2017 Paints and varnishes: Corrosion protection of steel structures by protective paint systems, Part 1. iso.org
- Carboline, ISO 12944 brochure (plages de durabilité et catégories de corrosivité). carboline.com
- SSPC-SP 11, Power Tool Cleaning to Bare Metal. glavin.net
- KTA-Tator, Industry Standards for Surface Preparation. kta.com