Réponse courte : pour garder l'acier exempt de corrosion, appliquez un système de revêtement de protection sur un acier correctement préparé, puis entretenez-le selon un cycle planifié : inspection régulière, réparation ponctuelle rapide, recouvrement d'entretien tant que le revêtement existant est sain, et réapplication complète uniquement lorsqu'il ne l'est plus. La qualité de la préparation de surface et la maîtrise des sels solubles à chaque étape déterminent en grande partie la durée de protection du revêtement.
L'acier ne reste pas exempt de corrosion de lui-même. Un acier non protégé, exposé à l'humidité et à l'oxygène, peut commencer à rouiller en quelques heures : un acier fraîchement sablé dans un air humide présente très rapidement de la rouille flash. Garder les structures et actifs en acier exempts de corrosion est un processus actif et continu : le bon système de revêtement de protection, appliqué sur un acier correctement préparé, entretenu par une inspection régulière et des réparations en temps voulu pendant toute la durée de vie de l'actif. Cet article explique pourquoi l'acier se corrode, les cinq phases du cycle d'entretien des revêtements, la préparation de surface requise à chaque phase, et les facteurs qui écourtent la durée de vie des revêtements. Bien géré, un système de revêtement de haute durabilité au sens de l'ISO 12944 est conçu pour durer plus de 25 ans avant sa première grande intervention d'entretien ; négligé, le coût de remise en état augmente rapidement.
Pourquoi l'acier se corrode et ce qui l'en empêche
L'acier se corrode parce que le fer est thermodynamiquement instable en présence d'eau et d'oxygène : il s'oxyde spontanément pour former de l'oxyde de fer (la rouille). La réaction de corrosion est électrochimique : une anode (où le fer est oxydé) et une cathode (où l'oxygène est réduit) se forment à la surface de l'acier, reliées par un électrolyte (de l'humidité contenant des ions dissous). La vitesse de corrosion dépend de la facilité avec laquelle l'eau, l'oxygène et les ions dissous peuvent atteindre la surface de l'acier. Pour une introduction plus complète, voir ce qu'est la corrosion et comment la préparation de surface l'arrête.
Les revêtements de protection interrompent ce processus de la façon suivante :
- Protection par effet barrière : création d'un film physique qui limite la diffusion de l'eau, de l'oxygène et des ions vers la surface de l'acier
- Protection cathodique (sacrificielle) : les primaires riches en zinc font du zinc l'anode sacrificielle, protégeant l'acier au niveau de petites ruptures du revêtement
- Inhibition : certaines formulations de primaire contiennent des pigments qui ralentissent la réaction de corrosion lorsque l'humidité pénètre malgré tout le revêtement
Ces trois mécanismes dépendent du maintien du revêtement intact et bien adhérent à la surface de l'acier, ce qui dépend à son tour de la qualité de la préparation de surface initiale et de l'entretien du système de revêtement dans le temps.
Le cycle d'entretien des revêtements
Garder l'acier exempt de corrosion pendant toute la durée de vie d'un actif exige un cycle d'entretien planifié, et non des réparations réactives. Les phases clés sont les suivantes :
Phase 1 : préparation de surface initiale et application du revêtement
La qualité de la préparation de surface initiale et de l'application du revêtement fixe le plafond de la durée pendant laquelle le système de revêtement peut protéger l'acier. Un système époxy haute performance appliqué sur un acier préparé selon SSPC-SP 10 / Sa 2½ dans un environnement contrôlé, à l'épaisseur de film correcte et avec des niveaux de sels solubles vérifiés inférieurs aux limites de la spécification, sera généralement plus performant que le même revêtement appliqué après une préparation SSPC-SP 6 ou avec une contamination saline non maîtrisée. L'investissement dans une préparation de surface rigoureuse à ce stade est rentabilisé sur toute la durée de vie du revêtement.
Phase 2 : inspection en service
Le système de revêtement doit être inspecté à intervalles réguliers, couramment une fois par an pour les actifs en environnements C4–C5 (catégories de corrosivité de l'ISO 12944), ou selon un programme d'inspection basé sur les risques pour les actifs critiques. Les comptes rendus d'inspection doivent documenter :
- Le pourcentage de surface présentant une dégradation du revêtement (degré de rouille ou note d'état du revêtement)
- L'emplacement et le type des défauts : dommages mécaniques, cloquage, fissuration, corrosion des arêtes, défauts des cordons de soudure
- L'évolution globale depuis la dernière inspection
L'objectif est de détecter la dégradation du revêtement avant qu'elle n'atteigne le point où la peinture d'entretien exige un resablage complet, l'intervention d'entretien la plus coûteuse.
Phase 3 : réparation ponctuelle et retouches
Les défauts individuels du revêtement (dommages mécaniques, réparations de soudure, zones de décollement) doivent être réparés rapidement. La corrosion se propage par sous-corrosion : dès que l'adhérence du revêtement cède au niveau d'un défaut, l'humidité et les ions migrent latéralement sous le revêtement intact, étendant la zone d'acier non protégé. Une petite tache de rouille non réparée peut se transformer en une zone de perte de revêtement bien plus étendue en une ou deux saisons dans des environnements agressifs.
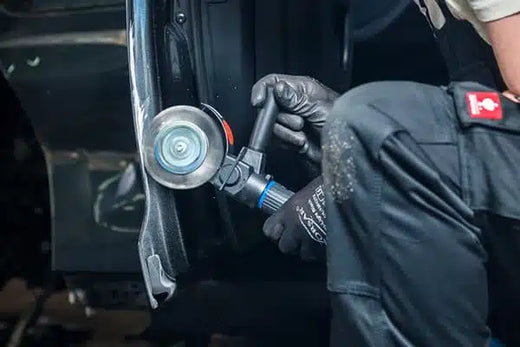
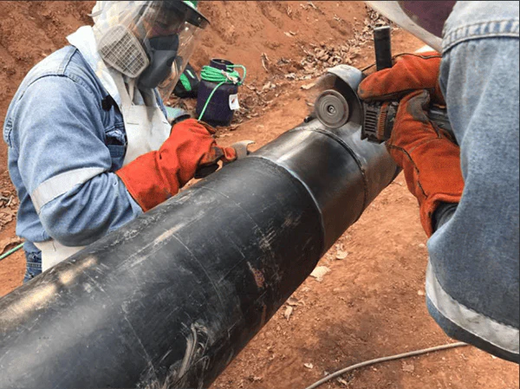
Préparation de surface pour réparation ponctuelle : généralement SSPC-SP 11 (nettoyage aux outils électriques jusqu'au métal nu, profil minimal de 25 µm / 1 mil) pour la zone corrodée, avec un raccord progressif dans le revêtement sain, ou ce que précise le fabricant du revêtement. Pour les systèmes de revêtement haute performance appliqués à l'origine sur Sa 2½, préparer la zone ponctuelle à une propreté comparable à SSPC-SP 10 avec le Bristle Blaster® aide à maintenir la compatibilité d'adhérence avec le système existant. Voir préparation pour réparation ponctuelle pour la méthode.
Phase 4 : recouvrement d'entretien
Lorsque le système de revêtement approche de la fin de sa durée de vie utile, souvent définie à environ 1 % de la surface présentant une rouille active (degré de rouille Ri 3 selon ISO 4628-3), ou lorsque l'état du revêtement tombe sous un seuil défini par le projet, un recouvrement d'entretien peut être appliqué sur le revêtement existant nettoyé et intact, sans retrait complet. C'est réalisable lorsque :
- Le système de revêtement existant adhère fermement, sans délaminage généralisé ni cloquage osmotique
- Le nouveau revêtement est compatible avec le système existant (compatibilité de solvant et d'adhérence)
- L'épaisseur totale de film après recouvrement reste dans des limites acceptables pour la structure
Phase 5 : réapplication complète
Lorsque le système de revêtement existant est trop dégradé pour accepter un recouvrement (délaminage généralisé, corrosion active sous le revêtement, cloquage osmotique), un retrait complet et une réapplication sont nécessaires. C'est l'intervention la plus coûteuse, et celle qu'un entretien rigoureux vise à repousser le plus longtemps possible. La réapplication complète exige généralement la même préparation de surface que l'application d'origine : SSPC-SP 10 / Sa 2½, ou un résultat comparable, comme minimum effectif pour les systèmes haute performance.
Exigences de préparation de surface pour le revêtement d'entretien
Le revêtement d'entretien sur des revêtements existants partiellement intacts exige une préparation de surface soignée à la transition entre les zones corrodées et les zones de revêtement sain. L'approche standard :
- Nettoyage au solvant d'abord : SSPC-SP 1 (nettoyage au solvant) pour éliminer l'huile, la graisse et les contaminants de surface avant toute préparation mécanique
- Préparation mécanique des zones corrodées : amener les zones corrodées au métal nu (SSPC-SP 11 au minimum ; un résultat comparable à SSPC-SP 10 est préférable pour les systèmes haute performance) avec le Bristle Blaster® ou une méthode équivalente. Le guide technique SSPC-SP 11 détaille les exigences
- Traitement de l'arête en dégradé : abrasion mécanique de l'interface entre la zone corrodée et le revêtement sain pour créer une transition progressive ; cela évite un décrochement brutal d'épaisseur de film qui pourrait agir comme concentration de contraintes
- Test des sels solubles : particulièrement important en environnement marin et côtier où le dépôt de sel est continu ; testez les zones préparées avant l'application du primaire
- Ponçage de matage ou balayage sur toute la surface : pour préparer le revêtement existant intact à l'adhérence du nouveau recouvrement
Facteurs qui écourtent la durée de vie des revêtements
Les systèmes de protection de l'acier défaillent avant leur durée de vie prévue pour des raisons prévisibles :
- Préparation de surface initiale inadéquate : une cause majeure ; une contamination ou un profil insuffisant réduit l'adhérence dès le premier jour
- Contamination par les sels solubles non maîtrisée : invisible lors de l'application, elle peut provoquer un cloquage osmotique précoce en service dans des environnements agressifs
- Application à une température ou une humidité incorrecte : la température de l'acier doit rester d'au moins 3 °C au-dessus du point de rosée (sauf pour les peintures durcissant à l'humidité), et de nombreuses fiches techniques de revêtement fixent aussi une humidité relative maximale, souvent 85 % ; une application en dehors de ces conditions compromet la formation du film et l'adhérence
- Épaisseur de film sec insuffisante : une EFS inférieure à la spécification réduit les propriétés barrière du système et raccourcit sa durée de vie
- Déficiences des arêtes et des cordons de soudure : les arêtes vives et les cordons de soudure sont des zones de faible couverture de film ; l'application d'une couche de renfort sur les arêtes et soudures avant la couche principale est une pratique standard pour les systèmes haute performance
- Entretien différé : laisser la corrosion se propager à partir de petits défauts plutôt que de les traiter rapidement multiplie le coût final de réparation
Points clés à retenir
- Garder l'acier exempt de corrosion est un processus d'entretien actif, et non une application unique. Les systèmes de revêtement de protection ont des plages de durabilité définies, qui dépendent de l'environnement, de la qualité de la préparation de surface, de la qualité de l'application et de la fréquence d'entretien.
- Le cycle d'entretien des revêtements (inspection, réparation ponctuelle, recouvrement d'entretien, réapplication complète) est le cadre de gestion du coût de la protection contre la corrosion sur la durée de vie d'un actif.
- La réparation ponctuelle est l'intervention d'entretien la plus rentable : traiter rapidement les défaillances du revêtement empêche la propagation latérale de la corrosion sous le revêtement intact.
- Les exigences de préparation de surface pour le revêtement d'entretien sont généralement les mêmes que pour l'application d'origine : SSPC-SP 10 / Sa 2½ ou un résultat comparable pour les systèmes haute performance en environnements agressifs.
- La maîtrise des sels solubles est aussi importante en entretien que lors de l'application d'origine : en environnement marin, le dépôt de sel est continu et doit être mesuré avant chaque cycle de réapplication.
Foire aux questions
À quelle fréquence un système de revêtement de l'acier doit-il être inspecté ?
Couramment une fois par an pour les actifs en environnements agressifs C4–C5, ou selon un programme d'inspection basé sur les risques pour les actifs critiques. Chaque inspection doit consigner le pourcentage de dégradation du revêtement, l'emplacement et le type des défauts tels que le cloquage, la fissuration, la corrosion des arêtes et des cordons de soudure, et l'évolution de l'état depuis la dernière inspection.
Combien de temps un système de revêtement peut-il garder l'acier exempt de corrosion ?
L'ISO 12944 classe les systèmes de revêtement de protection en plages de durabilité : faible (jusqu'à 7 ans), moyenne (7–15), élevée (15–25) et très élevée (plus de 25 ans). La durabilité est un paramètre de planification du délai avant la première grande intervention d'entretien, et non une garantie ; elle dépend de la catégorie de corrosivité, de la préparation de surface, de la qualité de l'application et de l'entretien continu.
Quelle préparation de surface est nécessaire pour les réparations ponctuelles du revêtement ?
Généralement SSPC-SP 11, nettoyage aux outils électriques jusqu'au métal nu avec un profil minimal de 25 µm (1 mil), raccordé progressivement au revêtement sain environnant, sauf indication contraire du fabricant du revêtement. Pour les systèmes haute performance appliqués à l'origine sur Sa 2½, préparer la zone à une propreté comparable à SSPC-SP 10, par exemple avec un Bristle Blaster®, maintient la réparation compatible avec le système existant.
Quand un recouvrement d'entretien est-il possible plutôt qu'une réapplication complète ?
Un recouvrement est possible lorsque le revêtement existant adhère encore fermement, sans délaminage généralisé ni cloquage osmotique, que le nouveau revêtement est compatible avec l'ancien et que l'épaisseur totale de film reste dans des limites acceptables. Dès que la corrosion progresse sous le revêtement ou que le délaminage est généralisé, le retrait complet et la réapplication constituent la seule option durable.
Articles associés
- Protection contre la corrosion des structures en acier : guide pratique
- Normes SSPC de préparation de surface : guide complet
- Contamination par les sels solubles et défaillance des revêtements
- SSPC-SP10 Near-White Metal Blast : guide complet
- Rouille flash : causes, niveaux et prévention
Sources
- Carboline, ISO 12944 brochure : plages de durabilité (très élevée : plus de 25 ans) et catégories de corrosivité C1–CX. carboline.com
- KTA-Tator, Industry Standards for Surface Preparation (définitions SP 6, SP 10, SP 11). kta.com
- SSPC-SP 11, Power Tool Cleaning to Bare Metal. Copie de la norme
- The Steel Construction Institute, Guidance Note 8.06 : The inspection of surface preparation and coating treatments (règle du point de rosée). steelconstruction.info
- Corrosion Alliance, Principles of corrosion. corrosionalliance.com