Kurzantwort: Dämmschichtbildende Beschichtungen sind passive Brandschutzbeschichtungen, die bei Erwärmung ab etwa 200–250 °C zu einer isolierenden Schaumschicht aufschäumen, die den Temperaturanstieg von Stahlkonstruktionen für eine klassifizierte Dauer verzögert, typischerweise 30–120 Minuten. Sie werden über einer vom Hersteller freigegebenen Grundierung aufgebracht, die in der Regel eine Reinheit nach SSPC-SP 10 / Sa 2½, das im Datenblatt angegebene Rauheitsprofil und kontrollierte Gehalte an löslichen Salzen erfordert.
Dämmschichtbildende Beschichtungen sind passive Brandschutzsysteme, die auf Stahlkonstruktionen aufgebracht werden, um den Temperaturanstieg zu verzögern, durch den der Stahl im Brandfall seine Tragfähigkeit verlieren würde. Anders als aktive Löschsysteme benötigen sie keinen Eingriff: Sie reagieren automatisch auf Hitze und dehnen sich zu einer isolierenden, kohlenstoffhaltigen Schaumschicht über dem Stahl aus. Ihre Feuerwiderstandsklasse, üblicherweise in Minuten angegeben (30, 60, 90 oder 120), gibt an, wie lange der geschützte Stahl einer genormten Brandprüfung standhält, bevor er seine kritische Temperatur erreicht. Dieser Artikel erklärt, wie Dämmschichtbildner funktionieren, welche zwei Haupttypen es gibt und welche Oberflächenvorbereitung sie bei Neubauarbeiten und bei Reparaturen an Anlagen im laufenden Betrieb erfordern. Die Oberflächenvorbereitung ist entscheidend, weil die Beschichtung während ihrer gesamten Nutzungsdauer und auch während des Brandes selbst fest mit dem Stahl verbunden bleiben muss.
Wie funktionieren dämmschichtbildende Beschichtungen?
Dämmschichtbildende Beschichtungen sind bei normalen Temperaturen inert. Bei Erwärmung, typischerweise ab etwa 200–250 °C, setzt eine chemische Reaktion ein, bei der drei Arten von Wirkstoffen nacheinander reagieren:
- Säurespender, typischerweise Ammoniumpolyphosphat, zersetzt sich bei erhöhter Temperatur und setzt Phosphorsäure frei.
- Kohlenstoffspender, ein mehrwertiger Alkohol wie Pentaerythrit, wird durch die Säure dehydratisiert und bildet ein Kohlenstoffgerüst.
- Treibmittel, typischerweise Melamin, zersetzt sich und setzt inerte Gase frei, die die Kohlenstoffmatrix zu einem stabilen Schaum aufblähen.
Das Ergebnis ist eine vielzellige, kohlenstoffhaltige Schaumschicht, die sich auf ein Vielfaches der ursprünglichen Schichtdicke ausdehnt; ein Expansionsverhältnis von etwa 50:1 ist bei Dünnschichtprodukten typisch, abhängig von Formulierung und Brandbeanspruchung. Diese Schaumschicht hat eine sehr geringe Wärmeleitfähigkeit und isoliert den darunterliegenden Stahl. Ihre Wirksamkeit hängt davon ab, dass sie während des gesamten Brandes intakt und mit dem Stahl verbunden bleibt – was voraussetzt, dass das System auf ordnungsgemäß vorbereiteten Stahl mit ausreichender Haftung aufgebracht wurde.
Dünnschichtige Dämmschichtsysteme bestehen im Allgemeinen aus drei Komponenten: einer Grundierung, einer Basisschicht (dem Teil, der im Brandfall reagiert) und einem Versiegler oder einer Deckschicht. Sie können vor Ort oder im Werk aufgebracht werden.
Zellulosische vs. Kohlenwasserstoff-Dämmschichtbildner
Die beiden Haupttypen dämmschichtbildender Brandschutzbeschichtungen sind für unterschiedliche Brandszenarien ausgelegt, und ihre Leistungsmerkmale unterscheiden sich erheblich:
| Parameter | Zellulosischer Dämmschichtbildner | Kohlenwasserstoff-Dämmschichtbildner |
|---|---|---|
| Brandart | Zellulosische Brände (Gebäudebrände) | Kohlenwasserstoff-Lachenbrände und Jet Fires: schnellerer Temperaturanstieg, höhere Temperaturen |
| Normbrandkurve | ISO 834 (zellulosisch) / BS 476 | UL 1709 (Lachenbrand) / ISO 22899 (Jet Fire) |
| Ofentemperatur nach 30 min | ~840 °C (ISO 834) | ~1.100 °C |
| Typischer Trockenschichtdickenbereich | Dünnschicht, im Allgemeinen bis zu einigen Millimetern | Dickschicht, typischerweise mehrere Millimeter bis etwa 25 mm, produktabhängig |
| Applikationsverfahren | Airless-Spritzen (Werk oder Baustelle) | Airless-Spritzen; Mehrkomponentenanlagen für dickere Systeme |
| Hauptmärkte | Gewerbe- und Wohnungsbau; Stahlbau in Gebäuden | Öl und Gas; Offshore-Plattformen; petrochemische Verarbeitung |
| Übliche Deckschicht | Versiegler oder Deckschicht für Optik und Feuchteschutz | Offshore erforderlich; bei manchen Industrieanwendungen entfallend |
| Verfügbare Feuerwiderstandsklassen | 30, 60, 90, 120 Minuten | Klassifizierungen für Lachenbrand und Jet Fire, produktabhängig |
Kritische Stahltemperatur und Feuerwiderstandsklasse
Baustahl beginnt oberhalb von etwa 400 °C an Festigkeit zu verlieren. Vereinfachte Bemessungsverfahren haben für belastete Bauteile aus Kohlenstoffstahl oft eine kritische Temperatur von etwa 550 °C angenommen, der tatsächliche Wert hängt jedoch von Bemessungsnorm, Lastausnutzungsgrad und Bauteilart ab; steelconstruction.info nennt beispielsweise 620 °C als Standardwert der kritischen Temperatur für dünnschichtigen Dämmschichtschutz bestimmter Lochstegträger. Ungeschützter Stahl, insbesondere leichte Profile, kann diese Temperaturen schnell erreichen, vor allem bei einem Kohlenwasserstoffbrand. Dämmschichtbildender Brandschutz verzögert den Zeitpunkt, zu dem der Stahl seine kritische Temperatur erreicht.
Die erforderliche Feuerwiderstandsdauer (Minuten) und Schichtdicke für ein bestimmtes Bauteil hängen ab von:
- den behördlichen Anforderungen an das Gebäude oder die Anlage (Bauordnungen, Anforderungen aus dem Offshore-Sicherheitsnachweis)
- dem Profilfaktor (Hp/A) des Stahlbauteils: dem Verhältnis von beflammtem Umfang zur Querschnittsfläche. Leichtere Profile (höheres Hp/A) erwärmen sich schneller und benötigen dickere Dämmschichtbeschichtungen, um dieselbe Feuerwiderstandsklasse wie schwerere Profile zu erreichen.
- dem Bemessungsbrandszenario: zellulosisch oder Kohlenwasserstoff; Lachenbrand oder Jet Fire
- der in der Bemessung angesetzten kritischen Stahltemperatur
Welche Oberflächenvorbereitung erfordern dämmschichtbildende Beschichtungen?
Die Anforderung an die Oberflächenvorbereitung für Dämmschichtbildner ergibt sich aus der notwendigen Haftung während der gesamten Nutzungsdauer der Beschichtung und – entscheidend – während des Brandes selbst. Eine Dämmschichtbeschichtung, die sich vom Stahl löst, bevor sich ihre Schaumschicht vollständig entwickelt hat, bietet nicht den klassifizierten Brandschutz, und mangelhafte Vorbereitung ist eine häufige Ursache für Enthaftung im Betrieb.
Reinheitsgrad
SSPC-SP 10 / ISO 8501-1 Sa 2½ (Near-White-Strahlen) ist die übliche Mindestanforderung an die Oberflächenvorbereitung für Dämmschichtsysteme, sowohl im Hochbau als auch bei Offshore- und Industrieanwendungen, weil die meisten freigegebenen Grundierungen dies verlangen. Einige dünnschichtige zellulosische Produkte für Innenräume mit geringer Korrosivität akzeptieren SP 6 / Sa 2, doch SP 10 ist der Standard und sollte vorgeschrieben werden, sofern das TDS des Produkts nicht ausdrücklich einen niedrigeren Grad zulässt. Schreiben Sie keinen niedrigeren Vorbereitungsgrad vor, als das TDS verlangt: Feuerwiderstandsklassen und Systemzulassungen beruhen auf dem geprüften System, aufgebracht wie vom Hersteller vorgegeben. Die Grade werden in unserem vollständigen Leitfaden zu den Normen der Oberflächenvorbereitung und im Leitfaden zu SSPC-SP 10 erläutert.
Rauheitsprofil
Ein Rauheitsprofil im Bereich von etwa 40–75 µm ist für die unter Dämmschichtsystemen verwendeten Grundierungen typisch. Prüfen Sie die genaue Anforderung im TDS der Grundierung. Das Profil wird mit Replikaband nach ASTM D4417 Methode C oder mit einem Tiefenmessgerät nach Methode B gemessen; siehe den Praxisleitfaden zur Messung des Rauheitsprofils.
Verträglichkeit der Grundierung
Die meisten Dämmschichtsysteme werden nicht direkt auf blanken Stahl aufgebracht; sie benötigen eine verträgliche Grundierung. Die Grundierung muss vom Hersteller der Dämmschichtbeschichtung ausdrücklich freigegeben sein: Eine unverträgliche Grundierung kann bei Erwärmung die Haftung verlieren oder im Brandfall die Bildung der Schaumschicht stören. In korrosiven Umgebungen (Offshore, atmosphärisch C4–C5) wird unter dem Dämmschichtbildner typischerweise eine Zinkstaub- oder Hochleistungs-Epoxidgrundierung eingesetzt. Die Systemfreigabe des Dämmschichtherstellers muss das konkrete Grundierungsprodukt als freigegeben aufführen. Wie Grundierungswahl und Vorbereitung über verschiedene Beschichtungsgruppen hinweg zusammenwirken, behandelt Hochleistungsbeschichtungen und ihre Oberflächenvorbereitung.
Verunreinigung durch lösliche Salze
Unter der Grundierung eingeschlossene lösliche Salze verursachen osmotische Blasenbildung und Haftungsverlust – unter einem Brandschutzsystem ebenso schädlich wie unter jeder Korrosionsschutzbeschichtung. Entnehmen Sie den Grenzwert dem Datenblatt der Grundierung und der Projektspezifikation und prüfen Sie vor dem Grundieren mit der Bresle-Methode (ISO 8502-6/-9). Als Bezugspunkt: IMO PSPC lässt für Ballasttankbeschichtungen 50 mg/m² (5 µg/cm²) NaCl-Äquivalent zu, und Spezifikationen für Eintauchbelastung oder hohe Korrosivität sind in der Regel strenger als solche für milde atmosphärische Bedingungen. Achten Sie auf die Einheiten: mg/m² und µg/cm² unterscheiden sich um den Faktor zehn. Siehe Verunreinigung durch lösliche Salze und Beschichtungsversagen.
Wie werden dämmschichtbildende Beschichtungen an Anlagen im laufenden Betrieb instand gehalten und repariert?
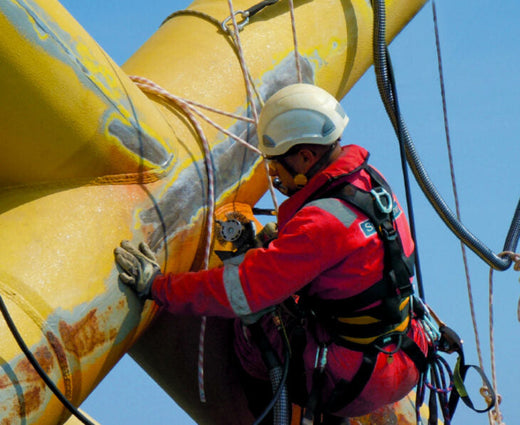
Dämmschichtbildende Beschichtungen erfordern regelmäßige Inspektion und Instandhaltung, insbesondere in Offshore- und Industrieumgebungen, in denen mechanische Beschädigung, Korrosion und Bewitterung die Beschichtung im Laufe der Zeit schädigen. Die Instandhaltung an Anlagen im laufenden Betrieb unterliegt denselben Einschränkungen wie bei jedem anderen Hochleistungs-Industriebeschichtungssystem: ATEX-Zonen, laufender Betrieb und enge Räume schränken den Einsatz herkömmlichen Strahlens ein.
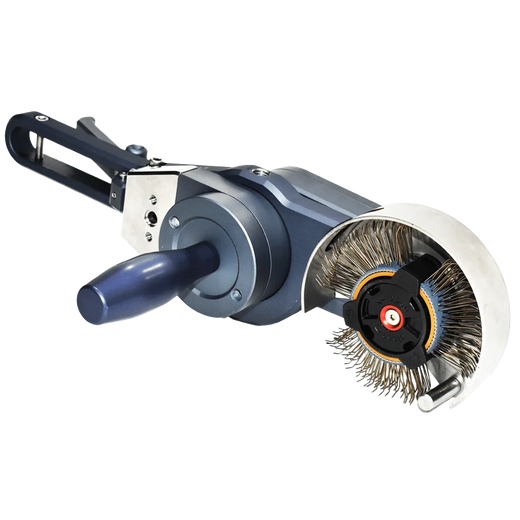
Für die Punktreparatur von Dämmschichtbeschichtungen an in Betrieb befindlichen Offshore- oder Industriebauwerken wird für die Reparaturstellen häufig SSPC-SP 11, maschinelle Reinigung bis auf blankes Metall, vorgeschrieben, vorbehaltlich des Reparaturverfahrens des Herstellers. Wo das Originalsystem eine Reinheit auf Strahlniveau verlangt, erzeugt der Bristle Blaster® in dokumentierten Versuchen eine mit SSPC-SP 10 / Sa 2½ vergleichbare Reinheit mit einem Rauheitsprofil von 65–85 µm Rz auf Standardstahl – ohne loses Strahlmittel; die Ergebnisse variieren mit Stahlsorte, Rostgrad, Band und Technik. Der Bristle Blaster® Pneumatic wurde als Gerät der Kategorie 2 für Zone 1 (explosionsfähige Gasatmosphäre) und Zone 21 (explosionsfähige Staubatmosphäre) ATEX-bewertet und eignet sich damit für die Instandhaltung in klassifizierten Bereichen von Offshore-Plattformen und Verarbeitungsanlagen.
Jede Reparatur einer Dämmschichtbeschichtung muss mit dem vom Hersteller freigegebenen System der ursprünglichen Applikation erfolgen; das Mischen von Dämmschichtprodukten verschiedener Hersteller innerhalb desselben Systems ist nicht zulässig. Die Reparatur muss dokumentiert und die reparierte Schichtdicke anhand der ursprünglichen Brandschutzspezifikation geprüft werden.
Das Wichtigste in Kürze
- Dämmschichtbildende Beschichtungen schützen Stahlkonstruktionen im Brandfall, indem sie zu einer isolierenden, kohlenstoffhaltigen Schaumschicht aufschäumen, die verzögert, dass der Stahl seine kritische Temperatur erreicht. Feuerwiderstandsklassen (typischerweise 30–120 Minuten) sind produkt- und profilabhängig.
- Es gibt zwei Haupttypen: zellulosisch (Gebäudebrände; Dünnschicht) und Kohlenwasserstoff (Lachenbrände und Jet Fires; Dickschicht). Sie sind nicht gegeneinander austauschbar.
- SSPC-SP 10 / Sa 2½ ist die übliche Mindestanforderung an die Oberflächenvorbereitung, vorgegeben durch die freigegebene Grundierung. Schreiben Sie vor, was das TDS verlangt – nicht weniger.
- Das Dämmschichtsystem muss eine Grundierung verwenden, die vom Hersteller des Dämmschichtbildners ausdrücklich freigegeben ist.
- Reparaturen an Anlagen im laufenden Betrieb, auch in ATEX-Zonen und engen Räumen, werden häufig nach SP 11 oder auf eine mit SP 10 vergleichbare Reinheit vorbereitet, die mit strahlmittelfreien Schlagwerkzeugen erreichbar ist.
Häufig gestellte Fragen
Welche Oberflächenvorbereitung benötigen dämmschichtbildende Beschichtungen?
Die Vorbereitung richtet sich nach der vom Hersteller freigegebenen Grundierung, meist SSPC-SP 10 / ISO 8501-1 Sa 2½ mit dem im Datenblatt der Grundierung angegebenen Rauheitsprofil, üblicherweise im Bereich von 40–75 µm. Einige Dünnschichtprodukte für trockene Innenräume akzeptieren SP 6 / Sa 2. Lösliche Salze müssen vor dem Grundieren ebenfalls geprüft und innerhalb des festgelegten Grenzwerts gehalten werden.
Können dämmschichtbildende Beschichtungen direkt auf blanken Stahl aufgebracht werden?
In der Regel nicht. Die meisten Dämmschichtsysteme bestehen aus einer verträglichen Grundierung, der reaktiven dämmschichtbildenden Basisschicht und bei Bedarf einem Versiegler oder einer Deckschicht. Die Grundierung muss vom Hersteller des Dämmschichtbildners freigegeben sein, da eine unverträgliche Grundierung die Haftung verlieren oder im Brandfall die Bildung der Schaumschicht stören kann.
Was ist der Unterschied zwischen zellulosischen und Kohlenwasserstoff-Dämmschichtbildnern?
Zellulosische (dünnschichtige) Dämmschichtbildner schützen Stahl in Gebäuden gegen Normbrände nach ISO 834 und werden relativ dünn aufgetragen. Kohlenwasserstoff-Dämmschichtbildner (meist auf Epoxidbasis, dickschichtig) sind für Lachenbrände und Jet Fires in Öl-, Gas- und Petrochemieanlagen ausgelegt und werden nach Kurven wie UL 1709 und ISO 22899 geprüft. Sie sind nicht gegeneinander austauschbar.
Wie wird Stahl für Reparaturen an Dämmschichtbeschichtungen in einer laufenden Anlage vorbereitet?
Reparaturstellen werden häufig nach SSPC-SP 11 maschinell bis auf blankes Metall gereinigt oder, wo das Originalsystem dies verlangt, auf eine mit SP 10 / Sa 2½ vergleichbare Reinheit vorbereitet. Strahlmittelfreie Schlagwerkzeuge wie der Bristle Blaster® leisten dies ohne Einhausung; die pneumatische Version ist für Zone 1 (Gas) und Zone 21 (Staub) ATEX-bewertet.
Verwandte Artikel
Quellen
- SCI / steelconstruction.info, Fire protecting structural steelwork (Reaktionstemperatur von Dämmschichtbildnern, Expansionsverhältnis, Komponenten von Dünnschichtsystemen, kritische Temperaturen). steelconstruction.info
- KTA-Tator, Industry Standards for Surface Preparation. kta.com
- SSPC-SP 11, Power Tool Cleaning to Bare Metal.
- IMO-Resolution MSC.215(82), Performance Standard for Protective Coatings (PSPC), Tabelle 1. PDF
- MontiPower, Produktdaten des Bristle Blaster® und Seite Surface Preparation Safety (ATEX-Bewertung des Bristle Blaster® Pneumatic).