Respuesta corta: La corrosión por picaduras es un ataque localizado que forma cavidades pequeñas y profundas, normalmente provocado por cloruros. Es relevante para la preparación de superficies porque las picaduras retienen productos de corrosión y sales solubles que el chorreado no elimina de forma fiable, y el recubrimiento queda delgado sobre las paredes de las picaduras. Se aborda evaluando la profundidad, eliminando las costras gruesas, limpiando y perfilando, lavando las sales y aplicando capas de refuerzo (stripe coat) o rellenando las picaduras profundas.
Este artículo explica qué causa la corrosión por picaduras, dónde se produce, por qué es un problema específico en los trabajos de recubrimiento y un enfoque en cinco pasos para preparar acero con picaduras. Las picaduras son una de las formas más dañinas de corrosión localizada en las estructuras industriales de acero. A diferencia de la corrosión uniforme, que reduce el espesor del acero gradualmente en una zona amplia, las picaduras concentran el ataque en cavidades pequeñas y profundas que pueden perforar una sección cuando la pérdida media de metal todavía es pequeña. Para la preparación de superficies, las picaduras plantean un reto que los grados de chorreado estándar no resuelven por completo: las picaduras sobreviven a la limpieza por chorreado como defectos geométricos del acero, y la contaminación y los productos de corrosión que contienen siguen amenazando la adherencia y la integridad a largo plazo del recubrimiento aplicado.
¿Qué causa la corrosión por picaduras?
La corrosión por picaduras es un proceso electroquímico que comienza donde una película superficial protectora (una película de óxido pasiva en el acero inoxidable y el aluminio, o la calamina, los productos de corrosión o el recubrimiento en el acero al carbono) se rompe localmente, normalmente en presencia de aniones agresivos, sobre todo iones cloruro. Una secuencia típica en el acero es:
- Los iones cloruro se concentran en un defecto superficial, una inclusión, una rotura del recubrimiento o un hueco en la calamina, y alteran la película superficial
- Se forma una zona anódica: el hierro se disuelve dentro de la picadura en desarrollo
- La geometría de la picadura crea una celda de aireación diferencial: el interior de la picadura se empobrece en oxígeno y sigue siendo anódico, mientras que la superficie circundante (o la calamina adyacente) actúa como cátodo
- La química de la picadura se vuelve cada vez más ácida y rica en cloruros a medida que los productos de reacción se hidrolizan, lo que acelera aún más la corrosión dentro de la picadura
- A menudo se forma una costra de productos de corrosión sobre la boca de la picadura, que puede ocultarla mientras la corrosión continúa por debajo
En la práctica, las picaduras se autoalimentan. Una vez iniciada, una picadura crea las condiciones químicas que aceleran su propio crecimiento. Por eso las picaduras pueden avanzar con rapidez en entornos agresivos (offshore, marinos, de procesos químicos y atmósferas con alto contenido de cloruros) y por eso importan la detección y el tratamiento tempranos. Para los mecanismos generales, consulte ¿Qué es la corrosión? Tipos, causas y cómo la detiene la preparación de superficies.
Dónde se produce la corrosión por picaduras en los activos industriales
- Estructuras offshore: zona de salpicadura y zona de mareas en las patas de las jackets; superestructuras en zonas de deterioro del recubrimiento con alta deposición de cloruros
- Buques: tanques de lastre (sobre todo en los puntos bajos donde se acumula agua salina), estructuras de bodegas de carga, planchas del casco en defectos del recubrimiento
- Tuberías: superficie exterior en zonas de recubrimiento desprendido; superficie interior en servicio dulce y ácido, donde el CO₂ y el H₂S favorecen el ataque localizado
- Tanques de almacenamiento: chapas del fondo interior y virolas inferiores en contacto con fluidos de proceso, y fondos de tanques donde se acumula agua
- Intercambiadores de calor y recipientes a presión: superficies en contacto con fluidos de proceso o agua de refrigeración que contienen cloruros
- Estructuras mineras: recipientes de proceso, acero estructural y tuberías en contacto con fluidos de proceso ácidos y agua de proceso rica en cloruros
Por qué las picaduras complican la preparación de superficies
La limpieza por chorreado abrasivo estándar, incluso hasta SSPC-SP 10 / Sa 2½ (metal casi blanco), trata la contaminación y el perfil de anclaje de la superficie general del acero, pero no resuelve por completo los problemas que crean las picaduras profundas. Las normas de herramienta mecánica a metal desnudo lo reconocen explícitamente: SSPC-SP 11 y SP 15 permiten restos de óxido y recubrimiento en el fondo de las picaduras cuando la superficie original presenta picaduras.
1. Las picaduras retienen productos de corrosión tras el chorreado
El abrasivo golpea la superficie a gran velocidad, pero la geometría de una picadura profunda y estrecha limita la eficacia con la que el abrasivo limpia su interior. Los productos de corrosión (óxidos de hierro, cloruros de hierro y sulfatos de hierro) pueden quedar en la parte inferior de las picaduras aunque el acero circundante cumpla Sa 2½. Estos residuos siguen corroyendo el acero bajo el recubrimiento aplicado posteriormente y contribuyen a la formación de ampollas osmóticas por su contenido de sales solubles.
2. Las picaduras retienen contaminación por sales solubles
Las sales de cloruro son higroscópicas: atraen la humedad. Una vez que los productos de corrosión ricos en cloruros se acumulan en las picaduras, atraen agua por ósmosis a través de cualquier recubrimiento superpuesto. Este es el mecanismo de las ampollas osmóticas: la concentración de sales en la picadura genera una fuerza impulsora local que atrae agua a través de la película del recubrimiento y acumula presión hasta que el recubrimiento forma ampollas y se delamina. El chorreado en seco por sí solo no elimina de forma fiable las sales solubles del interior de las picaduras. El lavado con agua o el hidrochorreado a alta presión (grados SSPC-WJ) suele ser más eficaz para eliminar los productos de corrosión cargados de sales del acero con picaduras.
3. Las picaduras profundas provocan déficits de espesor del recubrimiento
La película de recubrimiento sigue el contorno de la superficie del acero. Sobre una picadura profunda, la cobertura en el fondo y en las paredes puede ser mucho más delgada que sobre el acero circundante, y en picaduras estrechas el recubrimiento puede formar un puente sobre la boca de la picadura, dejando un vacío bajo una película aparentemente intacta. Estas zonas de película delgada y estos vacíos suelen ser los primeros en fallar en servicio.
4. Las picaduras reducen el espesor efectivo de la sección
Aunque no es estrictamente una cuestión de preparación de superficies, las picaduras que han reducido el acero por debajo del espesor mínimo aceptable deben identificarse antes del recubrimiento y pueden requerir reparación (por ejemplo, mediante soldadura o sustitución de chapa) antes de aplicar el recubrimiento. La medición ultrasónica de espesores en zonas con picaduras y la medición de la profundidad de las picaduras son práctica habitual en la evaluación de aptitud para el servicio en los sectores energético y marino.
Cómo abordar la corrosión por picaduras en la preparación de superficies
Paso 1: Evaluar la profundidad y la extensión de las picaduras
Antes de seleccionar un método de preparación, caracterice las picaduras: profundidad, diámetro, densidad (picaduras por unidad de superficie) y presencia de costras de productos de corrosión que cubran sus bocas. Esto determina si basta con el chorreado o la limpieza con herramienta mecánica, o si se necesita un paso previo de eliminación intensiva.
Paso 2: Eliminar la corrosión gruesa de las zonas con muchas picaduras — Tercoo®
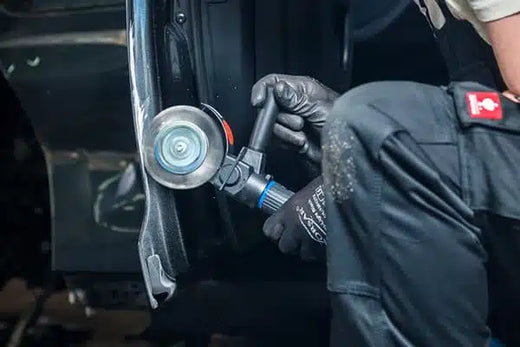
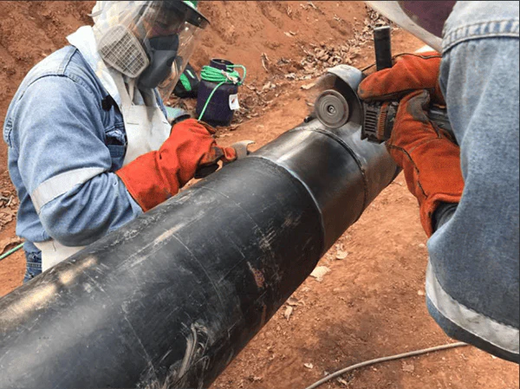
En acero con corrosión laminar, costras gruesas de productos de corrosión o picaduras intensas con productos de corrosión intactos sobre sus bocas, eliminar la corrosión gruesa antes de la preparación final es el enfoque técnicamente correcto. Los discos de pines de carburo de tungsteno Tercoo® están diseñados para ello: eliminan óxido intenso, escamas laminares y recubrimientos existentes, dejando al descubierto el acero bajo la costra de corrosión y abriendo las bocas de las picaduras para la limpieza posterior.
Paso 3: Alcanzar la limpieza y el perfil objetivo — Bristle Blaster® o chorreado abrasivo
Tras eliminar la corrosión gruesa, la superficie se lleva al grado de limpieza y al perfil de anclaje objetivo:
- El chorreado abrasivo ofrece el mayor rendimiento y el resultado más uniforme en grandes superficies.
- El Bristle Blaster® produce una limpieza comparable a ISO 8501-1 Sa 2½ / SSPC-SP 10 y un perfil de anclaje de 65–85 µm Rz en acero estándar en ensayos documentados, sin abrasivo suelto. Los resultados varían según el grado del acero, el grado de oxidación, la banda y la técnica. Es adecuado para espacios confinados, ubicaciones remotas, reparaciones puntuales y, con el modelo neumático con evaluación ATEX, áreas peligrosas de zona 1 donde el chorreado no es viable. Como con cualquier herramienta, inspeccione de cerca el fondo de las picaduras; la guía sobre cómo tratar los poros corroídos muestra la técnica en picaduras localizadas.
La secuencia combinada se describe en El Método MontiPower® en Dos Pasos: de la corrosión intensa a SSPC-SP10.
Paso 4: Controlar la contaminación por sales solubles
En acero con picaduras y un historial de exposición a cloruros, el ensayo de sales solubles antes del recubrimiento es imprescindible. Mida mediante parche Bresle (ISO 8502-6) y conductividad (ISO 8502-9). Los límites los fija la especificación: muchas especificaciones offshore utilizan 20 mg/m² (2 µg/cm²), y la Norma de rendimiento de la OMI para revestimientos protectores de tanques de lastre fija un máximo de 50 mg/m² expresado como cloruro sódico. Si los resultados superan el límite, lave con agua limpia o utilice hidrochorreado, deje secar la superficie, vuelva a preparar cualquier óxido instantáneo y confirme con un nuevo ensayo antes de aplicar la imprimación. Consulte Contaminación por sales solubles y fallo del recubrimiento.
Paso 5: Aplicar una capa de refuerzo o rellenar las picaduras profundas
Las picaduras profundas pueden necesitar una capa de refuerzo (stripe coat) de la imprimación aplicada con brocha dentro de la picadura, o un relleno con un material de relleno compatible o un material tolerante a la superficie, antes de aplicar el sistema de recubrimiento completo, para que el espesor de película en el fondo y las paredes de la picadura sea adecuado. El método y los materiales deben ser compatibles con el sistema de recubrimiento y figurar en la especificación del proyecto: consulte la ficha técnica del producto del fabricante del recubrimiento.
Conclusiones clave
- La corrosión por picaduras concentra el ataque en cavidades profundas localizadas, normalmente provocadas por la rotura inducida por cloruros de una película superficial protectora. Se autoalimenta: la química de la picadura acelera su propio crecimiento.
- La limpieza por chorreado hasta Sa 2½ / SSPC-SP 10 no resuelve por completo las picaduras profundas: pueden quedar productos de corrosión y sales solubles en su interior tras el chorreado.
- En acero con muchas picaduras, un enfoque eficaz es la preparación en dos pasos: Tercoo® para eliminar la corrosión gruesa y las costras, seguido de Bristle Blaster® o chorreado abrasivo para alcanzar la limpieza y el perfil de anclaje objetivo.
- El control de sales solubles es crítico en acero con picaduras: los productos de corrosión ricos en cloruros de las picaduras provocan ampollas osmóticas. Realice ensayos y trate antes de recubrir.
- Las picaduras que han reducido el acero por debajo del espesor mínimo requieren evaluación estructural y reparación antes del recubrimiento: el recubrimiento no puede restituir la sección perdida.
Preguntas frecuentes
¿Qué causa la corrosión por picaduras en el acero?
Las picaduras comienzan donde una película protectora, la calamina o el recubrimiento se rompen localmente, normalmente en presencia de cloruros. La picadura se convierte en un pequeño ánodo rodeado de un gran cátodo, y su interior se vuelve ácido y rico en cloruros, lo que acelera el ataque. Los entornos marinos, offshore y químicos son los más agresivos.
¿Elimina el chorreado abrasivo la corrosión de las picaduras?
No por completo. El chorreado limpia bien la superficie abierta, pero pueden quedar productos de corrosión y sales solubles en el fondo de picaduras profundas y estrechas aunque el acero circundante cumpla Sa 2½. SSPC-SP 11 y SP 15 permiten explícitamente residuos en el fondo de las picaduras. En acero con picaduras expuesto a cloruros son necesarios el lavado con agua y los ensayos de sales.
¿Qué nivel de sales solubles es aceptable antes de recubrir acero con picaduras?
El límite lo fija la especificación del recubrimiento. Muchas especificaciones offshore utilizan 20 mg/m² (2 µg/cm²) medidos mediante parche Bresle y conductividad, y la norma de la OMI para tanques de lastre admite hasta 50 mg/m² expresado como cloruro sódico. Si el resultado es superior, lave la superficie o aplique hidrochorreado y repita el ensayo.
¿Deben rellenarse las picaduras profundas antes del recubrimiento?
Las picaduras profundas suelen necesitar una capa de refuerzo de imprimación aplicada con brocha y, a veces, un relleno compatible, para que el recubrimiento llegue al fondo de la picadura con un espesor adecuado. Las picaduras que han reducido el acero por debajo del espesor mínimo requieren primero evaluación estructural y reparación. Siga la ficha técnica del fabricante del recubrimiento.
Artículos relacionados
- Guía completa de las normas SSPC de preparación de superficies
- Control de la corrosión en activos industriales
Fuentes
- Corrosion Alliance, Principles of Corrosion. corrosionalliance.com
- SSPC-SP 11, Power Tool Cleaning to Bare Metal (se permiten residuos en el fondo de las picaduras). glavin.net
- SSPC-SP WJ-1 / NACE WJ-1, Waterjet Cleaning of Metals — Clean to Bare Substrate. glavin.net
- Resolución MSC.215(82) de la OMI, Performance Standard for Protective Coatings for Dedicated Seawater Ballast Tanks (sales solubles ≤ 50 mg/m² NaCl; Sa 2½, perfil de 30–75 µm). dl.defelsko.com
- KTA-Tator, Industry Standards for Surface Preparation. kta.com