Respuesta corta: La protección anticorrosiva de estructuras de acero se basa en tres pasos: clasificar el entorno de servicio según ISO 12944 (C1–CX, Im1–Im4), preparar el acero hasta el grado que exige el sistema de recubrimiento (normalmente Sa 2½ / SSPC-SP10 o comparable, con sales solubles por debajo del límite especificado) y, por último, aplicar un sistema de recubrimiento adecuado y mantenerlo antes de que se deteriore.
Esta guía cubre el marco completo de la protección anticorrosiva de estructuras de acero: cómo se corroe el acero, cómo clasificar el entorno según ISO 12944, la preparación de superficies que necesita cada sistema de recubrimiento, los sistemas habituales por sector, el control de sales solubles y cómo mantener la protección en activos que no pueden pararse para el chorreado.
El estudio IMPACT de NACE estimó el coste mundial de la corrosión en unos 2,5 billones de dólares estadounidenses, equivalentes al 3,4 % del PIB mundial (2013), y concluyó que aplicar las prácticas de control de la corrosión disponibles podría ahorrar entre el 15 y el 35 % de ese coste. Gran parte del ahorro proviene de hacer bien lo básico: especificar el sistema de recubrimiento adecuado para el entorno de servicio, preparar el sustrato según la norma exigida y mantener el sistema de protección durante toda la vida útil del activo. La preparación de superficies es donde se ganan o se pierden la mayoría de esas decisiones.
Cómo se corroe el acero
La corrosión del acero es una reacción electroquímica en la que el hierro se oxida en presencia de agua y oxígeno. La reacción básica produce óxido de hierro (herrumbre), que es poroso y no protector. A diferencia de la capa de óxido pasiva que se forma en el acero inoxidable o el aluminio, la herrumbre no detiene la corrosión. La corrosión avanza mediante:
- Corrosión uniforme: adelgazamiento general de la sección de acero en toda la superficie expuesta
- Corrosión por picaduras: ataque localizado que crea picaduras profundas y estrechas, sobre todo en presencia de iones cloruro
- Corrosión en resquicios: corrosión acelerada en holguras estrechas donde el oxígeno está restringido
- Corrosión galvánica: corrosión acelerada del metal menos noble cuando dos metales distintos están en contacto eléctrico en un electrolito
- Erosión-corrosión: ataque mecánico y electroquímico combinado en entornos con fluidos en movimiento
La velocidad de corrosión la determina el entorno: temperatura, humedad y tiempo de humectación, deposición de cloruros, contaminantes como el dióxido de azufre y contacto con líquidos o con el suelo. Una estructura de acero en una atmósfera interior seca y limpia se corroe a una pequeña fracción de la velocidad del mismo acero en un entorno marino tropical.
Evaluación del entorno corrosivo: categorías de corrosividad ISO 12944
ISO 12944 es el marco reconocido internacionalmente para clasificar los entornos corrosivos y especificar sistemas de pintura protectora para estructuras de acero. ISO 12944-2 asigna categorías de corrosividad atmosférica en función de la pérdida de masa o de espesor durante el primer año de probetas normalizadas de acero de bajo carbono; cuando no se dispone de mediciones, la categoría se estima a partir de entornos típicos:
| Categoría | Descripción | Entornos típicos | Pérdida de espesor del acero al carbono, primer año (µm) |
|---|---|---|---|
| C1: Muy baja | Interiores calefactados con atmósferas limpias | Oficinas, tiendas, colegios, hoteles | ≤1,3 |
| C2: Baja | Baja contaminación, principalmente rural; interiores sin calefacción donde puede producirse condensación | Estructuras rurales, almacenes, pabellones deportivos | >1,3–25 |
| C3: Media | Atmósferas urbanas e industriales con SO₂ moderado; zonas costeras de baja salinidad | Puentes urbanos, naves de producción con humedad elevada | >25–50 |
| C4: Alta | Zonas industriales; zonas costeras de salinidad moderada | Plantas químicas, piscinas, astilleros costeros | >50–80 |
| C5: Muy alta | Zonas industriales con humedad elevada y atmósfera agresiva; zonas costeras de salinidad elevada | Plantas de procesamiento costeras, edificios permanentemente húmedos | >80–200 |
| CX: Extrema | Zonas offshore de salinidad elevada; zonas industriales de humedad extrema; atmósferas subtropicales y tropicales | Estructuras offshore, emplazamientos industriales extremos | >200–700 |
| Im1 | Inmersión en agua dulce | Estructuras fluviales, centrales hidroeléctricas | — |
| Im2 | Inmersión en agua de mar o salobre (sin protección catódica) | Estructuras portuarias, compuertas, embarcaderos | — |
| Im3 | Enterrado en el suelo | Tuberías enterradas, depósitos subterráneos, pilotes de acero | — |
| Im4 | Inmersión en agua de mar o salobre con protección catódica | Estructuras offshore sumergidas | — |
Asignar la categoría de corrosividad correcta al entorno de servicio es el primer paso para especificar un sistema de protección anticorrosiva. Infravalorar el entorno, por ejemplo tratar un emplazamiento C5 como C3, es una causa habitual de fallo prematuro del recubrimiento.
Los tres pilares de la protección anticorrosiva del acero
1. Preparación de superficies
La preparación de superficies se considera en general el factor individual más importante en el rendimiento de un sistema de recubrimiento. Los análisis de fallos del sector atribuyen sistemáticamente una gran parte de los fallos prematuros de recubrimientos protectores a una preparación de superficies inadecuada, y no a los propios productos de recubrimiento. Un sistema aplicado sobre acero contaminado, con un perfil deficiente o limpiado de forma incompleta no alcanzará su durabilidad nominal, sea cual sea la calidad de los productos especificados.
El grado de preparación de superficies exigido lo determinan el sistema de recubrimiento y la categoría de corrosividad:
- C3 e inferiores: de Sa 2 (SSPC-SP6) a Sa 2½ (SSPC-SP10), según el sistema de recubrimiento
- C4, C5, CX y categorías de inmersión: Sa 2½ (SSPC-SP10) es el mínimo habitual para sistemas de recubrimiento de alto rendimiento
- Recubrimientos por proyección térmica (TSA/TSZ): normalmente se exige Sa 3 (SSPC-SP5)
La ficha técnica del recubrimiento también fija el perfil de anclaje, y la especificación fija el límite de sales solubles. Para el conjunto completo de grados, consulte la guía de las normas SSPC de preparación de superficies.
2. Selección del sistema de recubrimiento
El sistema de recubrimiento debe ajustarse a la categoría de corrosividad, al rango de durabilidad exigido y a las condiciones de servicio. ISO 12944-5 ofrece tablas con ejemplos de sistemas de pintura para cada categoría de corrosividad y rango de durabilidad. Criterios clave de selección:
- Rango de durabilidad: baja (hasta 7 años), media (7–15 años), alta (15–25 años), muy alta (más de 25 años). La durabilidad es el tiempo previsto hasta el primer mantenimiento importante, no una garantía. Una mayor durabilidad exige sistemas de recubrimiento más robustos y una preparación de superficies más rigurosa.
- Tipo de sistema de recubrimiento: imprimación rica en zinc, capa intermedia epoxi y acabado de poliuretano es un sistema habitual para aplicaciones atmosféricas C4–C5. Epoxi de alto espesor más poliuretano es habitual para C3–C4. El aluminio proyectado térmicamente se utiliza cuando se exige una vida útil muy larga en entornos C5–CX y de inmersión.
- Espesor total de película seca: ISO 12944-5 indica un espesor nominal de película seca (NDFT) para cada sistema de ejemplo. Las categorías de corrosividad y los rangos de durabilidad más altos exigen un mayor espesor total de película.
3. Inspección y mantenimiento continuos
Ningún sistema de protección anticorrosiva dura indefinidamente sin mantenimiento. La durabilidad de un sistema de recubrimiento es el intervalo antes de que se necesite el primer mantenimiento importante, no el tiempo hasta que se agota toda la protección. El mantenimiento planificado, es decir, la inspección a intervalos definidos, el retoque de los daños mecánicos y el repintado parcial o total antes de que el sistema se degrade más allá del punto de reparación eficaz, es esencial para gestionar el coste del ciclo de vida.
Selección del sistema de protección anticorrosiva por sector
La tabla siguiente muestra opciones habituales. La especificación del proyecto y las fichas técnicas del fabricante del recubrimiento prevalecen siempre.
| Sector / tipo de activo | Categoría de corrosividad típica | Sistema de recubrimiento típico | Requisito de preparación de superficies |
|---|---|---|---|
| Estructura de cubierta offshore | C5 / CX | Zinc inorgánico + epoxi HB + poliuretano | Sa 2½ (SP10) |
| Zona de salpicadura offshore | CX / Im2 | TSA o sistema epoxi multicapa de alto espesor | Sa 3 (SP5) para TSA |
| Zona sumergida offshore | Im2 / Im4 | Recubrimiento anticorrosivo con protección catódica | Sa 2½ (SP10) |
| Procesamiento de petróleo y gas en tierra | C4–C5 | Imprimación epoxi rica en zinc + epoxi HB + acabado PU | Sa 2½ (SP10) |
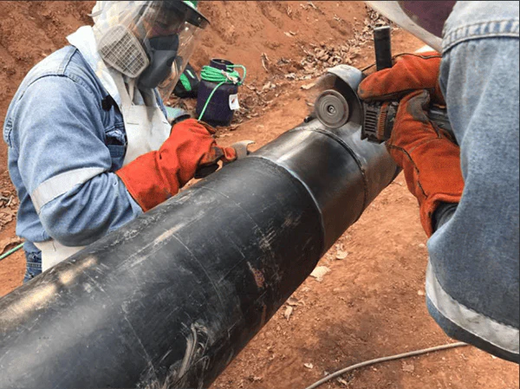
| Tubería enterrada | Im3 | FBE o PE/PP tricapa (aplicado en fábrica); recubrimiento de juntas en campo | Sa 2½ (SP10) |
| Puente de acero (atmosférico) | C3–C4 | Imprimación rica en zinc + epoxi + poliuretano | Sa 2½ (SP10) |
| Casco de buque | Im2 | Epoxi anticorrosivo + antiincrustante | Sa 2½ (SP10) |
| Interior de tanque de lastre (nueva construcción) | Im2 (IMO PSPC) | Sistema epoxi, mín. 2 capas de refuerzo + 2 capas proyectadas, NDFT 320 µm | Sa 2½, perfil 30–75 µm, sales ≤50 mg/m² como NaCl |
| Torre de aerogenerador (offshore) | C5 / CX | Rica en zinc + epoxi HB + poliuretano (interior y exterior) | Sa 2½ (SP10) |
| Acero estructural de central eléctrica | C3–C4 | Imprimación epoxi + intermedia epoxi + poliuretano | Sa 2½ (SP10) |
| Exterior de tanque de almacenamiento | C4–C5 | Imprimación rica en zinc + epoxi + acabado | Sa 2½ (SP10) |
| Interior de tanque de almacenamiento (agua) | Im1 (agua potable) | Sistema de revestimiento epoxi homologado | Sa 2½ (SP10); límite de sales según el fabricante del revestimiento |
El papel del control de sales solubles en la protección anticorrosiva
La contaminación por sales solubles, principalmente cloruros y sulfatos, es una de las variables menos controladas de la protección anticorrosiva. Las sales que quedan en el acero bajo un recubrimiento aplicado pueden provocar ampollamiento osmótico: atraen agua a través de la película de recubrimiento hasta que este forma ampollas y pierde adherencia. Este modo de fallo:
- Es invisible en el momento de aplicar el recubrimiento: las sales no pueden detectarse mediante inspección visual
- No se elimina de forma fiable con chorreado abrasivo en seco: el chorreado elimina el óxido y la cascarilla de laminación, pero puede no eliminar la contaminación por cloruros retenida en las picaduras
- Es medible y controlable: el método del parche Bresle (ISO 8502-6 e ISO 8502-9) proporciona una medición cuantitativa en campo antes del recubrimiento
En entornos marinos y costeros, donde la deposición de cloruros es continua, el ensayo de sales antes del recubrimiento debería ser un punto de espera estándar. Para los tanques de lastre, IMO PSPC fija un límite de 50 mg/m² medido como NaCl. Más información: contaminación por sales solubles y fallo del recubrimiento.
Mantener la protección anticorrosiva en activos en operación
El pintado de mantenimiento en activos industriales en operación, cuando la estructura no puede ponerse fuera de servicio para la preparación y el recubrimiento, genera restricciones que el chorreado convencional difícilmente puede cumplir. Los escenarios más habituales que requieren preparación de mantenimiento in situ son:
- Plataformas offshore en operación cuyas cubiertas deben seguir operativas
- Zonas con clasificación ATEX en el procesamiento de petróleo y gas, donde el chorreado crea un riesgo de ignición
- Tuberías y recipientes a presión en los que la contaminación del proceso por granalla es inaceptable
- Espacios confinados (tanques de lastre, interiores de recipientes) en los que la logística del chorreado es prohibitiva
- Ubicaciones remotas en las que movilizar un equipo de chorreado y su maquinaria tiene un coste prohibitivo
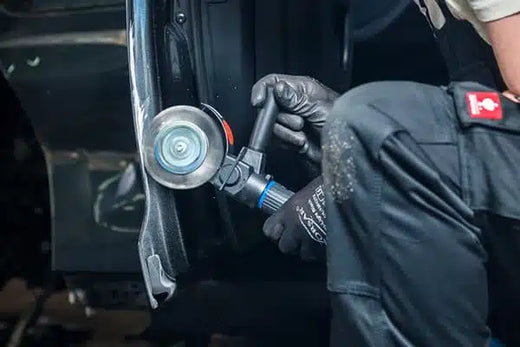
En estas situaciones, la herramienta de preparación mecánica Bristle Blaster® produce una limpieza de superficie comparable a Sa 2½ (ISO 8501-1) / SSPC-SP10 y un perfil de anclaje de 65–85 µm Rz en acero estándar en ensayos documentados, lo que se adapta a muchos sistemas de recubrimiento industriales de alto rendimiento, sin granalla, confinamiento ni equipos de chorreado. Los resultados varían según la calidad del acero, el grado de oxidación, la banda y la técnica. El Bristle Blaster® Pneumatic es totalmente neumático y está evaluado ATEX para zona 1 de gas explosivo y zona 21 de polvo explosivo. Consulte preparación de superficies en servicio. Para acero con una corrosión existente importante, el método MontiPower® en dos pasos (Tercoo® para eliminar el grueso de la corrosión y, a continuación, el Bristle Blaster® para la preparación final) resuelve condiciones que una preparación mecánica de una sola pasada no puede tratar de forma eficiente.
Conclusiones clave
- El estudio IMPACT de NACE situó el coste mundial de la corrosión en torno al 3,4 % del PIB mundial (2013), con un 15–35 % evitable mediante las prácticas de control de la corrosión disponibles.
- ISO 12944 proporciona el marco internacional para proteger las estructuras de acero con sistemas de pintura: categorías de corrosividad C1–CX e Im1–Im4 y, a continuación, sistemas de ejemplo y preparación de superficies para cada categoría y rango de durabilidad.
- La preparación de superficies es la variable individual más importante en el rendimiento de un sistema de recubrimiento. Sa 2½ (SSPC-SP10) es el mínimo habitual para sistemas de alto rendimiento en C4 y superiores.
- La contaminación por sales solubles es invisible, puede sobrevivir al chorreado en seco y provoca ampollamiento osmótico. Mídala con el método del parche Bresle y trátela antes de aplicar recubrimientos de alto rendimiento en entornos marinos o industriales.
- En activos en operación, las herramientas mecánicas de impacto diseñadas para ello pueden alcanzar la limpieza y el perfil que exigen la mayoría de los sistemas de recubrimiento industriales, sin granalla ni confinamiento, cuando la especificación las acepta.
Preguntas frecuentes
¿Cuál es la protección anticorrosiva más eficaz para estructuras de acero?
Un sistema de recubrimiento protector correctamente especificado, aplicado sobre acero bien preparado y combinado con un mantenimiento planificado. En el acero sumergido o enterrado, los recubrimientos suelen combinarse con protección catódica. El sistema de recubrimiento se elige en función de la categoría de corrosividad ISO 12944 y de la durabilidad exigida, y la preparación de superficies es lo que le permite alcanzar esa durabilidad.
¿Qué preparación de superficies exige ISO 12944?
ISO 12944-4 trata los tipos de superficie y los grados de preparación, y los sistemas de ejemplo de ISO 12944-5 se basan en general en una limpieza por chorreado hasta Sa 2½ para recubrimientos de alto rendimiento. Los recubrimientos metálicos por proyección térmica suelen requerir Sa 3. La ficha técnica del fabricante del recubrimiento fija el perfil de anclaje y la especificación del proyecto fija los límites de sales solubles.
¿Cómo se determina la categoría de corrosividad de un emplazamiento?
ISO 12944-2 clasifica la corrosividad atmosférica según la pérdida de masa o de espesor durante el primer año de acero al carbono normalizado, desde C1 (hasta 1,3 µm) hasta CX (más de 200 µm). Cuando no existen mediciones, la categoría se estima a partir de entornos típicos, como interiores calefactados para C1 o zonas costeras y offshore de salinidad elevada para C5 y CX.
¿Puede mantenerse la protección anticorrosiva sin chorreado de arena?
Sí, en muchos casos. En activos en operación, zonas ATEX y espacios confinados, las herramientas mecánicas de impacto como el Bristle Blaster® producen una limpieza comparable a Sa 2½ / SSPC-SP10 con un perfil de anclaje de 65–85 µm Rz en ensayos documentados, sin granalla ni confinamiento. La aceptación depende de la especificación del recubrimiento, y los resultados varían según la calidad del acero y el grado de oxidación.
Artículos relacionados
- Recubrimientos resistentes a la corrosión: el papel de la preparación de superficies
- Recubrimientos industriales: tipos, sistemas y requisitos de preparación de superficies
- SSPC-SP10 chorreado a casi metal blanco: guía completa
Fuentes
- NACE International, estudio International Measures of Prevention, Application, and Economics of Corrosion Technologies (IMPACT) (2016). impact.nace.org
- Categorías de corrosividad ISO 12944-2 para acero al carbono, según el resumen de SteelConstruction.info, Standard corrosion protection systems for buildings. steelconstruction.info
- Hempel, guía técnica IMO PSPC ballast tanks (Resolución OMI MSC.215(82)). hempel.com
- Corrosion Alliance, Principles of corrosion. corrosionalliance.com
- R. Dankiw, D. Fosdike, Defining Mechanical Surface Preparation Standards with Power Tools, Corrosion & Prevention 2018, Paper 74. PDF
- MontiPower®, evaluación ATEX del Bristle Blaster® Pneumatic (2014/34/EU) y datos de producto del Bristle Blaster®.