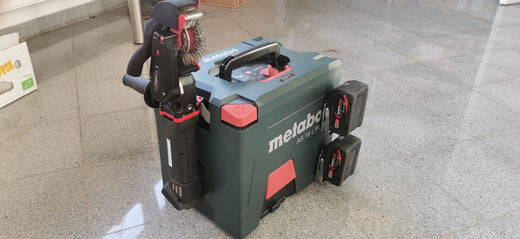
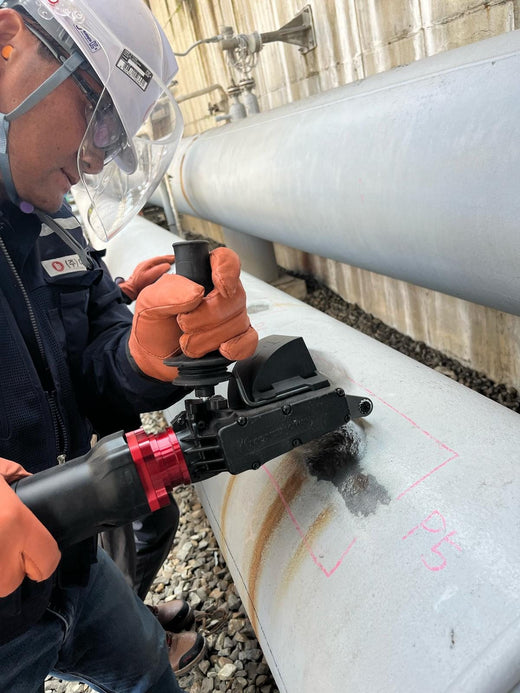
Respuesta corta: El chorreado de arena es el método de referencia y sigue siendo más rápido en grandes superficies despejadas, pero SSPC-SP 10 está redactada para la limpieza por chorreado. El Bristle Blaster® ofrece una limpieza comparable a Sa 2½ / SSPC-SP 10 y un perfil de anclaje de 65–85 µm Rz en acero API 5L en ensayos documentados, sin abrasivo ni confinamiento de chorreado. Es la opción más adecuada para reparaciones puntuales, juntas de campo, plantas en operación y zonas ATEX.
Cuando la especificación de un proyecto exige SSPC-SP 10 y el chorreado abrasivo no está disponible, está restringido o excluido, ingenieros y responsables de mantenimiento se enfrentan a una pregunta sencilla: ¿puede el Bristle Blaster® de MontiPower® sustituir al chorreado de arena, y cómo se comparan los resultados?
Esta comparación se basa en investigaciones independientes publicadas, en una norma publicada por un fabricante de recubrimientos y en resultados de campo documentados. Abarca los parámetros que importan a quienes especifican recubrimientos: grado de limpieza, perfil de anclaje, adherencia por tracción, uso en zonas peligrosas y logística operativa.
La diferencia fundamental: impacto frente a abrasión
El chorreado de arena proyecta partículas abrasivas (granalla de acero, óxido de aluminio, granate, escoria de cobre) a alta velocidad contra la superficie del acero. Las partículas cortan y desgastan el metal, eliminan los productos de corrosión y dan rugosidad a la superficie. Es un método consolidado y fiable, pero requiere abrasivo, confinamiento del abrasivo usado, control del polvo y una logística considerable.
El Bristle Blaster® funciona mediante un mecanismo distinto: el impacto de la punta del alambre. Las cerdas de alambre de acero templado de una banda giratoria funcionan a una velocidad de trabajo de 2300 rpm (±5 %). Una barra aceleradora retiene las cerdas y las libera, de modo que las puntas golpean la superficie y rebotan, y cada impacto deja un pequeño cráter. El efecto acumulado de un número muy grande de impactos es un perfil de anclaje no direccional y denso en picos, producido sin ningún abrasivo.
La consecuencia práctica: el Bristle Blaster® puede utilizarse sin confinamiento de chorreado y sin eliminación de abrasivo usado, y la versión neumática con evaluación ATEX puede usarse en atmósferas explosivas donde el chorreado abierto normalmente solo es posible con un permiso de trabajo en caliente.
Comparación técnica lado a lado
| Parámetro | Chorreado de arena | Bristle Blaster® |
|---|---|---|
| Grado de limpieza máximo | SSPC-SP 5 / Sa 3 (metal blanco) | Comparable a Sa 2½ (ISO 8501-1) / SSPC-SP 10 en ensayos documentados; resultados comparables a Sa 3 / SP 5 registrados en uso de campo (Total E&P Bolivia, 2021) |
| Perfil de anclaje | Rango amplio, determinado por el tipo y tamaño de abrasivo y la presión de chorreado | 65–85 µm Rz (2,6–3,3 mil) en acero API 5L en ensayos documentados; hasta 120 µm Rz posibles. Los valores varían según la calidad del acero, el grado de oxidación, la banda y la técnica |
| Patrón del perfil | Angular (granalla angular) o redondeado (granalla esférica), no direccional | Perfil de impacto en forma de cráter, no direccional |
| Zonas peligrosas (ATEX zona 1) | Normalmente se trata como trabajo en caliente; se requiere zona libre de gas y permiso de trabajo en caliente | Modelo neumático con evaluación ATEX para zona 1 de gas (IIA, T4) y zona 21 de polvo; marcado II 2G c IIA T4 X para bandas específicas en el accionamiento Pneumatic original |
| Abrasivo necesario | Sí: granalla, arena, granate, escoria | No |
| Confinamiento necesario | Sí: cabina de chorreado, chorreado por vacío o lonas de confinamiento | Sin confinamiento de chorreado; los residuos y el polvo eliminados se controlan según la evaluación de riesgos |
| Generación de polvo | Alta: polvo de abrasivo más óxido y recubrimiento eliminados | Menor: solo partículas de óxido y recubrimiento eliminadas, sin polvo de abrasivo. Sin granalla no significa sin polvo |
| Eliminación del abrasivo usado | Necesaria; puede clasificarse como residuo peligroso si los recubrimientos antiguos contienen plomo o cromatos | Sin abrasivo usado; solo material eliminado y bandas gastadas |
| Portabilidad | Baja: compresor, tolva de chorreado, manguera, boquilla, EPI del operario, confinamiento | Alta: una sola herramienta manual con línea de aire, red eléctrica o batería de 18 V |
| Productividad en acero plano | Normalmente varias veces mayor por hora en grandes superficies despejadas | Aproximadamente 1,1 m²/h con una sola banda (API 5L X42, grado de oxidación B); unos 3 m²/h con los modelos de doble banda en superficies planas. Varía según el estado del acero |
| Disponibilidad operativa | Equipo de chorreado, movilización de maquinaria y montaje del confinamiento | Un operario, montaje breve |
| Contaminación residual por cloruros | Puede recontaminar si el abrasivo se recicla o está contaminado | MontiPower registra 0 µg/cm² de cloruros con pretratamiento con tensioactivo y <5 µg/cm² de sales totales solo con Bristle Blasting (estudio de laboratorio MTEST, Dr. Prepper No. 4; estudio limitado en paneles oxidados contaminados con NaCl) |
| Riesgo de oxidación instantánea | Mayor con métodos húmedos; acero desnudo expuesto a la atmósfera | La misma exposición del acero desnudo; se aplica el mismo margen de tiempo para recubrir |
Qué muestran los ensayos independientes y los datos de campo
El Bristle Blasting se ha estudiado en investigaciones publicadas desde los artículos para NACE del Prof. Robert Stango en la Marquette University, que describen la superficie resultante como similar a la del granallado en limpieza y rugosidad. Resultados clave relevantes para SP 10:
- ASC Shipbuilding / Asset Inspection Consultants (Adelaida, 2018): Dankiw y Fosdike compararon tres métodos con herramientas mecánicas sobre acero al carbono de grado 250 y aceros navales DH36 y DH55. Una amoladora con grano #36 y un disco de láminas #40 dieron cada uno 30–40 µm de perfil; el Bristle Blaster® dio 50–80 µm, siempre por encima de 50 µm, en todos los grados. Todos los métodos superaron el mínimo de 5 MPa de adherencia por tracción, con menor variación en el Bristle Blasting (unos 2–3 MPa) que en los métodos de amolado (unos 5 MPa). El chorreado abrasivo no formó parte de esta comparación.
- Norma BIPoT de Jotun: Jotun ha publicado un código de preparación de superficies para la limpieza por Bristle Blasting (Bristle Impact Power Tool cleaning) con grados muA a muD equiparados a Sa 3, Sa 2½, Sa 2 y Sa 1, y un perfil típico de 50–85 µm. Consulte Jotun presenta BIPoT.
- Total E&P Bolivia (2021): en juntas de campo de tuberías en las que se retiró el recubrimiento 3LPE antes de aplicar un manguito termorretráctil Covalence, el informe de campo de MontiPower registra un grado de metal blanco (Sa 3 / SP 5) y una contaminación por sales solubles de 1,4 µg/cm², con ensayos no destructivos que confirmaron el trabajo.
- GASNORP / Quavii, Piura, Perú (2021): para la red de distribución de gas natural de Piura, de 1100 km (277 km de ellos en acero), se utilizó el Bristle Blaster® Electric para preparar las superficies de tubos de acero para el recubrimiento, con ensayos de perfil según ASTM D4417 Método C realizados por un inspector certificado por NACE.
Cuándo el chorreado de arena es la mejor opción
El Bristle Blaster® no sustituye al chorreado de arena en todos los escenarios. El chorreado convencional sigue siendo la opción más adecuada en estos casos:
- Grandes superficies de nueva fabricación. Para la preparación continua de chapa en taller, como bloques de casco y fabricación de acero estructural, las líneas automáticas de granallado preparan mucha más superficie por hora con un coste por metro cuadrado menor que cualquier método manual. El Bristle Blaster® no está diseñado para competir con cabinas de chorreado ni con líneas de granallado por turbina.
- Requisitos de perfil muy agresivos. Para recubrimientos por proyección térmica (arco eléctrico, HVOF) que necesitan perfiles sistemáticamente superiores a 80 µm Rz, o para SSPC-SP 5 metal blanco en grandes superficies con cascarilla de laminación gruesa, el chorreado con granalla gruesa a alta presión es más fiable en grandes superficies continuas.
- Cuando la infraestructura de chorreado ya está movilizada. Si ya hay en obra un equipo de chorreado con su maquinaria, ampliar su alcance suele ser más económico que desplegar una operación aparte con herramientas manuales para las mismas superficies.
Cuándo el Bristle Blaster® es la mejor opción
El Bristle Blaster® tiene claras ventajas operativas en cuatro situaciones:
- Entornos ATEX zona 1. El chorreado abierto normalmente solo es posible en una zona libre de gas con un permiso de trabajo en caliente. El Bristle Blaster® Pneumatic cuenta con evaluación ATEX para zona 1 de gas (grupo IIA, T4) y zona 21 de polvo, y ofrece una preparación de superficies sin granalla comparable a SSPC-SP 10 en plataformas offshore, refinerías en operación, terminales de GNL y plantas petroquímicas, sujeta al sistema de permisos de la instalación. Para conocer los requisitos, consulte nuestra guía de preparación de superficies en ATEX zona 1.
- Estructuras instaladas en las que el confinamiento de chorreado no es práctico. Mantenimiento tras soldadura, reparación de tuberías y rehabilitación de acero estructural en puentes, cubiertas offshore y plantas industriales en las que cerrar la zona de trabajo es poco práctico o tiene un coste prohibitivo.
- Juntas de campo de tuberías. La ausencia de confinamiento del abrasivo, el despliegue rápido y los resultados documentados comparables a SSPC-SP 10, y en uso de campo a SP 5, convierten al Bristle Blaster® en un método muy utilizado para preparar juntas de campo en la construcción y el mantenimiento de tuberías, especialmente en ubicaciones remotas.
- Cuando la contaminación por abrasivo es inaceptable. Zonas contiguas a salas blancas, instalaciones de calidad alimentaria, mantenimiento aeroespacial y cualquier lugar en el que el abrasivo disperso dañaría equipos o producción adyacentes.
La cuestión de la productividad
La objeción más habitual al Bristle Blaster® es el rendimiento: unos 1,1 m²/h con una sola banda y unos 3 m²/h con doble banda, frente a un rendimiento horario mucho mayor de una boquilla de chorreado sobre acero despejado. Esa comparación solo es válida si se contabiliza la operación completa.
El chorreado de arena requiere movilizar el equipo, construir e inspeccionar el confinamiento, suministrar el abrasivo, la propia operación de chorreado, recoger y eliminar el abrasivo usado, vigilar el polvo y despejar la obra. En zonas de mantenimiento pequeñas y medianas, el montaje y la limpieza a menudo llevan más tiempo que la propia preparación. En una prueba de campo de Wales & West Utilities en una reparación de corrosión de pequeña superficie, el total fue de 45 minutos-persona con Bristle Blasting frente a 260 minutos-persona con granallado, sobre todo por el montaje y la limpieza (lea la prueba de campo). La superficie de equilibrio depende del acceso, de las necesidades de confinamiento y del estado del acero, así que compare el tiempo total del trabajo y no los metros cuadrados por hora.
Para una guía paso a paso sobre cómo obtener resultados comparables a SSPC-SP 10 con el Bristle Blaster®, incluidas la verificación y la documentación, consulte cómo obtener resultados comparables a SSPC-SP 10 sin chorreado de arena. Para la definición completa de SSPC-SP 10, consulte nuestra guía completa de SSPC-SP 10.
Preguntas frecuentes
¿Equivale el Bristle Blaster® al chorreado de arena a efectos de las garantías de recubrimiento?
Las fichas técnicas de los recubrimientos suelen especificar un grado de limpieza y un rango de perfil en lugar de un método, y Jotun ha publicado una norma específica para la limpieza por Bristle Blasting (BIPoT). Cuando la superficie preparada cumple el grado y el perfil especificados, el método no suele ser motivo de rechazo, pero la aceptación queda a criterio del fabricante. Confírmelo con el proveedor del recubrimiento para su sistema.
¿Puede el Bristle Blaster® alcanzar SSPC-SP 10?
SSPC-SP 10 es una norma de limpieza por chorreado, por lo que un resultado con herramienta mecánica se describe como comparable a SP 10 y no como SP 10 propiamente dicha. Los ensayos documentados muestran una limpieza comparable a Sa 2½ / SP 10 con un perfil de 65–85 µm Rz en acero API 5L. La aceptación la determinan la especificación del recubrimiento y el inspector.
¿Puede usarse el Bristle Blaster® en acero inoxidable?
Sí, con bandas de acero inoxidable y la barra aceleradora de acero inoxidable correspondiente. El uso de componentes inoxidables evita la contaminación por hierro de la superficie preparada, que de otro modo causaría manchas de óxido y corrosión por contacto. Mantenga las herramientas para inoxidable separadas de las de acero al carbono, por ejemplo en el mantenimiento de plantas alimentarias, farmacéuticas y químicas.
¿Funciona el Bristle Blaster® en acero muy corroído (grado de oxidación D)?
Sí, pero el acero muy corroído y con picaduras se beneficia de una pasada previa con un disco Tercoo® para eliminar la mayor parte del óxido suelto y del recubrimiento antes de que la banda del Bristle Blaster® proporcione el acabado final con perfil. Este método en dos pasos, con ambos pasos realizados en la misma unidad de accionamiento, es el enfoque recomendado por MontiPower para los grados de oxidación C y D.
Equipo técnico de MontiPower: selección del método, revisión de la especificación y configuración de la herramienta para su proyecto.
→ Solicitar consulta técnicaFuentes
- R. Dankiw, D. Fosdike, Defining Mechanical Surface Preparation Standards with Power Tools, Corrosion & Prevention 2018, Paper 74. cactusindustrial.com
- Jotun, Surface Preparation Code and Standard for Bristle Blast Cleaning and Profiling Process. cactusindustrial.com
- R. J. Stango et al., Fundamentals of Bristle Blasting Process for Removing Corrosive Layer, NACE CORROSION 2009. content.ampp.org
- MontiPower, Peak Times Moments: Bolivia, ready for coating No. 2 (2021). montipower.com (PDF)
- MontiPower, Peak Times Moments: Peru, ready for coating No. 1 (2021). montipower.com (PDF)
- Fichas técnicas de MontiPower: Bristle Blaster® Pneumatic, Ultimate Electric, Bristle Blaster® Belts Steel; Dr. Prepper No. 4 (estudio de sales MTEST).