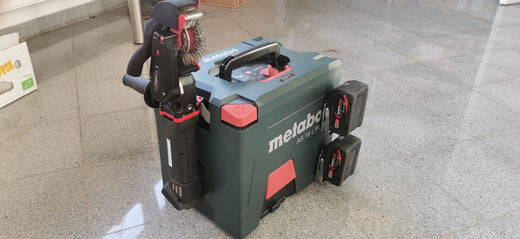
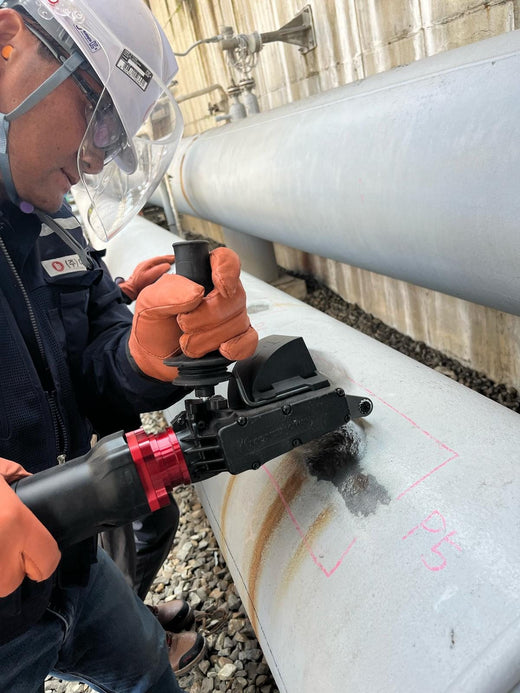
Respuesta corta: Elimine el óxido severo sin chorro de arena en dos pasos mecánicos: primero retire la masa de corrosión laminar (por ejemplo, con un disco de pines Tercoo® o una pistola de agujas) y después genere el perfil por impacto en el acero ya despejado con una banda Bristle Blaster®. En acero estándar, esto proporciona una limpieza comparable a Sa 2½ / SSPC-SP 10 y un perfil de anclaje de 65–85 µm Rz. Compruebe las sales solubles y aplique el recubrimiento sin demora.
El chorreado abrasivo es el método de referencia para eliminar el óxido severo del acero, pero en muchas situaciones de mantenimiento en campo no está disponible, no es práctico o no está permitido. Hay que movilizar el equipo de chorreado, confinar y eliminar la granalla, y en zonas peligrosas clasificadas, como refinerías y plataformas offshore, el chorreado abierto normalmente exige condiciones libres de gas, permisos de trabajo en caliente o una parada. Esto plantea a los ingenieros de mantenimiento un problema habitual: acero muy corroído que debe alcanzar un estado casi blanco y con perfil antes de volver a recubrirlo, sin acceso a una instalación de chorreado.
Esta guía trata los métodos prácticos para eliminar el óxido severo del acero sin chorro de arena, las normas que definen qué significa «limpio» tras el tratamiento y el procedimiento paso a paso de dos pasos de MontiPower® que produce, en condiciones de campo, una limpieza comparable a SSPC-SP 10 en acero muy corroído (grados de oxidación C y D de ISO 8501-1).
Por qué el óxido severo es más difícil de eliminar que la oxidación superficial
No todo el óxido es igual. ISO 8501-1 clasifica el estado inicial del acero sin recubrir en cuatro grados de oxidación, y la distinción es importante para elegir el método:
| Estado de oxidación | Grado de oxidación ISO 8501-1 | Características | Dificultad de eliminación |
|---|---|---|---|
| Cascarilla de laminación intacta o en escamas, poco óxido | Grado A / B | A: cascarilla de laminación adherida con poco o ningún óxido. B: la oxidación ha comenzado y la cascarilla ha empezado a desprenderse | Baja a media: el reto es la cascarilla firmemente adherida; Bristle Blaster® la elimina en un solo paso |
| Óxido uniforme, picaduras leves | Grado C | La cascarilla ha desaparecido por oxidación o puede rasparse; picaduras leves visibles | Media: Bristle Blaster® suele ser suficiente |
| Óxido laminar / en capas | Grado C severo a D | Varias capas de corrosión; acumulación de costras; capas internas firmemente adheridas | Alta: se recomienda un tratamiento mecánico en dos pasos |
| Picaduras generalizadas con depósitos | Grado D | La cascarilla ha desaparecido por oxidación; picaduras generalizadas claramente visibles; posible contaminación por sales dentro de las capas | Muy alta: tratamiento en dos pasos; verificar sales tras el tratamiento |
El óxido laminar —la acumulación característica en acero de grado C/D expuesto sin protección— es mecánicamente distinto de la oxidación superficial. Las capas externas son friables y poco adheridas, las internas están más firmemente unidas y toda la masa suele estar contaminada con sales de cloruro y sulfato depositadas y concentradas durante años de exposición atmosférica. El cepillado con alambre solo elimina las capas externas friables. El amolado elimina material, pero bruñe la superficie. Ninguno de los dos logra la combinación de limpieza y perfil superficial que exigen los sistemas de recubrimiento de alto rendimiento.
Métodos para eliminar óxido severo sin chorro de arena
Método 1: mecánico en dos pasos (disco Tercoo® + banda Bristle Blaster®), recomendado
Es el método más completo para eliminar el óxido severo y obtener un resultado comparable a SSPC-SP 10 —o a SP 5 / Sa 3 cuando se exija— sin chorreado. El disco Tercoo® se monta en la unidad motriz del Bristle Blaster® y elimina la masa de corrosión en el paso 1; para el paso 2, la banda Bristle Blaster® se coloca en la misma unidad motriz y crea la limpieza casi blanca y el perfil de anclaje de 65–85 µm Rz documentado en acero estándar. El cambio entre pasos es rápido porque la unidad motriz es la misma. Para zonas peligrosas, el Bristle Blaster® Pneumatic cuenta con una evaluación de conformidad ATEX para zona 1 de gas y zona 21 de polvo en combinación con bandas especificadas; confirme directamente con MontiPower la idoneidad ATEX del disco Tercoo® antes de usarlo en una zona clasificada. No se necesita granalla ni confinamiento de chorreado. Apto para aplicaciones offshore, en refinerías, tuberías y estructuras. El procedimiento completo está documentado en el caso de éxito del método de dos pasos de MontiPower.
Método 2: herramientas mecánicas de descascarillado (pistola de agujas / martillo picador)
Las pistolas de agujas y los martillos picadores neumáticos eliminan eficazmente las costras gruesas y el óxido laminar en acero estructural. Son herramientas consolidadas en el mantenimiento de astilleros e infraestructuras, y SSPC-SP 11 incluye las pistolas de agujas entre las herramientas de impacto que contempla. Limitaciones: no generan de forma fiable un perfil de anclaje uniforme, por lo que la superficie tratada con pistola de agujas suele necesitar un paso de perfilado aparte (por ejemplo, con el Bristle Blaster®), y el perfil debe medirse, no suponerse. En acero con picaduras profundas, las pistolas de agujas pueden compactar el óxido en el fondo de las picaduras en lugar de eliminarlo. Además, son ruidosas y transmiten mucha vibración, por lo que en usos prolongados debe controlarse la exposición a vibraciones mano-brazo.
Método 3: hidrochorreo a alta presión (hydroblasting)
El hidrochorreo a presión suficiente elimina óxido, costras, recubrimientos y contaminación soluble sin dejar granalla abrasiva. Los grados de limpieza se definen en SSPC-SP WJ-1 a WJ-4 / NACE WJ-1 a WJ-4, que sustituyeron a la antigua SSPC-SP 12/NACE No. 5 (consulte nuestra guía de normas de hidrochorreo WJ-1 a WJ-4). El hidrochorreo no crea por sí mismo un perfil de anclaje: deja al descubierto el perfil ya presente en el acero por un chorreado anterior o por las picaduras de corrosión, pero no genera un perfil nuevo en acero liso. Los principales retos son el gran volumen de agua, la gestión del drenaje, el control del óxido instantáneo tras el tratamiento y la reaparición de la corrosión entre el hidrochorreo y la aplicación del recubrimiento. No es adecuado donde el uso de agua está restringido.
Método 4: tratamiento químico del óxido (convertidores de óxido)
Los convertidores de óxido transforman químicamente el óxido de hierro en un compuesto más estable —normalmente tanato o fosfato de hierro— sobre el que se puede aplicar un recubrimiento. No eliminan el óxido: lo convierten. Su uso se limita a películas finas de óxido y corrosión ligera en superficies que no pueden tratarse mecánicamente. El tratamiento químico por sí solo no cumple ningún grado de limpieza a metal desnudo, no produce un perfil de anclaje sobre acero nuevo y, por lo general, no se acepta como preparación para sistemas epoxi o de poliuretano bicomponentes de alto rendimiento en servicio exigente. Consulte la ficha técnica del fabricante del recubrimiento: muchos no admiten recubrir óxido tratado con convertidor.
Paso a paso: procedimiento mecánico en dos pasos para óxido severo
Paso 1: evaluación de la superficie
Antes de empezar, evalúe el grado de oxidación según ISO 8501-1. Fotografíe zonas representativas. Identifique las zonas con corrosión de grado C y grado D: requieren el tratamiento completo en dos pasos. Anote las zonas con picaduras profundas, corrosión en cordones de soldadura o zonas donde un recubrimiento anterior haya fallado sobre acero corroído. Registre el estado previo al tratamiento para la documentación de calidad.
Paso 2: control previo de sales solubles (si procede)
En acero con historial de exposición atmosférica marina o industrial, mida la contaminación por sales solubles antes del tratamiento mecánico. Utilice el método del parche Bresle (ISO 8502-6) con medición de conductividad (ISO 8502-9). Si los niveles de sal son altos, consulte la especificación del recubrimiento: algunos proyectos exigen un lavado con agua o un paso de hidrochorreo para reducir la carga salina antes del tratamiento mecánico en seco. El tratamiento mecánico por sí solo no elimina de forma fiable la contaminación por cloruros incrustada en el fondo de las picaduras. Contexto: contaminación por sales solubles y fallo del recubrimiento.
Paso 3: pasada con Tercoo®, eliminación de la corrosión
Aplique Tercoo® en todas las zonas de grado C/D con pasadas sistemáticas y superpuestas. El objetivo es eliminar toda la corrosión suelta, laminar y poco adherida, dejando acero desnudo —aunque esté manchado o picado— a nivel de superficie. Trabaje por secciones. Recoja y elimine el material de corrosión retirado a medida que avanza el trabajo; no deje material suelto sobre zonas adyacentes ya limpias.
El paso 3 está terminado cuando: no queda óxido suelto ni en escamas; toda la zona tratada es acero desnudo firme; el Bristle Blaster® puede aplicarse sin que las puntas de alambre rueden sobre material suelto.
Paso 4: pasada con Bristle Blaster®, acabado casi blanco y perfil
Aplique el Bristle Blaster® en todas las zonas tratadas con Tercoo® con pasadas sistemáticas y superpuestas. Las puntas de alambre giratorias, liberadas por la barra aceleradora, golpean el acero despejado, eliminan la oxidación residual y crean el perfil de anclaje. Continúe con pasadas hasta que la superficie corresponda al patrón visual de SSPC-SP 10 / Sa 2½: libre de todo aceite, grasa, polvo, suciedad, cascarilla de laminación, óxido, recubrimiento, óxidos y otras materias extrañas visibles, con solo manchas aleatorias en no más del 5 % de cada unidad de superficie.
Paso 5: verificación
Tras la pasada con Bristle Blaster®, verifique la superficie antes de aplicar el recubrimiento:
- Limpieza visual: compare con las fotografías de referencia de SSPC-VIS 1 o ISO 8501-1 para SP 10 / Sa 2½
- Perfil de anclaje: mida con cinta réplica Testex Press-O-Film® X-Coarse (rango 38–115 µm / 1,5–4,5 mil) según ASTM D4417 Method C, corrigiendo la película incompresible de 50,8 µm (2 mil) si su medidor no lo hace automáticamente; tome al menos tres lecturas por zona representativa. Tenga en cuenta que la cinta réplica indica la altura pico-valle, mientras que la cifra de 65–85 µm de MontiPower se expresa como Rz: utilice el método indicado en la especificación
- Sales solubles: mida con parche Bresle según ISO 8502-6/9 y compare con el máximo de la especificación del recubrimiento
Documente todas las lecturas. No aplique el recubrimiento hasta que los tres parámetros estén dentro de especificación.
Paso 6: aplique el recubrimiento sin demora
Tras una preparación mecánica de la superficie sin chorreado, aplique la primera capa en el plazo indicado por el fabricante del recubrimiento: a menudo en unas 4 horas en condiciones moderadas, y antes en entornos de alta humedad o marinos, donde la oxidación instantánea puede empezar rápidamente. El método de dos pasos no inhibe el óxido instantáneo: se aplica el mismo margen de tiempo para recubrir que en cualquier método de preparación de superficies que deje el acero desnudo.
Comparativa de métodos: chorro de arena frente a mecánico en dos pasos para óxido severo
| Factor | Chorro de arena | Mecánico en dos pasos (Tercoo® + Bristle Blaster®) |
|---|---|---|
| ¿Limpieza casi blanca (SSPC-SP 10 / Sa 2½)? | Sí: SP 10 está redactada para el chorreado | Comparable a SP 10 / Sa 2½: resultados de campo documentados; aceptación según la especificación y el inspector |
| Perfil de anclaje | Normalmente 50–100 µm según el tipo y tamaño del abrasivo | 65–85 µm Rz en acero estándar en ensayos documentados; varía según el grado del acero, el grado de oxidación, la banda y la técnica |
| Uso en zona 1 ATEX | Normalmente excluido sin condiciones libres de gas y controles de trabajo en caliente | El Bristle Blaster® Pneumatic con bandas especificadas lleva el marcado ATEX II 2G c IIA T4 X; sigue aplicándose el sistema de permisos del emplazamiento |
| Requiere confinamiento de granalla | Sí: confinamiento, recogida, eliminación | Sin medio de chorreado; los residuos de óxido y recubrimiento retirados deben recogerse igualmente |
| Uso en espacios confinados | Muy restringido: riesgo de polvo, manipulación del medio | Sí: con ventilación, extracción y EPI según la evaluación de riesgos |
| Operativo durante el mantenimiento | Suele requerir parada / aislamiento de la planta | A menudo compatible con entornos en operación, sujeto a los permisos del emplazamiento |
| Rendimiento (acero de grado D) | Alto en una instalación debidamente equipada | Menos m²/hora, pero viable en lugares donde el chorreado no puede operar |
Sin granalla no significa sin polvo: el óxido y el recubrimiento antiguo que se eliminan siguen convirtiéndose en partículas, por lo que la protección respiratoria y, cuando esté disponible, la extracción siguen formando parte del procedimiento de trabajo. Consulte seguridad en la preparación de superficies para las consideraciones sobre polvo, operarios y ATEX.
Preguntas frecuentes
¿Puede el cepillado con alambre lograr el mismo resultado que el método de dos pasos en óxido severo?
No. El cepillado con alambre manual y mecánico (SSPC-SP 2 / SP 3) elimina el óxido suelto, pero no está pensado para eliminar corrosión firmemente adherida ni crea el perfil de anclaje que necesitan los recubrimientos de alto rendimiento. En acero de grado D, el cepillado alcanza como mucho SP 2 o SP 3, y puede pulir el óxido sobre la superficie de modo que parezca más limpia de lo que está.
¿Cuál es el grado de oxidación más severo que puede tratar el método de dos pasos?
El método de dos pasos está diseñado para el grado D de ISO 8501-1, el grado de oxidación más severo, con picaduras generalizadas y corrosión en capas. Cuando las picaduras puedan haber reducido el espesor de pared casi al mínimo, evalúe primero la integridad estructural: tome lecturas de espesor por ultrasonidos antes del tratamiento mecánico en cualquier activo en el que la pérdida de material suponga un problema estructural.
¿Requiere el método de dos pasos una formación especial?
Ambas herramientas requieren la formación estándar de operario de herramientas mecánicas. Los operarios también deben conocer los grados de oxidación de ISO 8501-1, el patrón visual SP 10 / Sa 2½ y la medición con cinta réplica. Los técnicos de mantenimiento con experiencia suelen obtener los resultados exigidos tras una breve familiarización con las herramientas. No se requiere certificación de chorreado.
¿Puede una herramienta mecánica alcanzar SSPC-SP 10?
SSPC-SP 10 es una norma de chorreado, por lo que el resultado de una herramienta mecánica se evalúa como comparable a SP 10 y no como SP 10 propiamente dicho. El bristle blasting tiene resultados documentados comparables a Sa 2½ / SP 10 con un perfil de 65–85 µm Rz en acero estándar. La aceptación la determinan la especificación del recubrimiento y el inspector.
Equipo técnico de MontiPower: selección de herramientas, orientación sobre el método y el procedimiento de dos pasos para el estado y el entorno concretos de su superficie.
→ Contactar con el equipo técnicoFuentes
- Fitz Coatings, Blast it! ISO 8501-1: grados de oxidación A–D y grados de chorreado (2021). fitz-coatings.com
- SSPC-SP 11, Power Tool Cleaning to Bare Metal (herramientas de impacto, requisitos de perfil). Copia de la norma
- SSPC-SP WJ-1/NACE WJ-1, Clean to Bare Substrate (sustituye a SSPC-SP 12/NACE No. 5; el hidrochorreo no crea perfil). Copia de la norma
- KTA-Tator, Industry Standards for Surface Preparation (definición de SP 10). kta.com
- DeFelsko, Testex Press-O-Film replica tape: rangos de los grados. defelsko.com
- MontiPower, fichas técnicas del Bristle Blaster® y documentación ATEX del Bristle Blaster® Pneumatic.