Resposta curta: Um programa de controle de corrosão para ativos industriais tem seis etapas: classificar o ambiente conforme a ISO 12944, especificar um sistema de proteção para a durabilidade exigida, controlar a preparação da superfície e a qualidade da aplicação, inspecionar com base no risco, intervir conforme a condição e julgar as decisões pelo custo do ciclo de vida. A preparação de superfícies é a etapa mais frequentemente responsável por falhas evitáveis de revestimento.
Este artigo apresenta uma estrutura prática de seis etapas para o controle de corrosão em ativos industriais, com as normas aplicáveis em cada etapa, uma tabela de decisão para intervenções de manutenção e as opções de preparação de superfícies para ativos que não podem ser paralisados nem jateados.
O controle de corrosão é a aplicação sistemática de medidas de engenharia, operacionais e de gestão para prevenir, detectar e mitigar a corrosão em ativos industriais. Não é uma ação isolada. É um programa que abrange o projeto do ativo, a seleção de materiais, a especificação de revestimentos, a qualidade da construção, o cronograma de inspeção, a execução da manutenção e o planejamento do fim da vida útil. A diferença entre um programa bem gerido e uma manutenção reativa improvisada é a diferença entre manutenção previsível e orçada e paradas não planejadas, reparos de emergência e substituição antecipada de ativos.
O custo e a consequência do controle de corrosão inadequado
O estudo IMPACT da NACE International estimou o custo global da corrosão em US$ 2,5 trilhões, equivalente a 3,4% do PIB mundial (2013). O mesmo estudo estimou que 15–35% desse custo, entre US$ 375 e US$ 875 bilhões por ano, poderiam ser economizados com práticas de controle de corrosão que já existem. Esses números cobrem custos diretos e não incluem o custo total de incidentes de segurança e de consequências ambientais. Nos setores mais afetados pela corrosão estrutural (petróleo e gás, naval, geração de energia, processamento químico e infraestrutura), as falhas relacionadas à corrosão são uma importante causa de paradas não planejadas e de incidentes de integridade de ativos.
Muitas falhas de revestimento relacionadas à corrosão são evitáveis com preparação de superfícies adequada e aplicação correta; não são causadas por defeitos do produto de revestimento nem por condições de serviço inevitáveis. O controle de corrosão inadequado é, em grande parte, um problema de execução.
A estrutura de controle de corrosão
Etapa 1: Avaliação do ambiente e classificação de corrosividade
O controle de corrosão eficaz começa com a compreensão do ambiente de serviço. A ISO 12944-2 fornece a classificação padrão de corrosividade: C1 a CX para exposição atmosférica e Im1 a Im4 para imersão e estruturas enterradas. As categorias atmosféricas são descritas por ambientes típicos e podem ser determinadas com mais precisão a partir da corrosão no primeiro ano de amostras de referência de aço e zinco, ou estimadas a partir da umidade, da deposição de cloretos e dos níveis de poluentes (ISO 9223). Para ativos que abrangem vários ambientes, como estruturas offshore com zonas atmosférica, de respingos e submersa, classifique cada zona separadamente.
Etapa 2: Especificação do sistema de proteção anticorrosiva
O sistema de proteção anticorrosiva (primer, demão intermediária, acabamento, espessura total de película e preparação de superfícies) deve corresponder à categoria de corrosividade e à vida útil exigida. Principais decisões de especificação:
- Faixa de durabilidade: por quanto tempo o sistema deve proteger antes da primeira manutenção importante? A ISO 12944 define baixa (L: até 7 anos), média (M: 7–15 anos), alta (H: 15–25 anos) e muito alta (VH: mais de 25 anos).
- Tipo de sistema de revestimento: sistemas de primer rico em zinco para proteção galvânica (de sacrifício) do aço em caso de dano ao revestimento; epóxi de alta espessura para ambientes dominados por barreira; alumínio por aspersão térmica para vida útil muito longa em ambientes CX e de imersão.
- Norma de preparação de superfícies: a ficha técnica do revestimento e as tabelas de sistemas da ISO 12944-5 definem o grau mínimo de preparação. Para sistemas de alto desempenho em C4, C5, CX e imersão, normalmente é Sa 2½ (SSPC-SP 10) com uma faixa de perfil especificada.
- Limites de sais solúveis: defina a contaminação máxima aceitável para o ambiente de serviço. Escreva na especificação o método de medição (extração conforme ISO 8502-6 com condutividade conforme ISO 8502-9) e o limite do projeto.
Etapa 3: Controle de qualidade da construção e da aplicação
A especificação tecnicamente mais correta não agrega valor se a execução não for controlada. Um programa de CQ eficaz para a aplicação de revestimentos abrange:
- Verificação da preparação da superfície antes do revestimento: grau de limpeza, medição do perfil de ancoragem e ensaio de sais solúveis
- Monitoramento das condições ambientais durante a preparação e a aplicação (temperatura do aço, umidade relativa, ponto de orvalho)
- Medição da espessura de película úmida durante a aplicação e verificação da espessura de película seca após a cura
- Ensaio de descontinuidades (holiday test) para revestimentos de serviço em imersão
- Documentação de todos os resultados de inspeção com local, data, inspetor e instrumento
Etapa 4: Programa de inspeção em serviço
Um cronograma de inspeção define quando o ativo será examinado, o que será avaliado e quais limites de condição disparam a manutenção. Uma abordagem baseada em risco prioriza os ativos mais críticos e as áreas mais expostas dentro de cada ativo. Os resultados da inspeção devem incluir:
- Classificação geral da condição do revestimento em uma escala padrão, por exemplo grau de enferrujamento Ri 0 a Ri 5 conforme ISO 4628-3
- Identificação e localização dos defeitos do revestimento por tipo (empolamento, fissuração, descascamento, ferrugem)
- Avaliação da perda de aço em áreas de corrosão ativa (medição de espessura por ultrassom)
- Análise de tendência comparando a condição atual com inspeções anteriores
Etapa 5: Intervenção de manutenção
As intervenções de manutenção são disparadas pelos limites de condição definidos no programa de inspeção. A escolha entre reparo pontual, repintura por zona e revestimento completo depende da extensão e do tipo de degradação do revestimento. Os limites abaixo são exemplos típicos; defina os seus na especificação de manutenção.
| Condição (limite de exemplo) | Intervenção | Preparação de superfícies exigida |
|---|---|---|
| Dano mecânico isolado ou corrosão pontual (<1% da área da superfície) | Reparo pontual | SSPC-SP 11 no mínimo (metal nu, perfil ≥25 µm / 1 mil); resultado comparável a SSPC-SP 10 preferível para sistemas de alto desempenho |
| Degradação generalizada do revestimento (cerca de 1–10% da área) sem delaminação | Repintura por zona após preparação local | Comparável a SSPC-SP 10 nas áreas corroídas; jateamento de varredura ou abrasão do revestimento intacto para aderência |
| Delaminação generalizada, empolamento osmótico ou corrosão sob a película | Revestimento completo após remoção total | SSPC-SP 10 / Sa 2½ no mínimo, ou conforme a especificação original |
| Corrosão ativa que ameaça a integridade estrutural | Reparo de emergência e avaliação estrutural | SSPC-SP 11 no mínimo para o reparo do revestimento; revisão de engenharia estrutural |
Etapa 6: Análise do custo do ciclo de vida
As decisões de controle de corrosão devem ser avaliadas com base no custo do ciclo de vida, e não apenas no custo inicial. Por exemplo, um sistema de revestimento que custa 40% mais do que uma alternativa de especificação inferior, mas dura o dobro e exige metade das intervenções de manutenção, é significativamente mais barato ao longo da vida útil do ativo. Os modelos de custo do ciclo de vida devem considerar:
- Custo inicial de aplicação (materiais, mão de obra, preparação de superfícies)
- Custos de inspeção e monitoramento
- Frequência e custo das intervenções de manutenção
- Produção perdida durante a aplicação e a manutenção
- Custo e momento da substituição
Controle de corrosão em ambientes com restrições de manutenção
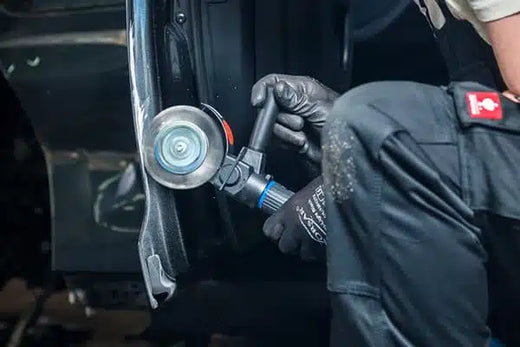
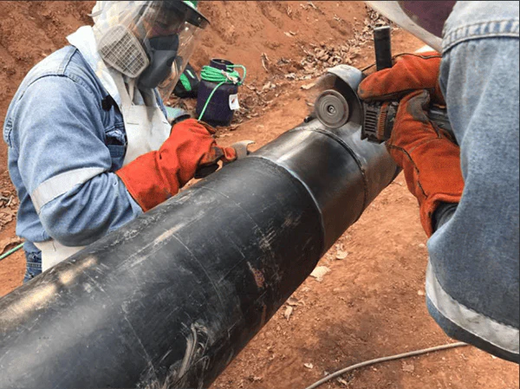
Muitos ativos industriais, particularmente em petróleo e gás, offshore e energia, não podem ser retirados de serviço para preparação de superfícies e revestimento. A manutenção precisa ser feita em plantas em operação, em zonas classificadas ATEX, em espaços confinados e em locais remotos. Essas restrições exigem métodos de preparação sem a pegada logística do jateamento abrasivo; veja preparação de superfícies em serviço.
- O Bristle Blaster® da MontiPower® proporciona limpeza comparável a Sa 2½ / SSPC-SP 10 e um perfil de ancoragem de 65–85 µm Rz em aço API 5L em ensaios documentados, sem abrasivo, sem confinamento de jateamento e sem equipamento de jateamento. Os resultados variam conforme a qualidade do aço, o grau de ferrugem, a correia e a técnica. A versão totalmente pneumática é avaliada conforme ATEX para Zona 1 de gás (grupo IIA, T4) e Zona 21 de poeira, sujeita ao sistema de permissão de trabalho do local.
- Os discos Tercoo® removem corrosão volumosa e revestimentos espessos antes do bristle blasting no Método em Duas Etapas para áreas muito corroídas.
- Os acionamentos pneumáticos funcionam com o ar comprimido disponível na maioria dos locais industriais; os acionamentos elétricos e sem fio de 18 V cobrem áreas sem ar.
- Sem abrasivo não é sem poeira: a ferrugem e o revestimento antigo removidos ainda se tornam partículas, portanto a exaustão e a proteção respiratória seguem a avaliação de risco do local.
Principais conclusões
- O controle de corrosão é um programa, não um produto. Abrange avaliação do ambiente, especificação do sistema de proteção, CQ da aplicação, inspeção e manutenção planejada ao longo da vida útil do ativo.
- A preparação de superfícies inadequada é uma das maiores causas evitáveis de falha de revestimento. Um programa robusto define e faz cumprir normas de preparação de superfícies em cada intervenção de revestimento.
- A ISO 12944 é a estrutura de referência para a classificação de corrosividade e a seleção de sistemas de revestimento. Sistemas de alto desempenho nas categorias mais corrosivas normalmente exigem Sa 2½ (SSPC-SP 10) com um perfil especificado.
- O custo do ciclo de vida, e não o custo inicial de aplicação, é a base correta para o investimento em controle de corrosão. Sistemas devidamente especificados, aplicados e mantidos costumam ser mais baratos ao longo da vida útil do que sistemas subespecificados que exigem intervenção precoce.
- Ambientes com restrições de manutenção precisam de métodos de preparação que funcionem em ativos em operação sem a logística do jateamento. As ferramentas elétricas de impacto podem atingir as normas de preparação que os revestimentos de alto desempenho exigem, com verificação por inspeção.
Artigos relacionados
- Proteção anticorrosiva para estruturas de aço: um guia prático
- Como manter o aço livre de corrosão: ciclos de manutenção
- Revestimentos industriais: tipos, sistemas e requisitos de preparação de superfícies
- Contaminação por sais solúveis e falha de revestimento
- Como escrever uma especificação de preparação de superfícies
Perguntas frequentes
O que é controle de corrosão para ativos industriais?
O controle de corrosão é um programa gerido de medidas de engenharia, operacionais e de manutenção que previne, detecta e mitiga a corrosão. Para ativos industriais, abrange classificação do ambiente, especificação do sistema de revestimento, preparação de superfícies e controle de qualidade da aplicação, inspeção baseada em risco, manutenção baseada em condição e decisões de custo do ciclo de vida ao longo de toda a vida útil do ativo.
Quanto custa a corrosão?
O estudo IMPACT da NACE International estimou o custo global da corrosão em US$ 2,5 trilhões, cerca de 3,4% do PIB mundial em 2013. Também estimou que 15–35% desse custo poderiam ser economizados com a aplicação de práticas de controle de corrosão que já existem, razão pela qual programas estruturados se pagam em ativos industriais.
Qual norma é usada para classificar a corrosividade na seleção de revestimentos?
A ISO 12944-2 classifica a corrosividade atmosférica de C1 (muito baixa) a CX (extrema) e a exposição em imersão ou enterrada de Im1 a Im4. A ISO 12944-5 fornece então exemplos de sistemas de pintura protetores para cada categoria e para as faixas de durabilidade baixa, média, alta e muito alta.
Que preparação de superfícies os reparos de revestimento exigem?
Reparos pontuais em sistemas de alto desempenho geralmente exigem pelo menos SSPC-SP 11, limpeza com ferramenta elétrica até metal nu com perfil mínimo de 25 µm (1 mil), ou um resultado comparável ao grau de jateamento original. O revestimento completo normalmente retorna à especificação original, tipicamente Sa 2½ / SSPC-SP 10. Siga sempre a ficha técnica do revestimento.
Fontes
- NACE International, IMPACT: International Measures of Prevention, Application, and Economics of Corrosion Technologies Study (2016). impact.nace.org
- ISO, ISO 12944-1:2017 Paints and varnishes: Corrosion protection of steel structures by protective paint systems, Part 1. iso.org
- Carboline, ISO 12944 brochure (faixas de durabilidade e categorias de corrosividade). carboline.com
- SSPC-SP 11, Power Tool Cleaning to Bare Metal. glavin.net
- KTA-Tator, Industry Standards for Surface Preparation. kta.com