Resposta curta: a inspeção de revestimentos é a verificação documentada, em pontos de espera definidos, de que a preparação de superfície, a aplicação e a cura atendem à especificação. Uma sequência típica tem onze pontos de espera, da reunião pré-trabalho à preparação entre demãos, sustentados por dados medidos: ponto de orvalho, grau de limpeza, perfil, sais solúveis, espessura de película conforme SSPC-PA 2, aderência e cura.
A inspeção é a única maneira de verificar se os requisitos da especificação para um revestimento e sua aplicação foram de fato cumpridos. A preparação e a aplicação deficientes são amplamente consideradas as causas-raiz mais comuns de falha prematura de revestimentos, e são exatamente as etapas que um inspetor verifica. Bem feita, a inspeção transforma uma futura disputa em um registro documentado. Este guia aborda o papel do inspetor, os onze pontos de espera, os ensaios e instrumentos por trás deles e como interpretar os resultados.
O papel do inspetor
O inspetor faz cumprir a especificação exatamente como escrita — nem mais, nem menos. Deve conhecer a fundo a especificação, seus requisitos e todos os procedimentos e técnicas de inspeção; não deve assumir a responsabilidade de alterá-la ou modificá-la. Sua moeda é inequívoca: especificações, não especulações; fatos, não opiniões; dados precisos, não estimativas. Fornece a documentação do trabalho, cobrindo condições ambientais, preparação de superfície, aplicação do revestimento, espessura e cura, adequação dos equipamentos e andamento da obra. Para uma referência mais completa, veja o Coating Inspector's Handbook.
O que a especificação deve abordar
Para que a inspeção tenha algum significado, a especificação deve definir: requisitos dos materiais (qualidade, idade, ensaios); preparação de superfície (grau de limpeza, normas, equipamentos); aplicação (equipamentos, mistura e diluição, parâmetros ambientais, espessura de película úmida e seca); e aceitação (cor, brilho, textura e defeitos como escorrimentos, descaimentos e falhas de película — holidays). Deve também indicar a autoridade do inspetor para paralisar o trabalho quando forem encontrados desvios, o formato e a frequência dos relatórios e exatamente quais ensaios são realizados, por qual método, e quem repara os pontos de ensaio destrutivo. Nosso artigo sobre o que torna exequível uma especificação de revestimento trata disso em detalhe.
Uma sequência típica de inspeção: os 11 pontos de espera
A qualidade é construída parando-se nos pontos de espera para verificar antes de prosseguir. Uma sequência representativa:
- Ponto de espera 1 — Reunião pré-trabalho. Com a presença de todas as partes; define as regras básicas e traz à tona erros, omissões e riscos antes do início do trabalho.
- Ponto de espera 2 — Pré-preparação de superfície. Verificar a presença de graxa, óleo e outros contaminantes, respingos de solda e arestas vivas que precisam ser tratados primeiro.
- Ponto de espera 3 — Equipamentos de preparação de superfície. Tipo e tamanho corretos de abrasivo, abrasivo limpo, ar limpo, pressão de ar e velocidades de roda corretas, tudo em boas condições.
- Ponto de espera 4 — Condições ambientais. Temperatura da superfície, temperatura ambiente, umidade relativa e ponto de orvalho dentro dos limites.
- Ponto de espera 5 — Preparação de superfície. Limpeza com solvente (SSPC-SP 1) quando necessária, o grau de limpeza especificado e o perfil de superfície exigido.
- Ponto de espera 6 — Equipamentos de aplicação. Diâmetro e comprimento corretos da mangueira, tamanho do bico e proporção de mistura, tudo em boas condições.
- Ponto de espera 7 — Mistura. Produto e diluente corretos, armazenamento adequado, dentro do prazo de validade, números de lote registrados, misturado e diluído conforme o fabricante.
- Ponto de espera 8 — Condições ambientais (novamente). Temperatura da superfície, do ambiente e do material, umidade e ponto de orvalho no momento da aplicação.
- Ponto de espera 9 — Espessura de película úmida (e 9a, espessura de película seca) medida à medida que a demão é aplicada.
- Ponto de espera 10 — Cura e espessura de película seca. Tempo e temperatura conforme o fabricante; medidores de DFT verificados e leituras feitas conforme a SSPC-PA 2; aparência verificada; ensaio de fricção com solvente MEK para a cura dos zincos inorgânicos.
- Ponto de espera 11 — Preparação de superfície entre demãos. Limpeza com solvente (SSPC-SP 1) e, em seguida, repetir os pontos de espera 6–11 para cada demão subsequente.
Os ensaios por trás dos pontos de espera
Quando a especificação os exige:
- DFT não destrutivo — medidores de espessura de película seca magnéticos (Tipo 1) e eletrônicos (Tipo 2), verificados e lidos conforme a SSPC-PA 2.
- Ensaio de falhas / poros (holiday) — detecção, em baixa ou alta tensão, de descontinuidades na película.
- Aderência (destrutivo) — ensaios de fita com corte em X e corte em grade conforme ASTM D3359, corte em grade conforme ISO 2409 e ensaio de arrancamento (p. ex., ASTM D4541 / ISO 4624); medidor Tooke para DFT por corte. Os pontos de ensaio destrutivo devem ser reparados.
- Contaminação superficial — cloretos, sais ferrosos solúveis e acidez/alcalinidade, que provocam empolamento osmótico e corrosão sob a película se forem deixados no local.
Os instrumentos que um inspetor carrega
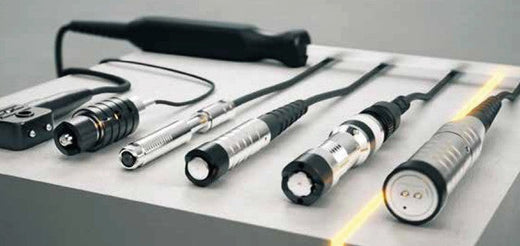
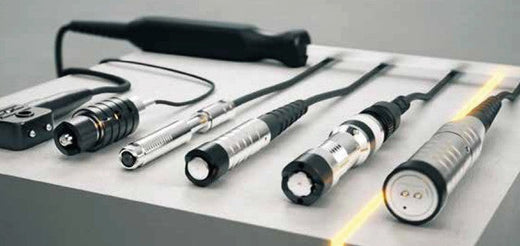
A inspeção é tão boa quanto os dados, e os dados vêm de um conjunto de ferramentas definido: um psicrômetro giratório ou eletrônico para temperatura, umidade e ponto de orvalho; termômetros de superfície; um medidor de perfil de superfície ou fita réplica (ASTM D4417); medidores de espessura de película úmida e seca (magnéticos e eletrônicos, verificados conforme a SSPC-PA 2); um medidor Tooke para DFT destrutivo por corte; detectores de falhas/poros (holiday); kits de ensaio de aderência (corte em grade e arrancamento); e kits de ensaio de sais solúveis. Cada instrumento existe para substituir uma opinião por um número. O manual M-TESTCO® descreve com mais detalhes os instrumentos de ensaio e inspeção de revestimentos.
Como ler corretamente a espessura de película seca
O DFT é a propriedade mais medida e mais discutida em uma obra. A SSPC-PA 2 define não apenas como verificar o medidor, mas como lê-lo: um número definido de medições pontuais em cada área, sendo cada ponto a média de pelo menos três leituras do medidor feitas dentro de um círculo de 1,5 polegada (38 mm). As leituras individuais do medidor não são, por si, restritas. No nível de restrição padrão, cada medição pontual pode ser tão baixa quanto 80% do mínimo especificado e tão alta quanto 120% do máximo especificado, enquanto a média de todas as medições pontuais em uma área deve estar dentro da faixa especificada. Os critérios exatos de aceitação pertencem à especificação. Sem a disciplina da PA 2, duas pessoas que medem a mesma parede chegam a veredictos diferentes.
Sais solúveis e o método de Bresle
Sais invisíveis de cloreto e sulfato deixados na superfície atraem umidade por osmose através da película curada e causam empolamento e corrosão sob a película — uma falha que aparece meses depois, sem causa visível. O método de Bresle (ISO 8502-6 para extração, ISO 8502-9 para medição condutométrica) coleta amostra de uma área medida com um patch adesivo e mede a condutividade dos sais extraídos. Em trabalhos de imersão e de exposição severa, um limite de sais e um ensaio de Bresle pertencem à especificação, porque nenhum perfil compensa a contaminação deixada na superfície. Veja nosso artigo sobre contaminação por sais solúveis.
A regra do ponto de orvalho
Uma regra ambiental evita grande parte das falhas de aplicação: a superfície do aço deve estar pelo menos 3 °C (5 °F) acima do ponto de orvalho durante a preparação de superfície, a aplicação e a cura inicial. Abaixo dessa margem, pode se formar condensação invisível na superfície e o revestimento é aplicado sobre água. Os limites de umidade relativa (frequentemente um máximo de 85%) e as temperaturas mínimas vêm da ficha técnica do revestimento. O inspetor registra a temperatura da superfície, a temperatura do ar, a umidade relativa e o ponto de orvalho em cada ponto de espera de aplicação justamente para fazer valer essa margem.
Verificar a cura, não só a espessura
Uma demão com a espessura correta não é o mesmo que uma demão curada. A aplicação prematura de acabamento sobre uma película subcurada aprisiona solvente e causa empolamento e perda de aderência. Os inspetores verificam a cura pelo tempo e pela temperatura em relação à ficha técnica, pela dureza e — no caso de zincos inorgânicos — pelo ensaio de fricção com solvente MEK (ASTM D4752), em que uma película devidamente curada resiste a um número definido de fricções duplas. A verificação da cura é o ponto de espera silencioso que evita toda uma classe de falhas entre demãos.
A reunião pré-trabalho, em profundidade
O ponto de espera mais valioso não custa nada: a reunião pré-trabalho. Com o proprietário, o empreiteiro, o inspetor e o fabricante do revestimento na mesma sala antes do início do trabalho, erros, omissões e conflitos na especificação são resolvidos no papel, e não sobre o aço. A reunião define as regras básicas, confirma o plano de inspeção e ensaios, acorda quem é notificado sobre desvios e esclarece o relato de segurança. Um problema detectado aqui custa uma frase; o mesmo problema detectado na inspeção final custa uma nova aplicação.
Quando o inspetor paralisa o trabalho
Uma especificação deve conceder ao inspetor autoridade para paralisar o trabalho quando for encontrado um desvio — e definir o que a aciona. Condições de paralisação comuns: condições ambientais fora dos limites (margem do ponto de orvalho violada), preparação de superfície abaixo do grau ou perfil especificado, contaminação acima do limite de sais, espessura de película fora da faixa de aceitação ou material com validade vencida. Paralisar o trabalho não é obstrução; é o momento mais barato possível para evitar uma falha.
Elaboração de um plano de inspeção e ensaios
Os pontos de espera se reúnem em um Plano de Inspeção e Ensaios (ITP) — um único documento que lista cada verificação, a norma pela qual é medida, o critério de aceitação, quem a executa, quem a testemunha e o registro que ela produz. O ITP transforma a ideia abstrata de “inspeção” em uma sequência assinada e é a espinha dorsal do registro de qualidade do trabalho.
A documentação é a entrega
Ao final de um trabalho, o revestimento está sobre o aço e o que fica por baixo não pode ser visto de novo; o que protege todas as partes é o registro. Os relatórios do inspetor — condições ambientais, grau de preparação e perfil, resultados de sais, espessura de película por demão, verificações de cura — formam uma cadeia de evidências de que a especificação foi cumprida. É por isso que uma preparação que produz resultados rastreáveis e documentáveis é valiosa: ela faz com que os pontos de espera mais disputados se comprovem por si mesmos. Combine este guia com nosso guia de campo para medição do perfil de ancoragem.
O retorno da inspeção para o proprietário
A inspeção pode parecer um custo que o empreiteiro ressente e o proprietário questiona. A lógica diz o contrário: se a maioria das falhas prematuras se origina na preparação e na aplicação, então a pequena parcela do custo do projeto gasta na verificação dessas etapas está entre os gastos de maior alavancagem da obra. Uma boa inspeção não atrasa um projeto — evita o retrabalho que o atrasaria.
Por que a preparação rastreável facilita a inspeção
Grande parte do atrito na inspeção ocorre nos pontos de espera da preparação de superfície — grau de limpeza e perfil. Um método de preparação que produz resultados mensuráveis e documentáveis — um grau de limpeza avaliado conforme a ISO 8501-1 e um perfil de ancoragem que pode ser lido com fita réplica — transforma esses pontos de espera de uma discussão em uma assinatura. Com o Bristle Blaster®, ensaios documentados mostram limpeza comparável a Sa 2½ e perfil de 65–85 µm Rz em aço padrão, embora os resultados variem conforme o tipo de aço, o grau de ferrugem, a correia e a técnica; por isso, o resultado continua sendo medido no ponto de espera. Essa rastreabilidade faz parte da preparação controlada e com dados rastreados.
Principais conclusões
- A inspeção verifica, com dados, que a especificação foi cumprida — fatos, não estimativas.
- A qualidade é construída nos pontos de espera, da reunião pré-trabalho à cura, repetidos a cada demão.
- Meça o DFT conforme a SSPC-PA 2, os sais pelo método de Bresle, a aderência por ASTM D3359/ISO 2409; mantenha a margem de 3 °C (5 °F) do ponto de orvalho.
- Verifique a cura (p. ex., fricção com MEK para zinco inorgânico), não apenas a espessura.
- A preparação de superfície rastreável e documentável transforma os pontos de espera mais disputados em uma assinatura.
Perguntas frequentes
Que porcentagem das falhas de revestimento é causada pela preparação de superfície?
Não existe um número único e autorizado, mas fontes do setor costumam estimar que a grande maioria das falhas prematuras de revestimento, frequentemente citada em torno de 75–80%, é causada total ou parcialmente por preparação de superfície ou aplicação deficiente. É por isso que os pontos de espera de preparação e aplicação têm o maior peso em um plano de inspeção.
O que é a regra do ponto de orvalho na aplicação de revestimentos?
A superfície do aço deve estar pelo menos 3 °C (5 °F) acima do ponto de orvalho durante a preparação de superfície, a aplicação e a cura inicial. Abaixo dessa margem, pode se formar condensação invisível sobre o aço e o revestimento é aplicado sobre uma película de água, levando a má aderência, empolamento e falha precoce.
Como a espessura de película seca é aceita segundo a SSPC-PA 2?
Cada medição pontual é a média de pelo menos três leituras do medidor. No nível de restrição padrão, os pontos podem variar de 80% do mínimo especificado a 120% do máximo especificado, mas a média de todos os pontos de cada área medida deve estar dentro da faixa de espessura especificada. A especificação pode estabelecer critérios mais rígidos.
O que um inspetor de revestimentos verifica antes de começar a pintura?
Antes da pintura, o inspetor confirma que contaminantes, respingos de solda e arestas vivas foram tratados, verifica os equipamentos de preparação e de aplicação, registra as condições ambientais e o ponto de orvalho, verifica o grau de limpeza e o perfil de superfície especificados, ensaia os sais solúveis quando exigido e confirma os materiais de revestimento, os números de lote e a validade.
Fontes
- KTA-Tator, SSPC-PA 2 for coating thickness measurements on structural steel. kta.com
- DeFelsko, Measuring environmental conditions (ponto de orvalho, ISO 8502-4, ASTM D3276, ASTM E337). defelsko.com
- KTA-Tator, Industry standards for surface preparation. kta.com
- IMO, Resolution MSC.215(82): Performance Standard for Protective Coatings (requisitos de sais solúveis e de perfil) (2006). dl.defelsko.com