Kort antwoord: Coatings voor corrosiebescherming vallen in drie families. Metallische coatings zoals thermisch verzinken en thermisch spuiten voegen een opofferende of barrièrelaag van metaal toe; organische coatings zoals epoxy- en polyurethaanverven vormen een film van bindmiddel, pigmenten en vulstoffen; conversielagen zoals fosfateren, chromateren en anodiseren zetten het oppervlak van het substraat chemisch om. Ze zijn allemaal afhankelijk van correcte oppervlaktevoorbereiding.
Corrosiebescherming is zelden één laag verf. In de praktijk is het een stapel ontworpen lagen, elk met een specifieke taak. Dit artikel legt de drie families van coatings voor corrosiebescherming uit, wat er in een primer zit, welke oppervlaktevoorbereiding elke familie nodig heeft en waarom het onderliggende oppervlak goed moet zijn voordat er een van wordt aangebracht.
Drie families van bescherming
De meeste corrosiebeschermingssystemen vallen in een van drie families. Metallische coatings brengen een opofferende of barrièrelaag van een ander metaal op het substraat aan: thermisch verzinken, thermisch (metaal)spuiten, galvanisch aangebrachte coatings en opgedampte lagen vallen hier allemaal onder. Organische coatings zijn verven, emails en bekledingen: een bindmiddel met pigmenten en vulstoffen, uitgehard tot een doorlopende film. Conversielagen zetten een dunne oppervlaktelaag van het substraat zelf chemisch om in een corrosiebestendiger, beter bindend oppervlak. Fosfateren (ijzer- of zinkfosfaat), chromateren (geel of groen chromaat) en anodiseren (elektrochemische oxidatie, gebruikelijk bij aluminium en titanium) zijn de belangrijkste routes. Voor de onderliggende mechanismen, zie onze gids over wat corrosie is en hoe je het voorkomt.
Metallische coatings in de praktijk
Thermisch verzinken
Bij thermisch verzinken wordt gefabriceerd staal ondergedompeld in gesmolten zink van ongeveer 435–455 °C, waarbij zink-ijzerlegeringslagen ontstaan die metallurgisch aan het staal zijn gebonden. Zink beschermt op twee manieren: als barrière en opofferend, corroderend in plaats van het blootliggende staal bij krassen en snijkanten. Oppervlaktevoorbereiding zit in het proces ingebouwd: het staal wordt ontvet, gebeitst met zuur om walshuid en roest te verwijderen en gefluxt, omdat zink niet reageert met een onschoon staaloppervlak. Meer achtergrond staat in ons artikel over verzinkt staal.
Thermisch spuiten (metalliseren)
Thermisch gespoten zink, aluminium of zink-aluminium wordt ter plaatse of in de werkplaats aangebracht door draad of poeder te smelten en op het staal te spuiten. Anders dan bij verzinken is de binding mechanisch, dus de coating hangt sterk af van het oppervlak: AMPP-richtlijnen vragen om staal dat vrij is van olie en vet (SSPC-SP 1) en abrasief is gestraald, doorgaans tot SSPC-SP 10/NACE No. 2 voor atmosferische toepassing en SSPC-SP 5/NACE No. 1 voor immersie, met een scherp, hoekig profiel van ongeveer 65–125 µm (2,5–5,0 mil). Onderzoek naar alternatieven loopt nog; een studie uit 2019 onderzocht bristle blasting als substraatvoorbereiding voor thermisch spuiten, maar de geldende specificatie bepaalt welke methoden acceptabel zijn.
Zinkrijke primers
Zinkrijke primers zitten tussen de metallische en organische families: een hoog gehalte zinkstof in een organisch (epoxy) of anorganisch (silicaat) bindmiddel geeft galvanische bescherming vanuit een verffilm. Ons artikel over galvanische corrosie en zinkrijke primers legt uit hoe die opofferende werking functioneert en waarom ze schoon, geprofileerd staal nodig heeft om elektrisch contact te maken.
Wat er werkelijk in een primer zit
Een primer is niet één ingrediënt. Hij is opgebouwd uit bindmiddel, pigmenten en vulstoffen die samenwerken, vaak bovenop een conversie- of metallische laag die een deel van de prestaties op de lange termijn levert. Elk bestanddeel heeft een taak:
- Bindmiddel (bijvoorbeeld epoxy, polyurethaan, alkyd of silicaat): houdt de film bijeen en zorgt voor hechting aan het substraat.
- Pigmenten: dragen de corrosieremmende of barrièrefunctie. Zinkstof beschermt opofferend, inhibitieve pigmenten zoals zinkfosfaat vertragen de corrosiereactie en lamellaire pigmenten zoals micahoudend ijzeroxide of aluminiumschilfers verlengen de weg voor water en zuurstof.
- Vulstoffen (extenders): bepalen laagopbouw, kosten en mechanische eigenschappen.
- Oplosmiddelen of water: maken applicatie mogelijk en verdampen daarna. Ze dragen niets bij aan de bescherming.
Voor een praktische gids over de bindmiddelchemie, zie generieke typen beschermende coatings.
Conversielagen en de chromaatkwestie
Conversielagen zijn dun en worden daarom vooral gebruikt als voorbehandeling die de hechting en de weerstand tegen corrosie onder de film van een volgende verf- of poedercoating verbetert, en niet als zelfstandige bescherming in zware omgevingen. Fosfateren is gangbaar op staal vóór schilderen of poedercoaten; anodiseren is de standaardroute bij aluminium.
Chromateren staat onder regelgevende druk omdat het op zeswaardig chroom is gebaseerd. In de EU zijn chroomtrioxide en verschillende chromaten en dichromaten die in deze processen worden gebruikt, opgenomen in bijlage XIV van REACH met een zonsondergangsdatum van 21 september 2017, zodat ze alleen onder een autorisatie mogen worden gebruikt. Veel gebruikers zijn overgestapt op driewaardige of chroomvrije alternatieven. Oudere assets, vooral in de lucht- en ruimtevaart en bij het spoor, hebben nog steeds chromaathoudende coatings, en het verwijderen ervan vraagt stofbeheersing en beschermende uitrusting; zie onze pagina over veilig verwijderen van chroom-6-coatings.
Oppervlaktevoorbereiding per beschermingsfamilie
| Beschermingsfamilie | Typische oppervlaktevoorbereiding | Opmerkingen |
|---|---|---|
| Thermisch verzinken | Ontvetten, beitsen met zuur en fluxen in de verzinkerij | Onbedekte plekken zijn direct zichtbaar na het uit het bad halen |
| Thermisch spuiten (zink, aluminium) | SSPC-SP 1, daarna abrasief stralen tot SSPC-SP 10 (atmosferisch) of SSPC-SP 5 (immersie) | Scherp, hoekig profiel van ongeveer 65–125 µm (2,5–5,0 mil) |
| Organische coatings (hoogwaardig) | Zoals vermeld op het productinformatieblad, gewoonlijk ISO 8501-1 Sa 2½ / SSPC-SP 10 met een voorgeschreven profiel | Oppervlaktetolerante onderhoudscoatings accepteren mogelijk St 3 of SSPC-SP 11 |
| Conversielagen | Chemisch reinigen en ontvetten in de behandelingslijn | Substraatspecifiek: fosfateren op staal, anodiseren op aluminium |
Waarom het substraat altijd voorop staat
Geen van deze systemen, of ze nu metallisch, organisch of conversie zijn, presteert beter dan het oppervlak waarop ze worden aangebracht. Verontreiniging, walshuid, bestaande corrosie of een ontoereikend ankerprofiel ondermijnt een chromaatconversielaag even gemakkelijk als een tweecomponentenepoxy. Daarom begint een goede coatingspecificatie met een norm voor oppervlaktevoorbereiding (doorgaans ISO 8501-1 of SSPC/AMPP), niet met de coating zelf.
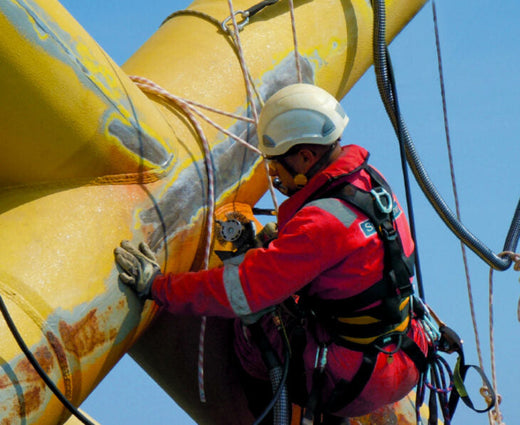
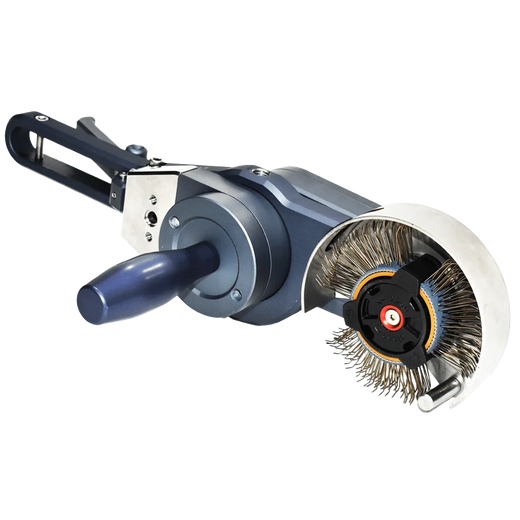
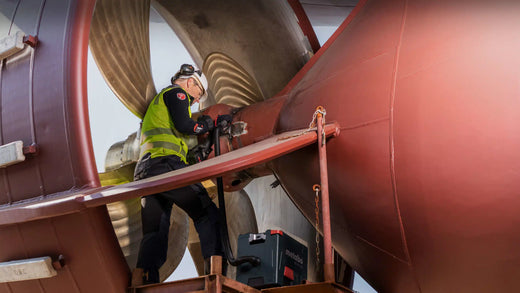
Voor veldonderhoud van organische systemen, waar stralen vaak onpraktisch is, geeft de Bristle Blaster® in gedocumenteerde tests een reinheid vergelijkbaar met ISO 8501-1 Sa 2½ / SSPC-SP 10 met een ankerprofiel van 65–85 µm Rz op standaardstaal, zonder los abrasief. De resultaten variëren met staalsoort, roestgraad, band en techniek, en op aluminium en roestvaststalen substraten worden roestvaststalen banden gebruikt om verontreiniging te voorkomen. Zie ons Controlled Preparation System voor hoe gereedschap van MontiPower® een substraat gereedmaakt voor de beschermingsroute die een specificatie voorschrijft, en onze praktische gids over corrosiebescherming voor staalconstructies voor hoe deze systemen in het veld worden gespecificeerd.
Veelgestelde vragen
Wat zijn de drie belangrijkste typen coatings voor corrosiebescherming?
Metallische coatings (thermisch verzinken, thermisch spuiten, galvaniseren), organische coatings (verven, emails en bekledingen opgebouwd uit bindmiddel, pigmenten en vulstoffen) en conversielagen (fosfateren, chromateren, anodiseren). Veel systemen combineren ze, bijvoorbeeld een zinkrijke of verzinkte basis onder een epoxy- en polyurethaanverfsysteem, of een fosfaat- of geanodiseerde laag onder een poedercoating.
Hebben verzinkte en thermisch gespoten coatings oppervlaktevoorbereiding nodig?
Ja. Bij thermisch verzinken wordt staal ontvet, gebeitst met zuur en gefluxt omdat zink niet reageert met een onschoon oppervlak. Thermisch gespoten zink of aluminium vraagt abrasief stralen tot SSPC-SP 10 voor atmosferische toepassing of SSPC-SP 5 voor immersie, met een scherp, hoekig profiel van ongeveer 65–125 µm (2,5–5,0 mil).
Zijn chromaatconversiecoatings nog toegestaan?
Zeswaardige chroomverbindingen die voor chromateren worden gebruikt, waaronder chroomtrioxide en natrium- en kaliumdichromaat, staan in de EU op bijlage XIV van REACH met een zonsondergangsdatum van 21 september 2017, dus voortgezet gebruik vraagt een autorisatie. Veel gebruikers zijn overgestapt op driewaardige of chroomvrije alternatieven. Oude chromaathoudende coatings moeten worden verwijderd met stofbeheersing en PBM.
Welke coating beschermt staal het best?
Er is geen enkele beste coating. Het juiste systeem hangt af van de blootstelling (atmosferisch, spatzone, immersie, ingegraven), de vereiste levensduur, of het om nieuwbouw of onderhoud gaat en welke oppervlaktevoorbereiding ter plaatse realistisch haalbaar is. Een goed aangebracht systeem dat past bij zijn omgeving presteert beter dan een premiumproduct op een slecht voorbereid oppervlak.
Bronnen
- American Galvanizers Association, The HDG Process (ontvetten, beitsen, fluxen; badtemperatuur). galvanizeit.org
- AMPP, How to Inspect Thermal Spray Zinc Metalizing (2021; SSPC-SP 5/SP 10, hoekig profiel van 2,5–5,0 mil). ampp.org
- Verordening (EU) nr. 348/2013 van de Commissie tot wijziging van bijlage XIV bij REACH (chroomtrioxide en chromaten; zonsondergangsdatum 21 september 2017). legislation.gov.uk
- Corrosion Alliance, Principles of Corrosion. corrosionalliance.com
- MontiPower, technische gegevensbladen van de Bristle Blaster® (reinheid vergelijkbaar met Sa 2½ / SSPC-SP 10; 65–85 µm Rz op standaardstaal in gedocumenteerde tests; roestvaststalen banden voor non-ferrometalen).