Kort antwoord: Corrosie is de elektrochemische degradatie van een metaal door zijn omgeving. Bij staal heeft het een anode, een kathode, een elektrolyt en een metallisch pad nodig; haal er één weg en het stopt. De belangrijkste typen zijn uniforme corrosie, putcorrosie, spleetcorrosie, galvanische corrosie, spanningscorrosiescheuring, erosiecorrosie, draadcorrosie en MIC. Coatings stoppen het alleen als het oppervlak eronder schoon, zoutvrij en geprofileerd is.
Corrosie is de elektrochemische degradatie van een metaal door zijn reactie met de omgeving. In staalconstructies is het het dominante mechanisme van materiaaldegradatie, en de kosten zijn groot: de IMPACT-studie van NACE International schatte de wereldwijde kosten van corrosie op US$ 2,5 biljoen, ongeveer 3,4% van het wereldwijde bbp (2013), en constateerde dat bestaande praktijken voor corrosiebeheersing 15–35% van die kosten kunnen besparen.
Deze gids legt uit hoe corrosie begint, de acht hoofdtypen die staalconstructies aantasten, de omgevingsfactoren die de corrosiesnelheid bepalen, en waarom oppervlaktevoorbereiding de variabele is die het vaakst beslist of een beschermende coating corrosie stopt of vroegtijdig faalt.
Wat is corrosie? Het elektrochemische mechanisme
Corrosie is niet simpelweg "roest". Het is een spontaan elektrochemisch proces waarbij een metaal terugkeert naar zijn thermodynamisch stabiele oxidetoestand. Voor staal (ijzerlegeringen) is de drijvende kracht de natuurlijke neiging van ijzer om te oxideren:
Fe → Fe²⁺ + 2e⁻ (anodische reactie: metaal lost op)O₂ + 2H₂O + 4e⁻ → 4OH⁻ (kathodische reactie: zuurstof wordt gereduceerd)
Om corrosie te laten optreden moeten vier componenten tegelijk aanwezig zijn: een anode (het metaal dat corrodeert), een kathode (een edeler gebied of oppervlak), een elektrolyt (water of vocht met opgeloste ionen) en een metallisch pad dat anode en kathode verbindt. Haal er één van deze vier weg en de corrosiecel stopt. Beschermende coatings werken vooral door het elektrolyt van het staal weg te houden, en daarom is de hechting van de coating op het substraat zo belangrijk. Hoe kleiner de anode ten opzichte van de kathode, hoe sneller de plaatselijke aantasting.
De 8 hoofdtypen corrosie in staalconstructies
1. Uniforme (algemene) corrosie
De meest zichtbare en voorspelbare vorm: het metaal corrodeert met ongeveer dezelfde snelheid over het hele blootgestelde oppervlak en vormt het kenmerkende roodbruine ijzeroxide (roest) op koolstofstaal. Het wordt beheerst met coatings, kathodische bescherming of een corrosietoeslag in het ontwerp. Het is de minst onvoorspelbare vorm, maar de meest voorkomende oorzaak van massaverlies op lange termijn bij onbeschermde of slecht gecoate constructies.
2. Putcorrosie
Sterk gelokaliseerde aantasting die diepe putten creëert terwijl het omringende oppervlak relatief intact blijft. Chloride-ionen zijn de gebruikelijke drijfveer en breken beschermende oxidefilms plaatselijk af. Putcorrosie is vooral gevaarlijk in drukvaten, pijpleidingen en offshoreconstructies omdat een put een groot deel van de wanddikte kan doorboren met weinig zichtbare aantasting van het oppervlak, en wordt algemeen beschouwd als een van de gevaarlijkste vormen voor dragende en drukhoudende componenten. Zie onze gids over putcorrosie en oppervlaktevoorbereiding.
3. Spleetcorrosie
Treedt op in geometrisch besloten ruimten zoals onder boutkoppen, tussen overlappende platen en in mofverbindingen, waar zuurstofuitputting en chlorideconcentratie een agressieve lokale chemie veroorzaken. De besloten geometrie voorkomt dat de kathodische reactie de zure anodische omgeving neutraliseert, wat de aantasting versnelt. Het komt veel voor in maritieme constructies, warmtewisselaars en flensverbindingen.
4. Galvanische corrosie
Wanneer twee ongelijksoortige metalen elektrisch verbonden zijn in aanwezigheid van een elektrolyt, corrodeert het minder edele metaal (lager in de galvanische reeks) bij voorkeur. Veelvoorkomende voorbeelden zijn aluminium fittingen op staalconstructies, verzinkte bevestigingsmiddelen in contact met koper, en walshuid in contact met kaal staal bij scheuren en discontinuïteiten. Walshuid is kathodisch ten opzichte van het onderliggende staal, dus elke gescheurde of beschadigde walshuid wordt een startplaats voor galvanische corrosie. Dit is een reden waarom de meeste specificaties voor hoogwaardige coatings vereisen dat walshuid vóór het coaten wordt verwijderd.
5. Spanningscorrosiescheuring (SCC)
De gelijktijdige werking van trekspanning en een specifieke corrosieve omgeving veroorzaakt scheurvorming die door geen van beide factoren alleen zou ontstaan. Het treft hoogsterkte staalsoorten, roestvast staal in chloride-omgevingen en pijpleidingen onder inwendige druk. SCC-scheuren groeien intergranulair of transgranulair en kunnen leiden tot een plotselinge brosse breuk met weinig voorafgaande zichtbare corrosie, wat het een kernonderwerp maakt in integriteitsbeheer van olie- en gaspijpleidingen.
6. Erosiecorrosie
Het gecombineerde effect van mechanische slijtage (door stromende vloeistof, zwevende vaste stoffen of cavitatie) en elektrochemische corrosie. De mechanische werking verwijdert continu de beschermende oxidelaag en eventuele coating, waardoor vers metaal blootligt. Het komt veel voor in pijpbochten, pompwaaiers, buizen van warmtewisselaars en op elk oppervlak dat blootstaat aan een stroming met hoge snelheid.
7. Draadcorrosie
Draadvormige corrosie die zich onder een coatingfilm ontwikkelt, vooral op aluminium en op staal met dunne organische coatings in vochtige omgevingen. Het begint bij een coatingdefect en groeit als een draad met een actieve (anodische) kop en een staart van corrosieproduct. Het is esthetisch ernstig en vernietigt de hechting van de coating, hoewel het doorgaans constructief niet kritiek is tenzij het wijdverbreid is.
8. Microbiologisch beïnvloede corrosie (MIC)
Corrosie die wordt versneld door de stofwisselingsactiviteit van micro-organismen zoals sulfaatreducerende bacteriën (SRB), zuurproducerende bacteriën of metaaloxiderende bacteriën. Het komt veel voor in ingegraven pijpleidingen, wateropslagtanks, maritieme sedimenten en koelwatersystemen. MIC kan de plaatselijke corrosiesnelheid ver boven de snelheid door de omgeving alleen brengen en is een erkende oorzaak van falen van pijpleidingen aan de binnenkant.
Omgevingsfactoren die de corrosiesnelheid bepalen
ISO 9223 en ISO 12944-2 classificeren atmosferische corrosiviteit van C1 (zeer laag) tot CX (extreem) op basis van het diktemateriaalverlies van koolstofstaal in het eerste jaar: tot 1,3 µm in C1, meer dan 25 tot 50 µm in C3 (gemiddeld), meer dan 80 tot 200 µm in C5 (zeer hoog) en meer dan 200 tot 700 µm in CX. De onderstaande factoren verklaren waarom locaties zo sterk verschillen.
| Factor | Effect op corrosiesnelheid | Praktische opmerking |
|---|---|---|
| Relatieve luchtvochtigheid | Corrosie versnelt sterk zodra de luchtvochtigheid hoog genoeg is voor de vorming van een continue elektrolytfilm op het staal | Een kritieke luchtvochtigheid van ruwweg 60–80% RV wordt vaak genoemd; verontreinigingen zoals zouten verlagen die |
| Chlorideconcentratie | Chloriden breken passieve films af, verhogen de geleidbaarheid van het elektrolyt en initiëren putcorrosie | Zouten onder een coating trekken vocht aan en veroorzaken osmotische blaarvorming; de IMO PSPC beperkt bijvoorbeeld oplosbare zouten tot 50 mg/m² (5 µg/cm²) als NaCl vóór het coaten van ballasttanks |
| Temperatuur | Hogere temperatuur verhoogt de snelheid van elektrochemische reacties en zuurstofdiffusie | De snelheden stijgen in gesloten systemen over het algemeen met de temperatuur; in open systemen kan de dalende zuurstofoplosbaarheid dit bij hoge temperaturen compenseren |
| pH | Staal corrodeert het snelst in zure omgevingen en heeft de neiging te passiveren in sterk alkalische omgevingen | Onder ongeveer pH 4 versnelt waterstofvorming de aantasting; sterk alkalische omstandigheden (bijv. porievocht van beton) passiveren staal |
| Zuurstofconcentratie | Zuurstof drijft de kathodische reactie aan; zowel aanwezigheid als lokale afwezigheid kan corrosief zijn, afhankelijk van de geometrie | Differentiële beluchting (zones met veel O₂ versus weinig O₂) creëert concentratiecellen die spleet- en putcorrosie aandrijven |
| Opgeloste zouten / geleidbaarheid | Hogere ionische geleidbaarheid van het elektrolyt laat corrosiecellen over grotere afstanden werken | Zeewater (ongeveer 35 g/l opgeloste zouten) is veel geleidender dan zoet water, wat galvanische en plaatselijke aantasting bevordert |
Waarom oppervlaktevoorbereiding de belangrijkste variabele is bij corrosiepreventie
De meeste voortijdige storingen van beschermende coatings in industriële en maritieme omgevingen worden niet veroorzaakt door gebrekkige coatingformuleringen maar door ontoereikende oppervlaktevoorbereiding; coatinginspecteurs en fabrikanten schrijven de meerderheid van de vroege storingen daar gewoonlijk aan toe. Drie tekortkomingen verklaren de meeste van deze gevallen:
- Achtergebleven walshuid. Walshuid die op het oppervlak blijft zitten is kathodisch ten opzichte van kaal staal. Een coating die over walshuid wordt aangebracht hecht aan de walshuid, niet aan het staal; wanneer de walshuid scheurt en afspringt, delamineert de coating mee. Zie onze uitgebreide gids over wat walshuid is en hoe je het verwijdert.
- Verontreiniging met oplosbare zouten. Chloriden, sulfaten en nitraten die na de voorbereiding op het oppervlak achterblijven, veroorzaken osmotische blaren onder de coating doordat ze vocht opnemen. Zelfs enkele µg/cm² chloride onder een hoogwaardige epoxy kan blaarvorming veroorzaken bij gebruik onder onderdompeling of in maritieme omgevingen. Lees meer over verontreiniging met oplosbare zouten en hoe je erop test.
- Onvoldoende ankerprofiel. Coatings grijpen mechanisch in het oppervlakteprofiel. Een te laag profiel biedt onvoldoende hechting voor hoogopbouwende systemen; een te hoog profiel kan pieken slecht bedekt laten, die corrosiestartpunten worden. Het juiste bereik staat in het technische informatieblad (TDS) van de coatingfabrikant; de IMO PSPC specificeert bijvoorbeeld 30–75 µm voor coatings van ballasttanks.
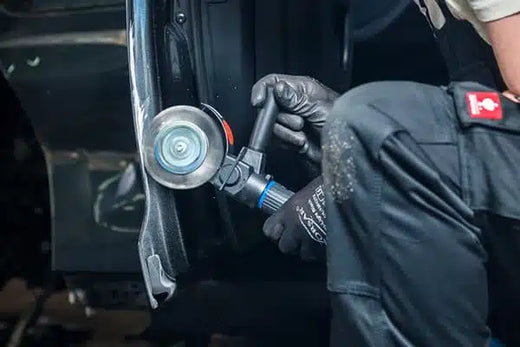
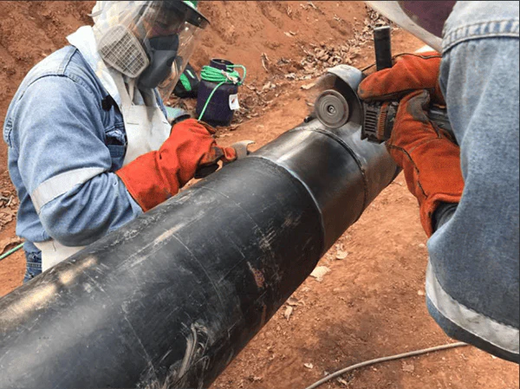
Bristle blasting is een manier om walshuid en profiel samen aan te pakken waar open abrasief stralen onpraktisch is: gedocumenteerde tests tonen een reinheid vergelijkbaar met ISO 8501-1 Sa 2½ en een ankerprofiel van 65–85 µm Rz op standaardstaal, hoewel de resultaten variëren met staalsoort, roestgraad, band en techniek.
Corrosiebescherming: de preventiehiërarchie
In volgorde van belangrijkheid voor gecoate staalconstructies in industriële en maritieme omgevingen:
- Correcte oppervlaktevoorbereiding volgens de gespecificeerde norm (SSPC-SP 10 / ISO 8501-1 Sa 2½ is gebruikelijk voor hoogwaardige systemen; SSPC-SP 11 reiniging met elektrisch gereedschap tot blank metaal is gebruikelijk voor onderhoudswerk) — het fundament van alle andere maatregelen
- Hoogwaardige beschermende coatings — bijvoorbeeld zinkrijke primers, hoogopbouwende epoxy's en polysiloxanen, aangebracht op een goed voorbereid oppervlak
- Kathodische bescherming — opofferingsanoden of systemen met opgedrukte stroom; een effectieve aanvulling op coatings bij gebruik onder onderdompeling en ingegraven, geen vervanging voor voorbereiding
- Materiaalkeuze — roestvast staal, corrosiebestendige legeringen of weervast staal waar passend
- Ontwerp voor corrosiebestendigheid — spleten voorkomen, zorgen voor afwatering en bimetallische contacten vermijden
Voor wat SSPC-SP 10 vereist en hoe je dat in het veld verifieert, zie onze technische gids over SSPC-SP 10. Voor een vergelijking van voorbereidingsmethoden voor verschillende locatieomstandigheden, zie Bristle Blaster® versus zandstralen.
Veelgestelde vragen
Wat is het verschil tussen corrosie en roest?
Roest is één specifieke vorm van corrosie: het gehydrateerde ijzeroxide dat ontstaat op ijzer en koolstofstaal in aanwezigheid van water en zuurstof. Corrosie is het bredere elektrochemische proces; op andere metalen levert het groene patina op koper, wit oxide op aluminium en aanslag op zilver. Alle roest is corrosie, maar niet alle corrosie is roest. Zie roest versus corrosie.
Hoe snel corrodeert staal?
Dat hangt af van de omgeving. Volgens ISO 9223 en ISO 12944-2 verliest onbehandeld koolstofstaal in het eerste jaar meer dan 25 tot 50 µm in een gemiddelde (C3) atmosfeer, meer dan 80 tot 200 µm in een zeer hoge (C5) atmosfeer en meer dan 200 tot 700 µm onder extreme (CX) omstandigheden. Plaatselijke putcorrosie kan aanzienlijk sneller doordringen dan deze gemiddelde snelheden.
Kan corrosie ongedaan worden gemaakt?
Nee. IJzer dat in ijzeroxide is omgezet, wordt onder gebruiksomstandigheden niet weer gezond metaal. Corrosie kan alleen worden beheerst: de corrosieproducten worden door oppervlaktevoorbereiding verwijderd, sterk aangetaste delen worden gerepareerd of vervangen, en het oppervlak wordt opnieuw beschermd met een coatingsysteem en, waar geschikt, kathodische bescherming.
Welke norm voor oppervlaktevoorbereiding is vereist voordat je staal verft?
Dat hangt af van het coatingsysteem en de gebruiksomgeving. Voor hoogwaardige coatings in maritiem, offshore en industrieel gebruik is SSPC-SP 10 / ISO 8501-1 Sa 2½ (bijna wit metaal gestraald) gebruikelijk. SSPC-SP 5 / Sa 3 (wit metaal) wordt vaak voorgeschreven voor het meest agressieve gebruik, sommige bekledingen voor onderdompeling en thermisch spuiten. SSPC-SP 6 / Sa 2 (commercieel gestraald) past bij sommige atmosferische systemen met lagere eisen aan duurzaamheid.
Technisch team van MontiPower®: corrosiebeoordeling, specificatie van oppervlaktevoorbereiding en methodekeuze voor jouw projectomgeving.
→ Vraag een technisch consult aanBronnen
- NACE International, International Measures of Prevention, Application, and Economics of Corrosion Technologies (IMPACT) — Economic impact (2016). impact.nace.org
- Corrosion Alliance, Principles of corrosion. corrosionalliance.com
- SteelConstruction.info (SCI/BCSA), Standard corrosion protection systems for buildings (ISO 9223 / ISO 12944-2 corrosivity categories). steelconstruction.info
- IMO, Resolution MSC.215(82): Performance Standard for Protective Coatings (PSPC) (2006). dl.defelsko.com
- KTA-Tator, Industry standards for surface preparation. kta.com