Kort antwoord: Intumescerende coatings zijn passieve brandwerende coatings die bij verhitting, vanaf ongeveer 200–250°C, opzwellen tot een isolerende koollaag die de temperatuurstijging van constructiestaal gedurende een bepaalde periode vertraagt, doorgaans 30–120 minuten. Ze worden aangebracht op een door de fabrikant goedgekeurde primer, die meestal een reinheid van SSPC-SP 10 / Sa 2½, het ankerprofiel uit het gegevensblad en beheerste gehalten aan oplosbare zouten vereist.
Intumescerende coatings zijn passieve brandbeveiligingssystemen die op constructiestaal worden aangebracht om de temperatuurstijging te vertragen die ertoe zou leiden dat het staal bij brand zijn constructieve integriteit verliest. Anders dan actieve brandbestrijdingssystemen vragen ze geen ingreep: ze reageren automatisch op hitte en zetten uit tot een isolerende koolstofrijke koollaag over het staal. Hun brandwerendheid, doorgaans uitgedrukt in minuten (30, 60, 90 of 120), is de tijd die het beschermde staal een standaardbrandtest kan doorstaan voordat het zijn grenstemperatuur bereikt. Dit artikel legt uit hoe intumescerende coatings werken, welke twee hoofdtypen er zijn en welke oppervlaktevoorbereiding ze vragen bij nieuw werk en bij reparaties aan operationele assets. Oppervlaktevoorbereiding is belangrijk omdat de coating tijdens zijn hele levensduur en tijdens de brand zelf aan het staal gehecht moet blijven.
Hoe werken intumescerende coatings?
Intumescerende coatings zijn inert bij normale temperaturen. Bij verhitting, doorgaans vanaf ongeveer 200–250°C, begint een chemische reactie waarin drie typen actieve ingrediënten na elkaar reageren:
- Zuurbron, meestal ammoniumpolyfosfaat, ontleedt bij verhoogde temperatuur en geeft fosforzuur vrij.
- Koolstofbron, een meerwaardige alcohol zoals pentaërytritol, wordt door het zuur gedehydrateerd tot een koollaag.
- Blaasmiddel, meestal melamine, ontleedt en geeft inerte gassen vrij die de koolstofmatrix tot een stabiel schuim laten uitzetten.
Het resultaat is een meercellige koolstofrijke koollaag die vele malen de oorspronkelijke coatingdikte uitzet; een uitzettingsverhouding van ongeveer 50:1 is typisch voor dunnefilmproducten, afhankelijk van de formulering en de brandblootstelling. Deze koollaag heeft een zeer lage warmtegeleiding en isoleert het staal eronder. De werking hangt ervan af dat de laag tijdens de hele brand intact blijft en aan het staal gehecht blijft, wat vereist dat het systeem is aangebracht op goed voorbereid staal met voldoende hechting.
Dunnefilm-intumescerende systemen hebben doorgaans drie componenten: een primer, een basislaag (het deel dat bij brand reageert) en een sealer of topcoat. Ze kunnen op locatie of buiten de locatie in een werkplaats worden aangebracht.
Cellulose- versus koolwaterstof-intumescerende coatings
De twee hoofdtypen intumescerende brandbeveiligingscoatings zijn ontworpen voor verschillende brandscenario's, en hun prestatiekenmerken verschillen aanzienlijk:
| Parameter | Cellulose-intumescent | Koolwaterstof-intumescent |
|---|---|---|
| Brandtype | Cellulosebranden (gebouwen) | Plasbranden en straalbranden van koolwaterstoffen: snellere temperatuurstijging, hogere temperaturen |
| Standaardbrandkromme | ISO 834 (cellulose) / BS 476 | UL 1709 (plasbrand) / ISO 22899 (straalbrand) |
| Oventemperatuur na 30 min | ~840°C (ISO 834) | ~1.100°C |
| Typisch DFT-bereik | Dunne film, doorgaans tot enkele millimeters | Dikke film, doorgaans enkele millimeters tot ongeveer 25 mm, productspecifiek |
| Applicatiemethode | Airless spuiten (werkplaats of locatie) | Airless spuiten; meercomponenten voor dikkere systemen |
| Belangrijkste markten | Commerciële en residentiële bouw; constructiestaal in gebouwen | Olie en gas; offshore platforms; petrochemische verwerking |
| Gangbare topcoat | Sealer of topcoat voor uiterlijk en bescherming tegen vocht | Topcoat vereist offshore; bij sommige industriële toepassingen weggelaten |
| Beschikbare brandwerendheden | 30, 60, 90, 120 minuten | Brandwerendheden voor plasbrand en straalbrand, productspecifiek |
Kritische staaltemperatuur en brandwerendheid
Constructiestaal begint boven ongeveer 400°C sterkte te verliezen. Vereenvoudigde ontwerpmethoden gaan vaak uit van een grens- (kritische) temperatuur van ongeveer 550°C voor belaste koolstofstalen elementen, maar de feitelijke waarde hangt af van de ontwerpnorm, de belastingsverhouding en het elementtype; steelconstruction.info noemt bijvoorbeeld 620°C als standaard grenstemperatuur voor dunnefilm-intumescente bescherming van sommige cellulaire liggers. Onbeschermd staal, vooral lichte profielen, kan deze temperaturen snel bereiken, met name bij een koolwaterstofbrand. Intumescente brandbescherming vertraagt het moment waarop het staal zijn grenstemperatuur bereikt.
De vereiste brandwerendheid (minuten) en coatingdikte voor een bepaald constructie-element hangen af van:
- De wettelijke eisen voor het gebouw of de installatie (bouwregelgeving, eisen aan het offshore safety case)
- De profielfactor (Hp/A) van het staalelement: de verhouding tussen de verhitte omtrek en de doorsnede. Lichtere profielen (hogere Hp/A) warmen sneller op en hebben dikkere intumescerende coatings nodig om dezelfde brandwerendheid te halen als zwaardere profielen.
- Het ontwerpbrandscenario: cellulose of koolwaterstof; plasbrand of straalbrand
- De in het ontwerp gehanteerde grenstemperatuur van het staal
Welke oppervlaktevoorbereiding vereisen intumescerende coatings?
De eis voor oppervlaktevoorbereiding bij intumescerende coatings komt voort uit de noodzaak van hechting gedurende de hele levensduur van de coating en, cruciaal, gedurende de brand zelf. Een intumescerende coating die van het staal loskomt voordat de koollaag zich volledig heeft ontwikkeld, biedt niet de vereiste brandbescherming, en slechte voorbereiding is een veelvoorkomende oorzaak van loslating in gebruik.
Reinheidsklasse
SSPC-SP 10 / ISO 8501-1 Sa 2½ (stralen tot bijna wit metaal) is het gebruikelijke minimum aan oppervlaktevoorbereiding voor intumescerende systemen, zowel in de commerciële bouw als bij offshore- en industriële toepassingen, omdat de meeste goedgekeurde primers dat vereisen. Sommige dunnefilm-cellulose-producten voor binnenomgevingen met lage corrosiviteit accepteren SP 6 / Sa 2, maar SP 10 is de standaard en moet worden gespecificeerd, tenzij het TDS van het product uitdrukkelijk een lagere klasse toestaat. Specificeer geen lagere voorbereidingsklasse dan het TDS vereist: brandwerendheden en systeemgoedkeuringen zijn gebaseerd op het geteste systeem zoals de fabrikant het voorschrijft. De klassen worden uitgelegd in onze complete gids voor normen voor oppervlaktevoorbereiding en de gids voor SSPC-SP 10.
Ankerprofiel
Een ankerprofiel van ruwweg 40–75 µm is typisch voor de primers onder intumescerende systemen. Controleer de exacte eis in het TDS van de primer. Het profiel wordt gemeten met replica tape volgens ASTM D4417 Methode C of een dieptemeter volgens Methode B; zie de praktijkgids voor het meten van ankerprofielen.
Compatibiliteit van de primer
De meeste intumescerende systemen worden niet rechtstreeks op blank staal aangebracht; ze vereisen een compatibele primerlaag. De primer moet specifiek zijn goedgekeurd door de fabrikant van de intumescerende coating: een incompatibele primer kan bij verhitting zijn hechting verliezen of de vorming van de koollaag bij brand verstoren. In corrosieve omgevingen (offshore, atmosferisch C4–C5) wordt onder de intumescerende laag meestal een zinkrijke of hoogwaardige epoxyprimer gebruikt. In de systeemgoedkeuringsdocumentatie van de fabrikant van de intumescerende coating moet het specifieke primerproduct als goedgekeurd zijn vermeld. Hoe primerkeuze en voorbereiding binnen coatingfamilies op elkaar inwerken, komt aan bod in performancecoatings en hun oppervlaktevoorbereiding.
Verontreiniging met oplosbare zouten
Oplosbare zouten onder de primer veroorzaken osmotische blaarvorming en verlies van hechting, wat onder een brandbeveiligingssysteem even schadelijk is als onder elke anticorrosiecoating. Neem de limiet uit het gegevensblad van de primer en de projectspecificatie en test vóór het primeren met de Bresle-patchmethode (ISO 8502-6/-9). Ter referentie: IMO PSPC staat 50 mg/m² (5 µg/cm²) NaCl-equivalent toe voor coatings van ballasttanks, en specificaties voor onderdompeling of hoge corrosiviteit zijn doorgaans strenger dan die voor milde atmosferische omstandigheden. Let op de eenheden: mg/m² en µg/cm² verschillen een factor tien. Zie verontreiniging met oplosbare zouten en coatingfalen.
Hoe worden intumescerende coatings onderhouden en gerepareerd op operationele assets?
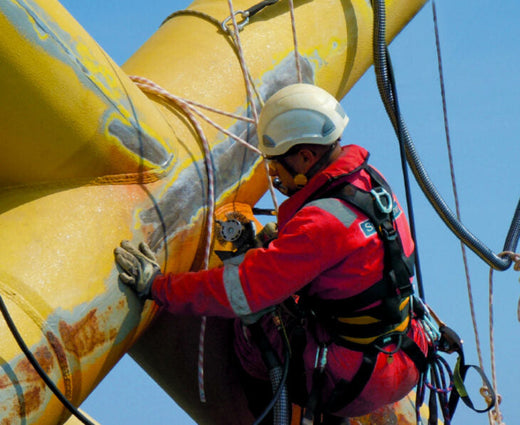
Intumescerende coatings vragen om periodieke inspectie en onderhoud, vooral in offshore en industriële omgevingen waar mechanische beschadiging, corrosie en verwering de coating na verloop van tijd aantasten. Onderhoud aan operationele assets kent dezelfde beperkingen als elk ander hoogwaardig industrieel coatingsysteem: ATEX-classificaties, lopende operaties en besloten ruimten beperken het gebruik van conventioneel stralen.
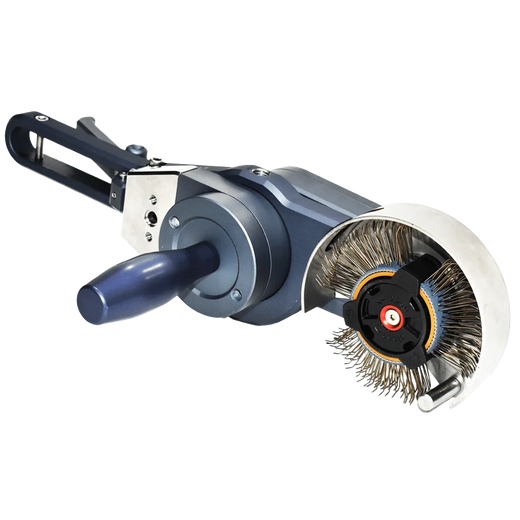
Voor spotreparatie van intumescerende coatings op operationele offshore of industriële constructies wordt meestal SSPC-SP 11 reiniging met elektrisch gereedschap tot blank metaal voor de reparatiegebieden voorgeschreven, afhankelijk van de reparatieprocedure van de fabrikant. Waar het oorspronkelijke systeem een reinheid van straalniveau vereist, levert de Bristle Blaster® een reinheid vergelijkbaar met SSPC-SP 10 / Sa 2½ met een ankerprofiel van 65–85 µm Rz op standaardstaal in gedocumenteerde tests, zonder los abrasief; de resultaten variëren met staalsoort, roestgraad, band en techniek. De Bristle Blaster® Pneumatic is ATEX-geëvalueerd als categorie 2-apparatuur voor zone 1 (explosieve gassen) en zone 21 (explosief stof), wat past bij onderhoud in geclassificeerde zones van offshore platforms en verwerkingsinstallaties.
Elke reparatie van een intumescerende coating moet het door de fabrikant goedgekeurde systeem van de oorspronkelijke applicatie gebruiken; het combineren van intumescerende producten van verschillende fabrikanten binnen hetzelfde systeem is niet acceptabel. De reparatie moet worden gedocumenteerd en de gerepareerde dikte moet worden geverifieerd aan de hand van de oorspronkelijke brandbeveiligingsspecificatie.
Belangrijkste punten
- Intumescerende coatings beschermen constructiestaal bij brand door uit te zetten tot een isolerende koolstofrijke koollaag die vertraagt dat het staal zijn grenstemperatuur bereikt. Brandwerendheden (doorgaans 30–120 minuten) zijn product- en profielspecifiek.
- Er zijn twee hoofdtypen: cellulose (gebouwbranden; dunne film) en koolwaterstof (plas- en straalbranden; dikke film). Ze zijn niet onderling uitwisselbaar.
- SSPC-SP 10 / Sa 2½ is het gebruikelijke minimum aan oppervlaktevoorbereiding, bepaald door de goedgekeurde primer. Specificeer wat het TDS vereist, niet minder.
- Het intumescerende systeem moet een primer gebruiken die specifiek is goedgekeurd door de fabrikant van de intumescerende coating.
- Reparaties aan operationele assets, ook in ATEX-zones en besloten ruimten, worden meestal voorbereid tot SP 11 of tot een reinheid vergelijkbaar met SP 10, haalbaar met straalmiddelvrij slaggereedschap.
Veelgestelde vragen
Welke oppervlaktevoorbereiding hebben intumescerende coatings nodig?
De voorbereiding volgt de door de fabrikant goedgekeurde primer, meestal SSPC-SP 10 / ISO 8501-1 Sa 2½ met het ankerprofiel uit het gegevensblad van de primer, doorgaans in het bereik van 40–75 µm. Sommige dunnefilmproducten voor droge binnenruimten accepteren SP 6 / Sa 2. Oplosbare zouten moeten vóór het primeren ook worden getest en binnen de gespecificeerde limiet blijven.
Kunnen intumescerende coatings rechtstreeks op blank staal worden aangebracht?
Meestal niet. De meeste intumescerende systemen worden opgebouwd uit een compatibele primer, de reactieve intumescerende basislaag en, waar nodig, een sealer of topcoat. De primer moet door de fabrikant van de intumescerende coating zijn goedgekeurd, omdat een incompatibele primer zijn hechting kan verliezen of de vorming van de koollaag bij brand kan verstoren.
Wat is het verschil tussen cellulose- en koolwaterstof-intumescerende coatings?
Cellulose-intumescerende coatings (dunne film) beschermen constructiestaal in gebouwen tegen standaardbranden volgens ISO 834 en worden relatief dun aangebracht. Koolwaterstof-intumescerende coatings (meestal op epoxybasis, dikke film) zijn ontworpen voor plas- en straalbranden in olie-, gas- en petrochemische installaties en getest volgens krommen zoals UL 1709 en ISO 22899. Ze zijn niet onderling uitwisselbaar.
Hoe wordt staal voorbereid voor intumescerende reparaties in een operationele installatie?
Reparatiegebieden worden meestal voorbereid tot SSPC-SP 11 (reiniging met elektrisch gereedschap tot blank metaal), of tot een reinheid vergelijkbaar met SP 10 / Sa 2½ als het oorspronkelijke systeem dat vereist. Straalmiddelvrij slaggereedschap zoals de Bristle Blaster® doet dat zonder afscherming voor stralen; de pneumatische versie is ATEX-geëvalueerd voor zone 1 (gas) en zone 21 (stof).
Gerelateerde artikelen
Bronnen
- SCI / steelconstruction.info, Fire protecting structural steelwork (reactietemperatuur van intumescerende coatings, uitzettingsverhouding, componenten van dunnefilmsystemen, grenstemperaturen). steelconstruction.info
- KTA-Tator, Industry Standards for Surface Preparation. kta.com
- SSPC-SP 11, Power Tool Cleaning to Bare Metal.
- IMO Resolution MSC.215(82), Performance Standard for Protective Coatings (PSPC), Table 1. PDF
- MontiPower, productgegevens van de Bristle Blaster® en de pagina Surface Preparation Safety (ATEX-evaluatie van de Bristle Blaster® Pneumatic).