Kort antwoord: Corrosiebestendige coatings beschermen staal door barrièrewerking, opofferende werking (zink) of inhiberende werking, en alle drie hangen af van hechting op goed voorbereid staal. Drie variabelen in de oppervlaktevoorbereiding bepalen of een systeem de duurzaamheid volgens ISO 12944 haalt: de reinheidsklasse (meestal Sa 2½ / SSPC-SP 10), de diepte van het ankerprofiel binnen het bereik van het gegevensblad en het gehalte aan oplosbare zouten onder de gespecificeerde limiet.
Een corrosiebestendige coating is maar zo corrosiebestendig als de oppervlaktevoorbereiding eronder. Een zinkrijke epoxyprimer op een oppervlak met 15% resterende verkleuring en een profiel van 28 µm zal naar verwachting ruim voor het einde van de beoogde levensduur falen, niet omdat de coating defect is, maar omdat onvoldoende voorbereiding verhinderde dat de coating zijn ontworpen hechting bereikte. Corrosiebestendigheid is een eigenschap van het systeem, niet van de coating: het resultaat van het juiste coatingsysteem, correct aangebracht op de juiste voorbereiding van de ondergrond in de juiste omgeving.
Dit artikel legt uit hoe corrosiebestendige coatings werken, hoe ISO 12944 omgeving, duurzaamheid en voorbereiding aan elkaar koppelt, welke drie voorbereidingsvariabelen de prestaties bepalen en hoe je die haalt bij onderhoudswerk waar stralen geen optie is.
Wat maakt een coating corrosiebestendig?
Corrosiebestendige coatings beschermen staal via een of meer van drie mechanismen:
Barrièrebescherming
De meeste coatingsystemen beschermen staal vooral door een fysieke barrière te vormen die de doorgang van water, zuurstof en corrosieve ionen, met name chloriden, naar het staaloppervlak vertraagt. Een high-build epoxy met een drogefilmdikte van 250 µm vormt een lang diffusiepad voor deze stoffen. De barrière werkt alleen zolang de film intact is en hecht, en dat hangt af van de binding tussen coating en ondergrond. Slechte oppervlaktevoorbereiding verzwakt die binding, met onderkruiping, delaminatie en osmotische blaarvorming als gevolg.
Kathodische (galvanische) bescherming
Zinkrijke primers, zowel organisch (epoxybindmiddel) als anorganisch (zinksilicaat), beschermen staal doordat het zinkpigment de opofferende anode wordt in elke galvanische cel die ontstaat wanneer de coating doorbroken wordt. Zink corrodeert bij voorkeur, waardoor het staal aan de randen van de beschadiging beschermd blijft. Dit mechanisme vereist elektrisch contact tussen de zinkdeeltjes en het staal. Anorganische zinksilicaatprimers reageren chemisch met het staaloppervlak; organische zinkrijke primers steunen vooral op mechanische hechting. Beide vragen doorgaans om staal dat is gestraald tot Sa 2½ / SSPC-SP 10 of zoals op het technisch gegevensblad van het product staat. Meer over het mechanisme in galvanische corrosie en zinkrijke primers.
Inhiberende bescherming
Sommige primerformuleringen bevatten corrosieremmende pigmenten (chromaten, in veel rechtsgebieden inmiddels grotendeels uitgefaseerd, fosfaten, boraten) die de corrosiereactie vertragen wanneer vocht door de coating dringt. Inhiberende primers worden meestal gebruikt als onderdeel van een meerlaags systeem en zijn geen vervanging voor adequate oppervlaktevoorbereiding.
ISO 12944: het internationale kader voor corrosiebescherming van staal
ISO 12944 (Paints and varnishes — Corrosion protection of steel structures by protective paint systems) is het belangrijkste internationale kader voor het specificeren van corrosiebeschermingssystemen. In de verschillende delen worden vastgelegd:
- Corrosiviteitscategorieën (C1 tot C5 en CX voor atmosferische blootstelling; Im1 tot Im4 voor onderdompeling en ingegraven toepassing), op basis van de agressiviteit van de omgeving (ISO 12944-2)
- Duurzaamheidsklassen (laag: tot 7 jaar; gemiddeld: 7–15 jaar; hoog: 15–25 jaar; zeer hoog: meer dan 25 jaar)
- Oppervlaktetypen en voorbereiding, uitgedrukt als voorbereidingsklassen volgens ISO 8501-1 (ISO 12944-4)
- Beschermende verfsystemen: typen primer, tussenlaag en topcoat met nominale drogefilmdikten (ISO 12944-5)
De verfsystemen in de tabellen van ISO 12944-5 gaan doorgaans uit van staal dat is gestraald tot Sa 2½ (vergelijkbaar met SSPC-SP 10). Voor systemen met hoge duurzaamheid in agressieve omgevingen en voor onderdompeling is Sa 2½ feitelijk de ondergrens, en Sa 3 (SSPC-SP 5) wordt vaak vereist voor thermisch gespoten metaalcoatings en sommige specialistische systemen.
Corrosiviteitscategorieën en wat ze betekenen voor oppervlaktevoorbereiding
De omgevingsbeschrijvingen hieronder volgen ISO 12944-2. De kolom voorbereiding toont de gangbare praktijk; de feitelijke eis wordt bepaald door het gekozen coatingsysteem en het bijbehorende gegevensblad.
| ISO 12944-categorie | Omgevingsbeschrijving | Typische voorbeelden | Typische oppervlaktevoorbereiding (ISO 8501-1) |
|---|---|---|---|
| C1 — Zeer laag | Verwarmde gebouwen met schone atmosfeer | Kantoren, scholen | Sa 1 / St 2 (afhankelijk van systeem) |
| C2 — Laag | Atmosferen met weinig vervuiling; meestal landelijke gebieden | Landelijke constructies, onverwarmde opslaggebouwen | Sa 2 / St 3 |
| C3 — Gemiddeld | Stedelijke en industriële atmosferen, matige vervuiling; kustgebieden met laag zoutgehalte | Stedelijke bruggen, productiehallen met hoge luchtvochtigheid | Sa 2½ |
| C4 — Hoog | Industriegebieden; kustgebieden met matig zoutgehalte | Chemische fabrieken, scheepswerven aan de kust, havens | Sa 2½ |
| C5 — Zeer hoog | Industriegebieden met hoge luchtvochtigheid en agressieve atmosfeer; kustgebieden met hoog zoutgehalte | Industriële installaties aan de kust, gebouwen met bijna permanente condensatie | Sa 2½ |
| CX — Extreem | Offshore gebieden met hoog zoutgehalte; industriegebieden met extreme luchtvochtigheid en agressieve atmosfeer; subtropische en tropische atmosferen | Offshore constructies, industriële locaties in de tropen | Sa 2½ tot Sa 3 |
| Im1 — Zoet water | Rivier- en zoetwaterconstructies | Rivierinstallaties, waterkrachtcentrales | Sa 2½ |
| Im2 — Zee- of brak water | Ondergedompelde constructies zonder kathodische bescherming | Havenconstructies, offshore jacketpoten | Sa 2½ tot Sa 3 |
| Im3 — Grond | Ingegraven constructies | Ondergrondse tanks, ingegraven pijpleidingen | Sa 2½ |
| Im4 — Zee- of brak water met kathodische bescherming | Ondergedompelde constructies met opgedrukte stroom of opofferende anoden | Offshore constructies met kathodische bescherming | Sa 2½ tot Sa 3 |
De drie variabelen in de oppervlaktevoorbereiding die de corrosiebestendigheid bepalen
1. Reinheidsklasse
Resterend roest, walshuid of oude coating tussen de nieuwe coating en het staal werkt als een zwakke grenslaag. Het verlaagt de hechting en vormt een reservoir van ionische verontreiniging dat osmotische blaarvorming aandrijft. De oppervlaktereinheid wordt visueel beoordeeld aan de hand van de fotografische referenties van ISO 8501-1 (Sa-klassen voor gestraalde oppervlakken, St-klassen voor oppervlakken die met hand- en elektrisch gereedschap zijn gereinigd). De volledige reeks klassen wordt uitgelegd in onze complete gids voor normen voor oppervlaktevoorbereiding.
2. Diepte van het ankerprofiel
Het ankerprofiel is de microscopische ruwheid van het voorbereide staaloppervlak, meestal weergegeven als een piek-tot-dal-hoogte (bijvoorbeeld Rz) in micrometers. Een correct gespecificeerd profiel:
- Vergroot het werkelijke contactoppervlak tussen coating en staal aanzienlijk ten opzichte van een glad oppervlak
- Zorgt voor mechanische verankering tussen de coating en het staal
- Wordt in het technisch gegevensblad van de coatingfabrikant als bereik gespecificeerd, voor hoogwaardige epoxy- en zinkrijke systemen meestal ergens tussen 40 en 100 µm
Het profiel wordt gemeten met replica tape volgens ASTM D4417 Methode C of met een dieptemeter volgens ASTM D4417 Methode B. Zie de praktijkgids voor het meten van ankerprofielen.
3. Verontreiniging met oplosbare zouten
Chloride- en sulfaationen op het staaloppervlak behoren tot de verraderlijkste oorzaken van coatingfalen. Ze zijn onzichtbaar, kunnen droog abrasief stralen overleven en veroorzaken osmotische blaarvorming doordat ze vocht door de coatingfilm trekken. Deze faalwijze is voorspelbaar en te voorkomen, maar alleen als de gehalten aan oplosbare zouten vóór het aanbrengen van de coating worden getest. Een gangbare veldmethode is de Bresle-patch (ISO 8502-6) met geleidbaarheidsmeting (ISO 8502-9). Het aanvaardbare niveau wordt bepaald door de specificatie en hangt af van de toepassing en het coatingsysteem: de Amerikaanse marine staat bijvoorbeeld maximaal 3 µg/cm² chloride toe voor onderdompeling en 5 µg/cm² voor toepassingen zonder onderdompeling. Meer in verontreiniging met oplosbare zouten en coatingfalen.
Waarom corrosiebestendige coatings falen: het verband met oppervlaktevoorbereiding
Onderzoek naar coatingfalen herleidt vroegtijdig falen in industriële en maritieme toepassingen vaak tot tekortkomingen in de oppervlaktevoorbereiding in plaats van tot gebreken in het coatingproduct. De belangrijkste faalwijzen en hun oorzaken in de oppervlaktevoorbereiding zijn:
| Faalwijze | Uiterlijk | Oorzaak in de oppervlaktevoorbereiding |
|---|---|---|
| Hechtingsfalen / delaminatie | Coating komt in vellen los van de ondergrond | Onvoldoende reinheidsklasse; olie of vet niet verwijderd vóór het stralen; walshuid achtergebleven onder de coating |
| Osmotische blaarvorming | Ronde blaren, vaak met vloeistof of corrosieproduct erin | Verontreiniging met oplosbare zouten (chloriden/sulfaten) onder de coating; niet te detecteren met visuele inspectie |
| Onderfilmcorrosie | Roestuitbreiding onder intacte coating vanuit een defect of een rand | Resterend roest in de profieldalen als startpunten; onvoldoende reinheidsklasse |
| Loskomen van zinkprimer | Zinkrijke primer laat los van het staal; bescherming verloren | Onvoldoende oppervlaktevoorbereiding voor galvanisch contact; verontreiniging tussen zinkdeeltjes en staal |
| Puntroest door intacte film | Roestvlekjes zonder zichtbare fysieke beschadiging van de coating | Resterende walshuid of verontreiniging met oplosbare zouten veroorzaakt plaatselijke corrosie onder intacte coating |
De vereiste oppervlaktevoorbereiding halen bij onderhoud
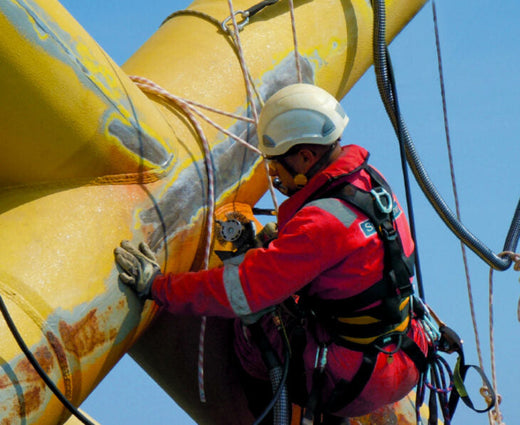
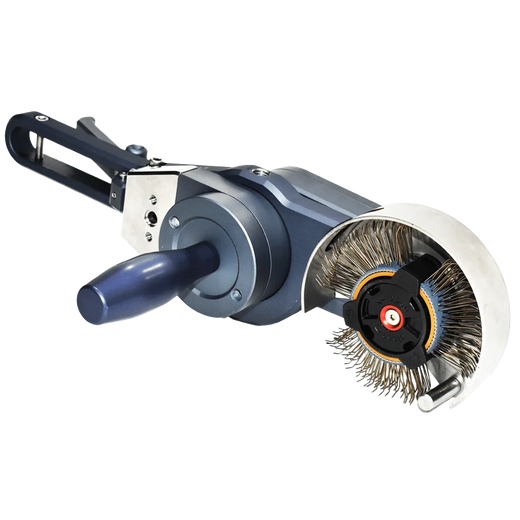
Bij nieuwbouw is abrasief stralen tot Sa 2½ in een gecontroleerde omgeving standaardpraktijk. Bij onderhoud, vooral aan operationele assets, in besloten ruimten of in ATEX-geclassificeerde zones, is abrasief stralen vaak geen optie. Het mechanische voorbereidingsgereedschap Bristle Blaster® levert een oppervlaktereinheid vergelijkbaar met ISO 8501-1 Sa 2½ / SSPC-SP 10 en een ankerprofiel van 65–85 µm Rz op standaardstaal in gedocumenteerde tests, ook op staal met matig roest en gedeeltelijke walshuid. Dat voldoet aan de voorbereidingseisen van veel corrosiebestendige coatingsystemen; de resultaten variëren met staalsoort, roestgraad, band en techniek, en het gegevensblad van de coating is beslissend. Het werkt zonder grit of afscherming voor stralen, en de Bristle Blaster® Pneumatic is ATEX-geëvalueerd (2014/34/EU, categorie 2) voor zone 1 (gas) en zone 21 (stof).
Als de verontreiniging met oplosbare zouten boven de gespecificeerde limiet ligt, volstaat droge mechanische voorbereiding alleen niet. Meestal is een waterwas of waterstralen nodig, met of zonder zoutverwijderaar, om het zoutgehalte te verlagen vóór de mechanische eindvoorbereiding. Controleer het zoutgehalte na het wassen en vóór het aanbrengen van de coating met de Bresle-patchmethode.
Belangrijkste punten
- Corrosiebestendige coatings beschermen staal via barrièrebescherming, kathodische (galvanische) bescherming of inhibitie, en alle drie de mechanismen hangen af van volledige hechting op goed voorbereid staal.
- ISO 12944 is het internationale kader voor corrosiebescherming van staalconstructies. Het definieert corrosiviteitscategorieën (C1–CX en Im1–Im4), duurzaamheidsklassen en verfsystemen; de meeste systemen voor C3 en hoger gaan uit van Sa 2½.
- Drie variabelen in de oppervlaktevoorbereiding bepalen of een coatingsysteem zijn beoogde duurzaamheid haalt: reinheidsklasse, diepte van het ankerprofiel en verontreiniging met oplosbare zouten.
- Verontreiniging met oplosbare zouten is onzichtbaar en wordt niet betrouwbaar verwijderd door droog abrasief stralen. Ze moet apart worden getest en beheerst.
- Bij onderhoudswerk waar abrasief stralen niet haalbaar is, kunnen mechanische voorbereidingsgereedschappen op basis van impact de reinheid en het profiel leveren die veel corrosiebestendige coatingsystemen vereisen.
Gerelateerde artikelen
- Performancecoatings: eisen aan oppervlaktevoorbereiding
- SSPC-SP10 stralen tot bijna wit metaal: complete gids
Veelgestelde vragen
Welke oppervlaktevoorbereiding hebben corrosiebestendige coatings nodig?
De meeste hoogwaardige systemen vragen om gestraald staal conform ISO 8501-1 Sa 2½ / SSPC-SP 10, een ankerprofiel binnen het bereik op het gegevensblad van de coating (meestal 40–100 µm) en oplosbare zouten onder de gespecificeerde limiet. Thermisch gespoten metaalcoatings vereisen meestal Sa 3. Het gegevensblad van de coating en de projectspecificatie gaan altijd voor op algemene richtlijnen.
Wat zijn de corrosiviteitscategorieën van ISO 12944?
ISO 12944-2 definieert atmosferische categorieën C1 (zeer laag) tot C5 (zeer hoog) plus CX (extreem, bijvoorbeeld offshore en industriële locaties in de tropen), en categorieën voor onderdompeling of ingegraven toepassing: Im1 (zoet water), Im2 (zee- of brak water), Im3 (grond) en Im4 (zee- of brak water met kathodische bescherming). De categorie stuurt de keuze van het coatingsysteem en de duurzaamheid.
Waarom falen corrosiebestendige coatings vroegtijdig?
De meeste vroegtijdige storingen zijn terug te voeren op de ondergrond, niet op de verf: resterend roest of walshuid onder de film, een profiel dat te ondiep of te diep is voor het systeem, en oplosbare zouten die vocht door de coating trekken en osmotische blaarvorming veroorzaken. Correcte reinheid, correct profiel en zouttesten vóór het aanbrengen voorkomen de meeste van deze storingen.
Kunnen corrosiebestendige coatings worden aangebracht zonder abrasief stralen?
Ja, waar het gegevensblad van de coating en de specificatie een route met elektrisch gereedschap toestaan. Slaggereedschap zoals de Bristle Blaster® levert in gedocumenteerde tests op standaardstaal een reinheid vergelijkbaar met Sa 2½ / SSPC-SP 10 en een profiel van 65–85 µm Rz. Zoutverontreiniging moet nog steeds worden afgewassen, en het resultaat moet worden geverifieerd met inspectie en profielmeting.
Bronnen
- ISO 12944-1:2017, Corrosion protection of steel structures by protective paint systems — Part 1: General introduction. iso.org
- ISO 12944-2:2017, Corrosion protection of steel structures by protective paint systems — Part 2: Classification of environments. iso.org
- KTA-Tator, Industry Standards for Surface Preparation. kta.com
- KTA-Tator, Surface Soluble Salt Remediation Practices. kta.com
- R. Dankiw, D. Fosdike, Defining Mechanical Surface Preparation Standards with Power Tools, Corrosion & Prevention 2018, Paper 74. PDF
- MontiPower technische gegevensbladen: Bristle Blaster® Pneumatic, Ultimate Electric, Bristle Blaster® Belts Steel; productpagina's (specificaties).