Kort antwoord: Performance coatings zijn industriële coatingsystemen (high-build epoxy's, zinkrijke primers, polyurethaan-toplagen, thermisch gespoten metalen, hittebestendige en brandvertragende coatings) die zijn ontworpen voor agressieve toepassingen. De meeste vereisen een reinheid op straalniveau, doorgaans SSPC-SP 10 / Sa 2½, met SP 5 / Sa 3 voor thermisch spuiten bij onderdompeling of corrosieve toepassing, plus het ankerprofiel en de limiet voor oplosbare zouten uit het coatingdatablad.
Performance coatings zijn coatingsystemen die zijn ontwikkeld om substraten te beschermen onder agressieve gebruiksomstandigheden (hoge corrosiviteit, onderdompeling, chemische blootstelling, verhoogde temperatuur of veeleisende mechanische belasting) waar standaard architectonische of onderhoudsverven al snel zouden falen. De term omvat een brede familie van industriële coatingtechnologieën, maar ze delen één afhankelijkheid: hun prestaties zijn alleen zo goed als de oppervlaktevoorbereiding eronder. Deze gids legt uit wat de belangrijkste soorten performance coatings zijn, waar ze worden gebruikt, welke oppervlaktevoorbereiding elk doorgaans vereist en hoe je die controleert en bereikt, ook zonder abrasief stralen.
Wat zijn performance coatings?
Performance coatings is een vakterm voor coatingsystemen die zijn geformuleerd om meetbare, langdurige bescherming te bieden in gebruiksomgevingen die standaardcoatings niet kunnen weerstaan. Ze onderscheiden zich van decoratieve of algemene onderhoudscoatings door hun chemie, hun laagdikte en de strenge oppervlaktevoorbereiding die ze vereisen.
Gangbare technologieën voor performance coatings zijn:
- High-build epoxycoatings: het werkpaard van industriële corrosiebescherming. Tweecomponentensystemen met uitstekende hechting, chemische bestendigheid en barrièrebescherming. Gebruikt op offshorestructuren, pijpleidingen, industriële installaties en scheepsrompen. Typische droge laagdikte: 100–400 µm per laag.
- Zinkrijke primers (organisch en anorganisch): bieden galvanische (kathodische) bescherming van staal doordat zink de opofferingsanode wordt. Organische zinkrijke primers gebruiken epoxy- of urethaanbindmiddelen; anorganische zinksilicaten reageren chemisch met het staaloppervlak. Beide vereisen doorgaans reinheid van bijna wit metaal (SP 10 / Sa 2½) of beter; controleer het datablad.
- Polyurethaan- en polyaspartische toplagen: aangebracht over epoxyprimers voor UV-bestendigheid, kleurbehoud en een hard, slijtvast oppervlak. Veel gebruikt op offshore topsides, bruggen en industriële constructies waar het uiterlijk op lange termijn ertoe doet naast corrosiebescherming.
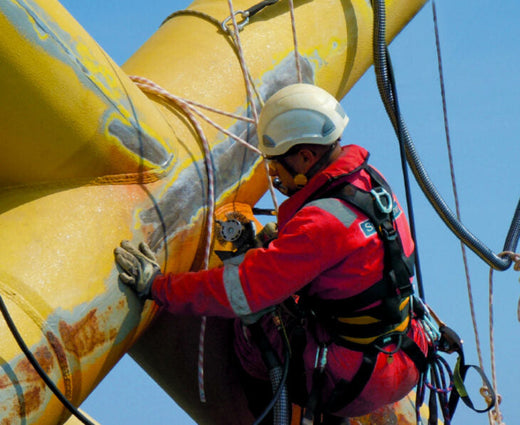
- Thermisch gespoten coatings (TSA/TSZ): thermisch gespoten aluminium of zink, aangebracht met boog- of vlamspuiten op blank staal met ankerprofiel. Deze hebben de zwaarste eis aan oppervlaktevoorbereiding van alle beschermingssystemen: SSPC-SP 5 / Sa 3 wit metaal voor onderdompeling of corrosieve toepassing, en minstens SP 10 / Sa 2½ voor milde atmosferische blootstelling, volgens SSPC-CS 23.00/AWS C2.23M/NACE No. 12. Zie ook oppervlaktevoorbereiding voor thermisch spuiten.
- Siliconen- en anorganische coatings: voor toepassing bij hoge temperatuur (uitlaatsystemen, warmtewisselaars, gestookte apparatuur). Afhankelijk van de formulering zijn systemen op siliconenbasis geschikt voor continu gebruik in het bereik van grofweg 400–650°C. De eisen aan oppervlaktevoorbereiding verschillen per product, maar zijn doorgaans minimaal SP 10.
- Fluorpolymeercoatings: systemen op basis van PVDF en PTFE voor chemische bestendigheid in zeer agressieve omgevingen. Aangebracht in dunne films; de eisen aan oppervlaktevoorbereiding worden bepaald door het gebruikte primersysteem.
- Brandvertragende (intumescente) coatings: passieve brandbeveiligingssystemen die onder hitte uitzetten tot een isolerende koollaag, ter bescherming van constructiestaal bij brand. Ze worden gespecificeerd op hun brandwerendheidsduur (bijvoorbeeld 30–120 minuten) en niet alleen op corrosiebescherming; zie intumescente coatings en hun oppervlaktevoorbereiding.
Voor de chemie achter deze families, zie industriële coatings: soorten, systemen en eisen aan oppervlaktevoorbereiding.
Waar worden performance coatings gebruikt?
Performance coatings zijn de standaard in sectoren waar uitval van assets kostbaar, gevaarlijk of beide is:
- Olie en gas: offshoreplatforms, onderzeese pijpleidingen, procesapparatuur, opslagtanks. Blootstelling aan zeeatmosfeer, chlorideafzetting, koolwaterstofproducten en H₂S.
- Maritiem en scheepsbouw: antifouling- en anticorrosiesystemen voor scheepsrompen, ballasttanks (conform IMO PSPC), laadruimen, topsides.
- Energie en elektriciteitsopwekking: windturbinemasten (onshore en offshore), constructies van elektriciteitscentrales, koelwatersystemen.
- Infrastructuur: bruggen, havenconstructies, infrastructuur voor waterzuivering, spoor.
- Chemische procesindustrie: opslagtanks, procesvaten en leidingen in contact met zuren, logen en oplosmiddelen.
- Mijnbouw en mineraalverwerking: staalconstructies, transportbanden en procesvaten die blootstaan aan abrasieve en chemisch agressieve omgevingen.
Waarom bepaalt oppervlaktevoorbereiding de prestaties van de coating?
Een performance coating kan alleen zijn geformuleerde potentieel bereiken als hij volledig hecht op een schoon, geprofileerd substraat. Verlies van hechting op het grensvlak tussen coating en staal is een van de meest voorkomende oorzaken van voortijdig coatingfalen in industriële toepassingen, en ontoereikende oppervlaktevoorbereiding is een belangrijke oorzaak van hechtingsverlies. Twee parameters van de oppervlaktevoorbereiding sturen de hechting rechtstreeks aan.
Reinheid
Resterende verontreiniging (roest, walshuid, oude coating, olie, vet of oplosbare zouten) creëert een zwakke grenslaag tussen het staal en de aangebrachte coating. De coating hecht aan de verontreiniging in plaats van aan het staal, en wanneer die verontreiniging faalt, faalt de coating mee. SSPC-normen voor stralen definiëren het toegestane residu per graad: SP 6 staat verkleuring toe op maximaal 33% van elke eenheidsoppervlakte, SP 10 tot 5%, en SP 5 staat niets toe. De volledige ladder staat in onze complete gids voor normen voor oppervlaktevoorbereiding.
Ankerprofiel
Een mechanisch ankerprofiel, de microscopische structuur van pieken en dalen die ontstaat door abrasief stralen of impactgereedschap, vergroot het contactoppervlak tussen coating en staal en zorgt voor een mechanische verankering die de hechting verbetert. Elk coatingsysteem specificeert een vereist profielbereik in µm (of mils; 25,4 µm = 1 mil). Te ondiep en de coating kan niet goed verankeren; te diep en de pieken kunnen door de primer heen steken en onbeschermde hoge punten vormen.
Eisen aan oppervlaktevoorbereiding per type performance coating
De tabel geeft typische waarden. Het technische datablad van de coatingfabrikant is altijd leidend.
| Coatingsysteem | Typische minimale voorbereiding | Typisch ankerprofiel | Opmerkingen |
|---|---|---|---|
| Alkyd- / olieverfprimer (standaard onderhoud) | SSPC-SP 6 / Sa 2 (lagere graden geaccepteerd door sommige producten) | 25–50 µm | Niet geclassificeerd als performance coating; ter referentie opgenomen |
| Epoxymastiek (oppervlaktetolerant) | Van SSPC-SP 2/SP 3 (St 2/St 3) tot SP 6 / Sa 2, volgens TDS | Volgens TDS | Geformuleerd om marginale oppervlakken te tolereren; lager prestatieplafond |
| High-build epoxy | SSPC-SP 10 / Sa 2½ | 40–100 µm | Standaard voor offshore, industriële en maritieme toepassingen |
| Zinkrijke epoxyprimer (organisch) | SSPC-SP 10 / Sa 2½ | 40–75 µm | Het galvanische mechanisme vraagt innig contact met het staal |
| Anorganisch zinksilicaat | SSPC-SP 10 tot SP 5 / Sa 2½–Sa 3 | 40–75 µm | Reageert met het staaloppervlak; de meeste fabrikanten specificeren minimaal SP 10 |
| Polyurethaan- / polyaspartische toplaag | Volgens eis van de primer | Volgens eis van de primer | Aangebracht over epoxy- of zinkprimer; de voorbereiding volgt de primer |
| Thermisch gespoten aluminium / zink (TSA/TSZ) | SSPC-SP 5 / Sa 3 (onderdompeling, corrosief); SP 10 / Sa 2½ (mild atmosferisch) | 63–125 µm (2,5–5 mil), hoekig | De hechting is puur mechanisch; SSPC-CS 23.00 |
| Hittebestendige siliconencoating | SSPC-SP 10 / Sa 2½ (typisch) | 40–75 µm | Controleer met TDS; sommige systemen accepteren SP 6 voor toepassing bij lagere temperatuur |
| Brandvertragend (intumescent) (cellulose / koolwaterstof) | Volgens goedgekeurde primer, doorgaans SSPC-SP 10 / Sa 2½ | Volgens TDS van de primer | Brandwerendheid hangt ervan af dat de primer en de intumescente laag gehecht blijven |
Hoe controleer je de oppervlaktevoorbereiding vóór het aanbrengen van een performance coating?
Het specificeren van de juiste voorbereidingsgraad is noodzakelijk maar niet voldoende: het resultaat moet worden geverifieerd vóór het aanbrengen van de coating. Drie metingen zijn vereist.
Visuele beoordeling van de reinheid
Vergelijk het voorbereide oppervlak met de fotografische referenties in SSPC-VIS 1 (abrasief gestraalde oppervlakken), SSPC-VIS 3 (met hand- en elektrisch gereedschap gereinigde oppervlakken) of ISO 8501-1. De inspecteur bevestigt dat het oppervlak voldoet aan of beter is dan de gespecificeerde graad.
Meting van het ankerprofiel
Meet het profiel met replicatape (Testex Press-O-Film) en een veermicrometer volgens ASTM D4417 Methode C, of met een dieptemicrometer volgens ASTM D4417 Methode B. Noteer de afzonderlijke metingen en het gemiddelde over het voorbereide oppervlak; beide moeten binnen het bereik vallen dat in het technische datablad van de coatingfabrikant is gespecificeerd.
Test op oplosbare zouten
Meet de verontreiniging met oplosbare zouten met de Bresle-patchmethode (extractie volgens ISO 8502-6, geleidbaarheidsmeting volgens ISO 8502-9). De limieten komen uit het coatingdatablad en de specificatie; zo staat IMO PSPC 50 mg/m² (5 µg/cm²) NaCl-equivalent toe in ballasttanks, en specificaties voor onderdompeling zijn doorgaans strenger dan die voor atmosferische blootstelling. Zoutverontreiniging is onzichtbaar en kan niet worden opgespoord met een visuele graadbeoordeling; zie verontreiniging met oplosbare zouten en coatingfalen.
Kun je aan de eisen van performance coatings voldoen zonder abrasief stralen?
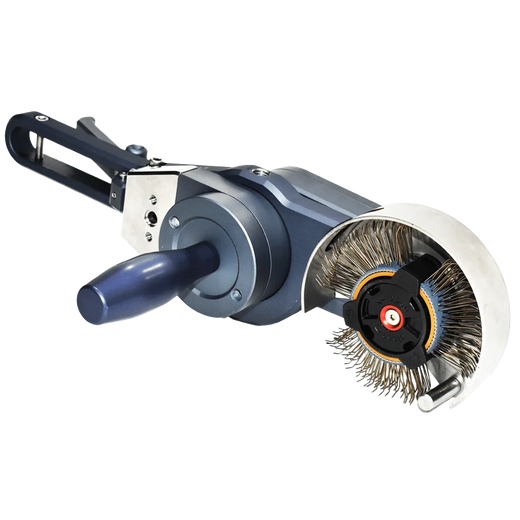
In veel onderhoudssituaties (assets in bedrijf, ATEX-geclassificeerde zones, besloten ruimten, afgelegen locaties) is conventioneel abrasief stralen logistiek niet haalbaar. De Bristle Blaster® levert een oppervlaktereinheid vergelijkbaar met ISO 8501-1 Sa 2½ / SSPC-SP 10 met een ankerprofiel van 65–85 µm Rz op standaardstaal in gedocumenteerde tests, zonder los abrasief, afscherming of straalapparatuur. De resultaten verschillen per staalsoort, roestgraad, band en techniek, dus controleer elk oppervlak zoals hierboven beschreven. Waar de coatingfabrikant het accepteert, voldoet dit aan de voorbereidingseisen van veel hoogwaardige epoxy- en zinkrijke systemen; Jotun heeft bijvoorbeeld een norm voor oppervlaktevoorbereiding voor bristle blast cleaning gepubliceerd. De Bristle Blaster® Pneumatic is ATEX-geëvalueerd als categorie 2-apparatuur voor atmosferen met explosief gas in zone 1 en explosief stof in zone 21.
Voor staal met zware corrosie of dikke bestaande coatings past de tweestapsmethode van MontiPower® eerst Tercoo® toe om de hoofdmassa corrosie en coatingmateriaal te verwijderen, gevolgd door de Bristle Blaster® om de vereiste reinheid en het ankerprofiel te maken (zie de casestudy over de tweestapsmethode).
Belangrijkste punten
- Performance coatings (high-build epoxy, zinkrijke primers, thermische spuitsystemen en polyurethaan-toplagen) vereisen normen voor oppervlaktevoorbereiding waaraan standaard onderhoudscoatings niet hoeven te voldoen. Het typische minimum is SSPC-SP 10 / Sa 2½; thermisch spuiten bij onderdompeling of corrosieve toepassing vereist SP 5 / Sa 3.
- Zowel reinheid als ankerprofiel moeten vóór het aanbrengen worden geverifieerd, samen met oplosbare zouten, die voor visuele beoordeling onzichtbaar zijn.
- Ontoereikende oppervlaktevoorbereiding is een belangrijke oorzaak van voortijdig coatingfalen en kan de prestatiegaranties van de fabrikant doen vervallen.
- Aan de voorbereidingseisen van performance coatings kan bij onderhoud worden voldaan zonder abrasief stralen, met impactgereedschap dat zowel reinigt als profileert, waar de specificatie en de coatingfabrikant de methode accepteren.
- Controleer altijd de exacte eisen in het technische datablad van de coatingfabrikant; de graden in deze gids zijn typisch en specifieke producten verschillen.
Veelgestelde vragen
Welke oppervlaktevoorbereiding vereisen performance coatings?
De meeste hoogwaardige epoxy- en zinkrijke systemen vragen SSPC-SP 10 / ISO 8501-1 Sa 2½, met een ankerprofiel en een limiet voor oplosbare zouten uit het technische datablad. Thermisch gespoten aluminium en zink vragen SP 5 / Sa 3 voor onderdompeling of corrosieve toepassing. Oppervlaktetolerante mastieken accepteren lagere graden maar hebben een lager prestatieplafond.
Welk ankerprofiel hebben hoogwaardige coatings nodig?
Dat hangt af van het product en de laagdikte, dus het coatingdatablad is leidend. Veel epoxy- en zinkrijke primers specificeren een bereik van grofweg 40–75 µm, terwijl thermisch gespoten coatings een dieper, hoekig profiel nodig hebben, 63–125 µm (2,5–5 mil) volgens SSPC-CS 23.00. Meet met ASTM D4417-replicatape of een dieptemicrometer.
Kunnen performance coatings worden aangebracht op staal dat met elektrisch gereedschap is voorbereid?
Ja, waar de specificatie en de coatingfabrikant dat accepteren. SSPC-SP 11 en SP 15 zijn graden voor elektrisch gereedschap die blank metaal en minstens een profiel van 25 µm (1 mil) vereisen. Bristle blasting levert een reinheid vergelijkbaar met Sa 2½ / SP 10 met een Rz-profiel van 65–85 µm op standaardstaal, en Jotun heeft een norm voor bristle blast cleaning gepubliceerd.
Waarom vraagt thermisch spuiten de hoogste voorbereidingsgraad?
Thermisch gespoten aluminium of zink hecht mechanisch aan staal, zonder chemische hechting als vangnet. Elke resterende verontreiniging of een ondiep profiel verzwakt die hechting. SSPC-CS 23.00 vraagt daarom SSPC-SP 5 wit metaal voor onderdompeling of corrosieve toepassing, SP 10 voor milde atmosferische blootstelling en een hoekig profiel van 63–125 µm.
Gerelateerde artikelen
Bronnen
- KTA-Tator, Industry Standards for Surface Preparation (SSPC/NACE- en ISO-gradedefinities). kta.com
- KTA-Tator, Surface Preparation of Steel for Thermal Spray Coatings (reinheid volgens SSPC-CS 23.00 en profiel van 63–125 µm). kta.com
- SSPC-SP 11, Power Tool Cleaning to Bare Metal.
- IMO Resolution MSC.215(82), Performance Standard for Protective Coatings (PSPC), Tabel 1. PDF
- Jotun, Surface Preparation Code and Standard for Bristle Blast Cleaning and Profiling Process. PDF
- MontiPower, productgegevens van de Bristle Blaster® en de pagina Surface Preparation Safety (ATEX-evaluatie van de Bristle Blaster® Pneumatic).