Kort antwoord: Industriële coatings zijn beschermende systemen zoals epoxy's, zinkrijke primers, polyurethanen, thermisch gespoten metalen, intumescente coatings, hittebestendige siliconen en polyurea's. Elke familie heeft een eigen eis aan oppervlaktevoorbereiding, bepaald door de primer en het productdatablad. De meeste hoogwaardige systemen vragen SSPC-SP 10 / Sa 2½ met een gedefinieerd ankerprofiel; thermisch spuiten vraagt SP 10 tot SP 5.
Industriële coatings zijn beschermende coatingsystemen die worden aangebracht op staal en andere substraten in productie-, proces-, energie-, maritieme en infrastructuuromgevingen om corrosie te voorkomen, chemische aantasting te weerstaan, hoge temperaturen te doorstaan of passieve brandbeveiliging te bieden. In tegenstelling tot architectonische verven worden ze gekozen op meetbare prestaties onder gedefinieerde gebruiksomstandigheden, en elk systeemtype heeft specifieke eisen aan oppervlaktevoorbereiding waaraan vóór het aanbrengen moet zijn voldaan. Deze gids behandelt de belangrijkste coatingfamilies, de voorbereidingsgraad en het profiel die elk doorgaans nodig heeft, hoe systemen met meerdere lagen werken en de methoden om aan die eisen te voldoen. De verkeerde oppervlaktevoorbereiding kiezen voor een industrieel coatingsysteem is een van de meest betrouwbare manieren om het eerder dan gepland te laten falen.
De belangrijkste soorten industriële coatingsystemen
Epoxycoatings
Tweecomponenten-epoxycoatings behoren tot de meest voorgeschreven industriële coatingtechnologieën. Ze bestaan uit een epoxyharscomponent (deel A) en een polyamine- of polyamideharder (deel B) die bij het mengen kruisverbinden tot een dichte, chemisch bestendige film. Belangrijkste kenmerken:
- Uitstekende hechting op goed voorbereid staal
- Sterke barrièrebescherming tegen indringing van water, zuurstof en chloride
- Bestand tegen veel zuren, logen en oplosmiddelen
- Beperkte UV-bestendigheid — epoxy's verkalken in zonlicht, dus waar UV-bestendigheid ertoe doet wordt een polyurethaan- of polyaspartische toplaag aangebracht
- Droge laagdikte doorgaans 100–400 µm per laag bij high-build systemen
Oppervlaktevoorbereiding: SSPC-SP 10 / Sa 2½ is typisch voor hoogwaardige toepassingen. Oppervlaktetolerante epoxymastieken zijn geformuleerd om lagere graden te accepteren zoals SSPC-SP 6 / Sa 2, en sommige accepteren reiniging met handgereedschap of elektrisch gereedschap (SSPC-SP 2/SP 3) voor onderhoud. Ankerprofiel: doorgaans 40–100 µm volgens het technische datablad (TDS) van het product.
Zinkrijke primers
Zinkrijke primers beschermen staal door kathodische (galvanische) bescherming. Met een hoog zinkgehalte in de droge film (gewoonlijk gespecificeerd van ongeveer 65% tot meer dan 85% op gewicht) wordt zink de opofferingsanode en corrodeert bij voorkeur, waardoor het staal bij beschadigingen van de coating beschermd blijft. Er zijn twee categorieën:
- Organische zinkrijke primers (epoxy- of urethaanbindmiddelen): het galvanische mechanisme hangt af van elektrisch contact tussen de zinkpigmenten onderling en direct contact tussen zink en staal. Doorgaans voorgeschreven over SSPC-SP 10 / Sa 2½, omdat resterende verontreiniging de elektrische continuïteit onderbreekt; controleer de TDS, want sommige producten accepteren SP 6.
- Anorganische zinksilicaatprimers: vormen een chemische (silicaat)binding met het staaloppervlak in plaats van een puur fysieke binding. Ze vereisen doorgaans SSPC-SP 10 / Sa 2½ tot SSPC-SP 5 / Sa 3, omdat de bindingschemie een reactief, onverontreinigd staaloppervlak nodig heeft.
Zinkrijke primers zijn vaak de eerste laag in een systeem met meerdere lagen, gevolgd door een epoxytussenlaag en een polyurethaan-toplaag — een gangbare specificatie voor offshore, bruggen en constructiestaal.
Polyurethaancoatings
Tweecomponenten-polyurethaantoplagen worden aangebracht over epoxy- of zinkrijke primersystemen om UV-bestendigheid, kleurbehoud en slijtvastheid toe te voegen. In de meeste industriële specificaties worden ze niet direct op blank staal aangebracht; de primer eronder bepaalt de eis aan oppervlaktevoorbereiding. Polyaspartische coatings zijn een snel uithardende variant van de polyurethaanchemie, steeds vaker gebruikt waar snelle terugkeer in bedrijf nodig is.
Thermisch gespoten coatings (TSA en TSZ)
Thermisch gespoten aluminium (TSA) en thermisch gespoten zink (TSZ) worden met boogspuiten of vlamspuiten op blank staal aangebracht en vormen een metallische coating die zowel barrière- als kathodische bescherming biedt. TSA wordt veel gebruikt voor corrosiebescherming met lange levensduur van offshorestructuren en risers. De hechting tussen het gespoten metaal en het substraat is mechanisch, waardoor thermisch spuiten een van de meest veeleisende coatingsystemen is voor oppervlaktevoorbereiding. Volgens SSPC-CS 23.00 / NACE No. 12 / AWS C2.23M:
- De minimale reinheid is SSPC-SP 10 / NACE No. 2 (bijna wit) voor milde atmosferische blootstelling; SSPC-SP 5 / NACE No. 1 (wit metaal, Sa 3) wordt doorgaans voorgeschreven voor veeleisender toepassingen zoals onderdompeling en maritieme blootstelling
- Oppervlakteprofiel: 63–125 µm (2,5–5,0 mil), hoekig — gemaakt met hoekig straalmiddel
- Het spuiten moet zo snel mogelijk na het stralen beginnen, binnen de tijdslimiet in de specificatie en voordat er flash rust verschijnt
Bristle blasting is ook onderzocht als voorbereidingsmethode voor thermisch spuiten op reparatiegebieden; zie bristle blasting als oppervlaktevoorbereiding voor thermisch spuiten.
Steenkoolteer-epoxy
Een combinatie van steenkoolteerpek en epoxyhars, die een zeer dik systeem met uitstekende waterbestendigheid oplevert. Historisch was het een dominante coating voor ingegraven pijpleidingen, ondergrondse constructies en ondergedompeld staal. Het is in veel toepassingen grotendeels vervangen door moderne epoxysystemen vanwege gezondheids- en milieubeperkingen op steenkoolteer. Oppervlaktevoorbereiding: doorgaans SSPC-SP 10 / Sa 2½.
Intumescente coatings
Passieve brandbeveiligingscoatings die uitzetten bij blootstelling aan hitte en een isolerende, koolstofrijke koollaag vormen die de temperatuurstijging van constructiestaal bij brand vertraagt. Brandwerendheden worden in minuten gespecificeerd (doorgaans 30, 60, 90 of 120 minuten). Twee hoofdtypen:
- Cellulose-intumescenten: ontworpen voor gebouwbranden met een relatief geleidelijke temperatuurstijging. Dunnefilmsystemen, doorgaans aangebracht tot enkele millimeters DFT.
- Koolwaterstof-intumescenten: ontworpen voor petrochemische en offshorebranden (plasbranden, straalbranden) met een zeer snelle temperatuurstijging en zeer hoge temperaturen. Meestal op epoxybasis en aanzienlijk dikker, vaak vele millimeters. Dominant in olie en gas.
Oppervlaktevoorbereiding: intumescenten worden aangebracht over een compatibele primer, en SSPC-SP 10 / Sa 2½ is typisch voor die primer. Gelijkmatige hechting over het hele oppervlak is cruciaal, omdat de brandwerendheid ervan afhangt dat de coating tijdens de hele brand gehecht blijft.
Hittebestendige coatings
Coatings op siliconenbasis en anorganische coatings voor substraten die boven ongeveer 200 °C werken — uitlaatsystemen, warmtewisselaars, gestookte verwarmers en ketelbuitenzijden. De temperatuurbestendigheid loopt van ongeveer 200 °C voor gemodificeerde alkyd/siliconen-mengsels tot 600 °C en hoger voor zuivere siliconen en sommige anorganische of keramisch gevulde systemen. De eisen aan oppervlaktevoorbereiding verschillen per product, maar SSPC-SP 10 / Sa 2½ is typisch voor toepassing bij hogere temperaturen.
Polyurea-coatings
Snel uithardende, elastomere high-build coatings die met meercomponentenspuitapparatuur worden aangebracht. Ze worden gebruikt voor secundaire insluiting, wateropslag, renovatie van pijpleidingen en toepassingen die slagvastheid en flexibiliteit vragen. Zuivere polyurea's zijn tijdens het uitharden relatief ongevoelig voor vochtigheid, maar ze hebben nog steeds schoon, droog, geprofileerd staal nodig (doorgaans SSPC-SP 10 en een profiel van ongeveer 40–75 µm) voor voldoende hechting.
Eisen aan oppervlaktevoorbereiding van industriële coatings: referentietabel
| Coatingsysteem | Typische SSPC-graad | ISO 8501-1-equivalent | Typisch profiel (µm) |
|---|---|---|---|
| Oppervlaktetolerante epoxymastiek | SP 6 (sommige producten SP 2/SP 3) | Sa 2 (St 2/St 3) | 40–75 |
| High-build epoxy (atmosferisch) | SP 10 | Sa 2½ | 40–100 |
| High-build epoxy (onderdompeling) | SP 10 | Sa 2½ | 50–100 |
| Organische zinkrijke epoxyprimer | SP 10 | Sa 2½ | 40–75 |
| Anorganische zinksilicaatprimer | SP 10 tot SP 5 | Sa 2½ tot Sa 3 | 40–75 |
| Thermisch gespoten aluminium (TSA) | SP 10 (mild) tot SP 5 (zwaar) | Sa 2½ tot Sa 3 | 63–125 |
| Intumescent (cellulose/koolwaterstof) | SP 10 | Sa 2½ | 40–75 |
| Hittebestendige siliconen | SP 10 | Sa 2½ | 40–75 |
| Steenkoolteer-epoxy | SP 10 | Sa 2½ | 40–100 |
| Polyurea (onderdompeling/insluiting) | SP 10 | Sa 2½ | 40–75 |
Opmerking: deze waarden vertegenwoordigen de gangbare praktijk in de sector. Raadpleeg altijd de TDS van de coatingfabrikant voor het specifieke product. Wanneer de TDS en de projectspecificatie verschillen, geldt de strengste eis.
Limieten voor oplosbare zouten
Limieten voor zoutverontreiniging zijn even belangrijk als de reinheidsgraad, omdat chloriden die onder een coating achterblijven osmotische blaarvorming en corrosie onder de film veroorzaken. De limieten worden bepaald door de specificatie of TDS en zijn strenger voor onderdompeling dan voor atmosferische toepassing. Als referentiepunt staat de IMO Performance Standard for Protective Coatings (PSPC) voor ballasttanks niet meer dan 50 mg/m² (5 µg/cm²) oplosbare zouten als NaCl toe. Test met de Bresle-patchmethode en was het oppervlak waar de resultaten de limiet overschrijden. Zie verontreiniging met oplosbare zouten en coatingfalen.
Industriële coatingsystemen met meerdere lagen
De meeste specificaties voor industriële coatings gebruiken een systeem met meerdere lagen in plaats van één dikke laag. De typische opbouw is:
- Primer — hecht aan het voorbereide staal; biedt de eerste corrosiebescherming of kathodische bescherming (zinkrijk). De primer bepaalt de eis aan oppervlaktevoorbereiding.
- Tussenlaag/-lagen — bouwt de totale laagdikte op, versterkt de barrièrebescherming en verbindt de primer met de toplaag. Vaak een high-build epoxy.
- Toplaag — UV-bestendigheid, kleur en slijtvastheid. Polyurethaan of polyaspartisch voor atmosferische blootstelling; gemodificeerd epoxy of polyurethaan voor toepassing in de spatzone.
De eis aan oppervlaktevoorbereiding voor het hele systeem wordt bepaald door de primer. Een polyurethaan-toplaag over een organische zinkrijke primer vereist nog steeds dat het staal wordt voorbereid tot de graad van de primer (doorgaans SP 10); de eigen chemie van de toplaag verandert de eis aan de staalvoorbereiding niet.
Methoden voor oppervlaktevoorbereiding van industriële coatings
De twee hoofdroutes naar een reinheid van SSPC-SP 10 / Sa 2½, of een daarmee vergelijkbare reinheid, zijn:
- Abrasief stralen — de referentiemethode; het levert consistente resultaten bij hoge productiesnelheden in gecontroleerde omgevingen en is de conventionele methode voor voorbereiding voor thermisch spuiten (SP 10 tot SP 5). Het is beperkt toepasbaar voor onderhoud aan assets in bedrijf, in besloten ruimten en in ATEX-geclassificeerde zones.
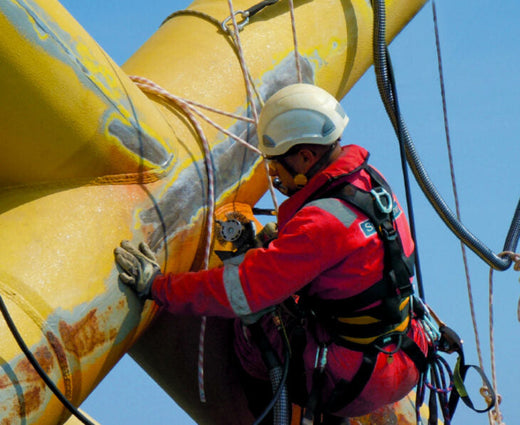
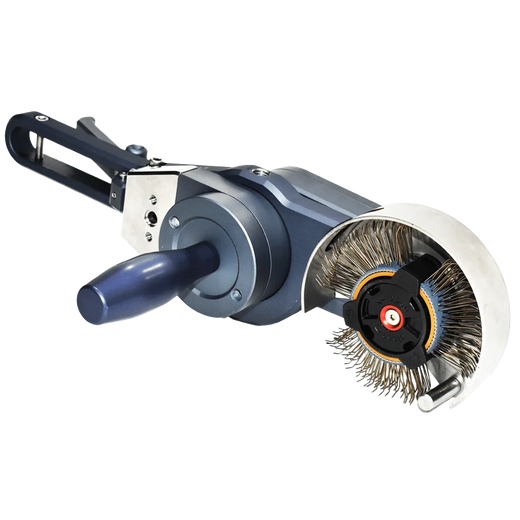
- Mechanische voorbereiding met bristle blasting — de Bristle Blaster® levert een reinheid vergelijkbaar met ISO 8501-1 Sa 2½ / SSPC-SP 10 met een ankerprofiel van 65–85 µm Rz op standaardstaal in gedocumenteerde tests (de resultaten verschillen per staalsoort, roestgraad, band en techniek). Dat past binnen het profielbereik van veel van de bovenstaande systemen, onder voorbehoud van acceptatie door de coatingfabrikant. De pneumatische versie is ATEX 2014/34/EU-geëvalueerd voor zone 1 (explosief gas) en zone 21 (explosief stof). Hij is geschikt voor plaatreparaties, veldlassen, onderhoud aan assets in bedrijf en locaties waar gritstralen niet haalbaar is.
Belangrijkste punten
- Industriële coatings omvatten meerdere afzonderlijke technologiefamilies — epoxy, zinkrijk, thermisch spuiten, intumescent, hittebestendig, polyurea — elk met andere beschermingsmechanismen en eisen aan oppervlaktevoorbereiding.
- SSPC-SP 10 / Sa 2½ is de typische eis voor de meeste hoogwaardige industriële coatingsystemen. Thermisch gespoten coatings vereisen SP 10 voor milde blootstelling en doorgaans SP 5 / Sa 3 voor zware toepassing, met een hoekig profiel van 63–125 µm.
- De eis aan oppervlaktevoorbereiding voor een systeem met meerdere lagen wordt bepaald door de primer, niet door de toplaag.
- Controleer de eisen voor het ankerprofiel in de TDS van het product; verschillende formuleringen in dezelfde categorie kunnen andere eisen hebben.
- Limieten voor oplosbare zouten zijn even belangrijk als de reinheidsgraad. Test met de Bresle-patchmethode en behandel vóór het coaten waar nodig.
- In onderhoudssituaties waar abrasief stralen niet haalbaar is, levert de Bristle Blaster® een reinheid vergelijkbaar met SSPC-SP 10 en een Rz-profiel van 65–85 µm zonder grit of straalafscherming.
Veelgestelde vragen
Welke oppervlaktevoorbereiding vereisen de meeste industriële coatings?
De meeste hoogwaardige industriële coatingsystemen, zoals epoxy's, zinkrijke primers en polyurea's, worden doorgaans voorgeschreven over SSPC-SP 10 / ISO 8501-1 Sa 2½ bijna-wit-metaalreinheid met een gedefinieerd ankerprofiel, gewoonlijk 40–100 µm. Oppervlaktetolerante mastieken accepteren lagere graden. Het productdatablad en de projectspecificatie gaan altijd voor.
Bepaalt de toplaag of de primer de graad van oppervlaktevoorbereiding?
De primer. Die is de enige laag in contact met het staal, dus zijn hechtingsmechanisme bepaalt de reinheidsgraad, het profiel en de zoutlimiet. Een polyurethaan-toplaag over een organische zinkrijke primer vraagt nog steeds dat het staal wordt voorbereid volgens de eis van de zinkprimer, doorgaans SSPC-SP 10.
Welke oppervlaktevoorbereiding heeft thermisch gespoten aluminium nodig?
Volgens SSPC-CS 23.00 / NACE No. 12 / AWS C2.23M is het minimum SSPC-SP 10 bijna-wit-metaalreinheid voor milde atmosferische blootstelling, waarbij SSPC-SP 5 wit metaal doorgaans wordt voorgeschreven voor zwaardere toepassing. Het hoekige oppervlakteprofiel moet 63–125 µm (2,5–5,0 mil) zijn, omdat het gespoten metaal mechanisch hecht.
Kan bristle blasting abrasief stralen vervangen vóór industriële coatings?
Voor onderhoud, reparaties, veldlassen en plekken waar stralen onpraktisch is, vaak wel. Gedocumenteerde tests laten een reinheid vergelijkbaar met Sa 2½ / SSPC-SP 10 en een Rz-profiel van 65–85 µm op standaardstaal zien, al verschillen de resultaten per staalsoort, roestgraad, band en techniek. Bevestig de acceptatie bij de coatingfabrikant en verifieer het resultaat bij de inspectie.
Gerelateerde artikelen
- SSPC-normen voor oppervlaktevoorbereiding: complete gids
- Performance coatings: eisen aan oppervlaktevoorbereiding
- Corrosiebestendige coatings: de rol van oppervlaktevoorbereiding
- SSPC-SP 10 bijna wit metaal stralen: complete gids
- Een specificatie voor oppervlaktevoorbereiding schrijven
Bronnen
- KTA-Tator, Surface preparation of steel for thermal spray coatings (SSPC-CS 23.00 / NACE No. 12 / AWS C2.23M). kta.com
- KTA-Tator, Industry standards for surface preparation. kta.com
- IMO, Resolution MSC.215(82): Performance Standard for Protective Coatings (2006). dl.defelsko.com
- Corrosion Alliance, Surface preparation standards. corrosionalliance.com
- MontiPower®, technische datasheets van de Bristle Blaster® en ATEX-conformiteitsevaluatie (Bristle Blaster® Pneumatic).