Kort antwoord: Verzinkt staal is staal met een zinklaag die het tegen corrosie beschermt. Het zink werkt als barrière en corrodeert ook opofferend, zodat kleine krassen of snijkanten beschermd blijven. De meest gebruikte methode is thermisch verzinken in gesmolten zink bij ongeveer 435–455 °C; andere methoden zijn galvanisch verzinken, mechanisch verzinken, thermisch zinkspuiten en sherardiseren.
Verzinkt staal wordt veel gebruikt in industrieën en toepassingen, van bruggen en masten tot bevestigingsmiddelen en autocarrosserieën. Dit artikel legt uit wat verzinkt staal is, hoe het verschilt van niet-verzinkt staal, welke manieren van verzinken er zijn en hoe beschadigde verzinking wordt voorbereid en hersteld.
Wat is verzinkt staal?
Er zijn veel voordelen aan het gebruik van staal. Het is in veel situaties inzetbaar en staat bekend om zijn sterkte. Toch heeft het ook een nadeel: koolstofstaal roest na verloop van tijd, wat zowel de sterkte als het uiterlijk van het stalen object vermindert. Om dat tegen te gaan kan het staal worden verzinkt. Daarbij wordt een laag zink op het staal aangebracht. Bij thermisch verzinken reageert het zink met het ijzer in het staal en vormt het metallurgisch gebonden zink-ijzerlegeringslagen, meestal afgedekt door een laag puur zink. Deze beschermende coating maakt het staal veel minder gevoelig voor roest, zodat het materiaal langer meegaat.
Hoe beschermt verzinken staal?
Zink beschermt staal op twee manieren:
- Barrièrebescherming: de zinklaag scheidt het staal van vocht en zuurstof, de twee ingrediënten van roest.
- Kathodische (opofferende) bescherming: zink is minder edel dan ijzer. Waar de coating is bekrast of bij een snijkant corrodeert het zink bij voorkeur boven het blootliggende staal en houdt dat beschermd. Dit is hetzelfde principe als bij zinkrijke primers; zie galvanische corrosie en zinkrijke primers.
De zink-ijzerlegeringslagen van een thermisch aangebrachte coating zijn bovendien taaier en beter bestand tegen mechanische schade dan verffilms, en de bovenste laag van puur zink zorgt voor extra slagvastheid. Verzinken is een van de metallische, organische en gecombineerde beschermingssystemen die worden vergeleken in coatings voor corrosiebescherming uitgelegd.
Manieren om staal te verzinken
Thermisch verzinken
De meest gebruikte techniek is thermisch verzinken. Het staal wordt eerst gereinigd: ontvet, gebeitst in zuur om walshuid en roest te verwijderen, en gevloeid. Daarna wordt het volledig ondergedompeld in een bad van gesmolten zink van ongeveer 435–455 °C (815–850 °F) met minstens 98% zink. Tijdens het onderdompelen reageert het zink met het ijzer en vormt het de gebonden legeringslagen. Stukverzinken van gefabriceerde onderdelen geeft dikkere coatings dan continu (in-line) verzinken van plaat en draad.
Andere verzink- en zinkcoatingtechnieken
- Galvanisch verzinken (elektrolytisch verzinken): het staal wordt in een zoutoplossing van zink geplaatst en een elektrische stroom zet zink af op het oppervlak. De coating is dun en uniform, waardoor dit de meest gebruikte methode is voor kleine bevestigingsmiddelen met fijne schroefdraad, maar buiten biedt het minder corrosiebescherming dan thermisch verzinken, tenzij het wordt aangevuld met extra coatings.
- Mechanisch verzinken: kleine onderdelen worden in een trommel getrommeld samen met zinkpoeder, chemicaliën en impactmedia zoals glasparels. De mechanische energie last het zink koud op het staal. De coatingdiktes zijn vaak vergelijkbaar met die van galvanisch verzinkte onderdelen.
- Thermisch zinkspuiten (metalliseren): zinkdraad of zinkpoeder wordt in een spuitpistool gesmolten en op het staal gespoten, dat eerst gestraald en geprofileerd moet worden. Er kunnen coatings tot ongeveer 250 µm worden aangebracht, in de fabriek of in het veld. De oppervlaktevoorbereiding voor thermisch spuiten is veeleisend; zie bristle blasting als oppervlaktevoorbereiding voor thermisch spuiten.
- Sherardiseren (thermisch diffusieverzinken): het staal wordt samen met zinkpoeder verhit in een gesloten, roterende trommel, op ongeveer 380 °C bij sherardiseren en 320–500 °C bij thermische diffusieprocessen. Zink diffundeert in het staaloppervlak en vormt een gelijkmatige zink-ijzerlaag, meestal 20–120 µm dik.
- Zinkrijke verven: geen verzinkproces als zodanig, maar verven met een hoog gehalte aan zinkstof die kathodische bescherming bieden aan kleine blootliggende staaloppervlakken. Ze worden veel gebruikt als primer en voor het herstellen van verzinkte coatings.
Beschadigd verzinkt staal herstellen en voorbereiden
Verzinkte coatings kunnen beschadigd raken door lassen, snijden, hanteren of langdurig gebruik in agressieve omgevingen. ASTM A780 staat drie methoden toe om ze bij te werken en te herstellen: zinkrijke verf, thermisch zinkspuiten (metalliseren) en zinksoldeer. Elke methode vraagt een goed voorbereid oppervlak. Voor zinkrijke verf vat de American Galvanizers Association de eis samen als reinigen tot SSPC-SP 10 bijna wit metaal voor toepassingen onder onderdompeling en SSPC-SP 11 reiniging met elektrisch gereedschap tot blank metaal voor minder agressieve veldomstandigheden, met een herstelcoating die 50% dikker is dan de omringende verzinking, maar niet meer dan 4,0 mils (ongeveer 100 µm).
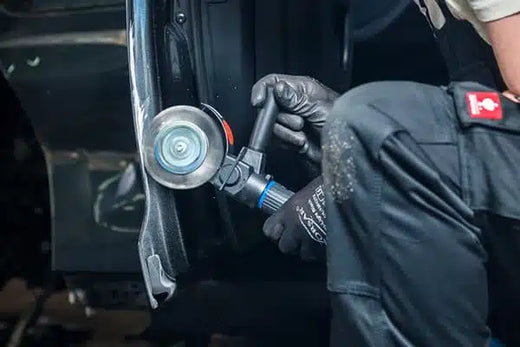
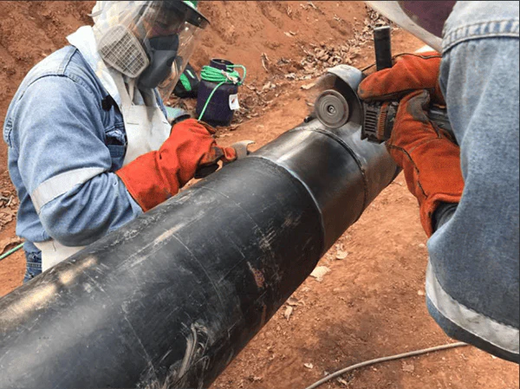
Een klein reparatiegebied ter plaatse stralen is vaak onpraktisch. De Bristle Blaster® van MontiPower® reinigt gecorrodeerde of door lassen beschadigde plekken tot op het blanke staal en creëert in één werkgang een ankerprofiel, zonder los abrasief. In gedocumenteerde tests op standaardstaal levert hij een reinheid vergelijkbaar met Sa 2½ / SSPC-SP 10 en een Rz-profiel van 65–85 µm; de resultaten verschillen per staalsoort, roestgraad, band en techniek. Omdat hij zowel zink als roest verwijdert, wordt hij lokaal gebruikt op het te herstellen gebied en niet over gezonde verzinking. Zie spotreparatie voor meer over het voorbereiden van kleine oppervlakken.
Verzinkt staal dat geschilderd moet worden (een duplexsysteem) vraagt een eigen voorbereiding: het zinkoppervlak moet schoon en geschikt opgeruwd of behandeld zijn om de verf te laten hechten, zonder meer zink te verwijderen dan nodig is. Volg de instructies van de verffabrikant voor de specifieke coating. Meer algemene richtlijnen voor het beschermen van staal vind je in corrosiebescherming voor staalconstructies.
Veelgestelde vragen
Wat is het verschil tussen verzinkt en niet-verzinkt staal?
Verzinkt staal heeft een zinklaag die het op twee manieren beschermt: als barrière tegen vocht en zuurstof, en kathodisch, omdat zink bij voorkeur boven staal corrodeert waar de coating beschadigd is. Niet-verzinkt koolstofstaal heeft die bescherming niet en roest tenzij het wordt geschilderd of anderszins gecoat.
Hoe heet is het zinkbad bij thermisch verzinken?
Volgens de American Galvanizers Association wordt het bad met gesmolten zink op ongeveer 815–850 °F (435–455 °C) gehouden en bevat het minstens 98% puur zink. Tijdens het onderdompelen reageert het zink met het ijzer in het staal en vormt het metallurgisch gebonden zink-ijzerlegeringslagen, meestal afgedekt door een laag puur zink.
Hoe herstel je beschadigd verzinkt staal?
ASTM A780 staat drie herstelmethoden toe: zinkrijke verf, thermisch zinkspuiten (metalliseren) en zinksoldeer. Bij zinkrijke verf wordt het beschadigde gebied gereinigd tot SSPC-SP 10 voor gebruik onder onderdompeling of SSPC-SP 11 reiniging met elektrisch gereedschap tot blank metaal voor minder agressieve omstandigheden, en wordt de reparatie 50% dikker aangebracht dan de omringende coating, tot maximaal 4,0 mils.
Kun je verzinkt staal met bristle blasting behandelen?
Ja, maar selectief. Een Bristle Blaster® verwijdert zowel zink als roest, dus wordt hij gebruikt om beschadigde of gecorrodeerde plekken tot op het blanke metaal met een ankerprofiel voor te bereiden vóór een zinkrijke of gemetalliseerde reparatie, niet om intacte verzinking te reinigen. Volg bij gezonde verzinking die geschilderd moet worden de instructies van de coatingfabrikant voor lichte oppervlaktevoorbereiding.
Bronnen
- American Galvanizers Association, HDG process. galvanizeit.org
- Galvanizers Association of Australia, Types of galvanizing and other zinc coatings. gaa.com.au
- American Galvanizers Association, Touch-up methods (ASTM A780). galvanizeit.org
- American Galvanizers Association, Zinc-rich paint repair (ASTM A780 surface preparation and thickness). galvanizeit.org
- MontiPower, technische gegevens Bristle Blaster® (reinheid vergelijkbaar met Sa 2½; 65–85 µm Rz).