Kort antwoord: RepaKORR was een Duits onderzoeksproject, gefinancierd door het Federale Ministerie van Onderwijs en Onderzoek (BMBF) en gecoördineerd door Muehlhan, dat reparatieconcepten ontwikkelde voor anticorrosiecoatings op offshore windconstructies. Het analyseerde waarom coatings falen, kwalificeerde reparatiecoatings met versnelde veroudering, impact- en slijtagetests, en definieerde een reparatievolgorde in vijf stappen voor het veld waarin mechanische oppervlaktevoorbereiding met een roterend borstelgereedschap een centrale stap is.
Deze samenvatting behandelt wie RepaKORR uitvoerde, wat de schadeanalyse opleverde, de offshore reparatievolgorde in het veld die het vastlegde, de mechanische tests waarmee reparatiecoatings werden gekwalificeerd, en wat de resultaten betekenen voor oppervlaktevoorbereiding bij assets voor wind en hernieuwbare energie.
Het project
RepaKORR (“Repair systems and concepts for anticorrosive coatings of offshore wind structures”) werd gefinancierd door het Duitse Federale Ministerie van Onderwijs en Onderzoek (BMBF, project 03X3570A) en gecoördineerd door Muehlhan AG. Het bracht Muehlhan AG (applicatieprocedures), Fraunhofer IFAM (kwalificatie en verificatie; tijdelijke bescherming), Sika Deutschland (reparatiematerialen), AirRobot (inspectiedrone), Corroconsult (schadebeoordeling), RETC (regelgevings- en milieukwesties) en WeserWind (ontwerp en logistiek) samen, met turbinebouwer Senvion als geassocieerde partner. Fraunhofer meldde dat de concepten in maart 2016 klaar zouden zijn voor implementatie; de resultaten werden in 2016–2017 gepresenteerd in sectorsessies en op conferenties.
De drijfveer was kosten. Volgens Fraunhofer kan het repareren van coatings offshore enkele duizenden euro's per vierkante meter kosten, tegenover ongeveer € 20–30 per vierkante meter voor vergelijkbaar werk onshore — een reparatie die vroegtijdig faalt is dus erg duur. Naast de reparatieprocedures werkte het project aan tijdelijke beschermfilms voor het interval tussen oppervlaktevoorbereiding en coating, en aan inspectie met drones.
Waarom offshore coatings falen
Bij de analyse van coatingschade op constructies van het platformtype schreef het project de storingen ruwweg toe aan: mechanische schade (~30%), ongunstig ontwerp (~30%), onvoldoende coating (~24%), lassen (~11%) en omgeving (~5%). Een groot deel van de mechanische en ontwerpgerelateerde schade ontstaat precies op de plekken die het moeilijkst te inspecteren, straalreinigen, verven en repareren zijn — hoeken, openingen, verbindingen en gebieden met slechte toegankelijkheid, zoals ook erkend in ISO 12944-3.
De offshore reparatievolgorde in het veld
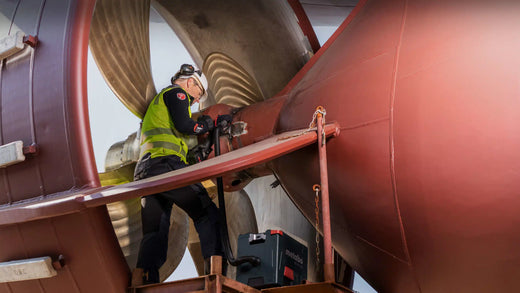
Het project legde een reparatieprocedure in vijf stappen voor het veld vast voor offshoreconstructies, grotendeels uitgevoerd door touwtoegangstechnici:
- Toegang & bescherming / omkasting — externe gebieden bereiken en omwikkelen, en toegang krijgen tot interne secties.
- Hogedrukwaterreiniging — vuil, onzuiverheden en oplosbare zouten (met name chloriden) van het substraat verwijderen — zie waarom verontreiniging met oplosbare zouten coatingfalen veroorzaakt.
- Straalreinigen — nat stralen in de atmosferische zone, de spatzone en de getijdenzone, gevolgd door fijnreiniging.
- Werken met elektrisch gereedschap — coating verwijderen en profileren met een roterende borstel, ontroesten met een slijper, walshuid en roest verwijderen met een naaldhamer, en lasnaden reinigen met een elektrische borstel.
- Verf aanbrengen — met roller, kit of kwast.
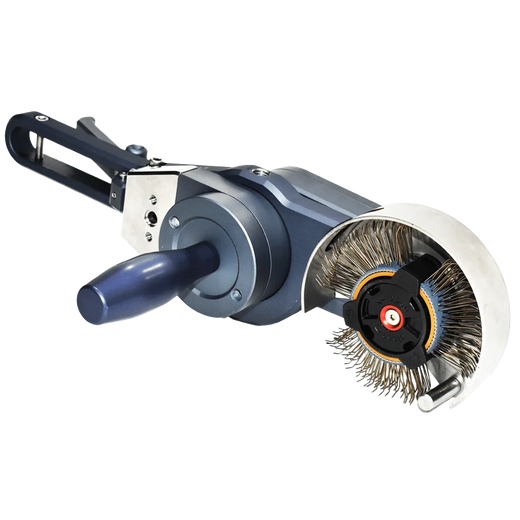
Stap 4 is waar mechanische oppervlaktevoorbereiding haar plek verdient: in besloten, slecht toegankelijke gebieden en in de spatzone waar nat stralen onpraktisch is, verwijdert een roterend borstelgereedschap de gefaalde coating en genereert het in één straalmiddelvrije stap het ankerprofiel — hetzelfde principe als achter de Bristle Blaster®. De MontiPower® Bristle Blaster® Pneumatic, volledig luchtaangedreven en onder ATEX geëvalueerd voor zone 1 (gas) en zone 21 (stof), levert in gedocumenteerde tests op standaardstaal een reinheid vergelijkbaar met Sa 2½ met een profiel van 65–85 µm Rz; de resultaten variëren met staalsoort, roestgraad, band en techniek. Voor plaatselijke schade, zie voorbereiding voor spotreparatie.
De reparatiecoatings kwalificeren
Fraunhofer IFAM onderwierp kandidaat-reparatiecoatings aan versnelde veroudering en aan de mechanische tests die voor certificering worden gebruikt, waaronder:
- Slagsterkte (valgewicht, ASTM G14): meer dan 3,4 J voor niet-dekgebieden en meer dan 5,6 J voor dekken en de spatzone van de aanlegplek voor boten.
- Slijtvastheid (Taber, ASTM D4060): verlies aan laagdikte van minder dan 50 µm per 1.000 cycli.
Samen met de corrosiviteitscategorieën van ISO 12944 bepalen deze criteria of een reparatiesysteem dat onder offshore veldomstandigheden wordt aangebracht naar verwachting zal standhouden. Reparaties onder de waterlijn zijn een aparte uitdaging — zie het onderzoek van Fraunhofer naar onderwatercoatingreparatie met ROV's.
De les voor oppervlaktevoorbereiding
Een reparatiecoating is maar zo duurzaam als het oppervlak waarop hij wordt aangebracht. De veldprocedure van RepaKORR laat zien waarom straalmiddelvrije mechanische voorbereiding — coating verwijderen en profileren in één stap — een vast onderdeel is van de offshore reparatieuitrusting, vooral waar abrasief stralen niet kan komen of niet kan worden gebruikt. Meer over oppervlaktevoorbereiding voor maritiem en offshore.
Wat de versnelde verouderingstests lieten zien
In een studie die in april 2017 in Neurenberg werd gepresenteerd, testten Fraunhofer IFAM en Muehlhan hoe oppervlaktevoorbereiding en reparatiecoating samen bepalen hoe lang een reparatie meegaat. Staalplaten met een "oud" offshoresysteem (2 × 300 µm epoxy plus een toplaag van 80 µm acryl-polyurethaan), vooraf beschadigd met delaminatie en staalcorrosie, werden op drie manieren voorbereid en opnieuw gecoat met een referentie en drie nieuw ontwikkelde reparatiecoatings.
| Oppervlaktevoorbereiding | Ruwheid Rz | Voorbereidingsgraad | Platen |
|---|---|---|---|
| Slijpen (elektrisch, corundumschijf P60, 8.800 tpm) | 35 ± 4 µm | St 2 | 12 |
| Bristle Blaster® (elektrisch, 2.200 tpm, geen abrasief) | 53 ± 14 µm | Equivalent aan Sa 2½ | 36 |
| Abrasief stralen (granaat 0,2–0,6 mm, 7 bar) | 81 ± 13 µm | Sa 2½ | 12 |
De reparatiecoatings vroegen om een ruwheid van minimaal Rz 30 µm (Rz 50 µm voor de referentie-epoxy) en voorbereiding tot Sa 2½ of, voor plaatselijke mechanische voorbereiding, P Ma (ISO 8501-2). Alle platen werden daarna verouderd volgens ISO 20340: cycli van UV en condensatie, neutrale zoutnevel en temperatuurschok bij −20 °C. Daarna werden de afhechtsterkte en roestkruip vanaf de schade gemeten.
Wat de onderzoekers concludeerden:
- Zowel het coatingsysteem als de methode van oppervlaktevoorbereiding had een uiterst significant effect (p < 0,001) op afhechtsterkte en roestkruip.
- Voor afhechtsterkte werkten de twee factoren ook op elkaar in, en slijpen veranderde de trends.
- De nieuw ontwikkelde reparatiecoating presteerde beter dan de referentie op roestkruip en afhechtsterkte, ongeacht de laagdikte.
- Straalreinigen gaf merkbaar betere prestaties, maar is offshore niet altijd haalbaar. Waar het niet kan worden gebruikt, wordt een hogere laagdikte aanbevolen.
Er volgen twee praktische punten. Ten eerste liet slijpen een profiel van 35 µm achter bij St 2, onder de ruwheid die de referentiereparatiecoating vraagt; de Bristle Blaster® bereikte 53 µm bij een graad equivalent aan Sa 2½ zonder enig abrasief. Ten tweede is in de eigen veldprocedure van Muehlhan "coating removal and profiling with rotating brush (Monti)" de stap met elektrisch gereedschap die wordt gebruikt waar stralen niet mogelijk is.
Waarom het ertoe doet
Offshore kost een reparatie die vroegtijdig faalt vele malen meer dan het de eerste keer goed doen. Een voorbereidingsmethode kiezen die profileert in plaats van alleen polijst, is preventie in plaats van genezing. Het houdt grit uit de zee, waar straalmedium niet kan worden afgeschermd (Planeet), vermindert de benodigde apparatuur en blootstelling voor technici op hoogte en in de spatzone (Mensen), en geeft reparatieteams een methode die onafhankelijk onderzoek heeft gemeten (Kracht).
Veelgestelde vragen
Wat was het RepaKORR-project?
RepaKORR was een Duits onderzoeksproject naar reparatiesystemen en -concepten voor anticorrosiecoatings op offshore windconstructies. Gefinancierd door het Federale Ministerie van Onderwijs en Onderzoek en gecoördineerd door Muehlhan AG combineerde het schadebeoordeling, reparatiematerialen, applicatieprocedures, inspectie met drones en coatingkwalificatie door Fraunhofer IFAM.
Waarom falen coatings op offshore windconstructies?
De analyse van RepaKORR van constructies van het platformtype schreef coatingschade toe aan mechanische schade (ongeveer 30%), ongunstig ontwerp (ongeveer 30%), onvoldoende coating (ongeveer 24%), lassen (ongeveer 11%) en omgeving (ongeveer 5%). Veel ervan ontstaat bij hoeken, openingen, verbindingen en slecht toegankelijke gebieden, die ook het moeilijkst te repareren zijn.
Welke tests werden gebruikt om de reparatiecoatings te kwalificeren?
Fraunhofer IFAM combineerde versnelde veroudering met mechanische tests: valgewichtimpact volgens ASTM G14, met meer dan 3,4 J voor niet-dekgebieden en meer dan 5,6 J voor dekken en spatzones van aanlegplekken voor boten, en Taber-slijtage volgens ASTM D4060, met minder dan 50 µm dikteverlies per 1.000 cycli.
Waar past bristle blasting in offshore coatingreparatie?
In de stap met elektrisch gereedschap, na het wassen en waar nat stralen onpraktisch is. Een roterend borstelgereedschap verwijdert gefaalde coating en creëert in één straalmiddelvrije stap een ankerprofiel, wat past bij besloten, slecht toegankelijke gebieden en spatzones waar vanuit touwtoegang wordt gewerkt. In gevaarlijke zones wordt een pneumatisch, ATEX-geëvalueerd gereedschap gebruikt.
Dit artikel vat publiek gepresenteerd onderzoek van het RepaKORR-project samen ter referentie. MontiPower was geen formele projectpartner; MONTI-gereedschap met roterende borstel wordt getoond in de gedocumenteerde offshore applicatiestap van het project.
Bronnen
- Fraunhofer-Gesellschaft, Long-lasting rust protection for offshore wind turbines (research news, February 2016). fraunhofer.de
- Muehlhan AG, Durable Coatings Offshore (presentatie, 2016); Fraunhofer IFAM, versnelde verouderingstests van offshore bijwerkreparatiecoatings (presentatie). Projectdocumenten in het bezit van MontiPower.
- ISO 12944-3:2017, Corrosion protection of steel structures by protective paint systems — Part 3: Design considerations. iso.org
- ASTM G14, Standard Test Method for Impact Resistance of Pipeline Coatings (Falling Weight Test). astm.org
- ASTM D4060, Standard Test Method for Abrasion Resistance of Organic Coatings by the Taber Abraser. astm.org