Kort antwoord: Corrosiebescherming van staalconstructies rust op drie stappen: de gebruiksomgeving classificeren met ISO 12944 (C1–CX, Im1–Im4), het staal voorbereiden tot de klasse die het coatingsysteem nodig heeft (meestal Sa 2½ / SSPC-SP10 of vergelijkbaar, met oplosbare zouten onder de gespecificeerde limiet), en vervolgens een passend coatingsysteem aanbrengen en onderhouden voordat het afbreekt.
Deze gids behandelt het volledige kader voor corrosiebescherming van staalconstructies: hoe staal corrodeert, hoe je de omgeving classificeert volgens ISO 12944, welke oppervlaktevoorbereiding elk coatingsysteem nodig heeft, typische systemen per sector, beheersing van oplosbare zouten en hoe je de bescherming onderhoudt op assets die niet stilgelegd kunnen worden om te stralen.
De NACE IMPACT-studie schatte de wereldwijde kosten van corrosie op ongeveer 2,5 biljoen US$, gelijk aan 3,4% van het wereldwijde bbp (2013), en concludeerde dat het toepassen van beschikbare corrosiebeheersingsmethoden 15–35% van die kosten kan besparen. Een groot deel van de besparing komt voort uit het goed doen van de basis: het juiste coatingsysteem specificeren voor de gebruiksomgeving, de ondergrond voorbereiden volgens de vereiste norm en het beschermingssysteem gedurende de hele levensduur van de asset onderhouden. Oppervlaktevoorbereiding is waar de meeste van die beslissingen worden gewonnen of verloren.
Hoe staal corrodeert
Staalcorrosie is een elektrochemische reactie waarbij ijzer wordt geoxideerd in aanwezigheid van water en zuurstof. De basisreactie levert ijzeroxide (roest) op, dat poreus is en niet beschermt. Anders dan de passieve oxidelaag op roestvast staal of aluminium stopt roest de corrosie niet. Corrosie verloopt via:
- Gelijkmatige corrosie: algemene verdunning van de staaldoorsnede over het blootgestelde oppervlak
- Putcorrosie: plaatselijke aantasting die diepe, smalle putjes vormt, vooral in aanwezigheid van chloride-ionen
- Spleetcorrosie: versnelde corrosie in nauwe spleten waar zuurstof beperkt is
- Galvanische corrosie: versnelde corrosie van het minder edele metaal wanneer twee ongelijksoortige metalen in een elektrolyt elektrisch contact maken
- Erosiecorrosie: gecombineerde mechanische en elektrochemische aantasting in omgevingen met stromende vloeistoffen
De corrosiesnelheid wordt bepaald door de omgeving: temperatuur, vochtigheid en natheidsduur, chlorideafzetting, verontreinigingen zoals zwaveldioxide en contact met vloeistoffen of grond. Een staalconstructie in een droge, schone atmosfeer in het binnenland corrodeert met een fractie van de snelheid van hetzelfde staal in een tropisch maritiem milieu.
De corrosieomgeving beoordelen: corrosiviteitscategorieën volgens ISO 12944
ISO 12944 is het internationaal erkende kader voor het indelen van corrosieomgevingen en het specificeren van beschermende verfsystemen voor staalconstructies. ISO 12944-2 wijst atmosferische corrosiviteitscategorieën toe op basis van het massa- of dikteverlies in het eerste jaar van standaardproefstukken van koolstofarm staal; als er geen meting beschikbaar is, wordt de categorie geschat aan de hand van typische omgevingen:
| Categorie | Beschrijving | Typische omgevingen | Dikteverlies koolstofstaal, eerste jaar (µm) |
|---|---|---|---|
| C1: Zeer laag | Verwarmde binnenruimten met schone atmosfeer | Kantoren, winkels, scholen, hotels | ≤1,3 |
| C2: Laag | Weinig vervuiling, meestal landelijk; onverwarmde binnenruimten waar condensatie kan optreden | Landelijke constructies, depots, sporthallen | >1,3–25 |
| C3: Gemiddeld | Stedelijke en industriële atmosferen met matig SO₂; kustgebieden met laag zoutgehalte | Stedelijke bruggen, productiehallen met hoge luchtvochtigheid | >25–50 |
| C4: Hoog | Industriegebieden; kustgebieden met matig zoutgehalte | Chemische fabrieken, zwembaden, scheepswerven aan de kust | >50–80 |
| C5: Zeer hoog | Industriegebieden met hoge luchtvochtigheid en agressieve atmosfeer; kustgebieden met hoog zoutgehalte | Verwerkingsinstallaties aan de kust, permanent vochtige gebouwen | >80–200 |
| CX: Extreem | Offshore gebieden met hoog zoutgehalte; industriegebieden met extreme luchtvochtigheid; subtropische en tropische atmosferen | Offshore constructies, extreme industriële locaties | >200–700 |
| Im1 | Onderdompeling in zoet water | Rivierconstructies, waterkrachtcentrales | — |
| Im2 | Onderdompeling in zee- of brak water (zonder kathodische bescherming) | Havenconstructies, sluisdeuren, steigers | — |
| Im3 | Ingegraven in grond | Ingegraven pijpleidingen, ondergrondse tanks, stalen palen | — |
| Im4 | Onderdompeling in zee- of brak water met kathodische bescherming | Offshore ondergedompelde constructies | — |
Het toewijzen van de juiste corrosiviteitscategorie aan de gebruiksomgeving is de eerste stap bij het specificeren van een corrosiebeschermingssysteem. Een te lage categorie kiezen, bijvoorbeeld een C5-locatie als C3 behandelen, is een veelvoorkomende oorzaak van vroegtijdig coatingfalen.
De drie pijlers van corrosiebescherming voor staal
1. Oppervlaktevoorbereiding
Oppervlaktevoorbereiding wordt algemeen beschouwd als de belangrijkste factor voor de prestaties van een coatingsysteem. Faalanalyses in de sector schrijven steevast een groot deel van het vroegtijdig falen van beschermende coatings toe aan onvoldoende oppervlaktevoorbereiding in plaats van aan de coatingproducten zelf. Een systeem dat op vervuild, slecht geprofileerd of onvolledig gereinigd staal wordt aangebracht, haalt zijn beoogde levensduur niet, hoe goed de gespecificeerde producten ook zijn.
De vereiste klasse voor oppervlaktevoorbereiding wordt bepaald door het coatingsysteem en de corrosiviteitscategorie:
- C3 en lager: Sa 2 (SSPC-SP6) tot Sa 2½ (SSPC-SP10), afhankelijk van het coatingsysteem
- C4, C5, CX en onderdompelingscategorieën: Sa 2½ (SSPC-SP10) is het gebruikelijke minimum voor hoogwaardige coatingsystemen
- Thermisch gespoten coatings (TSA/TSZ): Sa 3 (SSPC-SP5) is normaal gesproken vereist
Het technisch gegevensblad van de coating bepaalt ook het ankerprofiel, en de specificatie bepaalt de limiet voor oplosbare zouten. Voor alle klassen, zie de gids voor SSPC-normen voor oppervlaktevoorbereiding.
2. Keuze van het coatingsysteem
Het coatingsysteem moet worden afgestemd op de corrosiviteitscategorie, de vereiste duurzaamheidsklasse en de gebruiksomstandigheden. ISO 12944-5 bevat tabellen met voorbeeldsystemen voor elke corrosiviteitscategorie en duurzaamheidsklasse. Belangrijke selectiecriteria:
- Duurzaamheidsklasse: Laag (tot 7 jaar), Gemiddeld (7–15 jaar), Hoog (15–25 jaar), Zeer hoog (meer dan 25 jaar). Duurzaamheid is de verwachte tijd tot het eerste grote onderhoud, geen garantie. Hogere duurzaamheid vraagt om robuustere coatingsystemen en strengere oppervlaktevoorbereiding.
- Type coatingsysteem: zinkrijke primer, epoxy-tussenlaag en polyurethaan-topcoat is een gangbaar systeem voor atmosferische toepassingen in C4–C5. High-build epoxy plus polyurethaan is gangbaar voor C3–C4. Thermisch gespoten aluminium wordt gebruikt waar een zeer lange levensduur vereist is in C5–CX- en onderdompelingsomgevingen.
- Totale drogefilmdikte: ISO 12944-5 geeft voor elk voorbeeldsysteem een nominale drogefilmdikte (NDFT). Hogere corrosiviteitscategorieën en duurzaamheidsklassen vragen om een grotere totale laagdikte.
3. Doorlopende inspectie en onderhoud
Geen enkel corrosiebeschermingssysteem gaat eindeloos mee zonder onderhoud. De duurzaamheid van een coatingsysteem is het interval tot het eerste grote onderhoud nodig is, niet de tijd tot alle bescherming is opgebruikt. Gepland onderhoud, dat wil zeggen inspectie op vaste intervallen, bijwerken van mechanische beschadiging, en overcoaten of volledig hercoaten voordat het systeem verder achteruitgaat dan effectief te repareren valt, is essentieel voor het beheersen van de levenscycluskosten.
Keuze van corrosiebeschermingssysteem per sector
De tabel hieronder toont typische keuzes. De projectspecificatie en de technische gegevensbladen van de coatingfabrikant gaan altijd voor.
| Sector / type asset | Typische corrosiviteitscategorie | Typisch coatingsysteem | Eis voor oppervlaktevoorbereiding |
|---|---|---|---|
| Offshore topsides-constructie | C5 / CX | Anorganisch zink + HB-epoxy + polyurethaan | Sa 2½ (SP10) |
| Offshore spatzone | CX / Im2 | TSA of high-build meerlaags epoxysysteem | Sa 3 (SP5) voor TSA |
| Offshore ondergedompelde zone | Im2 / Im4 | Anticorrosieve coating met kathodische bescherming | Sa 2½ (SP10) |
| Onshore olie- en gasverwerking | C4–C5 | Zinkrijke epoxyprimer + HB-epoxy + PU-topcoat | Sa 2½ (SP10) |
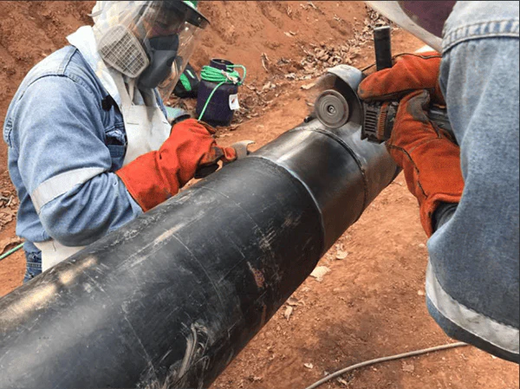
| Ingegraven pijpleiding | Im3 | FBE of drielaags PE/PP (fabrieksmatig aangebracht); coating van veldverbindingen | Sa 2½ (SP10) |
| Stalen brug (atmosferisch) | C3–C4 | Zinkrijke primer + epoxy + polyurethaan | Sa 2½ (SP10) |
| Scheepsromp | Im2 | Anticorrosieve epoxy + aangroeiwerende coating | Sa 2½ (SP10) |
| Ballasttankinterieur (nieuwbouw) | Im2 (IMO PSPC) | Epoxygebaseerd systeem, min. 2 stripe coats + 2 spuitlagen, NDFT 320 µm | Sa 2½, profiel 30–75 µm, zouten ≤50 mg/m² als NaCl |
| Windturbinetoren (offshore) | C5 / CX | Zinkrijk + HB-epoxy + polyurethaan (binnen en buiten) | Sa 2½ (SP10) |
| Constructiestaal van elektriciteitscentrale | C3–C4 | Epoxyprimer + epoxy-tussenlaag + polyurethaan | Sa 2½ (SP10) |
| Buitenzijde opslagtank | C4–C5 | Zinkrijke primer + epoxy + topcoat | Sa 2½ (SP10) |
| Binnenzijde opslagtank (water) | Im1 (drinkwater) | Goedgekeurd epoxy-bekledingssysteem | Sa 2½ (SP10); zoutlimiet volgens fabrikant van de bekleding |
De rol van beheersing van oplosbare zouten bij corrosiebescherming
Verontreiniging met oplosbare zouten, vooral chloriden en sulfaten, is een van de minst beheerste variabelen in corrosiebescherming. Zouten die onder een aangebrachte coating op het staal achterblijven, kunnen osmotische blaarvorming veroorzaken: ze trekken water door de coatingfilm tot de coating blaren vormt en zijn hechting verliest. Deze faalwijze is:
- Onzichtbaar op het moment van aanbrengen: zouten zijn met visuele inspectie niet te detecteren
- Niet betrouwbaar te verwijderen met droog abrasief stralen: stralen verwijdert roest en walshuid, maar niet per se chloridevervuiling in putjes
- Meetbaar en beheersbaar: met de Bresle-patchmethode (ISO 8502-6 en ISO 8502-9) krijg je vóór het coaten een kwantitatieve veldmeting
In maritieme en kustomgevingen, waar chlorideafzetting continu is, moet zouttesten vóór het coaten een standaard hold point zijn. Voor ballasttanks stelt IMO PSPC een limiet van 50 mg/m² gemeten als NaCl. Meer details: verontreiniging met oplosbare zouten en coatingfalen.
Corrosiebescherming op operationele assets onderhouden
Onderhoudsschilderwerk aan operationele industriële assets, waarbij de constructie niet buiten bedrijf gesteld kan worden voor voorbereiding en coating, stelt beperkingen waaraan standaard stralen moeilijk kan voldoen. De meest voorkomende scenario's waarvoor voorbereiding ter plekke nodig is:
- Operationele offshoreplatforms waar de topsides operationeel moeten blijven
- ATEX-geclassificeerde zones in olie- en gasverwerking, waar stralen een ontstekingsrisico geeft
- Pijpleidingen en drukvaten waar vervuiling van het proces met grit onaanvaardbaar is
- Besloten ruimten (ballasttanks, binnenzijde van vaten) waar de logistiek van stralen onhaalbaar is
- Afgelegen locaties waar het mobiliseren van een straalploeg en apparatuur onbetaalbaar is
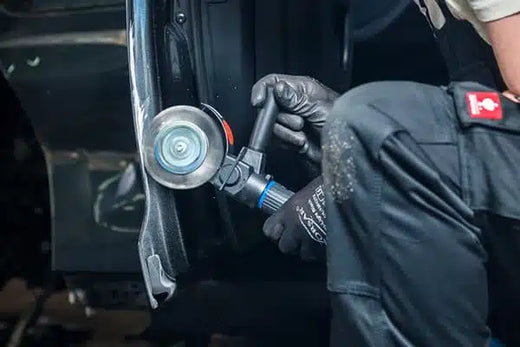
In deze situaties levert het mechanische voorbereidingsgereedschap Bristle Blaster® een oppervlaktereinheid vergelijkbaar met Sa 2½ (ISO 8501-1) / SSPC-SP10 en een ankerprofiel van 65–85 µm Rz op standaardstaal in gedocumenteerde tests, wat past bij veel hoogwaardige industriële coatingsystemen, zonder grit, afscherming of straalapparatuur. De resultaten variëren met staalsoort, roestgraad, band en techniek. De Bristle Blaster® Pneumatic is volledig pneumatisch en ATEX-geëvalueerd voor zone 1 (explosieve gassen) en zone 21 (explosief stof). Zie voorbereiding van oppervlakken in bedrijf. Voor staal met zware bestaande corrosie pakt de tweestapsmethode van MontiPower® (Tercoo® voor het verwijderen van bulkcorrosie, daarna de Bristle Blaster® voor de eindvoorbereiding) situaties aan die voorbereiding met één werkgang alleen niet efficiënt kan behandelen.
Belangrijkste punten
- De NACE IMPACT-studie schatte de wereldwijde kosten van corrosie op ongeveer 3,4% van het wereldwijde bbp (2013), waarvan 15–35% vermijdbaar is met beschikbare corrosiebeheersingsmethoden.
- ISO 12944 biedt het internationale kader voor het beschermen van staalconstructies met verfsystemen: corrosiviteitscategorieën C1–CX en Im1–Im4, met per categorie en duurzaamheidsklasse voorbeeldsystemen en oppervlaktevoorbereiding.
- Oppervlaktevoorbereiding is de belangrijkste afzonderlijke variabele voor de prestaties van een coatingsysteem. Sa 2½ (SSPC-SP10) is het gebruikelijke minimum voor hoogwaardige systemen in C4 en hoger.
- Verontreiniging met oplosbare zouten is onzichtbaar, kan droog stralen overleven en veroorzaakt osmotische blaarvorming. Test met de Bresle-patchmethode en behandel het vóór hoogwaardige coating in maritieme of industriële omgevingen.
- Op operationele assets kan speciaal ontworpen slaggereedschap de reinheid en het profiel halen die de meeste industriële coatingsystemen vereisen, zonder grit of afscherming, waar de specificatie dat accepteert.
Veelgestelde vragen
Wat is de meest effectieve corrosiebescherming voor staalconstructies?
Een correct gespecificeerd beschermend coatingsysteem op goed voorbereid staal, gecombineerd met gepland onderhoud. Voor ondergedompeld of ingegraven staal worden coatings vaak gecombineerd met kathodische bescherming. Het coatingsysteem wordt gekozen op basis van de ISO 12944-corrosiviteitscategorie en de vereiste duurzaamheid, en oppervlaktevoorbereiding is wat het die duurzaamheid laat halen.
Welke oppervlaktevoorbereiding vereist ISO 12944?
ISO 12944-4 behandelt oppervlaktetypen en voorbereidingsklassen, en de voorbeeldsystemen in ISO 12944-5 gaan doorgaans uit van stralen tot Sa 2½ voor hoogwaardige coatings. Thermisch gespoten metaalcoatings vragen normaal gesproken Sa 3. Het technisch gegevensblad van de coatingfabrikant bepaalt het ankerprofiel en de projectspecificatie bepaalt de limieten voor oplosbare zouten.
Hoe wordt de corrosiviteitscategorie van een locatie bepaald?
ISO 12944-2 classificeert atmosferische corrosiviteit naar het massa- of dikteverlies van standaard koolstofstaal in het eerste jaar, van C1 (tot 1,3 µm) tot CX (meer dan 200 µm). Waar geen meting bestaat, wordt de categorie geschat aan de hand van typische omgevingen, zoals verwarmde binnenruimten voor C1 of kust- en offshoregebieden met hoog zoutgehalte voor C5 en CX.
Kan corrosiebescherming worden onderhouden zonder zandstralen?
Ja, in veel gevallen. Op operationele assets, in ATEX-zones en in besloten ruimten levert slag-elektrisch gereedschap zoals de Bristle Blaster® in gedocumenteerde tests een reinheid vergelijkbaar met Sa 2½ / SSPC-SP10 met een ankerprofiel van 65–85 µm Rz, zonder grit of afscherming. Acceptatie hangt af van de coatingspecificatie, en de resultaten variëren met staal- en roestgraad.
Gerelateerde artikelen
- Corrosiebestendige coatings: de rol van oppervlaktevoorbereiding
- Industriële coatings: typen, systemen en eisen aan oppervlaktevoorbereiding
- SSPC-SP10 stralen tot bijna wit metaal: complete gids
Bronnen
- NACE International, International Measures of Prevention, Application, and Economics of Corrosion Technologies (IMPACT) study (2016). impact.nace.org
- ISO 12944-2 corrosiviteitscategorieën voor koolstofstaal, samengevat door SteelConstruction.info, Standard corrosion protection systems for buildings. steelconstruction.info
- Hempel, IMO PSPC ballast tanks technische richtlijn (IMO Resolution MSC.215(82)). hempel.com
- Corrosion Alliance, Principles of corrosion. corrosionalliance.com
- R. Dankiw, D. Fosdike, Defining Mechanical Surface Preparation Standards with Power Tools, Corrosion & Prevention 2018, Paper 74. PDF
- MontiPower®, ATEX-evaluatie van de Bristle Blaster® Pneumatic (2014/34/EU) en productgegevens van de Bristle Blaster®.