Réponse courte : le vapor blasting, aussi appelé sablage abrasif humide, mélange de l'eau à un abrasif tel que des billes de verre, de l'oxyde d'aluminium ou du verre concassé et le projette sur une surface. L'eau amortit l'impact et supprime la poussière, ce qui convient aux pièces délicates et aux travaux de finition. Sur l'acier au carbone, il provoque de la rouille flash et produit une boue qu'il faut collecter et éliminer.
Cet article explique ce qu'est le vapor blasting, comment fonctionne une machine de vapor blasting, comment il se compare au sablage à sec, ses avantages et inconvénients, et quand un outil électrique à sec et sans abrasif est le meilleur choix pour préparer l'acier. Pour une vue d'ensemble de la méthode, consultez notre page de référence sur le vapor blasting.
Qu'est-ce que le vapor blasting ?
Différentes techniques sont utilisées pour préparer et nettoyer les surfaces, et le sablage abrasif est l'une des plus courantes. Le vapor blasting est semblable aux autres méthodes de sablage abrasif, à une différence importante près : le sablage abrasif à sec (par exemple le sablage au sable) projette le média abrasif avec de l'air, tandis que le vapor blasting ajoute de l'eau à l'abrasif. La SSPC et la NACE désignent ce procédé par nettoyage par sablage abrasif humide (WAB).
Le terme recouvre une large gamme d'équipements. À l'extrémité douce, le vapor blasting à basse pression (parfois appelé vapor honing) avec un média fin sert à nettoyer et à finir des composants délicats et à éliminer les salissures légères de surfaces telles que les façades et les murs. À l'autre extrémité, le sablage abrasif humide à pleine pression avec un abrasif anguleux retire la rouille, la calamine et les revêtements de l'acier. La SSPC et la NACE publient des normes de nettoyage par sablage abrasif humide qui reprennent les degrés du sablage à sec, du métal blanc (SSPC-SP 5 (WAB)/NACE WAB-1) et du métal quasi blanc (SSPC-SP 10 (WAB)/NACE WAB-2) jusqu'au brossage léger (SSPC-SP 7 (WAB)/NACE WAB-4).
Le vapor blasting ne doit pas être confondu avec l'hydrodécapage, qui utilise de l'eau seule à très haute pression et ne crée pas de profil d'ancrage primaire.
Comment fonctionne une machine de vapor blasting ?
Une machine de vapor blasting a besoin de deux choses : de l'eau et un abrasif. Le mélange est créé de l'une de trois manières : de l'eau est injectée dans un flux de sablage à sec, de l'abrasif est injecté dans un flux d'eau sous pression, ou une boue prémélangée d'abrasif et d'eau est projetée dans le flexible de sablage. Les médias courants comprennent les billes de verre, l'oxyde d'aluminium, le verre concassé et le grenat ; le sable siliceux est encore utilisé à certains endroits, mais la silice cristalline respirable est un danger réglementé même lorsque le procédé est humide.
La pression est réglable. À basse pression, le film d'eau amortit chaque particule, de sorte que l'abrasif agit plus doucement et que le risque d'endommager les substrats tendres ou minces est réduit. Le vapor blasting à basse pression convient donc bien aux surfaces plus vulnérables et à l'élimination des contaminations légères.
Vapor blasting et sablage à sec
La principale différence est l'eau. Elle exerce un effet d'amortissement sur l'abrasif ; à média et pression identiques, le vapor blasting est donc moins agressif que le sablage à sec. Pour les contaminations plus importantes, le sablage à sec est souvent préféré ; pour les matériaux délicats, le vapor blasting peut être une bonne alternative au sablage.
Un autre avantage majeur est la poussière. Avec le sablage à sec, l'abrasif frappe fortement la surface, se fragmente en fines particules et génère beaucoup de poussière en suspension, mêlée au revêtement retiré. Avec le vapor blasting, l'eau mouille les particules, et bien moins de poussière s'échappe. Le revers est que la poussière ne disparaît pas : elle se retrouve dans la boue humide, qu'il faut confiner, collecter et éliminer, et qui peut être dangereuse si l'ancien revêtement contient du plomb ou des chromates.
| Facteur | Sablage abrasif à sec | Vapor blasting / sablage abrasif humide |
|---|---|---|
| Poussière en suspension dans l'air | Élevée ; confinement et cagoules à adduction d'air requis | Beaucoup plus faible ; poussière captée dans la boue |
| Rouille flash sur acier au carbone | Non provoquée par le procédé | Se forme au séchage de la surface, généralement en 30 minutes environ |
| Déchets | Abrasif usagé et revêtement retiré | Boue humide d'abrasif, d'eau et de revêtement retiré |
| Profil d'ancrage | Déterminé par le type, la taille et la pression de l'abrasif | Également déterminé par l'abrasif ; peu de profil à basse pression avec un média fin |
| Temps de séchage avant revêtement | Aucun | Nécessaire, sauf si le revêtement tolère l'humidité |
Avantages du vapor blasting
- Moins de poussière en suspension dans l'air, ce qui offre un environnement de travail plus propre et une meilleure visibilité pour l'opérateur.
- Action plus douce à basse pression, adaptée aux surfaces fragiles, aux métaux tendres et au nettoyage précis de composants.
- Nettoyage et dégraissage en une seule étape : l'eau aide à éliminer les contaminants solubles et les graisses légères.
- Finitions lisses et satinées sur les composants lorsqu'un média fin tel que des billes de verre est utilisé.
Inconvénients du vapor blasting
Le vapor blasting convient bien aux surfaces fragiles et au nettoyage précis, mais il présente des inconvénients nets par rapport aux autres méthodes de préparation de surface :
- Rouille flash. Sur l'acier au carbone, la rouille se forme au séchage de l'eau. SSPC-VIS 5/NACE VIS 9 présente des degrés de rouille flash allant de nul à important. Elle est maîtrisée par un séchage rapide, l'ajout d'un inhibiteur dans l'eau ou la pulvérisation d'un inhibiteur sur la surface immédiatement après le nettoyage ; voir notre guide sur les causes de la rouille flash et sa prévention.
- Gestion de la boue. L'eau, l'abrasif et le revêtement retiré doivent être collectés, séparés et éliminés.
- Temps de séchage. La plupart des revêtements doivent être appliqués sur une surface sèche, ce qui ajoute du temps entre la préparation et l'application du revêtement.
- Puissance limitée à basse pression. La rouille importante, la calamine ou les revêtements épais peuvent ne pas être entièrement retirés par un vapor blasting à basse pression, et le profil d'ancrage créé est faible. L'acier qui nécessite un profil de revêtement exige un sablage humide à plus haute pression avec un abrasif anguleux, ou une autre méthode.
- Équipement et confinement. Comme le sablage à sec, il nécessite un compresseur ou une pompe, un équipement de sablage et des opérateurs formés, ce qui en fait un travail relativement coûteux pour les petites surfaces.
Quelles sont les alternatives au vapor blasting ?
Pour les surfaces fragiles, le vapor blasting est une bonne option. Pour les salissures plus sévères, le sablage à sec est souvent préféré. Tous deux partagent toutefois des inconvénients : équipement de sablage, confinement et gestion des déchets, et, pour le sablage à sec, un risque d'endommager le substrat. Tous deux sont aussi difficiles à réaliser soi-même ; le travail est donc généralement confié à un sous-traitant spécialisé.
Pour l'acier qui doit être nettoyé et profilé en vue d'un revêtement de protection, le Bristle Blaster® de MontiPower® est une alternative à sec et sans abrasif : un outil portatif qui n'utilise ni eau ni abrasif volant. Pour les tôles minces telles que les carrosseries de véhicules, le système MBX® retire la rouille, la peinture, la couche de protection de soubassement et les mastics sans chaleur ni déformation. Chaque outil a sa fonction propre ; aucun ne remplace le sablage partout, mais sur les réparations ponctuelles, les cordons de soudure et les actifs en service, ils suppriment l'essentiel de la mise en place et du nettoyage qu'exige le sablage.
D'autres méthodes de sablage sont comparées dans les 10 types de sablage abrasif.
Préparation de surface de l'acier sans vapor blasting
La préparation de surface de l'acier est régie par des normes. De nombreux systèmes de revêtement industriels pour l'acier exigent une propreté Sa 2½ (ISO 8501-1), SSPC-SP 10 ou NACE No. 2, ainsi qu'une rugosité de surface spécifiée. Dans la plupart des cas, le sablage abrasif est utilisé pour y parvenir. Le sablage au sable a traditionnellement été la méthode la plus connue, mais d'autres abrasifs sont aujourd'hui plus courants, en partie à cause des risques sanitaires du sable siliceux décrits dans les dangers du sablage.
Le Bristle Blaster® comme alternative au vapor blasting
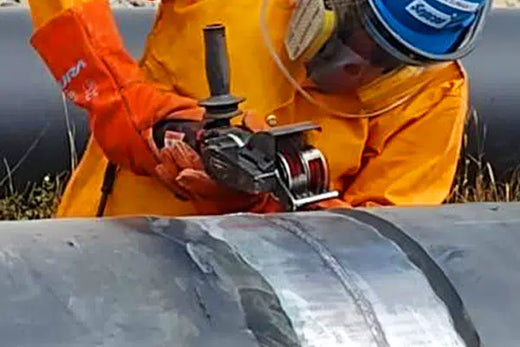
Le Bristle Blaster® breveté et sans abrasif produit une qualité de surface comparable au sablage, tant en propreté qu'en rugosité :
- propreté de surface comparable à Sa 2½ / SSPC-SP 10 (et à Sa 3 / SSPC-SP 5 dans des conditions appropriées)
- un profil d'ancrage généralement de 65–85 µm Rz sur acier API 5L lors d'essais documentés, avec jusqu'à 120 µm Rz rapportés
Les résultats varient selon la nuance d'acier, le degré de rouille, la bande et la technique, et la réception est fixée par la spécification du revêtement et l'inspecteur. Les principaux avantages par rapport au sablage traditionnel sont la simplicité et le faible coût de mise en place, car la surface est préparée avec une machine légère et portative. De nombreuses autres solutions pour les petites surfaces, comme les brosses métalliques et les meuleuses, nettoient mais ne produisent pas de profil adapté aux revêtements industriels.
Le bristle blasting convient bien à un usage portatif : il ne nécessite ni cagoule de sablage avec équipement respiratoire à adduction d'air, ni machinerie complexe, ni récupération de média. Les équipements de protection individuelle standard pour les yeux, le visage, les mains et l'ouïe sont requis, ainsi qu'une protection respiratoire, car la rouille et le revêtement retirés se transforment tout de même en poussière. Hormis la matière retirée et les bandes usées, aucun déchet supplémentaire n'est produit.
Comment fonctionnent les outils alternatifs ?
Le Bristle Blaster® est un outil portatif équipé d'une bande rotative de brins métalliques trempés de forme spéciale. Une barre accélératrice retient les pointes des brins puis les libère, de sorte qu'elles frappent la surface avec une énergie cinétique comparable à celle des médias de sablage, puis rebondissent immédiatement. Chaque impact élimine la corrosion et laisse un petit cratère, ce qui donne une texture et une propreté visuelle comparables au sablage. Comme il n'y a pas d'eau, il n'y a ni rouille flash induite par le procédé ni temps de séchage, et la surface peut être revêtue dès qu'elle a été inspectée et dépoussiérée.
Vous hésitez entre le sablage humide et un outil sans abrasif ? Indiquez-nous le substrat, le revêtement et la surface, et nous vous recommanderons une méthode.
→ Demander une recommandationFoire aux questions
Le vapor blasting est-il identique au sablage humide ?
En gros, oui. Les deux ajoutent de l'eau à un flux d'abrasif. Le terme vapor blasting est souvent utilisé pour les travaux à plus basse pression avec un média fin sur des pièces délicates ou esthétiques, tandis que le sablage abrasif humide couvre aussi le sablage de l'acier à pleine pression selon les normes SSPC/NACE de sablage abrasif humide telles que SSPC-SP 10 (WAB)/NACE WAB-2.
Le vapor blasting crée-t-il un profil d'ancrage ?
C'est l'abrasif, et non l'eau, qui crée le profil. Le vapor blasting à basse pression avec un média fin nettoie et lisse, et laisse peu de profil. Le sablage abrasif humide de l'acier avec un média anguleux à plus haute pression peut produire un profil, qui doit être mesuré comme toute surface sablée, par exemple avec du ruban réplique selon ASTM D4417.
Le vapor blasting provoque-t-il de la rouille flash ?
Oui, sur l'acier au carbone. La rouille flash se forme au séchage de l'eau, généralement en 30 minutes environ. La SSPC et la NACE reconnaissent des degrés de rouille flash allant de nul à important ; elle est maîtrisée par un séchage rapide de la surface, l'ajout d'un inhibiteur dans l'eau ou la pulvérisation d'un inhibiteur immédiatement après le nettoyage. Vérifiez que le revêtement accepte l'inhibiteur utilisé.
Quelle alternative à sec et sans abrasif au vapor blasting pour l'acier ?
Le bristle blasting. Le Bristle Blaster® retire la rouille et les revêtements et crée un profil d'ancrage en un seul passage, sans eau ni abrasif volant ; il n'y a donc ni rouille flash due au procédé ni boue à collecter. Des essais documentés montrent une propreté comparable à Sa 2½ / SSPC-SP 10 et 65–85 µm Rz sur acier standard.
Sources
- KTA-Tator, New SSPC/NACE Wet Abrasive Blast Cleaning Standards (degrés WAB, rouille flash, inhibiteurs, SSPC-VIS 5/NACE VIS 9). kta.com
- SSPC-SP WJ-1/NACE WJ-1, Clean to Bare Substrate (l'hydrodécapage ne fournit pas le motif d'ancrage primaire). Copie de la norme
- OSHA 29 CFR 1926.1153, Respirable crystalline silica. osha.gov
- R. J. Stango et al., Fundamentals of Bristle Blasting Process for Removing Corrosive Layer, NACE CORROSION 2009. Résumé AMPP
- MontiPower®, fiches techniques et FAQ produits du Bristle Blaster®.