Réponse courte : la projection sous vide est une projection abrasive avec récupération intégrée : la buse de projection se trouve dans une tête carénée qui s'applique de façon étanche contre la surface, et une aspiration ramène immédiatement l'abrasif usé, le revêtement retiré et la poussière vers un séparateur. L'abrasif réutilisable retourne au pot de sablage et la poussière est filtrée. Elle réduit les émissions et le nettoyage, mais elle est plus lente que la projection à l'air libre et exige des surfaces assez planes.
Pour préparer et nettoyer les surfaces en acier, de nombreux types de projection abrasive sont disponibles : le sablage, la projection par turbine, la projection de billes, la projection à la vapeur et la projection avec des abrasifs alternatifs tels que le verre ou les médias plastiques. La projection sous vide appartient à la même famille. Ces techniques servent à retirer la rouille, la calamine, les revêtements et d'autres contaminations, avec des abrasifs allant de la grenaille d'acier au laitier de cuivre. Cet article explique ce qu'est la projection sous vide, comment elle fonctionne, dans quels cas elle est le bon choix, ses limites, et comment elle se compare aux autres méthodes, y compris le bristle blasting sans abrasif.
La projection sous vide : de quoi s'agit-il ?
La projection sous vide ressemble à bien des égards aux autres formes de projection abrasive. Lorsqu'une surface est préparée par projection sous vide, de l'air comprimé propulse un abrasif contre la surface à grande vitesse, retirant la rouille et les revêtements et créant un profil de surface. La différence majeure tient à ce qu'il advient de l'abrasif usé et de la poussière libérée pendant la projection. En projection à l'air libre, l'abrasif, le revêtement retiré et la poussière sont libérés dans la zone de travail et doivent être confinés et nettoyés. En projection sous vide, la buse est entourée d'un capot aspirant ou d'un carénage, de sorte que la majeure partie de cette matière est aspirée directement dans la machine. C'est pourquoi la projection sous vide est parfois décrite comme une forme de sablage « sans poussière », bien qu'en pratique elle réduise les émissions plutôt qu'elle ne les supprime.
Fonctionnement de la projection sous vide
- Projection : l'abrasif du pot de sablage est acheminé par l'air comprimé jusqu'à une buse située dans une tête de projection.
- Étanchéité : la tête est équipée d'un carénage, généralement avec des brosses ou un joint souple, maintenu contre la surface pour retenir l'abrasif et les débris à l'intérieur.
- Récupération : un flexible d'aspiration raccordé à la tête évacue l'abrasif usé, la rouille et le revêtement retirés, et la poussière, au fur et à mesure du travail de l'opérateur.
- Séparation : dans l'unité de récupération, un séparateur (généralement un cyclone) sépare l'abrasif réutilisable des fines et des débris.
- Réutilisation et filtration : l'abrasif réutilisable retourne au pot de sablage ; la poussière et les fines sont collectées dans un filtre qui, pour les revêtements dangereux tels que la peinture au plomb, doit être un filtre HEPA.
Comme l'abrasif est recyclé de nombreuses fois, on utilise normalement des abrasifs durables tels que la grenaille d'acier. Les abrasifs friables se fragmentent rapidement et conviennent moins au recyclage.
Les avantages de la projection sous vide
Lors du nettoyage et de la préparation de l'acier, la projection à l'air libre génère normalement une grande quantité de déchets : l'abrasif lui-même mêlé à la rouille et au revêtement retirés de la surface. Les principaux avantages de la projection sous vide découlent de la collecte de cette matière à la source :
- Moins de nettoyage : les débris sont collectés au fil du travail plutôt que balayés ensuite.
- Recyclage de l'abrasif : l'abrasif récupéré est séparé et réutilisé, ce qui réduit la consommation d'abrasif et le volume de déchets à éliminer.
- Émissions réduites : beaucoup moins de poussière d'abrasif et de revêtement atteint la zone environnante, ce qui explique que la projection sous vide soit utilisée près d'équipements en service, dans des bâtiments occupés et dans des environnements sensibles.
- Retrait de revêtements dangereux : l'OSHA cite la projection sous vide, avec un capot aspirant placé autour de la buse, parmi les mesures techniques pour retirer la peinture contenant du plomb.
- Réparations ponctuelles : elle convient aux petites zones localisées où construire une enceinte de projection complète serait disproportionné.
Limites de la projection sous vide
- Cadence de production plus faible : la projection sous vide est nettement plus lente que la projection à l'air libre, ce qui la rend non rentable pour de grandes surfaces.
- Géométrie : la tête doit s'appliquer de façon étanche contre la surface. Sur les arêtes, boulons, raidisseurs, tubes et autres formes complexes, l'étanchéité est rompue et la poussière s'échappe. L'OSHA conseille d'adapter la configuration de la tête au substrat afin que l'aspiration contienne efficacement les débris.
- Pas sans émissions : la poussière collectée contient toujours du revêtement retiré et, pour les peintures au plomb ou aux chromates, constitue un déchet dangereux. Une protection respiratoire et une surveillance de l'exposition peuvent rester nécessaires.
- Équipement : un compresseur, un pot de sablage, une aspiration et une unité de récupération sont nécessaires ; la mise en place est donc plus lourde que pour des outils électriques portatifs.
La projection sous vide comparée aux autres méthodes
| Méthode | Abrasif volant | Confinement nécessaire | Profil | Idéale pour |
|---|---|---|---|---|
| Projection abrasive à l'air libre | Oui | Enceinte complète là où les émissions comptent | Oui, défini par l'abrasif | Grandes surfaces dégagées ; construction neuve |
| Projection sous vide | Oui, recyclé | Intégré à la tête | Oui, défini par l'abrasif | Réparations ponctuelles, revêtements dangereux, environnements sensibles |
| Projection à la vapeur (humide) | Oui, avec de l'eau | Poussière réduite ; eau et boue à gérer | Oui | Sites sensibles à la poussière ; composants |
| Bristle blasting | Non | Pas de confinement de projection ; la rouille et le revêtement retirés deviennent tout de même des particules | 65–85 µm Rz sur acier standard lors d'essais documentés | Réparations, joints de terrain, cordons de soudure, espaces confinés, actifs en service |
Une alternative sans abrasif : le bristle blasting
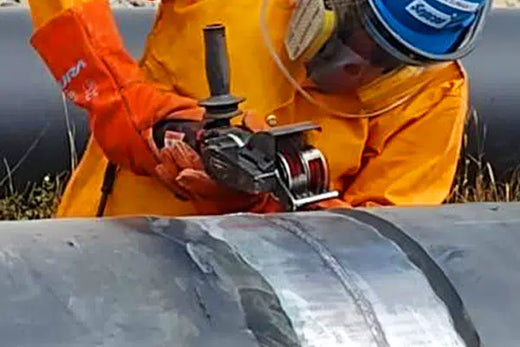
Lorsque l'objectif de la projection sous vide est d'éviter l'abrasif volant dans la zone de travail, le bristle blasting sans abrasif supprime complètement l'abrasif. Le Bristle Blaster® utilise une bande rotative de poils métalliques trempés qui frappent la surface et rebondissent, nettoyant et profilant en une seule passe. Lors d'essais documentés, il atteint une propreté comparable à ISO 8501-1 Sa 2½ / SSPC-SP 10 et un profil d'ancrage de 65–85 µm Rz sur acier standard ; les résultats varient selon la nuance d'acier, le degré de rouille, la bande et la technique. Il n'y a ni pot de sablage, ni unité de récupération, ni abrasif à recycler ou à éliminer. Comme pour toute méthode, la rouille et le revêtement retirés deviennent tout de même des particules ; l'aspiration des poussières et les EPI restent donc appropriés, surtout sur les anciens revêtements. Pour les grandes surfaces dégagées, la projection à l'air libre ou sous vide est généralement l'option la plus rapide. Voir aussi le sablage sans poussière avec le Bristle Blaster®.
Questions fréquentes
La projection sous vide est-elle la même chose que le sablage sans poussière ?
Pas exactement. La projection sous vide capte l'abrasif usé et la poussière à la buse grâce à un carénage aspirant, tandis que le « sablage sans poussière » désigne généralement la projection humide, qui limite la poussière avec de l'eau. Les deux réduisent les émissions par rapport à la projection à sec à l'air libre, mais aucune n'est totalement sans poussière, et les débris de revêtements dangereux exigent toujours une manipulation contrôlée.
Quel abrasif est utilisé en projection sous vide ?
Comme l'abrasif est récupéré, séparé et réutilisé de nombreuses fois, on utilise généralement des abrasifs durables tels que la grenaille d'acier. Les abrasifs friables se fragmentent en fines à l'impact et conviennent mal au recyclage. La taille et le type d'abrasif déterminent toujours le profil de surface, comme en projection à l'air libre.
La projection sous vide peut-elle servir à retirer la peinture au plomb ?
Oui. L'OSHA cite la projection sous vide, avec un capot aspirant autour de la buse, comme mesure technique pour retirer la peinture contenant du plomb. La tête doit épouser la forme de la surface pour contenir les débris, les déchets collectés doivent être traités comme dangereux, et la surveillance de l'exposition et la protection respiratoire peuvent rester nécessaires.
Quels sont les principaux inconvénients de la projection sous vide ?
Elle est nettement plus lente que la projection à l'air libre, la tête exige une surface assez plane pour conserver son étanchéité, et les formes complexes telles que arêtes, boulons et raidisseurs réduisent son efficacité. Elle nécessite aussi un compresseur, un pot de sablage et une unité de récupération sous vide ; elle est donc surtout utilisée pour les réparations ponctuelles et les environnements sensibles.
Sources
- OSHA, Lead in Construction (OSHA 3142-12R, 2004). osha.gov
- OSHA, 29 CFR 1926.1153 — Respirable crystalline silica. osha.gov
- KTA-Tator, Industry standards for surface preparation. kta.com
- R. J. Stango et al., Fundamentals of Bristle Blasting Process for Removing Corrosive Layer, NACE CORROSION 2009. content.ampp.org