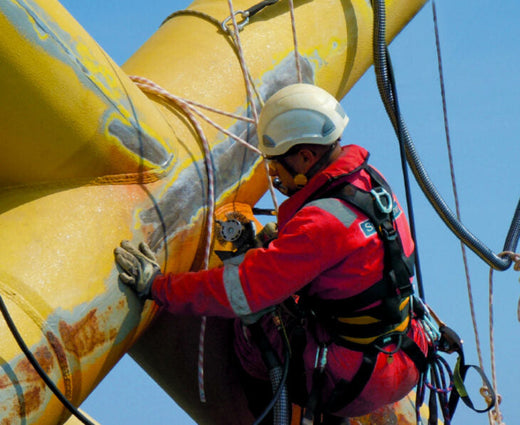
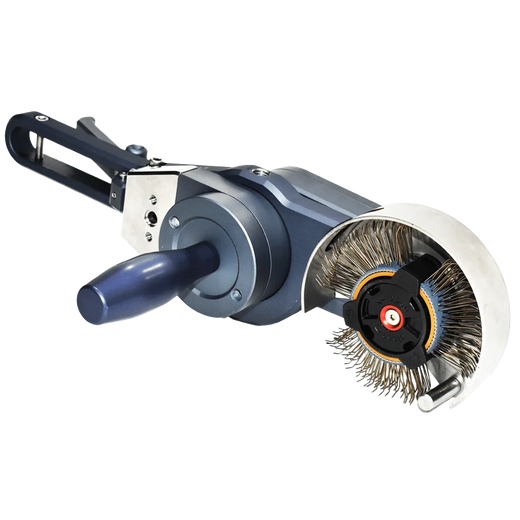
Respuesta corta: Los recubrimientos de alto desempeño necesitan dos cosas en el sustrato: la limpieza y el perfil de anclaje especificados para la imprimación. El Bristle Blasting ofrece ambas en una sola pasada sin abrasivo suelto, con una limpieza comparable a ISO 8501-1 Sa 2½ / Sa 3 y un perfil de 65–85 µm Rz en acero estándar en ensayos documentados, sobre calamina, zinc, epoxi, TSA, galvanizado y acero inoxidable.
Un sistema de protección de alto desempeño, ya sea un epoxi, una imprimación rica en zinc, un acabado de siloxano o un sistema NORSOK M-501, solo es tan duradero como su adherencia al sustrato. La experiencia del sector atribuye sistemáticamente la mayoría de los fallos prematuros del recubrimiento a la preparación de superficies y no al recubrimiento en sí. Esta guía de campo trata los recubrimientos de alto desempeño y los sustratos que, según la documentación, el Bristle Blasting puede preparar, el perfil que produce y cómo elegir la herramienta y la banda adecuadas para la superficie que tiene delante.
¿Por qué la preparación de superficies son dos especificaciones y no una?
Toda ficha técnica de recubrimiento pide dos cosas en el sustrato: un grado de limpieza y un perfil de superficie. La limpieza consiste en eliminar la calamina, el óxido, los recubrimientos antiguos y los contaminantes. El perfil, el patrón de anclaje de picos y valles, proporciona a la imprimación un agarre mecánico. Prepare siempre según la limpieza y el perfil prescritos para la imprimación, la primera capa del sistema. Si se cumple uno sin el otro, el recubrimiento puede fallar igualmente: una superficie limpia pero lisa ofrece poco agarre a la imprimación, y una superficie bien perfilada pero contaminada atrapa el origen de la corrosión bajo película.
Un buen perfil no tiene zonas planas sin perfilar entre los picos y los valles. Ese patrón continuo es buena parte de la diferencia entre un recubrimiento que alcanza su vida útil de diseño y otro que se desprende antes de tiempo. Los grados de limpieza se explican en nuestra guía completa de normas de preparación de superficies.
¿Cuál es la alternativa sin granalla al chorreado abrasivo?
El Bristle Blaster® es una herramienta mecánica manual diseñada para producir un perfil de superficie comparable al granallado. Las puntas rotativas de cerdas de acero al carbono o inoxidable golpean la superficie corroída con una energía cinética comparable a la de los medios de granallado convencionales y luego rebotan. En ese ciclo de impacto y rebote, la herramienta elimina la calamina, el óxido y la pintura existente mientras forma un perfil de anclaje nuevo de picos y valles en un patrón continuo.
El resultado es una superficie con la textura y la limpieza visual del granallado: limpieza comparable a ISO 8501-1 Sa 2½ y Sa 3 (resultados comparables a Sa 3 documentados con la banda de 11 mm en grado de oxidación D) y comparable a AMPP SSPC-SP 10 / SP 5. Se logra sin abrasivo suelto, sin recintos de confinamiento y sin recuperación de medios. El óxido y el recubrimiento eliminados siguen convirtiéndose en polvo, por lo que la extracción y la protección respiratoria siguen siendo necesarias. Las unidades motrices Ultimate funcionan a unas 2300 rpm controladas (±5 %) con baja vibración, y el proceso es en frío, por lo que no bruñe el acero ni introduce daños térmicos si se utiliza correctamente.
¿Cómo se controla la profundidad del perfil? La barra aceleradora
La profundidad del perfil es seleccionable. Con la barra aceleradora activada, el Bristle Blaster® produce 65–85 µm Rz (2,6–3,3 mil) en acero estándar en ensayos documentados, con valores de hasta 120 µm Rz. Sin la barra aceleradora, la energía de impacto es menor y el perfil es menos profundo (MontiPower indica unos 25 µm / 1 mil), lo que puede convenir a sustratos ferrosos más blandos y no ferrosos, materiales compuestos y aluminio. Las bandas Bristle Blaster® se ofrecen en anchos de 23 mm y 11 mm, en acero de resorte al carbono o acero inoxidable, para ajustar tanto el perfil como el acceso. En la práctica, el perfil se ajusta a la especificación del recubrimiento en lugar de aceptar lo que el abrasivo dé. Los resultados varían según el grado del acero, el grado de oxidación, la banda y la técnica.
¿Sobre qué recubrimientos de alto desempeño se ha documentado el Bristle Blasting?
MontiPower informa de ensayos sobre paneles de acero suministrados por fabricantes de recubrimientos de alto desempeño como Carboline, PPG y AkzoNobel, con resultados verificados mediante escaneo 3D de la superficie con perfilometría Keyence (consulte también el análisis 3D independiente del perfil de superficie tratado con Bristle Blasting). En conjunto, esos trabajos demuestran que el Bristle Blasting elimina y prepara:
- Calamina y grados de oxidación A, B y C: el caso básico, desde calamina intacta hasta corrosión uniforme.
- Recubrimientos de zinc inorgánico y orgánico, incluidas imprimaciones de zinc inorgánico, zinc orgánico y zinc inorgánico con acabados de silicona.
- Recubrimientos inorgánicos resistentes a altas temperaturas: los sistemas duros y frágiles con los que no pueden las herramientas manuales.
- Sistemas epoxi: revestimientos de tanques de epoxi fenólico y acabados de epoxi siloxano.
- Siliconas acrílicas y superficies pintadas multicapa.
- Sistemas tricapa NORSOK M-501: el sistema estándar offshore, eliminado hasta el sustrato.
- Aluminio proyectado térmicamente (TSA) y acero galvanizado en caliente.
Más allá del acero al carbono, la misma plataforma prepara otros materiales: acero inoxidable (por ejemplo SS304, con bandas inoxidables para evitar la contaminación por acero al carbono), limpieza y desbaste de madera, eliminación de manchas en hormigón, rugosidad de superficies de material compuesto y gelcoat para el pegado, y difuminado de bordes de polietileno y polipropileno gruesos con medios Vinyl Zapper®. Un solo método cubre buena parte del ámbito de fabricación y mantenimiento.
¿Por qué le prestan atención los especificadores NORSOK y offshore?
La limpieza convencional con herramientas mecánicas —amoladoras, pistolas de agujas y cepillos de alambre— suele quedar excluida de las especificaciones de recubrimiento exigentes. Las herramientas que frotan generalmente solo alcanzan St 2 / St 3 (SSPC-SP 2 / SP 3) y pueden pulir la superficie, mientras que las herramientas de corte alcanzan metal desnudo con solo un perfil poco profundo y direccional; en ensayos de ASC Shipbuilding, una amoladora de grano #36 y un disco de láminas #40 produjeron 30–40 µm frente a 50–80 µm con Bristle Blasting. Como el Bristle Blasting produce una limpieza y un perfil de anclaje comparables a ISO 8501-1 Sa 2½ / Sa 3, puede especificarse para cordones de soldadura, reparaciones puntuales y geometrías de difícil acceso donde el chorreado abrasivo no es práctico y las herramientas mecánicas convencionales no cumplen. Complementa la limpieza por chorreado en lugar de rebajarla: es la herramienta para las partes de un activo a las que el chorreado no llega.
¿Cómo elegir la herramienta según el entorno?
La familia Bristle Blaster® se configura según el trabajo. El Bristle Blaster® Pneumatic ha sido evaluado de forma independiente para atmósferas explosivas ATEX (gas en zona 1 y polvo en zona 21) para trabajos en instalaciones de petróleo y gas, refinerías y plantas petroquímicas en operación. El Ultimate Electric y el Ultimate Electric Double funcionan con alimentación de red estándar; el Double cubre superficies planas más grandes, a unos 3 m² por hora. Las unidades Cordless dan libertad al operario en trabajos remotos y con acceso por cuerdas; el Axial llega a cordones de soldadura, esquinas y bridas; y la variante Subsea prepara superficies bajo el agua. La gama MBX®, con bandas de acero al carbono gruesas, medias y finas y opciones inoxidables, está diseñada para limpiar paneles delgados, como carrocerías de vehículos y piezas no ferrosas, no para perfilar acero estructural.
Como las herramientas son ligeras, portátiles, de baja vibración y no necesitan un equipo de chorreado, llegan a donde el chorreado no puede: estructuras de acero sobre ferrocarriles en servicio, tuberías dentro de espacios naturales protegidos y espacios confinados donde es imposible instalar recintos. Las bandas desgastadas pueden reciclarse, y la ausencia de abrasivo usado elimina por completo un flujo de residuos.
¿Cómo se verifica el resultado?
La confianza en un método de preparación proviene de la medición. Los resultados documentados del Bristle Blasting se obtuvieron mediante escaneo 3D de la superficie con un instrumento Keyence, que registra la topografía real de picos y valles en lugar de una sola lectura de reloj comparador. En campo, el perfil de anclaje se comprueba con cinta réplica o micrómetro de profundidad según ASTM D4417, y la limpieza se evalúa visualmente frente a los patrones fotográficos de ISO 8501-1; consulte nuestra guía de campo para la medición del perfil de anclaje. Un control de aceptación clave es estructural: un perfil continuo sin zonas planas sin perfilar entre picos y valles. Una zona plana es un punto débil donde la imprimación no tiene dónde agarrarse, y el escaneo 3D la detecta donde una lectura puntual podría pasarla por alto.
¿Cuál es la economía oculta de la preparación sin granalla?
El Bristle Blasting puede simplificar la preparación y reducir costes frente al chorreado abrasivo, y el ahorro rara vez se limita al abrasivo. Eliminar los medios sueltos elimina también los equipos asociados: el compresor y la tolva de chorreado, el recinto de confinamiento y el flujo de recuperación de medios y eliminación de residuos. El montaje es rápido, la herramienta es portátil y el activo circundante a menudo puede seguir operando. En reparaciones puntuales y mantenimiento, donde movilizar un equipo de chorreado completo es antieconómico o imposible, la diferencia de coste suele ser decisiva. En una prueba de campo de Wales & West Utilities sobre la reparación de corrosión en una zona pequeña, el Bristle Blasting requirió 45 minutos-persona en total frente a 260 del granallado, sobre todo por el montaje y la limpieza.
¿Dónde encaja mejor? Cordones de soldadura, reparación puntual y trabajos en servicio
El método es ideal para la reparación puntual y se adapta a superficies mayores donde otros procesos de limpieza de metales están prohibidos o donde la limpieza con herramientas mecánicas es la mejor opción. Su ventaja se aprecia en la geometría que define los activos reales: cordones de soldadura, esquinas, bordes, bridas y soldaduras en ángulo, donde la unidad Axial llega a lo que una boquilla de chorreado no alcanza. Como el proceso es en frío y no utiliza abrasivo suelto, es adecuado para la preparación en servicio de activos en operación o sensibles: instalaciones de pozos offshore y onshore, rehabilitación de puentes, fabricación y reparación naval y marina, y mantenimiento industrial rutinario. Chorree las grandes superficies y después trate con Bristle Blasting los cordones críticos y las zonas de acceso limitado hasta un estándar comparable.
Acierte con la especificación antes de la primera pasada
Antes de cualquier trabajo de recubrimiento, confirme la limpieza y el perfil que exige la imprimación y, a continuación, ajuste la herramienta, la banda y la posición de la barra aceleradora para lograrlos, con especial cuidado en esquinas, bordes y cordones de soldadura, donde la geometría modifica el resultado. Se recomienda encarecidamente la formación: saber qué configuración conviene a cada aplicación y cuál es la técnica correcta es lo que convierte una herramienta capaz en un sustrato listo para recubrir de forma constante.
Para profundizar, explore el sistema Bristle Blaster® descrito arriba, vea su desempeño por sector y aplicación o lea la guía principal sobre preparación de superficies sin granalla. Cuando esté listo, solicite presupuesto o hable con un especialista que adaptará la configuración adecuada a su sustrato, norma y entorno.
Preguntas frecuentes
¿Qué preparación de superficies requieren los recubrimientos de alto desempeño?
El grado de limpieza y el perfil de anclaje indicados en la ficha técnica de la imprimación. Para la mayoría de los sistemas de inmersión y offshore, eso significa un grado Sa 2½ / SSPC-SP 10 o superior y un perfil en el rango de 50–100 µm. El Bristle Blasting puede ofrecer una limpieza comparable a esos grados de chorreado donde el chorreado no es práctico, sujeto a la aceptación del inspector.
¿Puede el Bristle Blasting eliminar imprimaciones de zinc y sistemas NORSOK M-501?
Sí. Los ensayos de MontiPower documentan la eliminación de imprimaciones de zinc inorgánico y orgánico, recubrimientos de epoxi fenólico y epoxi siloxano y sistemas tricapa NORSOK M-501 hasta el sustrato, seguida de un perfil de anclaje nuevo. La velocidad de eliminación depende del espesor y la dureza del recubrimiento, por lo que los sistemas muy gruesos suelen eliminarse primero con un disco de eliminación intensa.
¿Se acepta el Bristle Blasting en las especificaciones de recubrimiento?
Cada vez más, para cordones de soldadura, reparaciones puntuales y zonas de acceso limitado. Jotun ha publicado una norma de limpieza por Bristle Blasting (BIPoT) con grados equiparados de Sa 3 a Sa 1, y las especificaciones de proyecto mencionan el Bristle Blasting donde el granallado está prohibido. La aceptación siempre la determinan la especificación y el inspector responsable.
¿Qué Bristle Blaster® debo usar en un área peligrosa?
El Bristle Blaster® Pneumatic o Pneumatic Double. Funcionan íntegramente con aire, sin piezas eléctricas, y están evaluados según ATEX para gas explosivo en zona 1 y polvo explosivo en zona 21. Si el trabajo puede realizarse lo siguen decidiendo la clasificación de zonas, la evaluación de riesgos y el sistema de permisos del operador del emplazamiento.
Fuentes
- KTA-Tator, Industry Standards for Surface Preparation (definiciones de SSPC-SP 5, SP 10, SP 11 y SP 15). kta.com
- Jotun, Surface Preparation Code and Standard for Bristle Blast Cleaning and Profiling Process (BIPoT). PDF
- R. Dankiw, D. Fosdike, Defining Mechanical Surface Preparation Standards with Power Tools, Corrosion & Prevention 2018. PDF
- R. J. Stango et al., Fundamentals of Bristle Blasting Process for Removing Corrosive Layer, NACE CORROSION 2009. Resumen de AMPP
- MontiPower®, fichas técnicas del Bristle Blaster®, fichas técnicas de bandas y documentación de ensayos sobre paneles recubiertos (escaneo 3D, Keyence); Peak Times Moments: prueba de campo de Wales & West Utilities.