Respuesta corta: Para obtener resultados listos para recubrir en áreas pequeñas de acero, el bristle blasting es la alternativa rotativa más cercana al chorro de arena: ensayos documentados muestran una limpieza comparable a ISO 8501-1 Sa 2½ y un perfil de anclaje de 65–85 µm Rz sin medio suelto. Los discos de carburo de tungsteno eliminan primero las acumulaciones gruesas; MBX® es adecuado para chapa fina; los cepillos de alambre, los discos de láminas y las pistolas de agujas rara vez cumplen por sí solos una especificación de perfil para recubrimientos.
Chorrear con arena una reparación de 2 m² implica movilizar una tolva de chorreado, abrasivo, confinamiento y a menudo un segundo operario, para un trabajo en el que la limpieza propiamente dicha dura minutos. Esa desproporción es la razón por la que el trabajo en áreas pequeñas de acero se ha trasladado a alternativas rotativas para eliminar el óxido. A continuación se presentan las opciones que funcionan, los límites reales de cada una, una comparativa y unas breves preguntas frecuentes.
Qué exige una especificación de recubrimiento en un área pequeña
La herramienta debe alcanzar el grado de preparación de la ficha técnica del recubrimiento, no solo eliminar el óxido visible. Para la mayoría de los recubrimientos protectores, eso significa dos cosas: limpieza (metal desnudo, comparable a ISO 8501-1 Sa 2½ o SSPC-SP 11 para herramientas mecánicas) y un perfil de anclaje de al menos 25 µm (1 mil) según SSPC-SP 11, y a menudo mayor según la ficha técnica del producto. La propia SSPC-SP 11 advierte que los cepillos de alambre mecánicos o los discos de lijado utilizados solos pueden no producir el perfil requerido y pueden degradar uno existente. Esa es la vara de medir para todas las herramientas siguientes.
1. Bristle Blaster®: la opción lista para recubrir
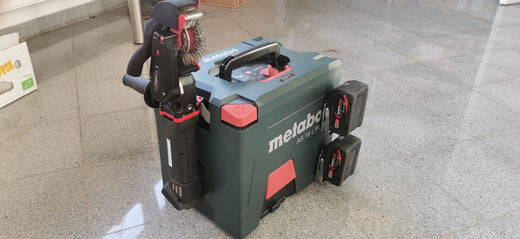
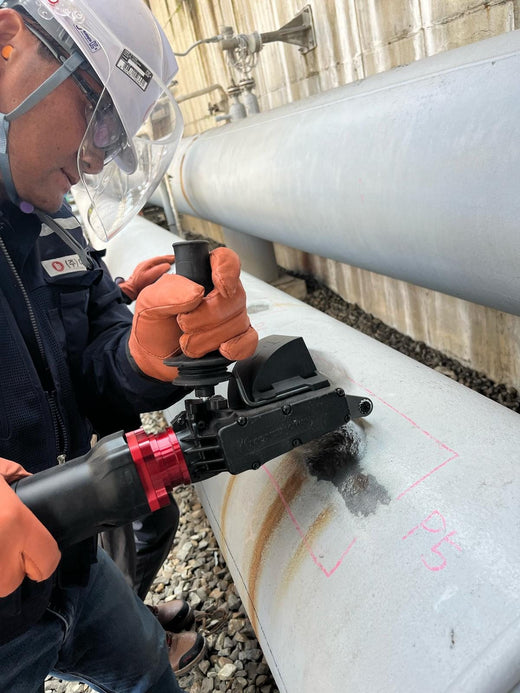
Las puntas de las cerdas, inclinadas hacia delante y retenidas por una barra aceleradora, golpean el acero con una energía cinética comparable al impacto de la granalla y luego rebotan. El resultado es lo que la mayoría de las demás herramientas rotativas no pueden producir: eliminación del óxido y, a la vez, un perfil de anclaje medido de 65–85 µm Rz en acero estándar, descrito en la investigación presentada en congresos de NACE sobre bristle blasting. La limpieza es comparable a ISO 8501-1 Sa 2½ (hasta Sa 3 según la banda y la técnica); los resultados varían según el grado del acero, el grado de oxidación, la banda y la técnica. Es manual y lo maneja un solo operario, con accionamiento eléctrico, neumático o a batería; la versión neumática está evaluada según ATEX para zona 1 de gas y zona 21 de polvo, para zonas en las que el chorreado requeriría permisos de trabajo en caliente o de confinamiento. Es la herramienta para eliminar óxido localmente cuando después se aplica un recubrimiento: reparación puntual de tuberías, zonas de soldadura, caras de bridas, retoques. Vea el Ultimate Electric o la gama completa de Bristle Blaster®.
2. Discos rotativos Tercoo®: el paso previo para eliminación intensa
Los discos de pines de carburo de tungsteno Tercoo® eliminan óxido grueso, costras, betún y recubrimientos multicapa sin generar calor, y dejan una superficie rugosa. En acumulaciones gruesas eliminan el grueso del material más rápido que las cerdas, que se embotan con el material grueso. Cuando el recubrimiento requiere un perfil de anclaje definido y uniforme, complételo con una pasada de perfilado, como primer paso del método de preparación en dos pasos de MontiPower.
3. MBX® con bandas gruesas: recubrimientos finos y chapa
El sistema MBX® elimina óxido, pintura, antigravilla, selladores y adhesivos de paneles de carrocería y otros sustratos finos sin calor ni deformaciones. Las bandas MBX® con código de colores adaptan el grado al trabajo: negra para antigravilla, ocre para óxido, verde para pintura y azul de acero inoxidable para aluminio e inoxidable. En paneles de carrocería, las bandas gruesas y medias dejan un acabado similar al del chorro de arena. MBX® no está diseñado para preparar acero estructural según una especificación de recubrimiento protector; para ello, utilice el Bristle Blaster®.
4. Cepillos de alambre rotativos: limpieza, no preparación
Son baratos y están en todas partes, pero la realidad técnica es clara: los cepillos de alambre bruñen. Pulen el óxido y la cascarilla de laminación con la misma frecuencia con la que los eliminan, y SSPC-SP 11 señala que los cepillos de alambre mecánicos utilizados solos pueden no producir el perfil requerido y pueden degradar uno existente. Consulte la comparativa completa entre cepillo de alambre y máquina de preparación. Sirven para desoxidar la bisagra de una puerta; no para nada que vaya a recibir un recubrimiento protector.
5. Discos de láminas y amoladoras: eliminan metal, perfil limitado
Son rápidos en soldaduras y bordes, pero desgastan el propio sustrato, introducen calor en el acero y dejan un patrón de rayado poco profundo e irregular en lugar de un perfil uniforme. En una comparación independiente en un astillero (Dankiw y Fosdike, ASC Shipbuilding, 2018), una amoladora de grano #36 y un disco de láminas #40 produjeron 30–40 µm, frente a 50–80 µm de una herramienta de bristle blasting sobre los mismos aceros. Utilícelos para el acabado de fabricación y el repaso de soldaduras; compruebe el perfil antes de confiar en ellos para la preparación de recubrimientos.
6. Pistolas de agujas: impacto, pero irregular
Las pistolas de agujas son herramientas de impacto incluidas en SSPC-SP 11 y funcionan bien con costras gruesas, proyecciones de soldadura y esquinas. El perfil que dejan es más basto y menos predecible que el del bristle blasting, y son lentas en superficies abiertas, además de ruidosas y con vibraciones. Son adecuadas para zonas pequeñas y de difícil acceso con costras gruesas, más que para la preparación general de recubrimientos. La comparación de las herramientas rotativas se trata en eliminar la cascarilla de laminación en áreas pequeñas de acero.
Comparativa
| Herramienta | Perfil similar al chorreado | Polvo | Lista para recubrir |
|---|---|---|---|
| Bristle Blaster® | Sí: 65–85 µm Rz (ensayos documentados) | Bajo (campana de extracción disponible) | Sí, comparable a Sa 2½ |
| Discos Tercoo® | Rugosa, sin perfil definido | Bajo–medio | Tras una pasada de perfilado cuando se especifica un perfil |
| MBX® | Ligero; acabado similar al chorro de arena en paneles de carrocería | Bajo | Paneles de carrocería y chapa fina, no especificaciones de acero estructural |
| Cepillo de alambre | No: bruñe | Bajo | No |
| Disco de láminas / amoladora | Parcial: 30–40 µm en un ensayo en astillero | Medio | Solo si el perfil cumple la especificación |
| Pistola de agujas | Basto, irregular | Medio | Costras gruesas y esquinas; comprobar el perfil |
Cuándo sigue ganando el chorreado en áreas pequeñas
Si la especificación exige una huella concreta de medio de chorreado, o si el «área pequeña» son en realidad cientos de metros cuadrados de chapa continua, el chorreado convencional conserva su lugar; consulte la comparativa completa de alternativas al chorro de arena para ver los costes. En trabajos locales, la preparación rotativa elimina el problema de la movilización. Sea cual sea el método, sin granalla no significa sin polvo: el óxido y el recubrimiento eliminados siguen convirtiéndose en partículas, por lo que debe utilizarse extracción y el EPI adecuado, sobre todo en recubrimientos antiguos que pueden contener plomo o cromo hexavalente.
Preguntas frecuentes
¿Cuál es la mejor alternativa al chorro de arena para áreas pequeñas de acero?
Para áreas de acero pequeñas y localizadas que se van a recubrir, las herramientas rotativas de bristle blasting son el sustituto funcional más cercano. El Bristle Blaster® produce una limpieza comparable a ISO 8501-1 Sa 2½ y un perfil de anclaje de 65–85 µm Rz en ensayos documentados, sin medio suelto ni confinamiento de chorreado. Los resultados varían según el grado del acero, el grado de oxidación, la banda y la técnica.
¿Logran las herramientas rotativas para eliminar óxido una rugosidad similar al chorreado?
Solo las herramientas diseñadas para trabajar por impacto. Las puntas de las cerdas retenidas por una barra aceleradora golpean y rebotan, y producen perfiles medidos de 65–85 µm Rz. Los cepillos de alambre principalmente bruñen, y las amoladoras y los discos de láminas solo dieron 30–40 µm en una comparación en astillero, por lo que pueden no cumplir una especificación de recubrimiento que exija un perfil más profundo y uniforme.
¿Qué alternativa al chorro de arena produce menos polvo?
Las herramientas rotativas mecánicas generan mucho menos polvo en suspensión que el chorreado abierto porque no hay flujo de abrasivo. Sin embargo, sin granalla no significa sin polvo: el óxido y el recubrimiento eliminados siguen convirtiéndose en partículas. Utilice una campana de extracción de polvo y trate como peligrosos los recubrimientos antiguos que puedan contener plomo o cromo hexavalente, sea cual sea el método.
¿Cumple SSPC-SP 10 una superficie tratada con bristle blasting?
SSPC-SP 10 y Sa 2½ están definidas para el chorreado abrasivo, por lo que el resultado de una herramienta mecánica se describe como comparable a esos grados y el inspector lo acepta conforme a la especificación del proyecto. El trabajo con herramientas mecánicas suele especificarse según SSPC-SP 11, que exige metal desnudo y un perfil de al menos 25 µm (1 mil).
Fuentes
- SSPC, SSPC-SP 11, Power Tool Cleaning to Bare Metal. glavin.net
- R. Dankiw, Defining Mechanical Surface Preparation Standards with Power Tools (2018). cactusindustrial.com
- NACE International, CORROSION 2009 conference paper on bristle blasting fundamentals (2009). content.ampp.org
- MontiPower, páginas de producto y fichas técnicas de Bristle Blaster®, MBX® y Tercoo® (65–85 µm Rz en acero API 5L en ensayos documentados; Pneumatic evaluado según ATEX para zona 1 / zona 21).