Respuesta corta: Un programa de control de la corrosión para activos industriales consta de seis pasos: clasificar el entorno según ISO 12944, especificar un sistema de protección para la durabilidad requerida, controlar la calidad de la preparación de superficies y de la aplicación, inspeccionar con una programación basada en el riesgo, intervenir según el estado y evaluar las decisiones por su coste de ciclo de vida. La preparación de superficies es el paso que con más frecuencia origina fallos de recubrimiento evitables.
Este artículo presenta un marco práctico de seis pasos para el control de la corrosión en activos industriales, con las normas aplicables en cada paso, una tabla de decisión para las intervenciones de mantenimiento y las opciones de preparación de superficies para activos que no pueden detenerse ni chorrearse.
El control de la corrosión es la aplicación sistemática de medidas de ingeniería, operativas y de gestión para prevenir, detectar y mitigar la corrosión en activos industriales. No es una acción aislada. Es un programa que abarca el diseño del activo, la selección de materiales, la especificación de recubrimientos, la calidad de construcción, la programación de inspecciones, la ejecución del mantenimiento y la planificación del fin de vida. La diferencia entre un programa bien gestionado y un mantenimiento reactivo improvisado es la diferencia entre un mantenimiento previsible y presupuestado y las paradas no planificadas, las reparaciones de emergencia y la sustitución prematura de activos.
El coste y las consecuencias de un control de la corrosión inadecuado
El estudio IMPACT de NACE International estimó el coste mundial de la corrosión en 2,5 billones de US$, equivalente al 3,4 % del PIB mundial (2013). El mismo estudio estimó que entre el 15 y el 35 % de ese coste, entre 375.000 y 875.000 millones de US$ al año, podría ahorrarse aplicando prácticas de control de la corrosión que ya existen. Estas cifras cubren los costes directos y no incluyen el coste total de los incidentes de seguridad ni de las consecuencias medioambientales. En los sectores más afectados por la corrosión estructural (petróleo y gas, naval, generación eléctrica, procesamiento químico e infraestructura), los fallos relacionados con la corrosión son una causa importante de paradas no planificadas y de incidentes de integridad de activos.
Muchos fallos de recubrimiento relacionados con la corrosión pueden evitarse mediante una preparación de superficies adecuada y una aplicación correcta; no se deben a defectos del producto de recubrimiento ni a condiciones de servicio inevitables. Un control de la corrosión inadecuado es, en gran medida, un problema de ejecución.
El marco de control de la corrosión
Paso 1: Evaluación del entorno y clasificación de la corrosividad
Un control eficaz de la corrosión empieza por comprender el entorno de servicio. ISO 12944-2 proporciona la clasificación normalizada de la corrosividad: de C1 a CX para la exposición atmosférica y de Im1 a Im4 para estructuras sumergidas y enterradas. Las categorías atmosféricas se describen mediante entornos típicos y pueden determinarse con más precisión a partir de la corrosión del primer año de probetas de referencia de acero y zinc, o estimarse a partir de la humedad, el depósito de cloruros y los niveles de contaminantes (ISO 9223). En activos que abarcan varios entornos, como las estructuras offshore con zonas atmosférica, de salpicaduras y sumergida, clasifique cada zona por separado.
Paso 2: Especificación del sistema de protección contra la corrosión
El sistema de protección contra la corrosión (imprimación, capa intermedia, acabado, espesor total de película y preparación de superficies) debe corresponderse con la categoría de corrosividad y la vida útil requerida. Decisiones clave de especificación:
- Rango de durabilidad: ¿cuánto tiempo debe proteger el sistema antes del primer mantenimiento importante? ISO 12944 define baja (L: hasta 7 años), media (M: 7–15 años), alta (H: 15–25 años) y muy alta (VH: más de 25 años).
- Tipo de sistema de recubrimiento: sistemas con imprimación rica en zinc para la protección galvánica (de sacrificio) del acero en los daños del recubrimiento; epoxi de alto espesor para entornos dominados por el efecto barrera; aluminio por proyección térmica para una vida útil muy larga en entornos CX y de inmersión.
- Norma de preparación de superficies: la ficha técnica del recubrimiento y las tablas de sistemas de ISO 12944-5 fijan el grado mínimo de preparación. Para sistemas de alto rendimiento en C4, C5, CX e inmersión, suele ser Sa 2½ (SSPC-SP 10) con un rango de perfil especificado.
- Límites de sales solubles: defina la contaminación máxima aceptable para el entorno de servicio. Incluya en la especificación el método de medición (extracción según ISO 8502-6 con conductividad según ISO 8502-9) y el límite del proyecto.
Paso 3: Control de calidad de la construcción y la aplicación
La especificación técnicamente más correcta no aporta ningún valor si la ejecución no se controla. Un programa de control de calidad eficaz para la aplicación de recubrimientos abarca:
- Verificación de la preparación de superficies antes de recubrir: grado de limpieza, medición del perfil de anclaje y ensayo de sales solubles
- Control de las condiciones ambientales durante la preparación y la aplicación (temperatura del acero, humedad relativa, punto de rocío)
- Medición del espesor de película húmeda durante la aplicación y verificación del espesor de película seca tras el curado
- Detección de poros (holiday testing) en recubrimientos para servicio en inmersión
- Documentación de todos los resultados de inspección con ubicación, fecha, inspector e instrumento
Paso 4: Programa de inspección en servicio
Una programación de inspecciones define cuándo se examinará el activo, qué se evaluará y qué umbrales de estado activan el mantenimiento. Un enfoque basado en el riesgo prioriza los activos más críticos y las zonas más expuestas de cada activo. Los resultados de la inspección deben incluir:
- Calificación del estado general del recubrimiento en una escala normalizada, por ejemplo el grado de oxidación Ri 0 a Ri 5 según ISO 4628-3
- Identificación y localización de los defectos del recubrimiento por tipo (ampollamiento, agrietamiento, descamación, óxido)
- Evaluación de la pérdida de acero en las zonas de corrosión activa (medición de espesores por ultrasonidos)
- Análisis de tendencias comparando el estado actual con inspecciones anteriores
Paso 5: Intervención de mantenimiento
Las intervenciones de mantenimiento se activan mediante los umbrales de estado definidos en el programa de inspección. La elección entre reparación puntual, sobrecapa por zonas y repintado completo depende de la extensión y el tipo de degradación del recubrimiento. Los umbrales siguientes son ejemplos típicos; fije los suyos en la especificación de mantenimiento.
| Estado (umbral de ejemplo) | Intervención | Preparación de superficies requerida |
|---|---|---|
| Daños mecánicos aislados o corrosión puntual (<1 % de la superficie) | Reparación puntual | Como mínimo SSPC-SP 11 (metal desnudo, perfil ≥25 µm / 1 mil); preferible un resultado comparable a SSPC-SP 10 para sistemas de alto rendimiento |
| Deterioro generalizado del recubrimiento (aprox. 1–10 % de la superficie) sin delaminación | Sobrecapa por zonas tras preparación local | Comparable a SSPC-SP 10 en las zonas corroídas; barrido con chorro (sweep blasting) o lijado del recubrimiento intacto para la adherencia |
| Delaminación generalizada, ampollamiento osmótico o corrosión bajo película | Repintado completo tras eliminación total | Como mínimo SSPC-SP 10 / Sa 2½, o según la especificación original |
| Corrosión activa que amenaza la integridad estructural | Reparación de emergencia y evaluación estructural | Como mínimo SSPC-SP 11 para la reparación del recubrimiento; revisión de ingeniería estructural |
Paso 6: Análisis del coste de ciclo de vida
Las decisiones de control de la corrosión deben evaluarse en función del coste de ciclo de vida, no solo del coste inicial. Por ejemplo, un sistema de recubrimiento que cuesta un 40 % más que una alternativa de especificación inferior, pero que dura el doble y necesita la mitad de intervenciones de mantenimiento, resulta bastante más barato a lo largo de la vida útil del activo. Los modelos de coste de ciclo de vida deben tener en cuenta:
- Coste inicial de aplicación (materiales, mano de obra, preparación de superficies)
- Costes de inspección y seguimiento
- Frecuencia y coste de las intervenciones de mantenimiento
- Producción perdida durante la aplicación y el mantenimiento
- Coste y momento de la sustitución
Control de la corrosión en entornos con restricciones de mantenimiento
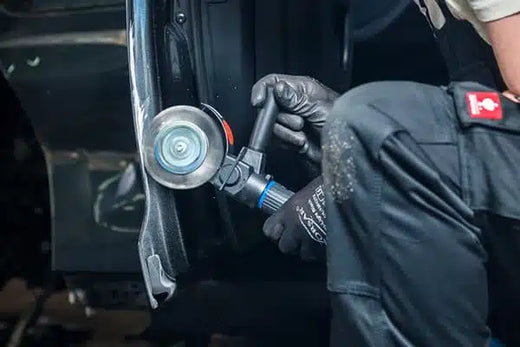
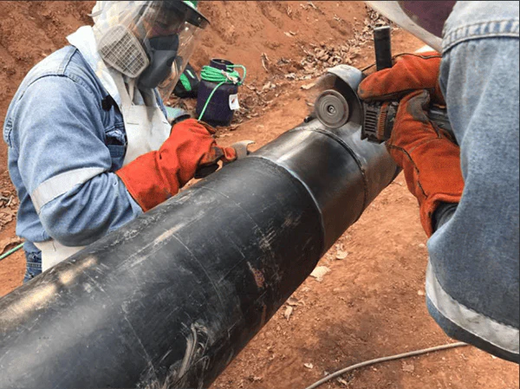
Muchos activos industriales, sobre todo en petróleo y gas, offshore y energía, no pueden ponerse fuera de servicio para la preparación de superficies y el repintado. El mantenimiento debe realizarse en plantas en operación, en zonas con clasificación ATEX, en espacios confinados y en ubicaciones remotas. Estas restricciones exigen métodos de preparación sin la huella logística del chorreado abrasivo; véase preparación de superficies en servicio.
- El Bristle Blaster® de MontiPower® proporciona una limpieza comparable a Sa 2½ / SSPC-SP 10 y un perfil de anclaje de 65–85 µm Rz en acero API 5L en ensayos documentados, sin granalla, confinamiento del chorreado ni equipos de chorreado. Los resultados varían según la calidad del acero, el grado de oxidación, la banda y la técnica. La versión totalmente neumática está evaluada según ATEX para gas de zona 1 (grupo IIA, T4) y polvo de zona 21, sujeta al sistema de permisos de la instalación.
- Los discos Tercoo® eliminan la mayor parte de la corrosión y los recubrimientos gruesos antes del Bristle Blasting en el Método en Dos Pasos para zonas muy corroídas.
- Los accionamientos neumáticos funcionan con el suministro de aire comprimido disponible en la mayoría de las instalaciones industriales; los accionamientos eléctricos y a batería de 18 V cubren las zonas sin aire.
- Sin granalla no significa sin polvo: el óxido y el recubrimiento antiguo eliminados siguen convirtiéndose en partículas, por lo que la extracción y la protección respiratoria se rigen por la evaluación de riesgos de la instalación.
Puntos clave
- El control de la corrosión es un programa, no un producto. Abarca la evaluación del entorno, la especificación del sistema de protección, el control de calidad de la aplicación, la inspección y el mantenimiento planificado a lo largo de la vida útil del activo.
- Una preparación de superficies inadecuada es una de las mayores causas evitables de fallo de recubrimientos. Un programa sólido define y hace cumplir normas de preparación de superficies en cada intervención de recubrimiento.
- ISO 12944 es el marco de referencia para la clasificación de la corrosividad y la selección del sistema de recubrimiento. Los sistemas de alto rendimiento en las categorías más corrosivas suelen requerir Sa 2½ (SSPC-SP 10) con un perfil especificado.
- El coste de ciclo de vida, y no el coste inicial de aplicación, es la base correcta para invertir en control de la corrosión. Los sistemas correctamente especificados, aplicados y mantenidos suelen ser más baratos a lo largo de su vida útil que los sistemas infraespecificados que requieren intervenciones tempranas.
- Los entornos con restricciones de mantenimiento necesitan métodos de preparación que funcionen en activos en operación sin la logística del chorreado. Las herramientas mecánicas de impacto pueden alcanzar las normas de preparación que exigen los recubrimientos de alto rendimiento, verificadas mediante inspección.
Artículos relacionados
- Protección contra la corrosión de estructuras de acero: guía práctica
- Cómo mantener el acero libre de corrosión: ciclos de mantenimiento
- Recubrimientos industriales: tipos, sistemas y requisitos de preparación de superficies
- Contaminación por sales solubles y fallo del recubrimiento
- Cómo redactar una especificación de preparación de superficies
Preguntas frecuentes
¿Qué es el control de la corrosión para activos industriales?
El control de la corrosión es un programa gestionado de medidas de ingeniería, operativas y de mantenimiento que previene, detecta y mitiga la corrosión. En los activos industriales abarca la clasificación del entorno, la especificación del sistema de recubrimiento, el control de calidad de la preparación de superficies y de la aplicación, la inspección basada en el riesgo, el mantenimiento según el estado y las decisiones basadas en el coste de ciclo de vida durante toda la vida útil del activo.
¿Cuánto cuesta la corrosión?
El estudio IMPACT de NACE International estimó el coste mundial de la corrosión en 2,5 billones de US$, aproximadamente el 3,4 % del PIB mundial en 2013. También estimó que entre el 15 y el 35 % de ese coste podría ahorrarse aplicando prácticas de control de la corrosión que ya existen, y por eso los programas estructurados resultan rentables en los activos industriales.
¿Qué norma se utiliza para clasificar la corrosividad en la selección de recubrimientos?
ISO 12944-2 clasifica la corrosividad atmosférica de C1 (muy baja) a CX (extrema) y la exposición en inmersión o enterrada de Im1 a Im4. A continuación, ISO 12944-5 ofrece ejemplos de sistemas de pintura protectora para cada categoría y para los rangos de durabilidad baja, media, alta y muy alta.
¿Qué preparación de superficies necesitan las reparaciones de recubrimientos?
Las reparaciones puntuales de sistemas de alto rendimiento suelen requerir como mínimo SSPC-SP 11, limpieza con herramientas mecánicas hasta metal desnudo con un perfil mínimo de 25 µm (1 mil), o un resultado comparable al grado de chorreado original. El repintado completo vuelve normalmente a la especificación original, típicamente Sa 2½ / SSPC-SP 10. Siga siempre la ficha técnica del recubrimiento.
Fuentes
- NACE International, IMPACT: International Measures of Prevention, Application, and Economics of Corrosion Technologies Study (2016). impact.nace.org
- ISO, ISO 12944-1:2017 Paints and varnishes: Corrosion protection of steel structures by protective paint systems, Part 1. iso.org
- Carboline, ISO 12944 brochure (rangos de durabilidad y categorías de corrosividad). carboline.com
- SSPC-SP 11, Power Tool Cleaning to Bare Metal. glavin.net
- KTA-Tator, Industry Standards for Surface Preparation. kta.com