Respuesta corta: Mantenga el acero libre de corrosión aplicando un sistema de recubrimiento protector sobre acero correctamente preparado y manteniéndolo después según un ciclo planificado: inspección periódica, reparación puntual inmediata, repintado de mantenimiento mientras el recubrimiento existente siga en buen estado y recubrimiento completo solo cuando ya no lo esté. La calidad de la preparación de superficies y el control de las sales solubles en cada etapa deciden en gran medida cuánto tiempo protege el recubrimiento.
El acero no se mantiene libre de corrosión por sí solo. El acero sin protección expuesto a la humedad y al oxígeno puede empezar a oxidarse en cuestión de horas: el acero recién chorreado en aire húmedo muestra oxidación instantánea muy rápidamente. Mantener las estructuras y los activos de acero libres de corrosión es un proceso activo y continuo: el sistema de recubrimiento protector adecuado, aplicado sobre acero correctamente preparado y mantenido mediante inspecciones periódicas y reparaciones oportunas durante toda la vida útil del activo. Este artículo explica por qué se corroe el acero, las cinco fases del ciclo de mantenimiento del recubrimiento, la preparación de superficies que requiere cada fase y los factores que acortan la vida del recubrimiento. Bien gestionado, un sistema de recubrimiento de alta durabilidad en el sentido de ISO 12944 está diseñado para durar más de 25 años antes de su primer mantenimiento importante; si se descuida, el coste de la reparación aumenta rápidamente.
Por qué se corroe el acero y qué lo detiene
El acero se corroe porque el hierro es termodinámicamente inestable en presencia de agua y oxígeno: se oxida espontáneamente y forma óxido de hierro (herrumbre). La reacción de corrosión es electroquímica: en la superficie del acero se forman un ánodo (donde se oxida el hierro) y un cátodo (donde se reduce el oxígeno), conectados por un electrolito (humedad con iones disueltos). La velocidad de corrosión depende de la facilidad con que el agua, el oxígeno y los iones disueltos pueden llegar a la superficie del acero. Para una introducción más completa, consulte qué es la corrosión y cómo la detiene la preparación de superficies.
Los recubrimientos protectores interrumpen este proceso mediante:
- Protección por barrera: crean una película física que limita la difusión de agua, oxígeno e iones hacia la superficie del acero
- Protección catódica (de sacrificio): las imprimaciones ricas en zinc convierten el zinc en el ánodo de sacrificio y protegen el acero en pequeñas roturas del recubrimiento
- Inhibición: algunas formulaciones de imprimación contienen pigmentos que ralentizan la reacción de corrosión cuando la humedad llega a penetrar el recubrimiento
Los tres mecanismos dependen de que el recubrimiento permanezca intacto y bien adherido a la superficie del acero, lo que a su vez depende de la calidad de la preparación de superficies original y del mantenimiento del sistema de recubrimiento a lo largo del tiempo.
El ciclo de mantenimiento del recubrimiento
Mantener el acero libre de corrosión durante la vida útil de un activo requiere un ciclo de mantenimiento planificado, no reparaciones reactivas. Las fases clave son:
Fase 1: preparación de superficies inicial y aplicación del recubrimiento
La calidad de la preparación de superficies y de la aplicación del recubrimiento originales marca el límite de cuánto tiempo puede proteger el acero el sistema de recubrimiento. Un sistema epoxi de alto rendimiento aplicado sobre acero preparado a SSPC-SP 10 / Sa 2½ en un entorno controlado, con el espesor de película correcto y con niveles de sales solubles verificados por debajo de los límites de la especificación, en general rendirá más que el mismo recubrimiento aplicado sobre una preparación SSPC-SP 6 o con contaminación salina no controlada. La inversión en una preparación de superficies rigurosa en esta etapa se amortiza durante toda la vida útil del recubrimiento.
Fase 2: inspección en servicio
El sistema de recubrimiento debe inspeccionarse a intervalos regulares: habitualmente una vez al año para activos en entornos C4–C5 (categorías de corrosividad de ISO 12944), o según un programa de inspección basado en el riesgo para activos críticos. Los registros de inspección deben documentar:
- Porcentaje de la superficie que presenta deterioro del recubrimiento (grado de oxidación o calificación del estado del recubrimiento)
- Ubicación y tipo de defectos: daños mecánicos, ampollas, agrietamiento, corrosión en bordes, defectos en cordones de soldadura
- Evolución general desde la última inspección
El objetivo es detectar la degradación del recubrimiento antes de que llegue al punto en que el pintado de mantenimiento requiera volver a chorrear por completo, la intervención de mantenimiento más cara.
Fase 3: reparación puntual y retoques
Los defectos individuales del recubrimiento —daños mecánicos, reparaciones de soldadura, zonas de desprendimiento— deben repararse con prontitud. La corrosión se extiende por socavamiento: una vez que falla la adherencia del recubrimiento en un defecto, la humedad y los iones migran lateralmente bajo el recubrimiento intacto y amplían la zona de acero sin protección. Un pequeño punto de óxido sin reparar puede convertirse en una zona mucho mayor de pérdida de recubrimiento en una o dos temporadas en entornos agresivos.
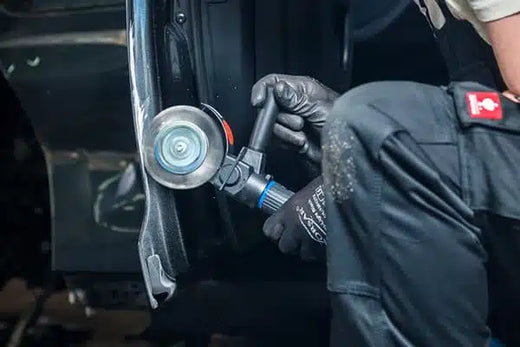
Preparación de superficies para reparación puntual: normalmente SSPC-SP 11 (limpieza con herramienta mecánica hasta metal desnudo, perfil mínimo de 25 µm / 1 mil) en la zona corroída, difuminando hacia el recubrimiento sano, o lo que especifique el fabricante del recubrimiento. En sistemas de alto rendimiento aplicados originalmente sobre Sa 2½, preparar la zona de reparación hasta una limpieza comparable a SSPC-SP 10 con el Bristle Blaster® ayuda a mantener la compatibilidad de adherencia con el sistema existente. Consulte preparación para reparación puntual para conocer el método.
Fase 4: repintado de mantenimiento
Cuando el sistema de recubrimiento se acerca al final de su vida útil efectiva —que a menudo se define como en torno al 1 % de la superficie con oxidación activa (grado de oxidación Ri 3 según ISO 4628-3), o cuando el estado del recubrimiento cae por debajo de un umbral definido en el proyecto—, puede aplicarse una capa de mantenimiento sobre el recubrimiento existente, limpio e intacto, sin retirarlo por completo. Esto es viable cuando:
- El sistema de recubrimiento existente está firmemente adherido, sin delaminación generalizada ni ampollamiento osmótico
- El nuevo recubrimiento es compatible con el sistema existente (compatibilidad de disolventes y de adherencia)
- El espesor total de película tras el repintado se mantiene dentro de límites aceptables para la estructura
Fase 5: recubrimiento completo
Cuando el sistema de recubrimiento existente está demasiado degradado para admitir un repintado —delaminación generalizada, corrosión activa bajo el recubrimiento, ampollamiento osmótico—, es necesario retirarlo por completo y volver a aplicarlo. Es la intervención más cara y la que un mantenimiento riguroso pretende aplazar el mayor tiempo posible. El recubrimiento completo suele requerir la misma preparación de superficies que la aplicación original: SSPC-SP 10 / Sa 2½, o un resultado comparable, como mínimo efectivo para sistemas de alto rendimiento.
Requisitos de preparación de superficies para el recubrimiento de mantenimiento
El recubrimiento de mantenimiento sobre recubrimientos existentes parcialmente intactos requiere una preparación de superficies cuidadosa en la transición entre las zonas corroídas y las zonas de recubrimiento sano. El enfoque estándar:
- Primero, limpieza con disolventes: SSPC-SP 1 (limpieza con disolventes) para eliminar aceite, grasa y contaminación superficial antes de cualquier preparación mecánica
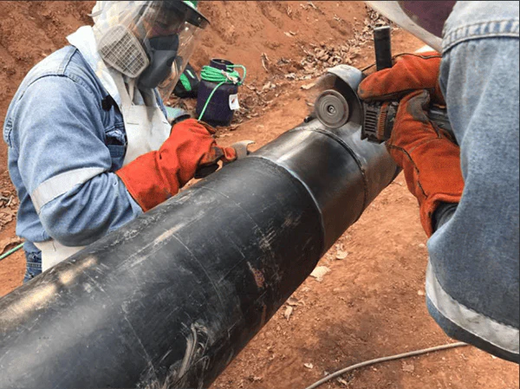
- Preparación mecánica de las zonas corroídas: llevar las zonas corroídas a metal desnudo (SSPC-SP 11 como mínimo; para sistemas de alto rendimiento es preferible un resultado comparable a SSPC-SP 10) con el Bristle Blaster® o un método equivalente. La guía técnica de SSPC-SP 11 detalla los requisitos
- Tratamiento de bordes difuminados: abrasión mecánica de la interfaz entre la zona corroída y el recubrimiento sano para crear una transición gradual; así se evita un escalón brusco de espesor de película que podría actuar como concentrador de tensiones
- Ensayo de sales solubles: especialmente importante en entornos marinos y costeros, donde la deposición de sal es continua; ensaye las zonas preparadas antes de imprimar
- Lijado superficial completo o chorreado ligero (sweep blasting): para preparar el recubrimiento existente intacto de modo que la nueva capa se adhiera
Factores que acortan la vida útil del recubrimiento
Los sistemas de protección del acero fallan antes de su vida útil prevista por razones predecibles:
- Preparación de superficies original inadecuada: una de las causas principales; la contaminación o un perfil insuficiente reducen la adherencia desde el primer día
- Contaminación por sales solubles no controlada: invisible en el momento de la aplicación, puede provocar ampollamiento osmótico al principio del servicio en entornos agresivos
- Aplicación a temperatura o humedad incorrectas: la temperatura del acero debe mantenerse al menos 3 °C por encima del punto de rocío (salvo en pinturas de curado por humedad), y muchas fichas técnicas fijan además una humedad relativa máxima, a menudo del 85 %; aplicar fuera de estas condiciones compromete la formación de la película y la adherencia
- Espesor de película seca insuficiente: un DFT inferior al especificado reduce las propiedades de barrera del sistema y acorta su vida útil
- Deficiencias en bordes y cordones de soldadura: los bordes vivos y los cordones de soldadura son zonas de película delgada; aplicar una capa de refuerzo (stripe coat) en bordes y soldaduras antes de la capa principal es práctica habitual en sistemas de alto rendimiento
- Mantenimiento tardío: dejar que la corrosión se extienda desde pequeños defectos en lugar de tratarlos con prontitud multiplica el coste final de la reparación
Conclusiones clave
- Mantener el acero libre de corrosión es un proceso de mantenimiento activo, no una aplicación única. Los sistemas de recubrimiento protector tienen rangos de durabilidad definidos que dependen del entorno, la calidad de la preparación de superficies, la calidad de aplicación y la frecuencia de mantenimiento.
- El ciclo de mantenimiento del recubrimiento —inspección, reparación puntual, repintado de mantenimiento, recubrimiento completo— es el marco para gestionar el coste de la protección anticorrosiva durante la vida útil de un activo.
- La reparación puntual es la intervención de mantenimiento más rentable: tratar los fallos del recubrimiento con prontitud evita la propagación lateral de la corrosión bajo el recubrimiento intacto.
- Los requisitos de preparación de superficies para el recubrimiento de mantenimiento suelen ser los mismos que para la aplicación original: SSPC-SP 10 / Sa 2½ o un resultado comparable para sistemas de alto rendimiento en entornos agresivos.
- El control de las sales solubles es tan importante en el mantenimiento como en la aplicación original: en entornos marinos, la deposición de sal es continua y debe medirse antes de cada ciclo de recubrimiento.
Preguntas frecuentes
¿Con qué frecuencia debe inspeccionarse un sistema de recubrimiento de acero?
Habitualmente una vez al año para activos en entornos agresivos C4–C5, o según un programa de inspección basado en el riesgo para activos críticos. Cada inspección debe registrar el porcentaje de deterioro del recubrimiento, la ubicación y el tipo de defectos —como ampollas, agrietamiento, corrosión en bordes y en cordones de soldadura— y cómo ha evolucionado el estado desde la última inspección.
¿Cuánto tiempo puede un sistema de recubrimiento mantener el acero libre de corrosión?
ISO 12944 agrupa los sistemas de recubrimiento protector en rangos de durabilidad: baja (hasta 7 años), media (7–15), alta (15–25) y muy alta (más de 25 años). La durabilidad es un parámetro de planificación del tiempo hasta el primer mantenimiento importante, no una garantía, y depende de la categoría de corrosividad, la preparación de superficies, la calidad de aplicación y el mantenimiento continuo.
¿Qué preparación de superficies se necesita para reparaciones puntuales del recubrimiento?
Normalmente SSPC-SP 11, limpieza con herramienta mecánica hasta metal desnudo con un perfil mínimo de 25 µm (1 mil), difuminada hacia el recubrimiento sano circundante, salvo que el fabricante del recubrimiento especifique otra cosa. En sistemas de alto rendimiento aplicados originalmente sobre Sa 2½, preparar la zona hasta una limpieza comparable a SSPC-SP 10, por ejemplo con un Bristle Blaster®, mantiene la reparación compatible con el sistema existente.
¿Cuándo es posible un repintado de mantenimiento en lugar de un recubrimiento completo?
Un repintado es posible cuando el recubrimiento existente sigue firmemente adherido, sin delaminación generalizada ni ampollamiento osmótico, el nuevo recubrimiento es compatible con el antiguo y el espesor total de película se mantiene dentro de límites aceptables. Cuando la corrosión avanza bajo el recubrimiento o la delaminación es generalizada, retirarlo por completo y volver a recubrir es la única opción duradera.
Artículos relacionados
- Protección anticorrosiva de estructuras de acero: guía práctica
- Normas SSPC de preparación de superficies: guía completa
- Contaminación por sales solubles y fallo del recubrimiento
- SSPC-SP10, chorreado a metal casi blanco: guía completa
- Oxidación instantánea: causas, niveles y prevención
Fuentes
- Carboline, ISO 12944 brochure: rangos de durabilidad (muy alta: más de 25 años) y categorías de corrosividad C1–CX. carboline.com
- KTA-Tator, Industry Standards for Surface Preparation (definiciones de SP 6, SP 10 y SP 11). kta.com
- SSPC-SP 11, Power Tool Cleaning to Bare Metal. Copia de la norma
- The Steel Construction Institute, Guidance Note 8.06: The inspection of surface preparation and coating treatments (regla del punto de rocío). steelconstruction.info
- Corrosion Alliance, Principles of corrosion. corrosionalliance.com