
Projeto Shell SDA: preparação de cordões de solda sem abrasivo com o Bristle Blaster®
Quando os novos limites de enxofre da IMO para combustíveis marítimos levaram a Shell a ampliar a capacidade de dessulfurização em sua refinaria de Pernis, as juntas de campo de dez novos módulos de processo precisaram ser preparadas segundo o padrão de limpeza por jateamento — sem jateamento abrasivo. O Bristle Blaster® atingiu a limpeza e o perfil especificados em um ambiente de refinaria em operação e com espaço restrito.
Contexto
As regulamentações da Organização Marítima Internacional sobre combustíveis marítimos reduziram o teor de enxofre permitido nos combustíveis navais de 3,5% para 0,5% a partir de 2020. Para adaptar seus processos de refino, os operadores tiveram de avaliar capacidade adicional de conversão e dessulfurização. A gaseificação de resíduos — especialmente combinada com uma unidade de desasfaltação a solvente (SDA) — oferecia um caminho econômico para atender às novas especificações de combustível.
Em 2015, a Shell decidiu construir uma nova unidade SDA em sua refinaria de Pernis, em Roterdã, Países Baixos, com construção prevista a partir de 2016 e conclusão no final de 2018. Dez módulos foram fabricados para a unidade.
O desafio da preparação de superfícies
Os módulos foram protegidos com alumínio aspergido termicamente (TSA), um sistema de revestimento que exige preparação de superfícies de alta qualidade. Durante a montagem e a preparação das juntas de campo, os cordões de solda precisavam atingir limpeza Sa 2½ (SSPC-SP 10 / NACE No. 2) com perfil de ancoragem de 70–110 µm Rz (2,76–4,34 mils).
As restrições de Saúde, Segurança e Meio Ambiente (SSMA), aliadas ao espaço de trabalho limitado, descartaram o jateamento abrasivo convencional nas juntas de campo. Era necessário um método sem abrasivo capaz de atingir o mesmo padrão em um ambiente confinado de instalação em operação.
A solução
As juntas de campo foram preparadas com o Bristle Blaster® Pneumatic, que gerou a limpeza e o perfil de ancoragem exigidos diretamente nos cordões de solda — sem abrasivo, sem enclausuramento de jateamento e com acesso total no espaço de trabalho restrito.
Resultados
- 10 ferramentas Bristle Blaster® Pneumatic utilizadas no projeto SDA.
- 2.000 cordões de solda preparados com grau Sa 2½ (SSPC-SP 10 / NACE No. 2).
- 70–110 µm Rz (2,76–4,34 mils) de perfil de ancoragem obtido para o sistema de revestimento TSA.
- 1.400 correias Bristle Blaster® consumidas ao longo da campanha.
A preparação sem abrasivo permitiu que as equipes de revestimento trabalhassem nas juntas de campo sob restrições de SSMA e de espaço que tornariam o jateamento abrasivo impraticável — atendendo, ainda assim, à especificação de revestimento para alumínio aspergido termicamente.
Relevant reads
Especificado pelo nome: o Bristle Blaster® na especificação de docagem do CCGS Limnos
A especificação de docagem de 2023 do CCGS Limnos, da Guarda Costeira Canadense, define o “Bristle Blaster” como...
Ler →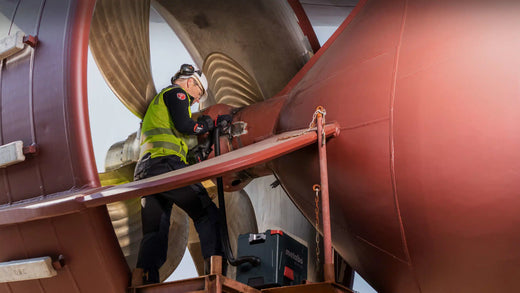
Ensaio de campo da Deutsche Bahn: reparo mais rápido de corrosão em juntas coladas com a preparação de superfícies MONTI
Um teste de campo da Deutsche Bahn em novembro de 2011, em um trem ICE 3, utilizou ferramentas...
Ler →
MontiPower em ação — Bolívia, pronto para revestimento - No. 2
Em dezembro, a Matservice Petróleo realizou o revestimento de juntas de campo para a Total E&P Bolivia, uma...
Ler →Fale-nos da sua superfície.
Recomendaremos o método.
Obtenha uma recomendação específica para o seu substrato, revestimento e norma, e não uma folheto genérica.