Коротко: защитные покрытия группируют по химической природе смолы. Реактопласты (эпоксидные, неорганические цинк-силикатные, полиуретановые, полиэфирные, винилэфирные) отверждаются химической реакцией и устойчивы к растворителям; термопласты (акриловые, виниловые, на основе хлорированного каучука) сохнут за счёт испарения растворителя и остаются повторно растворимыми. У каждого семейства своя роль в системе, и все они зависят от чистой, правильно профилированной поверхности.
В этом руководстве изложены основные семейства защитных покрытий: в чём каждое сильно, в чём нет, где оно уместно в системе и какая поверхность ему нужна. Оно написано для составителей спецификаций, инспекторов и инженеров по обслуживанию, которым приходится выбирать или утверждать систему покрытия. Знание семейств — основа грамотной спецификации, и первое разделение самое важное.
Реактопласты и термопласты
Реактопласт наносится в жидком виде и отверждается на месте химической реакцией (сшивкой), становясь нерастворимым в растворителях. Эпоксидные, цинк-силикатные, полиуретановые, полиэфирные и винилэфирные покрытия — реактопласты, как и алкидные, высыхающие масла и силиконы, отверждающиеся окислением или нагревом. Термопласт остаётся растворимым в своём растворителе и сохнет просто за счёт испарения растворителя (или воды); его можно растворить повторно. Акриловые, виниловые покрытия, хлорированные каучуки и эмали на основе каменноугольной смолы или асфальта — термопласты. Реактопласты, как правило, дают более высокую химическую стойкость и стойкость к растворителям; термопласты — быстрое высыхание и лёгкое повторное нанесение.
Эпоксидные покрытия: рабочая лошадка
Эпоксидные покрытия — основа систем для тяжёлых условий эксплуатации; их ценят за адгезию, химическую стойкость, стойкость к растворителям и воде, при возможности высокой толщины слоя и высокого сухого остатка. Они бывают нескольких видов:
- Эпоксиаминные: наивысшая химическая стойкость и стойкость к растворителям, но короткая жизнеспособность, коррозионно-активные/раздражающие амины, легко мелят и могут давать помутнение.
- Эпоксиполиамидные: более гибкие, лучшее сохранение цвета, допускают влажность при отверждении и имеют большую жизнеспособность, но уступают в химической стойкости и сухом остатке.
- Алюминиевая эпоксидная мастика: допускает минимальную подготовку поверхности, совместима со многими существующими покрытиями, высокий сухой остаток/низкое содержание ЛОС и большая толщина плёнки; рабочая лошадка для обслуживания (см. покрытия, нетребовательные к поверхности).
- Каменноугольно-эпоксидные: отличная водостойкость и повышенная стойкость к H₂S, кислотам и щелочам, большая толщина слоя, низкая стоимость, но ограниченные цвета (только чёрный или тёмные) и ограниченная возможность нанесения верхнего слоя.
- Проникающий эпоксидный герметик: очень низкое поверхностное натяжение, наносится на слабо подготовленные поверхности и имеет низкое внутреннее напряжение, но малая толщина плёнки, плохая стойкость к УФ и обязательное нанесение верхнего слоя.
Эпоксидные покрытия мелят под действием УФ, поэтому для наружной эксплуатации их почти всегда покрывают верхним слоем.
Цинконаполненные грунтовки: гальваническая защита
Цинконаполненные грунтовки защищают сталь гальванически: цинк корродирует жертвенно раньше стали. Неорганические (силикатные) цинковые составы обычно содержат около 75–90% цинка по массе в сухой плёнке; спецификации систем, составленные по ISO 12944, относят краску к цинконаполненным при содержании цинка 80% и более по массе в сухой плёнке. Они обеспечивают отличную антикоррозионную защиту, быстрое высыхание, отличную адгезию и механическое сцепление для верхних слоёв. Некоторые версии на растворителе отверждаются при температуре до 0 °F (−18 °C) и допускают колебания толщины плёнки, а версии на водной основе практически не содержат ЛОС, но их сложнее напылять. Обе могут давать сухое напыление в жаркую или ветреную погоду, образуют пористую плёнку и имеют ограниченный диапазон pH среды.
Органические (эпоксидные) цинковые составы менее требовательны к подготовке поверхности и проще в нанесении, с меньшим сухим напылением и растрескиванием, но в целом обеспечивают несколько меньшую гальваническую защиту, чем неорганические, и зависят от долговечности органической смолы. Неорганические цинковые составы чаще наносят в цехе; органические — обычный выбор на объекте.
Принципиально важно, что неорганическим цинковым составам нужна чистая, хорошо профилированная стальная поверхность, чтобы сцепиться и работать: их, как правило, задают по стали, очищенной струйным методом до почти белого металла (SSPC-SP 10 / ISO 8501-1 Sa 2½) или выше, с диапазоном профиля, указанным в техническом паспорте продукта. Подробнее о механизме — в статье гальваническая коррозия и цинконаполненные грунтовки.
Полиуретановые покрытия: верхний слой
Алифатические полиуретаны — премиальная финишная отделка: отличная атмосферостойкость, очень высокий блеск, хорошая адгезия и стойкость к истиранию, гибкость, но малая толщина плёнки, чувствительность к влаге при нанесении и высокая стоимость. Ароматические полиуретаны обеспечивают выдающуюся химическую стойкость, стойкость к растворителям и истиранию и хорошо отверждаются при низких температурах, но быстро меняют цвет и мелят на солнце, поэтому их используют под верхним слоем или внутри помещений. Полиуретановые эластомеры дают высокое удлинение и стойкость к повреждениям для футеровок и поверхностей с сильным износом.
Алкидные покрытия, высыхающие масла и силиконы
Алкиды недороги, однокомпонентны, удобны для нанесения кистью/валиком и прощают ошибки, но имеют плохую химическую стойкость, мелят и охрупчиваются со временем и сильно страдают в щелочных условиях (включая свежий бетон и цинковые покрытия). Высыхающие масла (льняное, соевое, тунговое и другие) наиболее терпимы к состоянию поверхности, но отверждаются медленно и дают малую толщину. Силиконы выдерживают высокую температуру и сохраняют цвет, поэтому являются обычным верхним слоем для неорганического цинка при повышенных температурах, хотя они дороги, имеют ограниченную совместимость и часто требуют нагрева для полного отверждения.
Полиэфирные и винилэфирные покрытия и термопласты
Полиэфирные и винилэфирные покрытия обеспечивают высокий сухой остаток, большую толщину слоя и отличную стойкость к минеральным кислотам и окислителям для футеровки резервуаров, но содержат стирол, заметно усаживаются при отверждении и могут быть хрупкими с пограничной адгезией. Среди термопластов акриловые хорошо выдерживают атмосферные воздействия, сохраняют цвет и блеск (однокомпонентные, низкое содержание ЛОС), но плохо стойки к растворителям; виниловые быстро сохнут и отлично стойки к воде и кислотам, но дают малую толщину и содержат сильные растворители; хлорированные каучуки быстро сохнут и стойки к химикатам, но наращивают малую толщину; а дёгтевые/асфальтовые эмали требуют минимальной подготовки и стойки к воде и химикатам, но размягчаются при нагреве.
Грунтовка, промежуточный и верхний слой: роли в системе
Основные типы — не взаимозаменяемые слои; у каждого своя задача. Грунтовка сцепляется с подготовленным основанием и обеспечивает антикоррозионную защиту — гальванически (цинконаполненная) либо ингибированием/барьером. Промежуточный слой наращивает толщину плёнки и барьерную стойкость, обычно эпоксидный. Верхний слой обращён к внешнему миру: атмосферостойкость, цвет, блеск, истирание и контакт с химикатами, обычно полиуретановый или акриловый. Продуманная система подбирает каждый слой под его роль и подтверждает совместимость слоёв друг с другом и с поверхностью под ними. О том, как сочетаются металлические, органические и конверсионные слои, см. антикоррозионные покрытия: объяснение.
Подбор семейства под условия эксплуатации
Химия соответствует эксплуатации. Для атмосферной конструкционной стали по умолчанию используют пакет «цинк / эпоксид / полиуретан». Для погружения и химического воздействия оправдывают себя высоконаполненные эпоксидные, винилэфирные и полиэфирные покрытия. Для отделки, подверженной УФ, цвет и блеск сохраняют алифатические полиуретаны и акрилы. Для высоких температур неорганический цинк закрывают силиконами. Для обслуживания по несовершенным поверхностям — алюминиевые эпоксидные мастики. Задача составителя спецификации — сопоставить сильные стороны семейства с требованиями среды, а затем — с подготовкой поверхности, нужной каждому семейству.
Выбор по основанию
Выбор основного типа покрытия определяется и основанием. Углеродистой стали подходит классический пакет «цинк / эпоксид / полиуретан». Оцинкованным и цветным металлам нужны грунтовки, разработанные для них, и следует избегать чувствительных к щёлочи алкидов. Бетону нужны эпоксидные покрытия и грунтовки, допускающие влажность, но не цинк. Нержавеющей стали и алюминию нужны неконтаминирующая подготовка и совместимые грунтовки. Основание сужает выбор до того, как условия эксплуатации сделают окончательный вывод, и у каждого основания свои требования к подготовке; руководство по промышленным покрытиям и подготовке поверхности рассматривает их по очереди.
Совместимость и окна повторного нанесения
Два продукта, каждый из которых работает хорошо, могут вместе дать отказ. Термопласты с сильными растворителями (виниловые, хлорированные каучуки) могут поднимать более мягкие нижележащие покрытия; некоторые верхние слои не сцепляются с грунтовкой, оставленной дольше максимального окна повторного нанесения, без повторной абразивной обработки. Неорганические цинковые составы требуют техники «туманный слой / полный слой», чтобы избежать пузырей и проколов в первом верхнем слое, поскольку пористая цинковая плёнка выделяет воздух. В сомнительных случаях таблица совместимости производителя и испытание на адгезию на пробном участке решают вопрос, пока он не превратился в рекламацию.
Типичные виды отказов по семействам
Знание того, как выходит из строя каждое семейство, помогает диагностировать и предотвращать отказ:
- Эпоксидные покрытия мелят под УФ (сначала косметически, но это признак необходимости верхнего слоя).
- Неорганические цинковые составы растрескиваются по типу «сухой грязи» при слишком толстом нанесении.
- Алкиды омыляются на щелочных основаниях, таких как бетон и цинковые покрытия.
- Полиуретаны вспучиваются пузырями при нанесении по влажной поверхности или при высокой влажности.
- Почти все семейства отслаиваются над растворимыми солями, маслом или при недостаточном профиле, что, как всегда, возвращает нас к поверхности (см. загрязнение растворимыми солями и разрушение покрытий).
Как читать технический паспорт продукта
Каждый основной тип встречается с реальным миром через конкретный продукт, и технический паспорт продукта (PDS) — место, где химия становится спецификацией. Важные величины: сухой остаток по объёму (определяет укрывистость и стоимость), рекомендуемый диапазон DFT, теоретический расход, ЛОС, жизнеспособность и время выдержки, окно повторного нанесения (минимальное и, что критично, максимальное), график отверждения по температуре и требования к подготовке поверхности. Прочитать PDS до работы, а не после отказа — самый дешёвый доступный шаг контроля качества.
Регулирование меняет химию
Значительная часть современного рынка покрытий определяется регулированием ЛОС. Давление в сторону сокращения растворителя подтолкнуло отрасль к составам с высоким сухим остатком, водоразбавляемым и со 100% сухого остатка: большая толщина плёнки за слой и меньшие выбросы, но часто более узкие окна нанесения и большая чувствительность к состоянию поверхности и условиям среды. Эта тенденция вознаграждает именно те практики, о которых здесь идёт речь: чистые, правильно профилированные поверхности и контролируемое нанесение.
Краткая шпаргалка составителя спецификации
Если запомнить только одно: эпоксид — для химической стойкости и толщины слоя; цинконаполненные — для гальванической защиты стали; полиуретан или акрил — для атмосферостойкости и цвета; алкид — только для мягкой, нещелочной эксплуатации; мастика — для обслуживания, нетребовательного к поверхности; силикон — для нагрева. И под всеми ними — чистая, правильно профилированная поверхность, потому что химия покрытия задаёт потолок, а подготовка поверхности — пол.
Общая зависимость: поверхность
При всей химии один факт объединяет семейства и объясняет большинство отказов: покрытие сцепляется с поверхностью, и это сцепление не лучше самой поверхности. Показатели из технического паспорта предполагают правильно подготовленное основание; если обеспечить меньше, они теряются. Поэтому самая передовая химия покрытий и самая базовая дисциплина подготовки поверхности — не отдельные темы, а два конца одной системы.
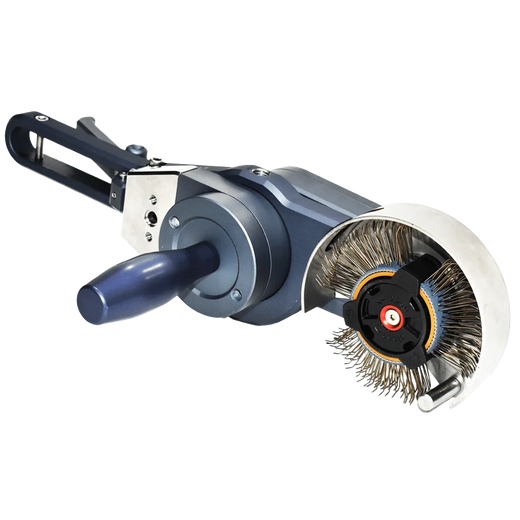
Цинконаполненным грунтовкам, в частности, нужен правильный профиль шероховатости (анкерный профиль), чтобы развить механическую и гальваническую связь, и даже эпоксидные мастики, нетребовательные к поверхности, служат дольше на прочной профилированной поверхности. Там, где струйная очистка нецелесообразна, ударные механизированные инструменты, такие как Bristle Blaster®, обеспечивают в документированных испытаниях на стандартной стали чистоту, сопоставимую с Sa 2½ по ISO 8501-1, и профиль 65–85 µm Rz; результаты зависят от марки стали, степени коррозии, ленты и техники работы, а приёмка относительно спецификации покрытия остаётся за инспектором. Полная последовательность подготовки — от тяжёлого удаления до проверенной поверхности — описана в Системе контролируемой подготовки MontiPower®; лестница стандартов приведена в полном руководстве по стандартам подготовки поверхности.
Главные выводы
- Первое разделение: реактопласты (отверждаются химически, устойчивы к растворителям) и термопласты (сохнут испарением, повторно растворимы).
- Эпоксид — для толщины слоя и химической стойкости; цинконаполненные — для гальванической защиты; полиуретан/акрил — для атмосферостойкости.
- Алкиды — только для мягкой, нещелочной эксплуатации; мастики — для обслуживания, нетребовательного к поверхности; силикон — для нагрева.
- Читайте технический паспорт (сухой остаток, DFT, жизнеспособность, окно повторного нанесения, отверждение, требования к подготовке поверхности) до начала работ.
- Все семейства зависят от чистой, правильно профилированной поверхности; химия задаёт потолок, подготовка — пол.
Часто задаваемые вопросы
В чём разница между реактопластичными и термопластичными покрытиями?
Реактопласты отверждаются необратимой химической реакцией и становятся нерастворимыми в растворителях; примеры — эпоксидные, полиуретановые и цинк-силикатные покрытия. Термопласты сохнут за счёт испарения растворителя или воды и остаются повторно растворимыми; примеры — акриловые, виниловые покрытия и хлорированные каучуки. Реактопласты, как правило, дают лучшую химическую стойкость и стойкость к растворителям, термопласты — более быстрое высыхание и более лёгкое повторное нанесение.
Почему цинконаполненным грунтовкам нужна такая тщательная подготовка поверхности?
Их защита гальваническая: частицы цинка должны находиться в электрическом контакте с чистой сталью, чтобы жертвенно корродировать вместо неё. Загрязнение или недостаточный профиль нарушают этот контакт и сцепление. Неорганические цинковые грунтовки обычно задают по стали, очищенной струйным методом до почти белого металла (SSPC-SP 10 / Sa 2½), или по поверхности сопоставимой чистоты и профиля.
Почему эпоксидное покрытие на улице почти всегда покрывают верхним слоем?
Эпоксидные покрытия обладают отличной адгезией и химической стойкостью, но мелят и теряют блеск под УФ. Полиуретановый или акриловый верхний слой защищает эпоксидный промежуточный слой и обеспечивает цвет, атмосферостойкость и блеск, необходимые готовой системе. Меление в основном косметическое, но со временем оно разрушает плёнку и усложняет повторное нанесение.
О чём говорит «сухой остаток по объёму»?
Это процент влажного покрытия, остающийся в виде сухой плёнки после испарения растворителей. Чем выше сухой остаток по объёму, тем больше сухой плёнки на литр, лучше укрывистость и, как правило, выгоднее цена. Именно это значение, вместе с рекомендуемой толщиной сухой плёнки, следует сравнивать между продуктами, а не цену за банку.
Какое покрытие выбрать для обслуживания по несовершенной стали?
Обычный выбор — алюминиевые эпоксидные мастики: они допускают сталь, очищенную ручным или механизированным инструментом, и многие исправные существующие покрытия, наращивают большую толщину плёнки и имеют низкое содержание ЛОС. Тем не менее они служат дольше всего на чистой профилированной поверхности, поэтому удалите рыхлую ржавчину, масло и растворимые соли и сначала проверьте адгезию на пробном участке.
Источники
- Corrosion Alliance, Generic Types of Atmospheric Coatings. corrosionalliance.com
- Corrosion Alliance, Thermoset vs. Thermoplastic Coatings. corrosionalliance.com
- K. Stanczyk, KTA-Tator, Inorganic vs. Organic Zinc Rich Primers: What’s the Difference? (2017). kta.com
- Teknos, Coating system sheet C4.08 Low, zinc-rich (ISO 12944). teknos.com
- MontiPower, технические паспорта и страницы продукта Bristle Blaster® (чистота, сопоставимая с Sa 2½ / Sa 3 по ISO 8501-1; 65–85 µm Rz на стали API 5L в документированных испытаниях).