Краткий ответ: Промышленные покрытия — это защитные системы, такие как эпоксидные, цинконаполненные грунтовки, полиуретаны, газотермические металлические покрытия, вспучивающиеся составы, высокотемпературные силиконы и полимочевины. У каждого семейства свои требования к подготовке поверхности, которые задаются грунтовкой и техническим паспортом продукта. Большинство высокоэффективных систем требуют SSPC-SP 10 / Sa 2½ с заданным профилем шероховатости; для газотермического напыления нужна степень от SP 10 до SP 5.
Промышленные покрытия — это защитные системы покрытий, наносимые на сталь и другие основания в производстве, переработке, энергетике, судостроении и инфраструктуре для предотвращения коррозии, стойкости к химическому воздействию, работы при повышенных температурах или пассивной противопожарной защиты. В отличие от архитектурных красок, их выбирают по измеримым эксплуатационным характеристикам в заданных условиях службы, и каждый тип системы предъявляет особые требования к подготовке поверхности, которые необходимо выполнить до нанесения. В этом руководстве рассмотрены основные семейства покрытий, степень подготовки и профиль, обычно необходимые для каждого, принцип работы многослойных систем и методы достижения этих требований. Неправильный выбор подготовки поверхности для системы промышленного покрытия — один из самых надёжных способов добиться её преждевременного выхода из строя.
Основные типы систем промышленных покрытий
Эпоксидные покрытия
Двухкомпонентные эпоксидные покрытия — одна из наиболее часто предписываемых технологий промышленных покрытий. Они состоят из компонента на основе эпоксидной смолы (часть A) и полиаминного или полиамидного отвердителя (часть B), которые при смешивании сшиваются, образуя плотную, химически стойкую плёнку. Основные свойства:
- Отличная адгезия к правильно подготовленной стали
- Прочная барьерная защита от проникновения воды, кислорода и хлоридов
- Стойкость ко многим кислотам, щелочам и растворителям
- Ограниченная стойкость к УФ-излучению — эпоксидные покрытия мелятся на солнце, поэтому там, где важна УФ-стойкость, наносят полиуретановое или полиаспартовое верхнее покрытие
- Толщина сухой плёнки для высоконаполненных систем обычно 100–400 µm на слой
Подготовка поверхности: для высокоэффективных применений типична SSPC-SP 10 / Sa 2½. Эпоксидные мастики, нетребовательные к поверхности, рассчитаны на более низкие степени, например SSPC-SP 6 / Sa 2, а некоторые при обслуживании допускают очистку ручным или механизированным инструментом (SSPC-SP 2/SP 3). Профиль шероховатости (анкерный профиль): обычно 40–100 µm согласно техническому паспорту продукта (TDS).
Цинконаполненные грунтовки
Цинконаполненные грунтовки защищают сталь катодной (гальванической) защитой. При высоком содержании цинка в сухой плёнке (обычно задаётся от примерно 65% до более 85% по массе) цинк становится жертвенным анодом и корродирует преимущественно, защищая сталь в местах повреждения покрытия. Различают две категории:
- Органические цинконаполненные грунтовки (с эпоксидными или уретановыми связующими): гальванический механизм зависит от электрического контакта между частицами цинкового пигмента и от прямого контакта цинка со сталью. Обычно предписываются по SSPC-SP 10 / Sa 2½, поскольку остаточные загрязнения прерывают электрическую непрерывность; проверяйте TDS, так как некоторые продукты допускают SP 6.
- Неорганические цинк-силикатные грунтовки: образуют со стальной поверхностью химическую (силикатную) связь, а не чисто физическую. Обычно они требуют от SSPC-SP 10 / Sa 2½ до SSPC-SP 5 / Sa 3, поскольку для химии сцепления нужна реакционноспособная, незагрязнённая стальная поверхность.
Цинконаполненные грунтовки часто служат первым слоем многослойной системы, за которым следуют эпоксидный промежуточный слой и полиуретановое верхнее покрытие — распространённая спецификация для шельфа, мостов и стальных конструкций.
Полиуретановые покрытия
Двухкомпонентные полиуретановые верхние покрытия наносят поверх эпоксидных или цинконаполненных грунтовочных систем для повышения УФ-стойкости, сохранности цвета и износостойкости. В большинстве промышленных спецификаций их не наносят прямо на голую сталь; требования к подготовке поверхности определяет лежащая под ними грунтовка. Полиаспартовые покрытия — быстроотверждаемый вариант полиуретановой химии, всё чаще используемый там, где требуется быстрый возврат в эксплуатацию.
Газотермические покрытия (TSA и TSZ)
Газотермически напылённый алюминий (TSA) и газотермически напылённый цинк (TSZ) наносят дуговым или пламенным напылением на голую сталь, создавая металлическое покрытие, которое обеспечивает и барьерную, и катодную защиту. TSA широко применяется для долговременной противокоррозионной защиты шельфовых конструкций и райзеров. Сцепление напылённого металла с основанием механическое, поэтому газотермическое напыление — одна из самых требовательных к подготовке поверхности систем покрытий. По SSPC-CS 23.00 / NACE No. 12 / AWS C2.23M:
- Минимальная степень очистки — SSPC-SP 10 / NACE No. 2 (почти белый металл) для мягких атмосферных условий; SSPC-SP 5 / NACE No. 1 (белый металл, Sa 3) обычно предписывается для более тяжёлых условий эксплуатации, таких как погружение и морская среда
- Профиль поверхности: 63–125 µm (2,5–5,0 mil), угловатый — формируется угловатым абразивом
- Напыление следует начинать как можно скорее после струйной очистки, в пределах срока, указанного в спецификации, и до появления налётной ржавчины
Bristle blasting также изучался как метод подготовки под газотермическое напыление на ремонтных участках; см. bristle blasting как подготовку поверхности под газотермическое напыление.
Каменноугольно-эпоксидное покрытие
Сочетание каменноугольного пека и эпоксидной смолы, дающее очень высоконаполненную систему с отличной водостойкостью. Исторически это было основное покрытие для подземных трубопроводов, подземных сооружений и погружённой стали. Во многих областях применения его в значительной мере вытеснили современные эпоксидные системы из-за ограничений по здоровью и экологии, связанных с каменноугольной смолой. Подготовка поверхности: обычно SSPC-SP 10 / Sa 2½.
Вспучивающиеся покрытия
Пассивные противопожарные покрытия, которые при нагревании расширяются, образуя теплоизолирующий углеродистый слой (кокс), замедляющий рост температуры стальных конструкций при пожаре. Пределы огнестойкости задаются в минутах (обычно 30, 60, 90 или 120 минут). Два основных типа:
- Целлюлозные вспучивающиеся составы: рассчитаны на пожары в зданиях с относительно плавным ростом температуры. Тонкослойные системы, обычно наносимые толщиной до нескольких миллиметров DFT.
- Углеводородные вспучивающиеся составы: рассчитаны на пожары на нефтехимических и шельфовых объектах (пожары разлива, струевое горение) с очень быстрым ростом температуры и очень высокими температурами. Обычно на эпоксидной основе и значительно толще, часто несколько миллиметров. Преобладают в нефтегазовой отрасли.
Подготовка поверхности: вспучивающиеся составы наносят поверх совместимой грунтовки, и для этой грунтовки типична SSPC-SP 10 / Sa 2½. Равномерная адгезия по всей поверхности критична, так как огнестойкость зависит от того, остаётся ли покрытие сцепленным на протяжении всего пожара.
Высокотемпературные покрытия
Силиконовые и неорганические покрытия для оснований, работающих при температурах выше примерно 200 °C, — выхлопных систем, теплообменников, печей и наружных поверхностей котлов. Температурная стойкость составляет от около 200 °C для смесей модифицированных алкидов и силиконов до 600 °C и выше для чистых силиконов и некоторых неорганических или керамононаполненных систем. Требования к подготовке поверхности различаются в зависимости от продукта, но для эксплуатации при более высоких температурах типична SSPC-SP 10 / Sa 2½.
Полимочевинные покрытия
Быстроотверждаемые высоконаполненные эластомерные покрытия, наносимые оборудованием для распыления многокомпонентных составов. Их используют для вторичных защитных ограждений, хранения воды, восстановления трубопроводов и в областях, где нужны ударопрочность и гибкость. Чистые полимочевины относительно нечувствительны к влажности при отверждении, но для достаточной адгезии им всё равно нужна чистая, сухая, профилированная сталь (обычно SSPC-SP 10 и профиль около 40–75 µm).
Требования к подготовке поверхности для промышленных покрытий: справочная таблица
| Система покрытия | Типичная степень SSPC | Эквивалент по ISO 8501-1 | Типичный профиль (µm) |
|---|---|---|---|
| Эпоксидная мастика, нетребовательная к поверхности | SP 6 (у некоторых продуктов SP 2/SP 3) | Sa 2 (St 2/St 3) | 40–75 |
| Высоконаполненное эпоксидное (атмосферное) | SP 10 | Sa 2½ | 40–100 |
| Высоконаполненное эпоксидное (погружение) | SP 10 | Sa 2½ | 50–100 |
| Органическая цинконаполненная эпоксидная грунтовка | SP 10 | Sa 2½ | 40–75 |
| Неорганическая цинк-силикатная грунтовка | от SP 10 до SP 5 | от Sa 2½ до Sa 3 | 40–75 |
| Газотермически напылённый алюминий (TSA) | SP 10 (мягкие условия) — SP 5 (тяжёлые) | от Sa 2½ до Sa 3 | 63–125 |
| Вспучивающееся (целлюлозное/углеводородное) | SP 10 | Sa 2½ | 40–75 |
| Высокотемпературный силикон | SP 10 | Sa 2½ | 40–75 |
| Каменноугольно-эпоксидное | SP 10 | Sa 2½ | 40–100 |
| Полимочевина (погружение/защитное ограждение) | SP 10 | Sa 2½ | 40–75 |
Примечание: эти значения отражают типичную отраслевую практику. Всегда сверяйтесь с TDS производителя покрытия для конкретного продукта. Если TDS и спецификация проекта расходятся, применяйте более жёсткое требование.
Пределы растворимых солей
Пределы загрязнения солями важны не меньше степени очистки, потому что хлориды, оставшиеся под покрытием, вызывают осмотическое вспучивание и подплёночную коррозию. Пределы устанавливаются спецификацией или TDS и строже для эксплуатации в погружении, чем для атмосферной. В качестве ориентира: Performance Standard for Protective Coatings (PSPC) ИМО для балластных танков допускает не более 50 мг/м² (5 µg/cm²) растворимых солей в пересчёте на NaCl. Проводите испытание методом пластыря Бресле и промывайте поверхность, если результаты превышают предел. См. загрязнение растворимыми солями и разрушение покрытий.
Многослойные системы промышленных покрытий
В большинстве спецификаций на промышленные покрытия используется многослойная система, а не один толстый слой. Типичная структура:
- Грунтовка — сцепляется с подготовленной сталью; обеспечивает первичную противокоррозионную или катодную защиту (цинконаполненные). Именно грунтовка определяет требования к подготовке поверхности.
- Промежуточный слой (слои) — набирает общую толщину плёнки, усиливает барьерную защиту и связывает грунтовку с верхним покрытием. Часто высоконаполненное эпоксидное.
- Верхнее покрытие — УФ-стойкость, цвет и износостойкость. Полиуретановое или полиаспартовое для атмосферных условий; модифицированное эпоксидное или полиуретановое для зоны заплеска.
Требования к подготовке поверхности для всей системы задаёт грунтовка. Полиуретановое верхнее покрытие поверх органической цинконаполненной грунтовки по-прежнему требует подготовки стали до степени, предписанной для грунтовки (обычно SP 10); химия самого верхнего покрытия требования к подготовке стали не меняет.
Методы подготовки поверхности под промышленные покрытия
Двумя основными путями к степени очистки SSPC-SP 10 / Sa 2½ или сопоставимой с ней являются:
- Абразивоструйная очистка — эталонный метод; обеспечивает стабильные результаты при высокой производительности в контролируемых условиях и является традиционным методом подготовки под газотермическое напыление (от SP 10 до SP 5). Её применимость ограничена при обслуживании действующих объектов, в замкнутых пространствах и в зонах, классифицированных по ATEX.
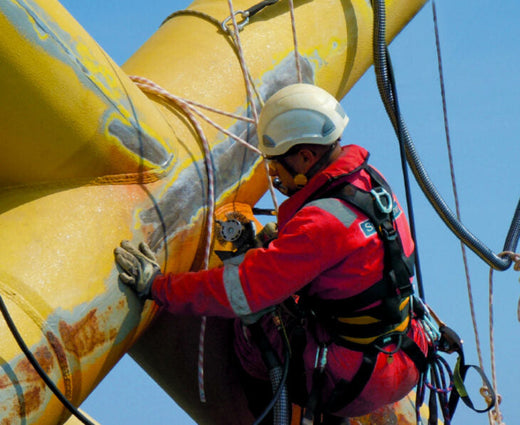
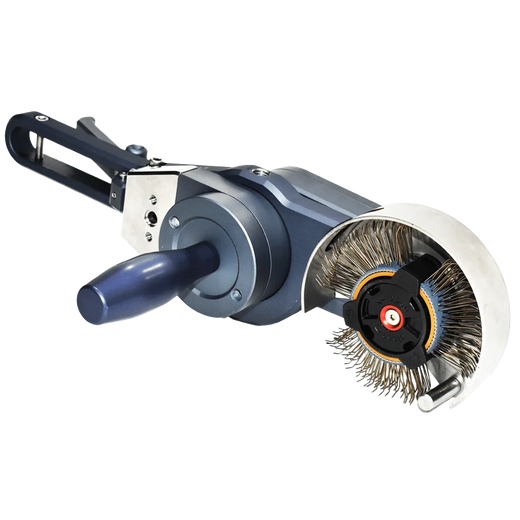
- Механическая подготовка методом bristle blasting — Bristle Blaster® обеспечивает степень очистки, сопоставимую с ISO 8501-1 Sa 2½ / SSPC-SP 10, с профилем шероховатости Rz 65–85 µm на стандартной стали в документированных испытаниях (результаты зависят от марки стали, степени ржавости, ленты и техники работы). Это укладывается в диапазон профиля многих перечисленных выше систем при условии согласия производителя покрытия. Пневматическая версия оценена по ATEX 2014/34/EU для зоны 1 по взрывоопасному газу и зоны 21 по взрывоопасной пыли. Подходит для локального ремонта, полевых стыков, обслуживания действующих объектов и мест, где абразивоструйная очистка неприменима.
Основные выводы
- Промышленные покрытия охватывают несколько различных технологических семейств — эпоксидные, цинконаполненные, газотермические, вспучивающиеся, высокотемпературные, полимочевинные, — каждое со своими механизмами защиты и требованиями к подготовке поверхности.
- SSPC-SP 10 / Sa 2½ — типичное требование для большинства высокоэффективных систем промышленных покрытий. Газотермические покрытия требуют SP 10 для мягких условий и, как правило, SP 5 / Sa 3 для тяжёлых, с угловатым профилем 63–125 µm.
- Требования к подготовке поверхности для многослойной системы определяет грунтовка, а не верхнее покрытие.
- Проверяйте требования к профилю шероховатости в TDS продукта; разные составы в одной категории могут предъявлять разные требования.
- Пределы растворимых солей так же важны, как и степень очистки. Проводите испытание методом пластыря Бресле и при необходимости обрабатывайте поверхность до нанесения покрытия.
- В ситуациях обслуживания, когда абразивоструйная очистка неприменима, Bristle Blaster® обеспечивает степень очистки, сопоставимую с SSPC-SP 10, и профиль Rz 65–85 µm без абразива и укрытия для струйной очистки.
Часто задаваемые вопросы
Какая подготовка поверхности нужна большинству промышленных покрытий?
Для большинства высокоэффективных систем промышленных покрытий, таких как эпоксидные, цинконаполненные грунтовки и полимочевины, обычно предписывается степень очистки почти белого металла SSPC-SP 10 / ISO 8501-1 Sa 2½ с заданным профилем шероховатости, как правило 40–100 µm. Мастики, нетребовательные к поверхности, допускают более низкие степени. Технический паспорт продукта и спецификация проекта всегда имеют приоритет.
Что определяет степень подготовки поверхности — верхнее покрытие или грунтовка?
Грунтовка. Это единственный слой, контактирующий со сталью, поэтому её механизм адгезии задаёт степень очистки, профиль и предел по солям. Полиуретановое верхнее покрытие поверх органической цинконаполненной грунтовки по-прежнему требует подготовки стали до уровня, необходимого для цинковой грунтовки, — обычно SSPC-SP 10.
Какая подготовка поверхности нужна для газотермически напылённого алюминия?
По SSPC-CS 23.00 / NACE No. 12 / AWS C2.23M минимум — степень очистки почти белого металла SSPC-SP 10 для мягких атмосферных условий; для более тяжёлых условий обычно предписывается белый металл SSPC-SP 5. Угловатый профиль поверхности должен составлять 63–125 µm (2,5–5,0 mil), поскольку напылённый металл сцепляется механически.
Может ли bristle blasting заменить абразивоструйную очистку перед нанесением промышленных покрытий?
При обслуживании, ремонте, на полевых стыках и там, где струйная очистка нецелесообразна, — часто да. Документированные испытания показывают степень очистки, сопоставимую с Sa 2½ / SSPC-SP 10, и профиль Rz 65–85 µm на стандартной стали, хотя результаты зависят от марки стали, степени ржавости, ленты и техники работы. Согласуйте приёмку с производителем покрытия и проверьте результат при инспекции.
Связанные статьи
- Стандарты подготовки поверхности SSPC: полное руководство
- Высокоэффективные покрытия: требования к подготовке поверхности
- Антикоррозионные покрытия: роль подготовки поверхности
- Очистка до почти белого металла SSPC-SP 10: полное руководство
- Как составить спецификацию на подготовку поверхности
Источники
- KTA-Tator, Surface preparation of steel for thermal spray coatings (SSPC-CS 23.00 / NACE No. 12 / AWS C2.23M). kta.com
- KTA-Tator, Industry standards for surface preparation. kta.com
- IMO, Resolution MSC.215(82): Performance Standard for Protective Coatings (2006). dl.defelsko.com
- Corrosion Alliance, Surface preparation standards. corrosionalliance.com
- MontiPower®, технические паспорта Bristle Blaster® и оценка соответствия ATEX (Bristle Blaster® Pneumatic).