Краткий ответ: Для покрытий тяжёлого режима эксплуатации на основании нужны две вещи: степень очистки и профиль шероховатости, заданные для грунтовки. Bristle blasting обеспечивает и то и другое за один проход без свободного абразива: степень очистки, сопоставимую с ISO 8501-1 Sa 2½ / Sa 3, и профиль Rz 65–85 µm на стандартной стали в документированных испытаниях — на прокатной окалине, цинке, эпоксидных покрытиях, TSA, оцинкованных и нержавеющих основаниях.
Высокоэффективная защитная система — будь то эпоксидное покрытие, цинконаполненная грунтовка, силоксановое верхнее покрытие или комплекс NORSOK M-501 — долговечна лишь настолько, насколько прочно её сцепление с основанием. Отраслевой опыт неизменно связывает большинство преждевременных разрушений покрытий с подготовкой поверхности, а не с самим покрытием. Это полевое руководство охватывает покрытия тяжёлого режима эксплуатации и основания, подготовка которых методом bristle blasting документально подтверждена, получаемый профиль и выбор подходящего инструмента и ленты для имеющейся поверхности.
Почему подготовка поверхности — это две спецификации, а не одна?
Каждый технический паспорт покрытия требует от основания две вещи: определённую степень очистки и профиль поверхности. Очистка — это удаление прокатной окалины, ржавчины, старых покрытий и загрязнений. Профиль, то есть анкерный рисунок из пиков и впадин, даёт грунтовке механическую опору для зацепления. Всегда готовьте поверхность до степени очистки и профиля, предписанных для грунтовки — первого слоя системы. Если достичь одного без другого, покрытие всё равно может выйти из строя: чистая, но гладкая поверхность даёт грунтовке мало опоры, а хорошо профилированная, но загрязнённая поверхность хранит зародыши подплёночной коррозии.
У хорошего профиля нет плоских, непрофилированных участков между пиками и впадинами. Этот непрерывный рисунок во многом определяет разницу между покрытием, которое отрабатывает расчётный срок, и покрытием, которое рано отслаивается. Сами степени очистки изложены в нашем полном руководстве по стандартам подготовки поверхности.
Какова альтернатива абразивоструйной очистке без абразива?
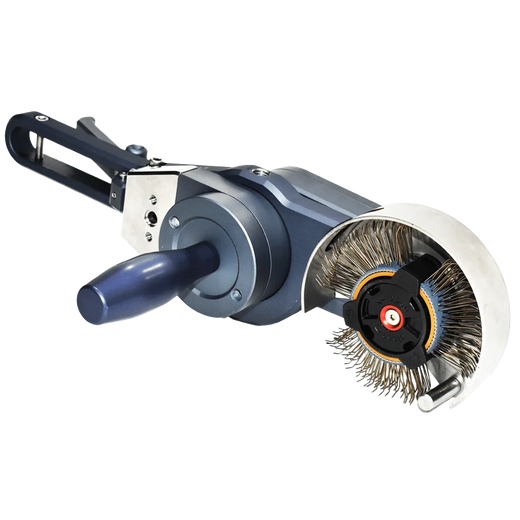
Bristle Blaster® — ручной механизированный инструмент, предназначенный для получения профиля поверхности, сопоставимого с получаемым при абразивоструйной очистке. Вращающиеся наконечники щетинок из углеродистой или нержавеющей стали ударяют по корродированной поверхности с кинетической энергией, сопоставимой с обычным абразивом для струйной очистки, и отскакивают. В этом цикле удара и отскока инструмент удаляет прокатную окалину, ржавчину и существующую краску, одновременно формируя новый профиль шероховатости из пиков и впадин в виде непрерывного рисунка.
Результат — поверхность с текстурой и визуальной чистотой абразивоструйной очистки: степень очистки, сопоставимая с ISO 8501-1 Sa 2½ и Sa 3 (результаты, сопоставимые с Sa 3, задокументированы с лентой 11 мм на степени ржавости D), и сопоставимая с AMPP SSPC-SP 10 / SP 5. Она достигается без свободного абразива, защитных камер и рекуперации абразива. Удаляемые ржавчина и покрытие всё равно превращаются в пыль, поэтому вытяжка и защита органов дыхания остаются необходимыми. Приводы Ultimate работают на контролируемых 2 300 об/мин ±5% с низкой вибрацией, а процесс является холодным упрочнением, поэтому при правильном использовании он не заполировывает сталь и не вызывает теплового повреждения.
Как регулируется глубина профиля? Ускоряющая планка
Глубину профиля можно выбирать. При задействованной ускоряющей планке Bristle Blaster® даёт Rz 65–85 µm (2,6–3,3 mil) на стандартной стали в документированных испытаниях, а сообщалось и о значениях до Rz 120 µm. Без ускоряющей планки энергия удара ниже, а профиль мельче (MontiPower указывает около 25 µm / 1 mil), что может подойти для более мягких чёрных и цветных металлов, композитов и алюминия. Ленты Bristle Blaster® выпускаются шириной 23 мм и 11 мм, из углеродистой пружинной стали или нержавеющей стали, поэтому можно настраивать и профиль, и доступ. На практике профиль задаётся по спецификации на покрытие, а не принимается таким, какой случайно даст абразив. Результаты зависят от марки стали, степени ржавости, ленты и техники работы.
На каких покрытиях тяжёлого режима эксплуатации задокументирован bristle blasting?
MontiPower сообщает об испытаниях на стальных панелях, предоставленных производителями покрытий тяжёлого режима эксплуатации, включая Carboline, PPG и AkzoNobel, с проверкой результатов 3D-сканированием поверхности методом профилометрии Keyence (см. также независимый 3D-анализ профиля поверхности после bristle blasting). В этих работах показано, что bristle blasting удаляет и подготавливает:
- Прокатную окалину и степени ржавости A, B и C: базовый случай — от неповреждённой прокатной окалины до равномерной коррозии.
- Неорганические и органические цинковые покрытия, включая неорганическую цинковую грунтовку, органический цинк и неорганический цинк с силиконовыми верхними покрытиями.
- Неорганические высокотемпературные покрытия: твёрдые хрупкие системы, с которыми не справляется ручной инструмент.
- Эпоксидные системы: эпоксидно-фенольные футеровки резервуаров и эпоксидно-силоксановые верхние покрытия.
- Силиконовые акрилы и многослойные окрашенные поверхности.
- Трёхслойные системы NORSOK M-501: стандартный шельфовый комплекс, удалённый до основания.
- Газотермически напылённый алюминий (TSA) и горячеоцинкованная сталь.
Помимо углеродистой стали, та же платформа подготавливает и другие материалы: нержавеющую сталь (например, SS304, с лентами из нержавеющей стали во избежание загрязнения углеродистой сталью), очистку и придание шероховатости дереву, удаление пятен с бетона, придание шероховатости композитным и гелькоутным поверхностям для склеивания и подрезку кромок толстого полиэтилена и полипропилена с материалами Vinyl Zapper®. Один метод охватывает значительную часть задач производства и обслуживания.
Почему NORSOK и шельфовые составители спецификаций обращают на это внимание?
Обычная очистка механизированным инструментом — шлифмашинами, игольчатыми пистолетами и проволочными щётками — часто исключается из жёстких спецификаций на покрытия. Истирающие инструменты, как правило, достигают лишь St 2 / St 3 (SSPC-SP 2 / SP 3) и могут заполировывать поверхность, а режущие инструменты доходят до голого металла, но дают лишь неглубокий направленный профиль; в испытаниях ASC Shipbuilding шлифмашина с абразивом №36 и лепестковый круг №40 дали 30–40 µm против 50–80 µm при bristle blasting. Поскольку bristle blasting обеспечивает степень очистки и профиль шероховатости, сопоставимые с ISO 8501-1 Sa 2½ / Sa 3, его можно предписывать для сварных швов, локального ремонта и труднодоступной геометрии, где абразивоструйная очистка нецелесообразна, а обычные механизированные инструменты не пройдут по требованиям. Он дополняет струйную очистку, а не принижает её: это инструмент для тех частей актива, до которых струйная очистка не добирается.
Как выбрать инструмент для среды?
Семейство Bristle Blaster® конфигурируется под задачу. Bristle Blaster® Pneumatic прошёл независимую оценку для взрывоопасных сред ATEX (зона 1 по газу и зона 21 по пыли) для работ на действующих нефтегазовых, нефтеперерабатывающих и нефтехимических объектах. Ultimate Electric и Ultimate Electric Double работают от стандартной сети, при этом Double охватывает большие плоские площади со скоростью около 3 м² в час. Модели Cordless освобождают оператора для удалённых работ и работ с промышленным альпинизмом; Axial добирается до сварных швов, углов и фланцев; а вариант Subsea подготавливает поверхности под водой. Линейка MBX® с крупными, средними и мелкими лентами из углеродистой стали и вариантами из нержавеющей стали предназначена для очистки тонких панелей, таких как кузовные детали автомобилей и детали из цветных металлов, а не для профилирования конструкционной стали.
Поскольку инструменты лёгкие, переносные, с низкой вибрацией и не требуют комплекса оборудования для струйной очистки, они работают там, где струйная очистка невозможна: на стальных конструкциях над действующими железными дорогами, на трубопроводах в экологически охраняемых зонах и в замкнутых пространствах, где устройство укрытий невозможно. Изношенные ленты можно перерабатывать, а отсутствие отработанного абразива устраняет целый поток отходов.
Как проверяется результат?
Уверенность в методе подготовки основана на измерениях. Документированные результаты bristle blasting получены 3D-сканированием поверхности прибором Keyence, который фиксирует фактическую топографию пиков и впадин, а не одно показание шкалы. В полевых условиях профиль шероховатости проверяют реплик-лентой или глубиномером по ASTM D4417, а степень очистки оценивают визуально по фотоэталонам ISO 8501-1; см. наше полевое руководство по измерению профиля шероховатости. Ключевая проверка при приёмке — структурная: непрерывный профиль без плоских, непрофилированных участков между пиками и впадинами. Плоский участок — слабое место, где грунтовке не за что зацепиться, и 3D-сканирование выявляет его там, где одно точечное измерение могло бы его не заметить.
Какова скрытая экономика подготовки без абразива?
Bristle blasting может упростить подготовку и снизить затраты по сравнению с абразивоструйной очисткой, причём экономия редко ограничивается самим абразивом. Отказ от свободного абразива устраняет и сопутствующее оборудование: компрессор и пескоструйный аппарат, защитную камеру, а также рекуперацию абразива и поток отходов. Подготовка к работе быстрая, инструмент переносной, а окружающий актив зачастую может продолжать работать. Для локального ремонта и обслуживания, где мобилизация полного комплекса для струйной очистки неэкономична или невозможна, разница в стоимости нередко оказывается решающей. В полевых испытаниях Wales & West Utilities при ремонте коррозии на небольшом участке bristle blasting занял в сумме 45 человеко-минут против 260 при абразивоструйной очистке, главным образом из-за подготовки и уборки.
Где он подходит лучше всего? Сварные швы, локальный ремонт и работы без остановки эксплуатации
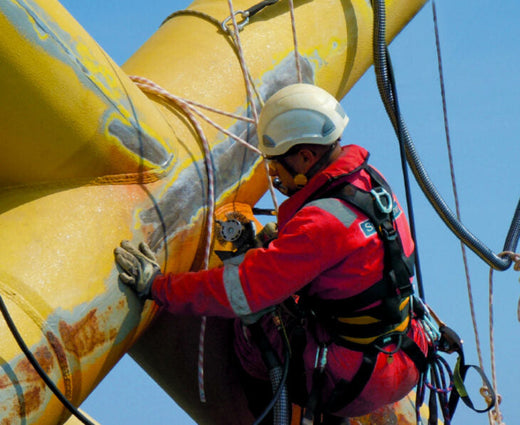
Метод идеально подходит для локального ремонта и масштабируется на более крупные площади там, где другие процессы очистки металла запрещены или где очистка механизированным инструментом предпочтительнее. Его преимущество проявляется на геометрии, определяющей реальные активы: сварных швах, углах, кромках, фланцах и угловых швах, куда привод Axial добирается там, где не достанет сопло для струйной очистки. Поскольку процесс является холодным упрочнением и не использует свободный абразив, он подходит для подготовки без остановки эксплуатации на действующих или чувствительных объектах: наземных и шельфовых скважинных установках, при реконструкции мостов, в военном и морском судостроении и ремонте, а также при плановом промышленном обслуживании. Обрабатывайте основную площадь струйной очисткой, а критичные швы и труднодоступные места — методом bristle blasting до сопоставимого стандарта.
Правильно задайте спецификацию до первого прохода
Перед любой работой по нанесению покрытия подтвердите требуемые для грунтовки степень очистки и профиль, затем подберите инструмент, ленту и положение ускоряющей планки, чтобы их обеспечить, уделяя особое внимание углам, кромкам и сварным швам, где геометрия влияет на результат. Настоятельно рекомендуется обучение: знание того, какая конфигурация подходит для каждого применения, и правильная техника превращают мощный инструмент в стабильный источник основания, готового под покрытие.
Чтобы узнать больше, изучите систему Bristle Blaster® выше, посмотрите, как она показывает себя по отраслям и применениям, или прочитайте основное руководство по подготовке поверхности без абразива. Когда будете готовы, запросите коммерческое предложение или поговорите со специалистом, который подберёт подходящую конфигурацию под ваше основание, стандарт и среду.
Часто задаваемые вопросы
Какая подготовка поверхности требуется для покрытий тяжёлого режима эксплуатации?
Степень очистки и профиль шероховатости, указанные в техническом паспорте грунтовки. Для большинства систем, работающих в погружении, и шельфовых систем это означает степень Sa 2½ / SSPC-SP 10 или выше и профиль в диапазоне 50–100 µm. Bristle blasting может обеспечить степень очистки, сопоставимую с этими степенями струйной очистки, там, где струйная очистка нецелесообразна, при условии приёмки инспектором.
Может ли bristle blasting удалять цинковые грунтовки и системы NORSOK M-501?
Да. В испытаниях MontiPower задокументировано удаление неорганических и органических цинковых грунтовок, эпоксидно-фенольных и эпоксидно-силоксановых покрытий и трёхслойных систем NORSOK M-501 до основания с последующим формированием нового профиля шероховатости. Скорость удаления зависит от толщины и твёрдости покрытия, поэтому очень толстые системы часто сначала снимают диском для интенсивного удаления.
Принимается ли bristle blasting в спецификациях на покрытия?
Всё чаще — для сварных швов, локального ремонта и труднодоступных мест. Jotun опубликовала стандарт очистки методом bristle blast (BIPoT) со степенями, сопоставленными с Sa 3 — Sa 1, а в спецификациях проектов bristle blasting называется там, где абразивоструйная очистка запрещена. Приёмка всегда определяется спецификацией и ответственным инспектором.
Какой Bristle Blaster® использовать в опасной зоне?
Bristle Blaster® Pneumatic или Pneumatic Double. Они полностью приводятся в действие воздухом, не имеют электрических частей и оценены по ATEX для зоны 1 по взрывоопасному газу и зоны 21 по взрывоопасной пыли. Допустимость работ по-прежнему определяется зонированием, оценкой рисков и системой допусков оператора объекта.
Источники
- KTA-Tator, Industry Standards for Surface Preparation (определения SSPC-SP 5, SP 10, SP 11 и SP 15). kta.com
- Jotun, Surface Preparation Code and Standard for Bristle Blast Cleaning and Profiling Process (BIPoT). PDF
- R. Dankiw, D. Fosdike, Defining Mechanical Surface Preparation Standards with Power Tools, Corrosion & Prevention 2018. PDF
- R. J. Stango et al., Fundamentals of Bristle Blasting Process for Removing Corrosive Layer, NACE CORROSION 2009. Аннотация AMPP
- MontiPower®, технические паспорта Bristle Blaster®, паспорта лент и документация по испытаниям на панелях с покрытиями (3D-сканирование, Keyence); Peak Times Moments: полевые испытания Wales & West Utilities.