Краткий ответ: коррозионностойкие покрытия защищают сталь барьерным, протекторным (цинк) или ингибирующим действием, и все три зависят от адгезии к должным образом подготовленной стали. Три переменные подготовки поверхности определяют, достигнет ли система долговечности по ISO 12944: степень чистоты (обычно Sa 2½ / SSPC-SP 10), глубина профиля шероховатости в пределах диапазона из технического паспорта и содержание растворимых солей ниже заданного предела.
Коррозионностойкое покрытие устойчиво к коррозии лишь настолько, насколько хороша подготовка поверхности под ним. Цинконаполненная эпоксидная грунтовка, нанесённая на поверхность с 15% остаточного окрашивания и профилем 28 µm, наверняка выйдет из строя задолго до расчётного срока службы — не потому, что покрытие дефектно, а потому, что недостаточная подготовка не позволила достичь расчётной адгезии. Коррозионная стойкость — свойство системы, а не покрытия: это результат правильной системы покрытий, правильно нанесённой на правильно подготовленное основание в подходящей среде.
В этой статье объясняется, как работают коррозионностойкие покрытия, как ISO 12944 связывает среду, долговечность и подготовку, какие три переменные подготовки определяют результат и как достичь их при техобслуживании, когда струйная очистка невозможна.
Что делает покрытие коррозионностойким?
Коррозионностойкие покрытия защищают сталь по одному или нескольким из трёх механизмов:
Барьерная защита
Большинство систем покрытий защищают сталь прежде всего тем, что образуют физический барьер, замедляющий проникновение воды, кислорода и коррозионно-активных ионов, в частности хлоридов, к поверхности стали. Высоконаполненный эпоксидный слой толщиной сухой плёнки 250 µm создаёт для них длинный диффузионный путь. Барьер эффективен лишь пока плёнка цела и сцеплена с основанием, а это зависит от связи между покрытием и основанием. Плохая подготовка поверхности ослабляет эту связь, что приводит к подпленочному распространению, отслаиванию и осмотическому вспучиванию.
Катодная (гальваническая) защита
Цинконаполненные грунтовки — как органические (на эпоксидном связующем), так и неорганические (силикат цинка) — защищают сталь, превращая цинковый пигмент в жертвенный анод в любой гальванической ячейке, возникающей при нарушении покрытия. Цинк корродирует преимущественно, защищая сталь по краям повреждения. Для этого механизма необходим электрический контакт между частицами цинка и сталью. Неорганические силикатно-цинковые грунтовки вступают в химическую реакцию с поверхностью стали; органические цинконаполненные грунтовки держатся в основном за счёт механической адгезии. Для обеих обычно требуется струйная очистка стали до Sa 2½ / SSPC-SP 10 или как указано в техническом паспорте материала. Подробнее о механизме: гальваническая коррозия и цинконаполненные грунтовки.
Ингибирующая защита
Некоторые составы грунтовок содержат пигменты-ингибиторы коррозии (хроматы, от которых во многих юрисдикциях в значительной мере отказались, фосфаты, бораты), замедляющие реакцию коррозии при проникновении влаги через покрытие. Ингибирующие грунтовки обычно применяют в составе многослойной системы, и они не заменяют надлежащую подготовку поверхности.
ISO 12944: международная система защиты стали от коррозии
ISO 12944 («Краски и лаки. Защита стальных конструкций от коррозии лакокрасочными системами») — основная международная система для указания систем защиты от коррозии. В своих частях она определяет:
- Категории коррозионной агрессивности (C1–C5 и CX для атмосферного воздействия; Im1–Im4 для погружения и заглубления в грунт) на основе агрессивности среды (ISO 12944-2)
- Диапазоны долговечности (низкая: до 7 лет; средняя: 7–15 лет; высокая: 15–25 лет; очень высокая: более 25 лет)
- Типы поверхностей и подготовку, выраженную степенями подготовки по ISO 8501-1 (ISO 12944-4)
- Защитные лакокрасочные системы: типы грунтовки, промежуточного и финишного слоёв с номинальной толщиной сухой плёнки (ISO 12944-5)
Лакокрасочные системы, сведённые в таблицы в ISO 12944-5, как правило, предполагают сталь после струйной очистки до Sa 2½ (сопоставимо с SSPC-SP 10). Для систем высокой долговечности в агрессивных средах и для эксплуатации при погружении Sa 2½ — фактически нижняя граница, а Sa 3 (SSPC-SP 5) обычно требуется для металлических покрытий, наносимых термическим напылением, и некоторых специальных систем.
Категории коррозионной агрессивности и требования к подготовке поверхности
Описания сред ниже соответствуют ISO 12944-2. В столбце о подготовке показана типичная практика; фактическое требование определяется выбранной системой покрытий и её техническим паспортом.
| Категория ISO 12944 | Описание среды | Типичные примеры | Типичная подготовка поверхности (ISO 8501-1) |
|---|---|---|---|
| C1 — очень низкая | Отапливаемые здания с чистой атмосферой | Офисы, школы | Sa 1 / St 2 (зависит от системы) |
| C2 — низкая | Атмосфера с низким загрязнением; преимущественно сельская местность | Сельские сооружения, неотапливаемые складские здания | Sa 2 / St 3 |
| C3 — средняя | Городская и промышленная атмосфера, умеренное загрязнение; прибрежные районы с низкой солёностью | Городские мосты, производственные цеха с высокой влажностью | Sa 2½ |
| C4 — высокая | Промышленные районы; прибрежные районы с умеренной солёностью | Химические заводы, прибрежные верфи, порты | Sa 2½ |
| C5 — очень высокая | Промышленные районы с высокой влажностью и агрессивной атмосферой; прибрежные районы с высокой солёностью | Прибрежные промышленные предприятия, здания с почти постоянной конденсацией | Sa 2½ |
| CX — экстремальная | Морские районы с высокой солёностью; промышленные районы с экстремальной влажностью и агрессивной атмосферой; субтропическая и тропическая атмосфера | Морские сооружения на шельфе, промышленные объекты в тропиках | От Sa 2½ до Sa 3 |
| Im1 — пресная вода | Речные сооружения и сооружения в пресной воде | Речные установки, гидроэлектростанции | Sa 2½ |
| Im2 — морская или солоноватая вода | Погружённые сооружения без катодной защиты | Портовые сооружения, опоры морских платформ (jacket) | От Sa 2½ до Sa 3 |
| Im3 — грунт | Заглублённые сооружения | Подземные резервуары, подземные трубопроводы | Sa 2½ |
| Im4 — морская или солоноватая вода с катодной защитой | Погружённые сооружения с катодной защитой наложенным током или протекторами | Морские сооружения с катодной защитой | От Sa 2½ до Sa 3 |
Три переменные подготовки поверхности, определяющие коррозионную стойкость
1. Степень чистоты
Остатки ржавчины, прокатной окалины или старого покрытия между новым покрытием и сталью играют роль слабого пограничного слоя. Они снижают адгезию и служат резервуаром ионных загрязнений, вызывающих осмотическое вспучивание. Чистоту поверхности оценивают визуально по фотоэталонам ISO 8501-1 (степени Sa для поверхностей после струйной очистки, степени St для поверхностей, очищенных ручным и механизированным инструментом). Полная шкала степеней разъяснена в нашем полном руководстве по стандартам подготовки поверхности.
2. Глубина профиля шероховатости
Профиль шероховатости — микроскопическая неровность подготовленной стальной поверхности, обычно выражаемая высотой от выступа до впадины (например, Rz) в микрометрах. Правильно заданный профиль:
- Существенно увеличивает фактическую площадь контакта между покрытием и сталью по сравнению с гладкой поверхностью
- Создаёт механическое сцепление покрытия со сталью
- Указывается в техническом паспорте производителя покрытия в виде диапазона, обычно где-то между 40 и 100 µm для высокоэффективных эпоксидных и цинконаполненных систем
Профиль измеряют репликой-лентой по ASTM D4417, метод C, или глубиномером по ASTM D4417, метод B. См. полевое руководство по измерению профиля шероховатости.
3. Загрязнение растворимыми солями
Хлорид- и сульфат-ионы на поверхности стали — одна из самых коварных причин разрушения покрытий. Они невидимы, могут сохраняться после сухой абразивоструйной очистки и вызывают осмотическое вспучивание, втягивая влагу сквозь плёнку покрытия. Этот вид разрушения предсказуем и предотвратим, но лишь при условии, что содержание растворимых солей проверено до нанесения покрытия. Распространённый полевой метод — пластырь Бресле (ISO 8502-6) с измерением электропроводности (ISO 8502-9). Допустимый уровень задаётся спецификацией и зависит от условий эксплуатации и системы покрытий: например, ВМС США допускают не более 3 µg/cm² хлоридов для эксплуатации при погружении и 5 µg/cm² без погружения. Подробнее: загрязнение растворимыми солями и разрушение покрытий.
Почему коррозионностойкие покрытия выходят из строя: связь с подготовкой поверхности
Расследования разрушений покрытий часто относят преждевременные отказы в промышленной и морской эксплуатации на счёт недостатков подготовки поверхности, а не дефектов материалов покрытия. Основные виды разрушения и их первопричины в подготовке поверхности:
| Вид разрушения | Внешний вид | Первопричина в подготовке поверхности |
|---|---|---|
| Адгезионное разрушение / отслаивание | Покрытие отходит от основания пластами | Недостаточная степень чистоты; масло или смазка не удалены до струйной очистки; прокатная окалина осталась под покрытием |
| Осмотическое вспучивание | Круглые пузыри, часто с жидкостью или продуктом коррозии внутри | Загрязнение растворимыми солями (хлоридами/сульфатами), оказавшимися под покрытием; не обнаруживается визуальным осмотром |
| Подплёночная коррозия | Ржавчина распространяется под целым покрытием от дефекта или кромки | Остатки ржавчины во впадинах профиля служат очагами зарождения; недостаточная степень чистоты |
| Отслоение цинковой грунтовки | Цинконаполненная грунтовка отделяется от стали; защита утрачена | Недостаточная подготовка поверхности для гальванического контакта; загрязнение между частицами цинка и сталью |
| Точечная ржавчина сквозь целую плёнку | Ржавые пятна появляются без видимого физического повреждения покрытия | Остатки прокатной окалины или загрязнение растворимыми солями вызывают локальную коррозию под целым покрытием |
Как достичь требуемой подготовки поверхности при техобслуживании
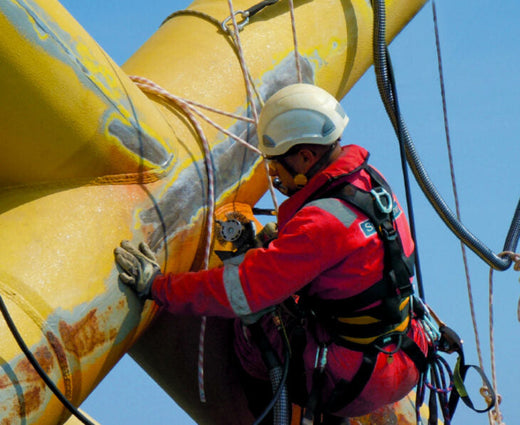
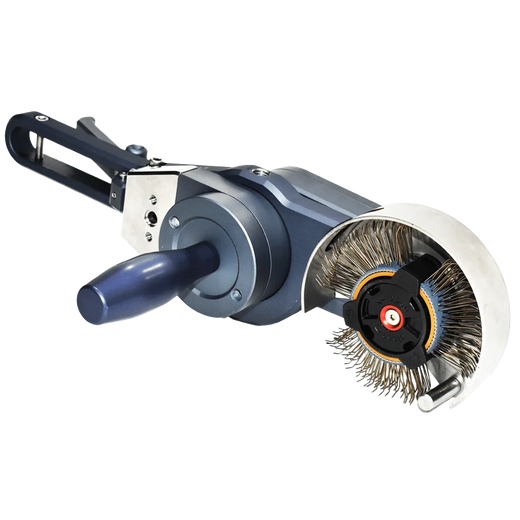
При новом строительстве стандартная практика — абразивоструйная очистка до Sa 2½ в контролируемой среде. При техобслуживании, особенно на действующих объектах, в замкнутых пространствах или в зонах с классификацией ATEX, абразивоструйная очистка часто невозможна. Механизированный инструмент для подготовки Bristle Blaster® обеспечивает чистоту поверхности, сопоставимую с ISO 8501-1 Sa 2½ / SSPC-SP 10, и профиль шероховатости Rz 65–85 µm на стандартной стали в задокументированных испытаниях, в том числе на стали с умеренной ржавчиной и частичной прокатной окалиной. Это отвечает требованиям к подготовке многих коррозионностойких систем покрытий; результаты зависят от марки стали, степени коррозии, ленты и техники работы, а решающее слово остаётся за техническим паспортом покрытия. Он работает без абразива и без укрытия рабочей зоны, а Bristle Blaster® Pneumatic оценён на соответствие ATEX (2014/34/EU, категория 2) для зоны 1 (газ) и зоны 21 (пыль).
Если загрязнение растворимыми солями превышает заданный предел, одной сухой механической подготовки недостаточно. Для снижения уровня солей перед окончательной механической подготовкой обычно требуется промывка водой или гидроструйная очистка, с удалителем солей или без него. Проверьте уровень солей методом пластыря Бресле после промывки и до нанесения покрытия.
Основные выводы
- Коррозионностойкие покрытия защищают сталь барьерной, катодной (гальванической) защитой или ингибированием, и все три механизма зависят от полной адгезии к должным образом подготовленной стали.
- ISO 12944 — международная система защиты стальных конструкций от коррозии. Она определяет категории коррозионной агрессивности (C1–CX и Im1–Im4), диапазоны долговечности и лакокрасочные системы; большинство систем для C3 и выше предполагают Sa 2½.
- Три переменные подготовки поверхности определяют, достигнет ли система покрытий расчётной долговечности: степень чистоты, глубина профиля шероховатости и загрязнение растворимыми солями.
- Загрязнение растворимыми солями невидимо и ненадёжно удаляется сухой абразивоструйной очисткой. Его нужно проверять и контролировать отдельно.
- При техобслуживании, когда абразивоструйная очистка нецелесообразна, ударный механизированный инструмент для подготовки может обеспечить чистоту и профиль, которые требуются многим коррозионностойким системам покрытий.
Связанные статьи
- Высокоэффективные покрытия: требования к подготовке поверхности
- SSPC-SP10, струйная очистка до почти белого металла: полное руководство
Часто задаваемые вопросы
Какая подготовка поверхности нужна коррозионностойким покрытиям?
Большинству высокоэффективных систем нужна сталь после струйной очистки до ISO 8501-1 Sa 2½ / SSPC-SP 10, профиль шероховатости в пределах диапазона из технического паспорта покрытия (обычно 40–100 µm) и содержание растворимых солей ниже заданного предела. Металлические покрытия, наносимые термическим напылением, обычно требуют Sa 3. Технический паспорт покрытия и спецификация проекта всегда имеют приоритет над общими рекомендациями.
Каковы категории коррозионной агрессивности по ISO 12944?
ISO 12944-2 определяет атмосферные категории от C1 (очень низкая) до C5 (очень высокая) плюс CX (экстремальная, например морские и тропические промышленные объекты), а также категории для погружения и заглубления в грунт: Im1 (пресная вода), Im2 (морская или солоноватая вода), Im3 (грунт) и Im4 (морская или солоноватая вода с катодной защитой). Категория определяет выбор системы покрытий и долговечность.
Почему коррозионностойкие покрытия выходят из строя раньше срока?
Большинство преждевременных отказов связано с основанием, а не с краской: остатки ржавчины или прокатной окалины под плёнкой, профиль, слишком неглубокий или слишком глубокий для системы, и растворимые соли, которые втягивают влагу сквозь покрытие и вызывают осмотическое вспучивание. Правильная чистота, профиль и проверка на соли перед нанесением предотвращают большинство таких отказов.
Можно ли наносить коррозионностойкие покрытия без абразивоструйной очистки?
Да, если технический паспорт покрытия и спецификация допускают подготовку механизированным инструментом. Ударный инструмент, такой как Bristle Blaster®, обеспечивает чистоту, сопоставимую с Sa 2½ / SSPC-SP 10, и профиль Rz 65–85 µm на стандартной стали в задокументированных испытаниях. Загрязнение солями по-прежнему требует промывки, а результат должен быть подтверждён инспекцией и измерением профиля.
Источники
- ISO 12944-1:2017, Corrosion protection of steel structures by protective paint systems — Part 1: General introduction. iso.org
- ISO 12944-2:2017, Corrosion protection of steel structures by protective paint systems — Part 2: Classification of environments. iso.org
- KTA-Tator, Industry Standards for Surface Preparation. kta.com
- KTA-Tator, Surface Soluble Salt Remediation Practices. kta.com
- R. Dankiw, D. Fosdike, Defining Mechanical Surface Preparation Standards with Power Tools, Corrosion & Prevention 2018, Paper 74. PDF
- Технические паспорта MontiPower: Bristle Blaster® Pneumatic, Ultimate Electric, ленты Bristle Blaster® для стали; страницы продуктов (технические характеристики).