Кратко: Питтинговая коррозия — локальное поражение, образующее небольшие глубокие каверны, как правило, вызываемое хлоридами. Для подготовки поверхности она важна тем, что питтинги удерживают продукты коррозии и растворимые соли, которые струйная очистка надёжно не удаляет, а покрытие на стенках питтингов тонкое. Решение: оценить глубину, удалить плотные корки, очистить и профилировать поверхность, смыть соли и нанести полосовой слой либо заполнить глубокие питтинги.
В этой статье объясняется, что вызывает питтинговую коррозию, где она возникает, почему она создаёт особую проблему при работах с покрытиями и каковы пять шагов подготовки стали с питтингами. Питтинг — одна из самых разрушительных форм локальной коррозии промышленных стальных конструкций. В отличие от равномерной коррозии, которая постепенно уменьшает толщину стали на большой площади, питтинг концентрирует поражение в небольших глубоких кавернах, которые могут прошить сечение, пока средняя потеря металла ещё невелика. Для подготовки поверхностипиттинг создаёт проблему, которую стандартные степени струйной очистки полностью не решают: питтинги переживают струйную очистку как геометрические дефекты стали, а загрязнения и продукты коррозии внутри них продолжают угрожать адгезии и долговременной целостности нанесённого покрытия.
Что вызывает питтинговую коррозию?
Питтинговая коррозия — электрохимический процесс, начинающийся там, где защитная поверхностная плёнка — пассивная оксидная плёнка на нержавеющей стали и алюминии либо прокатная окалина, продукты коррозии или покрытие на углеродистой стали — локально нарушена, как правило, в присутствии агрессивных анионов, чаще всего хлорид-ионов. Типичная последовательность на стали:
- Хлорид-ионы концентрируются на поверхностном дефекте, включении, нарушении покрытия или разрыве в прокатной окалине, нарушая поверхностную плёнку
- Образуется анодный участок: железо растворяется внутри развивающегося питтинга
- Геометрия питтинга создаёт элемент дифференциальной аэрации — внутренняя часть питтинга обедняется кислородом и остаётся анодной, а окружающая поверхность (или прилегающая прокатная окалина) выступает катодом
- Химия питтинга становится всё более кислой и богатой хлоридами по мере гидролиза продуктов реакции, что ещё больше ускоряет коррозию внутри питтинга
- Над устьем питтинга часто образуется колпачок из продуктов коррозии, который может скрывать питтинг, пока коррозия продолжается под ним
С практической точки зрения питтинг самоусиливается. Возникнув, питтинг создаёт химические условия, ускоряющие его собственный рост. Поэтому питтинг может быстро развиваться в агрессивных средах — на шельфе, в морских условиях, в химической промышленности и в атмосферах с высоким содержанием хлоридов — и поэтому важны раннее обнаружение и обработка. Об общих механизмах см. Что такое коррозия? Виды, причины и как подготовка поверхности её останавливает.
Где возникает питтинговая коррозия на промышленных активах
- Морские сооружения — зона заплеска и приливная зона на опорах-джекетах; верхние строения в местах разрушения покрытия, где осаждение хлоридов высоко
- Морские суда — балластные танки (особенно в нижних точках, где скапливается солёная вода), конструкции грузовых трюмов, листы обшивки корпуса в местах дефектов покрытия
- Трубопроводы — наружная поверхность в местах отслоения покрытия; внутренняя поверхность в «сладких» (CO₂) и «кислых» (H₂S) средах, где CO₂ и H₂S способствуют локальному поражению
- Резервуары для хранения — внутренние листы днища и нижние пояса стенки, контактирующие с технологическими жидкостями, и днища резервуаров, где скапливается вода
- Теплообменники и сосуды под давлением — поверхности, контактирующие с технологическими жидкостями или охлаждающей водой, содержащими хлориды
- Горнодобывающие конструкции — технологические сосуды, конструкционная сталь и трубопроводы, контактирующие с кислыми технологическими жидкостями и технологической водой, богатой хлоридами
Почему питтинги создают трудности при подготовке поверхности
Стандартная абразивоструйная очистка — даже до SSPC-SP 10 / Sa 2½ (почти белый металл) — решает вопросы загрязнений и профиля шероховатости на общей поверхности стали, но не решает полностью проблемы, которые создаёт глубокий питтинг. Стандарты очистки механизированным инструментом до чистого металла прямо это признают: SSPC-SP 11 и SP 15 допускают остатки ржавчины и покрытия на дне питтингов там, где исходная поверхность поражена питтингами.
1. Питтинги удерживают продукты коррозии после струйной очистки
Струйный материал бьёт по поверхности с высокой скоростью, но геометрия глубокого узкого питтинга ограничивает то, насколько хорошо материал очищает его внутреннюю часть. Продукты коррозии — оксиды железа, хлориды железа и сульфаты железа — могут оставаться в нижней части питтингов, даже когда окружающая сталь соответствует Sa 2½. Эти остатки продолжают корродировать сталь под впоследствии нанесённым покрытием и из-за содержания растворимых солей способствуют осмотическому вздутию.
2. Питтинги удерживают загрязнение растворимыми солями
Хлоридные соли гигроскопичны — они притягивают влагу. Как только продукты коррозии, богатые хлоридами, накапливаются в питтингах, они осмотически втягивают воду через любое покрытие над ними. Это механизм осмотического вздутия: концентрация солей в питтинге создаёт локальную движущую силу, которая тянет воду через плёнку покрытия, наращивая давление, пока покрытие не вздувается и не отслаивается. Одна сухая струйная очистка не удаляет растворимые соли из внутренности питтингов надёжно. Промывка водой или гидроструйная очистка высокого давления (степени SSPC-WJ), как правило, эффективнее удаляют продукты коррозии, насыщенные солями, со стали с питтингами.
3. Глубокие питтинги создают недостаточную толщину покрытия
Плёнка покрытия повторяет контур поверхности стали. Над глубоким питтингом покрытие на дне и стенках может быть гораздо тоньше, чем над окружающей сталью, а на узких питтингах покрытие может перекрывать устье, оставляя под кажущейся целой плёнкой пустоту. Эти зоны с тонкой плёнкой и пустоты нередко разрушаются первыми в эксплуатации.
4. Питтинг уменьшает эффективную толщину сечения
Хотя это не вопрос подготовки поверхности в строгом смысле, питтинг, уменьшивший толщину стали ниже минимально допустимой, необходимо выявить до нанесения покрытия, и до нанесения покрытия может потребоваться ремонт (например, сваркой или заменой листа). Ультразвуковое измерение толщины на участках с питтингами и измерение глубины питтингов — стандартная практика оценки пригодности к эксплуатации в энергетическом и морском секторах.
Как справляться с питтинговой коррозией при подготовке поверхности
Шаг 1. Оцените глубину и распространённость питтингов
Перед выбором метода подготовки охарактеризуйте питтинг: глубина, диаметр, плотность (число питтингов на единицу площади) и наличие корок продуктов коррозии, закрывающих устья питтингов. Это определяет, достаточно ли одной струйной очистки или очистки механизированным инструментом, либо нужен предварительный этап интенсивного удаления.
Шаг 2. Удалите основную массу коррозии с сильно поражённых участков — Tercoo®
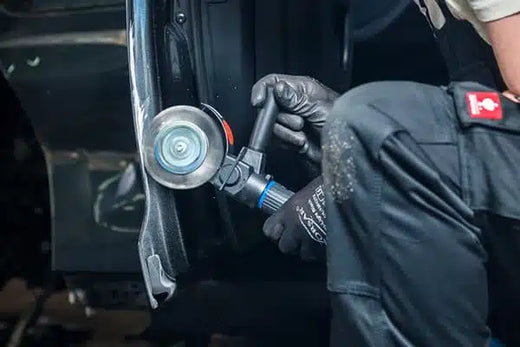
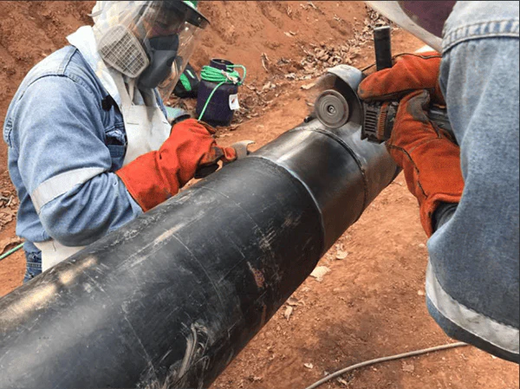
Для стали со слоистой коррозией, толстыми корками продуктов коррозии или сильными питтингами с неповреждёнными продуктами коррозии над устьями удаление основной массы коррозии перед финишной подготовкой — технически правильный подход. Штифтовые диски Tercoo® с твердосплавными штифтами предназначены именно для этого: они снимают плотную ржавчину, слоистую окалину и существующее покрытие, обнажая сталь под коркой коррозии и открывая устья питтингов для последующей очистки.
Шаг 3. Достигните целевой степени очистки и профиля — Bristle Blaster® или абразивоструйная очистка
После удаления основной массы коррозии поверхность доводят до целевой степени очистки и профиля шероховатости:
- Абразивоструйная очистка обеспечивает наивысшую производительность и наиболее стабильный результат на больших площадях.
- Модель Bristle Blaster® обеспечивает степень очистки, сопоставимую с ISO 8501-1 Sa 2½ / SSPC-SP 10, и профиль шероховатости 65–85 µm Rz на стандартной стали в документально подтверждённых испытаниях, без свободного абразива. Результаты зависят от марки стали, степени ржавления, ленты и техники работы. Она подходит для замкнутых пространств, удалённых мест, локального ремонта и — в пневматическом исполнении, оценённом по ATEX, — для взрывоопасных зон 1, где струйная очистка неприменима. Как и при работе с любым инструментом, внимательно проверяйте дно питтингов; руководство по обработке коррозионных проколов показывает технику на локальных питтингах.
Комбинированная последовательность описана в материале Двухэтапный метод MontiPower®: от сильной коррозии до SSPC-SP10.
Шаг 4. Контролируйте загрязнение растворимыми солями
На стали с питтингами и историей воздействия хлоридов испытание на растворимые соли перед нанесением покрытия обязательно. Измеряйте методом пластыря Бресле (ISO 8502-6) и по электропроводности (ISO 8502-9). Пределы задаются спецификацией: многие морские спецификации используют 20 мг/м² (2 µg/cm²), а Эксплуатационный стандарт ИМО по защитным покрытиям балластных танков устанавливает максимум 50 мг/м² в пересчёте на хлорид натрия. Если результаты превышают предел, промойте чистой водой или примените гидроструйную очистку, дайте поверхности высохнуть, заново подготовьте участки с налётом ржавчины и подтвердите повторным испытанием до грунтования. См. Загрязнение растворимыми солями и разрушение покрытий.
Шаг 5. Нанесите полосовой слой или заполните глубокие питтинги
Глубокие питтинги могут требовать полосового слоя грунтовки, вмятого в питтинг кистью, либо заполнения совместимым шпатлёвочным составом или материалом, нетребовательным к подготовке поверхности, до нанесения полной системы покрытия, чтобы толщина плёнки на дне и стенках питтинга была достаточной. Метод и материалы должны быть совместимы с системой покрытия и записаны в спецификацию проекта — обратитесь к техническому описанию продукта производителя покрытия.
Основные выводы
- Питтинговая коррозия концентрирует поражение в локальных глубоких кавернах, как правило, вызываемое хлоридным разрушением защитной поверхностной плёнки. Она самоусиливается: химия питтинга ускоряет его собственный рост.
- Струйная очистка до Sa 2½ / SSPC-SP 10 не решает полностью проблему глубокого питтинга: продукты коррозии и растворимые соли могут оставаться внутри питтингов после струйной очистки.
- На стали с сильными питтингами эффективен двухэтапный подход: Tercoo® для удаления основной массы коррозии и корок, затем Bristle Blaster® или абразивоструйная очистка для достижения целевой степени очистки и профиля шероховатости.
- Контроль растворимых солей критичен для стали с питтингами — богатые хлоридами продукты коррозии в питтингах вызывают осмотическое вздутие. Проверяйте и обрабатывайте до нанесения покрытия.
- Питтинг, уменьшивший толщину стали ниже минимальной, требует оценки конструкции и ремонта до нанесения покрытия — покрытие не может восстановить утраченное сечение.
Часто задаваемые вопросы
Что вызывает питтинговую коррозию стали?
Питтинг начинается там, где защитная плёнка, прокатная окалина или покрытие локально нарушены, как правило, в присутствии хлоридов. Питтинг становится небольшим анодом, окружённым большим катодом, а его внутренняя часть становится кислой и богатой хлоридами, что ускоряет дальнейшее поражение. Наиболее агрессивны морские, шельфовые и химические среды.
Удаляет ли абразивоструйная очистка коррозию из питтингов?
Не полностью. Струйная очистка хорошо очищает открытую поверхность, но продукты коррозии и растворимые соли могут оставаться на дне глубоких узких питтингов, даже когда окружающая сталь соответствует Sa 2½. SSPC-SP 11 и SP 15 прямо допускают остатки на дне питтингов. Для стали с питтингами, подвергавшейся воздействию хлоридов, нужны промывка водой и испытание на соли.
Какой уровень растворимых солей допустим перед нанесением покрытия на сталь с питтингами?
Предел задаёт спецификация покрытия. Многие морские спецификации используют 20 мг/м² (2 µg/cm²), измеряемые методом пластыря Бресле и по электропроводности, а стандарт ИМО для балластных танков допускает до 50 мг/м² в пересчёте на хлорид натрия. Если результат выше, промойте поверхность или обработайте гидроструйным методом и повторите испытание.
Нужно ли заполнять глубокие питтинги перед нанесением покрытия?
Глубокие питтинги обычно требуют нанесения кистью полосового слоя грунтовки, а иногда и совместимого шпатлёвочного состава, чтобы покрытие достигало дна питтинга достаточной толщины. Питтинги, уменьшившие толщину стали ниже минимальной, сначала требуют оценки конструкции и ремонта. Следуйте техническому описанию производителя покрытия.
Связанные статьи
- Полное руководство по стандартам подготовки поверхности SSPC
- Борьба с коррозией промышленных активов
Источники
- Corrosion Alliance, Principles of Corrosion. corrosionalliance.com
- SSPC-SP 11, Power Tool Cleaning to Bare Metal (остатки допускаются на дне питтингов). glavin.net
- SSPC-SP WJ-1 / NACE WJ-1, Waterjet Cleaning of Metals — Clean to Bare Substrate. glavin.net
- IMO Resolution MSC.215(82), Performance Standard for Protective Coatings for Dedicated Seawater Ballast Tanks (растворимые соли ≤ 50 мг/м² NaCl; Sa 2½, профиль 30–75 µm). dl.defelsko.com
- KTA-Tator, Industry Standards for Surface Preparation. kta.com