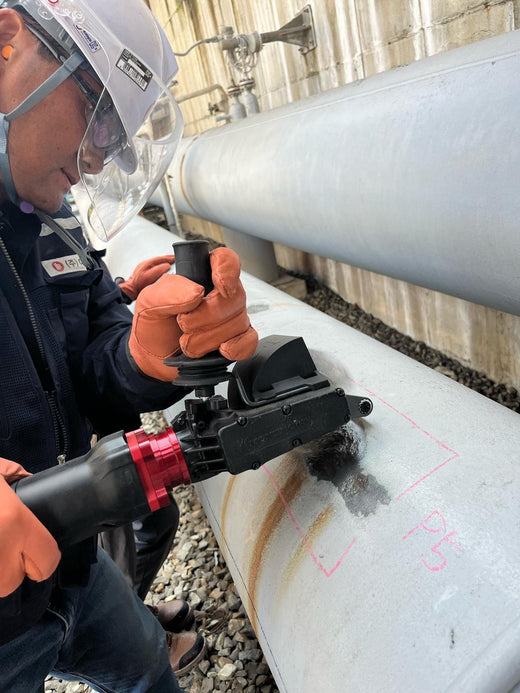
Вращающиеся инструменты для подготовки стали без струйной очистки делятся на три группы. Инструменты трения (проволочные круги, чашечные щётки, нетканые круги) очищают рыхлую ржавчину и краску до SSPC-SP 3 / St 3. Режущие инструменты (шлифовальные, лепестковые и фибровые круги) доходят до чистого металла, но оставляют неглубокий профиль. Ударные инструменты (bristle blasting и ротационные ударные лепестки) удаляют прочно сцепленную прокатную окалину и формируют профиль шероховатости, поэтому могут соответствовать SSPC-SP 11 и давать результаты, сопоставимые со струйной очисткой. Выбирайте группу по степени очистки, которая нужна покрытию.
Большинство ремонтных бригад уже располагают вращающимися инструментами: шлифмашиной, проволочной чашечной щёткой, коробкой лепестковых кругов. Вопрос в том, какие из них могут заменить абразивоструйную очистку, когда спецификация покрытия требует поверхности качества струйной очистки, а какие лишь создают видимость готовности стали.
Это руководство классифицирует вращающиеся инструменты для подготовки поверхности по тому, как они воздействуют на сталь, чего могут достичь по стандартам и где каждый уместен. О том, почему важен удар, см. также как вращающиеся инструменты для удаления ржавчины заменяют пескоструйную очистку.
Что стандарт говорит о вращающихся инструментах
SSPC-SP 11 (очистка механизированным инструментом до чистого металла, профиль не менее 25 µm / 1 mil) делит материалы механизированного инструмента на два семейства:
- Материалы для очистки поверхности и шлифовки со связанными абразивными зёрнами: «абразивные ткани, круги, диски или лепестки».
- Ударные материалы, которые многократно сталкиваются с поверхностью: «ротационные лепестки, пучки резцов, игольчатые молотки, ударные узлы с проволочными щетинками и цепные ударные узлы».
В нём также есть два предупреждения, применимых к любому вращающемуся инструменту: «Вращающийся механизированный инструмент может приводить к заглаживанию профиля, ранее созданного на стали, или существующего профиля, тем самым уменьшая его», и «механизированные проволочные щётки или шлифовальные диски при отдельном использовании могут не создавать требуемого профиля поверхности».
Вращающиеся инструменты по группам
Инструменты трения: проволочные круги, чашечные щётки и нетканые круги
Проволочные щётки с витым узлом и гофрированной проволокой проводят проволоками по поверхности. Они быстро удаляют рыхлую ржавчину, отслаивающуюся краску и рыхлую прокатную окалину и хороши для очистки между слоями. Они не удаляют прочно сцепленную прокатную окалину и полируют сталь, а не профилируют её. Нетканые абразивные круги ведут себя аналогично: полезны для очистки и финишной обработки, но не для создания профиля. Ожидайте SSPC-SP 2 или SP 3 / St 2 или St 3. Сравните варианты на страницах ротационные проволочные щётки и инструменты для обработки поверхности .
Режущие инструменты: шлифовальные, лепестковые и фибровые круги
Связанные и нанесённые абразивы прорезают ржавчину, покрытие и прокатную окалину, срезая поверхность стали. Они могут дойти до чистого металла, но рисунок царапин неглубок и направлен в одну сторону. В испытаниях ASC Shipbuilding (Dankiw и Fosdike, Corrosion & Prevention 2018) шлифмашина с зерном №36 и лепестковый круг №40 дали по 30–40 µm. Это правильные инструменты для зачистки швов, брызг, острых кромок и локальных дефектов и неправильные для профилирования больших площадей: они срезают целую сталь и оставляют углубления.
Ударные инструменты: ротационные ударные лепестки
Гибкие лепестки с закреплённой твёрдой дробью бьют по поверхности при вращении. Они указаны в SSPC-SP 11 как ударные материалы и на подходящей стали могут давать чистый металл с профилем. Результат зависит от износа лепестков, скорости и нажима, поэтому измеряйте профиль на каждом объекте.
Ударные инструменты: bristle blasting
Лента из закалённых проволочных щетинок вращается мимо ускоряющей планки, которая удерживает щетинки, а затем отпускает их. Кончики ударяют по стали, а не скользят по ней, разрушая ржавчину, покрытие и прокатную окалину и оставляя перекрывающиеся кратеры. Этот механизм изучал проф. Роберт Станго в Marquette University, и результаты публиковались через NACE начиная с 2008 года. См. основы bristle blasting.
- Документально подтверждённые результаты: 65–85 µm Rz (2,6–3,3 mil) на стандартной стали API 5L и степень очистки, сопоставимая с Sa 2½ / SSPC-SP 10, в документально подтверждённых испытаниях. Dankiw и Fosdike измерили 50–80 µm, стабильно выше 50 µm. Кодекс Jotun по очистке щетинками (BIPoT) определяет степени muA–muD относительно Sa 3–Sa 1. Результаты зависят от марки стали, степени ржавления, ленты и техники работы.
- Приводные блоки: Bristle Blaster® Pneumatic (6,2 бар / 90 psi, около 0,5 м³/мин / 17,5 cfm), Ultimate Electric (910 Вт, 2 300 об/мин ±5 %) и Ultimate Cordless (CAS 18 В, 700 Вт, 2 300 об/мин ±5 %). На платформе Ultimate скорость задана заранее и сохраняется под нагрузкой.
- Ленты: диаметр 110 мм, ширина 23 мм или 11 мм, углеродистая пружинная сталь (красное внутреннее кольцо) или нержавеющая сталь (белое внутреннее кольцо), рабочая скорость 2 300 об/мин ±5 %, максимум 4 000 об/мин по EN 1083-2. Подбирайте ускоряющую планку и по ширине ленты, и по материалу проволоки. См. ленты Bristle Blaster® и подбор лент.
Диски для интенсивного удаления
Толстые покрытия, смола и слоистая ржавчина забивают щетинки и лепестки. Вращающийся диск для интенсивного удаления, такой как Tercoo® , снимает основную массу, после чего ударный инструмент профилирует сталь. Это двухэтапный метод MontiPower; см. пример применения двухэтапного метода.
Ленты для очистки и насадки для дрели: MBX® и Decapower®
MBX® — ленты (100 мм, грубой, средней и тонкой градации, из углеродистой или нержавеющей стали) предназначены для очистки, удаления покрытий и ржавчины, особенно на более тонком материале, кузовных элементах и деталях, а не для создания промышленного профиля шероховатости. Регулировка скорости зависит от модели: пневматические блоки имеют плавную регулировку курком, Ultimate Electric Variomatic — шесть режимов, а Ultimate Electric и Cordless работают на фиксированных 2 300 об/мин. Щетинковая головка Decapower® крепит ленту MBX на дрель или ударный шуруповёрт (рекомендуется 2 500–3 500 об/мин, никогда не выше 3 500 об/мин) и оставляет чистую шероховатую поверхность. Об отличиях MBX и Bristle Blaster® см. MBX и Bristle Blaster.
Сравнительная таблица
| Инструмент | Воздействие на сталь | Прочно сцепленная прокатная окалина | Профиль | Типичный предел |
|---|---|---|---|---|
| Проволочный круг / чашечная щётка | Трение | Остаётся, часто заполирована | Нет; может ухудшить существующий профиль | SP 3 / St 3 |
| Нетканый круг | Трение / лёгкая абразивная обработка | Остаётся | Нет | Только очистка |
| Шлифовальный / лепестковый / фибровый круг | Резание | Удаляется вместе со сталью | Неглубокий, направленный (измерено 30–40 µm) | Чистый металл, часто ниже требуемого профиля |
| Ротационный ударный лепесток | Удар | Удаляется | Да; проверяйте на каждом объекте | SP 11 |
| Bristle blasting | Удар | Удаляется | Да (документально подтверждено 65–85 µm Rz на API 5L) | SP 11; сопоставимо с Sa 2½ / SP 10 в документально подтверждённых испытаниях |
| Диск для интенсивного удаления (Tercoo®) | Удаление основной массы | Предварительный этап | Далее ударный инструмент | Предварительная обработка |
| MBX® / Decapower® | Очистка щетинками | Лёгкая окалина и покрытия | Очистка и придание шероховатости | Очистка, кузовные работы, детали |
Выбор подходящего вращающегося инструмента
- Покрытию нужен SP 11 или поверхность, сопоставимая со струйной очисткой: bristle blasting или ротационные ударные лепестки. Проверяйте профиль.
- Только рыхлая ржавчина и краска, допустим St 3: достаточно проволочных щёток.
- Швы, брызги, острые кромки: сначала зашлифуйте или обработайте игольчатым скалером, затем профилируйте ударным инструментом. См. сварные швы и ЗТВ.
- Прокатная окалина при ремонте и на новой стали: ударные инструменты; см. Как удалить прокатную окалину с небольших стальных участков.
- Толстые покрытия и сильная ржавчина: Tercoo®, затем ударный инструмент.
- Нержавеющая сталь: только ленты и ускоряющие планки из нержавеющей стали, хранимые отдельно от инструмента для углеродистой стали. См. нержавеющая сталь.
Техника, сохраняющая результат
- Включайте инструмент до контакта и ведите его двумя руками.
- Используйте лёгкий нажим. В руководствах MontiPower указано, что чрезмерный нажим ограничивает производительность и повреждает ленты и детали привода.
- Обрабатывайте кромки только вдоль и постоянно перемещайтесь, чтобы избежать локального нагрева и чрезмерной обработки.
- Используйте ленты и щётки только на приводных блоках, указанных в их руководствах, и никогда не превышайте максимальную скорость, указанную на них.
- Немедленно остановитесь при внезапной вибрации или необычном шуме и проверьте ленту.
- Используйте защиту глаз, рук, слуха и органов дыхания; удаляемый материал вреден при вдыхании, а при работе по стали могут разлетаться искры. См. безопасность при подготовке поверхности.
Полный перечень методов без струйной очистки, включая гидроструйную и лазерную, см. в Полное руководство по альтернативам струйной очистке стали.
Выбираете между вращающимися инструментами для работ с покрытием?
Пришлите нам спецификацию и состояние стали. Мы подберём инструмент, ленту и метод контроля.
Часто задаваемые вопросы
Может ли вращающийся инструмент заменить пескоструйную очистку?
Ударный вращающийся инструмент может — там, где спецификация допускает степень очистки механизированным инструментом, например SSPC-SP 11, или принимает результат, сопоставимый со струйной степенью. Проволочные щётки и шлифовальные круги сами по себе обычно не могут, поскольку оставляют прочно сцепленную окалину или слишком малый профиль.
Какой вращающийся инструмент создаёт профиль шероховатости?
Ударные инструменты: bristle blasting и ротационные ударные лепестки. Для bristle blasting документально подтверждены результаты 65–85 µm Rz на стали API 5L.
Почему проволочный круг не соответствует SSPC-SP 11?
Проволочные круги трут, а не бьют. SSPC-SP 11 отмечает, что механизированные проволочные щётки при отдельном использовании могут не создавать требуемого профиля и способны ухудшить существующий.
На какой скорости должен работать инструмент для bristle blasting?
На скорости, заданной приводным блоком. Ленты Bristle Blaster® имеют рабочую скорость 2 300 об/мин ±5 % и максимум 4 000 об/мин по EN 1083-2. Ultimate Electric и Cordless заранее настроены на 2 300 об/мин.
Источники
- SSPC-SP 11, Power Tool Cleaning to Bare Metal. Копия стандарта
- KTA-Tator, Industry Standards for Surface Preparation. kta.com
- R. Dankiw, D. Fosdike, Defining Mechanical Surface Preparation Standards with Power Tools, Corrosion & Prevention 2018, Paper 74. PDF
- Jotun, Surface Preparation Code and Standard for Bristle Blast Cleaning and Profiling Process. PDF
- R. J. Stango et al., Fundamentals of Bristle Blasting Process for Removing Corrosive Layer, NACE CORROSION 2009. Аннотация AMPP
- Технические паспорта MontiPower: Bristle Blaster® Pneumatic, Ultimate Electric Single, Ultimate Cordless, Bristle Blaster® Belts Steel, MBX® Belts; руководства 52609, 52612, 52618, 52625.