Кратко: основные альтернативы абразивоструйной очистке стали — ручная и механизированная очистка, ударный механизированный инструмент (игольчатые молотки, ротационные ударные лепестковые узлы и bristle blasting), гидроструйная очистка, лазерная абляция и химические методы. Они не взаимозаменяемы. Лишь некоторые из них удаляют прочно сцепленную прокатную окалину и создают профиль шероховатости, чего требует большинство спецификаций на защитные покрытия. Выбор должен определяться требуемым стандартом, а не инструментом.
Абразивоструйная очистка по-прежнему остаётся эталонным методом подготовки стали перед нанесением покрытия. Но для неё нужны укрытие рабочей зоны, компрессор и пескоструйный аппарат, запас абразива и путь утилизации отходов, и на многих объектах именно это и составляет основную стоимость. Локальный ремонт, зоны сварки, действующие производства, замкнутые пространства и объекты с присутствием людей — те случаи, когда авторы спецификаций начинают искать что-то другое.
В этой статье рассмотрены семь вещей, которые стоит знать перед выбором. Для полного сравнения методов один за другим прочтите Полное руководство по альтернативам струйной очистке стали.
1. Решает спецификация на покрытие, а не инструмент
Каждую альтернативу необходимо оценивать по степени подготовки поверхности, указанной в спецификации на покрытие. Распространённые степени делятся на три группы:
- Только неплотный материал — SSPC-SP 2 (ручной инструмент) и SSPC-SP 3 (механизированный инструмент) / ISO 8501-1 St 2 и St 3. Прочно сцепленные прокатная окалина, ржавчина и краска могут остаться. В SP 3 указано, что этим способом удаление сцепленной прокатной окалины не предполагается.
- Чистый металл механизированным инструментом — SSPC-SP 15 (промышленная степень) и SSPC-SP 11 (чистый металл). Обе требуют удаления прокатной окалины и профиля поверхности не менее 25 µm (1 mil). SP 15 допускает окрашивание не более чем на 33% каждой единицы площади; SP 11 не допускает его вовсе.
- Степени струйной очистки — SSPC-SP 6 / Sa 2, SSPC-SP 10 / Sa 2½ и SSPC-SP 5 / Sa 3. Они написаны для абразивоструйной очистки.
Если в техническом описании покрытия требуется St 3, подойдёт почти любой механизированный инструмент. Если требуются SP 11 или поверхность, эквивалентная SP 10, большинство из них не подойдёт. Полную шкалу см. в нашем полном руководстве по стандартам подготовки поверхности.
2. Большинство механизированных инструментов очищают, но не профилируют
Удаление видимых загрязнений и создание профиля шероховатости — две разные задачи. SSPC-SP 11 говорит об этом прямо: «Механизированные металлические щётки или шлифовальные диски, применяемые отдельно, могут не обеспечить требуемый профиль поверхности и могут удалить или ухудшить имеющийся профиль до неприемлемого уровня». Тот же стандарт предупреждает, что вращающиеся механизированные инструменты могут заполировать существующий профиль.
Независимые судоверфные испытания показывают этот разрыв. Dankiw и Fosdike (ASC Shipbuilding, Corrosion & Prevention 2018) измерили 30–40 µm для шлифмашины с абразивом #36 и лепесткового круга #40 против 50–80 µm, стабильно выше 50 µm, у инструмента для bristle blasting на тех же сталях.
3. Ударные методы — те, что обеспечивают степени очистки до чистого металла
SSPC-SP 11 признаёт два семейства рабочих органов механизированного инструмента: шлифующие, со связанными абразивными зёрнами, и ударные, многократно бьющие по поверхности. В качестве ударного инструмента названы «ротационные лепестковые, пучковые фрезерные, игольчатые молотки, ударные щётки из проволоки и цепные ударные узлы».
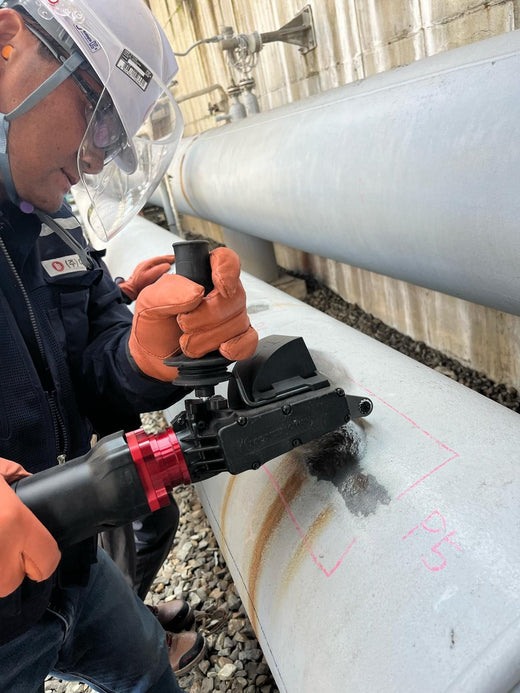
Ударное воздействие важно для прокатной окалины, потому что окалина — хрупкий оксид на пластичной стали. Резкий удар раскалывает и выбрасывает окалину и оставляет в стали кратер. Трение же склонно полировать поверхность. Это и есть принцип bristle blasting, при котором закалённые проволочные кончики, удерживаемые ускоряющей планкой, освобождаются и ударяют по поверхности. О том, чем отличаются вращающиеся инструменты, см. в материале Вращающиеся инструменты для подготовки стали без струйной очистки.
4. У гидроструйной очистки и лазера есть пробел по прокатной окалине и профилю
Оба метода — настоящие альтернативы, но ни один не заменяет струйную очистку на новой стали с прокатной окалиной:
- Гидроструйная очистка (70 МПа / 10 000 psig и выше, согласно SSPC-SP WJ-1/NACE WJ-1) хорошо удаляет покрытия, ржавчину и растворимые соли. Стандарт указывает, что гидроструйная очистка «не формирует первичный профиль шероховатости». Это метод для перекраски стали, которая уже имеет профиль. Подробнее — в нашем руководстве по стандартам гидроструйной очистки.
- Импульсная лазерная абляция теперь имеет собственные документы AMPP (SP21511-1 и Guide 21611). KTA-Tator отмечает, что она «не обеспечивает производительного удаления неповреждённой прокатной окалины».
5. «Сопоставимо с» — честная формулировка
Степени струйной очистки, такие как Sa 2½ и SSPC-SP 10, определены для струйной очистки. Поэтому результат механизированного инструмента описывается как сопоставимый со степенью струйной очистки и принимается на соответствие спецификации проекта ответственным инспектором.
Для bristle blasting такое сопоставление хорошо документировано. Компания Jotun опубликовала код подготовки поверхности для очистки bristle blasting (BIPoT, Bristle Impact Power Tool cleaning) со степенями от muA до muD, соответствующими Sa 3, Sa 2½, Sa 2 и Sa 1, с типичным профилем 50–85 µm. На стандартной стали API 5L в документально подтверждённых испытаниях Bristle Blaster® обеспечивает 65–85 µm Rz (2,6–3,3 mil). Результаты на конкретном объекте зависят от марки стали, степени ржавчины, ленты и техники работы.
6. Без абразива — не значит без пыли, а инструмент не заменяет допуск
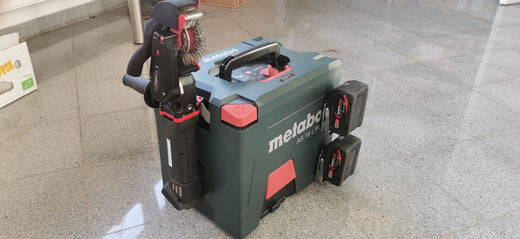
Исключение абразива из процесса устраняет поток абразивных отходов и необходимое для него укрытие. Но не устраняет материал, который вы снимаете со стали. В руководствах MontiPower сказано, что «частицы, истираемые в процессе работы, вредны для здоровья», и требуется респиратор. Вытяжка доступна, например насадка для пылеудаления для Bristle Blaster® Pneumatic, но она снижает воздействие, а не устраняет его.
То же относится и к воспламенению. Механическая подготовка стали может давать искры. Маркировка ATEX (II 2G c IIA T4 X) относится только к определённым лентам Bristle Blaster® в сочетании с оригинальным приводным блоком Bristle Blaster® Pneumatic. Возможность работ в классифицированной зоне определяется зонированием оператора объекта, оценкой рисков и системой допусков. См. безопасность при подготовке поверхности.
7. Струйная очистка по-прежнему лучше на больших открытых площадях нового строительства
Ручные альтернативы медленнее на квадратный метр, чем струйное сопло. На больших сплошных поверхностях в цехе струйной очистки или на площадке струйная очистка обычно — правильный выбор. Альтернативы выигрывают там, где стоимость определяют мобилизация, укрытие и уборка: локальный ремонт, сварные швы, монтажные стыки, действующие активы и участки, недоступные для струйной очистки.
Wales & West Utilities измерила это на небольшом коррозионном ремонте: всего 45 человеко-минут с bristle blasting против 260 человеко-минут с абразивоструйной очисткой, главным образом из-за подготовки и уборки (читать результаты полевых испытаний).
Краткое руководство по выбору
| Требуемый результат | Методы, которые могут его обеспечить |
|---|---|
| St 2 / St 3, SSPC-SP 2 / SP 3 (только неплотный материал) | Ручной инструмент, металлические щётки, шлифмашины, лепестковые круги, игольчатые молотки |
| SSPC-SP 15 или SP 11 (чистый металл, профиль ≥ 25 µm) | Ударный механизированный инструмент: bristle blasting, ротационные ударные лепестковые узлы, игольчатые молотки (профиль необходимо проверять) |
| Результат, сопоставимый с Sa 2½ / SSPC-SP 10, с профилем шероховатости, без абразива | Bristle blasting — на основании документально подтверждённых результатов и принятия инспектором |
| Перекраска ранее очищенной струйным способом стали с профилем | Гидроструйная очистка (WJ-1 – WJ-4), bristle blasting |
| Большая площадь нового строительства с прокатной окалиной | Абразивоструйная очистка |
Не уверены, какой метод допускает ваша спецификация?
Пришлите нам техническое описание покрытия и состояние основания. Мы подскажем, какая степень подготовки реалистична без струйной очистки.
Часто задаваемые вопросы
Какая лучшая альтернатива пескоструйной очистке стали?
Это зависит от требуемой степени. Для степеней очистки до чистого металла с профилем шероховатости (SSPC-SP 11 или результат, сопоставимый с Sa 2½ / SP 10) ближайшая альтернатива — ударный инструмент, такой как bristle blasting. Для удаления только неплотной ржавчины и краски достаточно обычного механизированного инструмента.
Можно ли достичь SSPC-SP 10 механизированным инструментом?
SSPC-SP 10 — стандарт струйной очистки, поэтому результат механизированного инструмента оценивается как сопоставимый с SP 10, а не как сама SP 10. У bristle blasting есть документально подтверждённые результаты, сопоставимые с Sa 2½ / SP 10, при профиле 65–85 µm Rz на стали API 5L. Принятие определяется спецификацией на покрытие и инспектором.
Удаляет ли гидроструйная очистка прокатную окалину?
SSPC-SP WJ-1 не допускает остатков прокатной окалины, но гидроструйная очистка не создаёт первичного профиля шероховатости. На новой стали с прокатной окалиной её обычно сочетают с методом профилирования либо заменяют им.
Бывает ли подготовка поверхности без абразива беспыльной?
Нет. Методы без абразива устраняют поток абразивных отходов, но удаляемые ржавчина, окалина и покрытие всё равно превращаются в частицы, находящиеся в воздухе. Используйте вытяжку, где она доступна, и подбирайте средства защиты органов дыхания по оценке рисков на объекте.
Источники
- SSPC-SP 11, Power Tool Cleaning to Bare Metal, разделы 1, 4 и 8. Копия стандарта
- SSPC-SP 3, Power Tool Cleaning. Копия стандарта
- KTA-Tator, Industry Standards for Surface Preparation (определения SP 15 и SP 11). kta.com
- SSPC-SP WJ-1/NACE WJ-1, Clean to Bare Substrate. Копия стандарта
- KTA-Tator, Surface Preparation of Steel by Laser Ablation. kta.com
- R. Dankiw, D. Fosdike, Defining Mechanical Surface Preparation Standards with Power Tools, Corrosion & Prevention 2018, Paper 74. PDF
- Jotun, Surface Preparation Code and Standard for Bristle Blast Cleaning and Profiling Process. PDF
- MontiPower, технический паспорт Bristle Blaster® Belts Steel (2020-09-09) и руководства по эксплуатации продукции 52552, 52555, 52615.