Альтернативы струйной очистке стали — это методы подготовки поверхности, которые очищают сталь перед нанесением покрытия без выброса свободного абразива. Они делятся на пять групп: очистка ручным и механизированным инструментом, ударные механизированные инструменты, гидроструйная обработка, лазерная абляция, а также химические или термические методы. Они различаются по двум признакам, от которых зависит работа покрытия: удаляют ли они прочно сцепленную прокатную окалину и создают ли профиль шероховатости. Надёжно делают и то, и другое только ударные механизированные инструменты, такие как bristle blasting.
В этом руководстве сравниваются все практичные альтернативы абразивоструйной очистке углеродистой стали. Для каждой из них указано, что удаляет метод, какому стандарту он может соответствовать, создаёт ли он профиль, какие отходы оставляет и где он уместен. Руководство написано для составителей спецификаций покрытий, инженеров по обслуживанию и инспекторов, которым нужно внести метод в спецификацию и обосновать его.
Если вам нужны только основные тезисы, начните со статьи Что нужно знать об альтернативах струйной очистке стали.
Почему проекты ищут альтернативу струйной очистке
Абразивоструйная очистка даёт предсказуемый, поддающийся проверке результат. Но затраты связаны с сопутствующими факторами:
- Укрытие и отходы. Отработанный абразив, смешанный с удалённым покрытием, необходимо удерживать, собирать и утилизировать. Если старые покрытия содержат свинец или хроматы, этот поток отходов может классифицироваться как опасный.
- Воздействие на работников. Если используется абразив, содержащий кремнезём, или обрабатываются основания с кремнезёмом, воздействие регулируется. В США OSHA устанавливает допустимый предел воздействия респирабельной кристаллической пыли кремнезёма 50 мкг/м³ (8-часовое средневзвешенное значение) с уровнем действия 25 мкг/м³. В ЕС Директива (EU) 2017/2398 устанавливает обязательный предел 0,1 мг/м³.
- Мобилизация. Компрессор, пескоструйный аппарат, шланги, подача абразива и укрытие требуют времени на установку и демонтаж. При небольшом ремонте они могут стоить дороже самой подготовки.
- Доступ и действующее производство. В замкнутых пространствах, на загруженных трубных эстакадах, действующих предприятиях, обитаемых зданиях и работающих железных дорогах рядом часто нельзя проводить струйную очистку.
О рисках струйной очистки для здоровья подробнее — в статье об опасности пескоструйной очистки.
Стандарты, по которым измеряется каждая альтернатива
Выбранный метод должен обеспечивать степень, заданную в спецификации покрытия. Вот степени, важные для альтернатив:
| Стандарт | Соответствие ISO 8501-1 | Прокатная окалина | Требование к профилю |
|---|---|---|---|
| SSPC-SP 2 Очистка ручным инструментом | St 2 | Только рыхлая; прочная окалина может остаться | Нет |
| SSPC-SP 3 Очистка механизированным инструментом | St 3 | Только рыхлая; не предназначена для удаления сцепленной окалины | Нет |
| SSPC-SP 15 Коммерческая степень очистки механизированным инструментом | — | Удалена; пятна на площади до 33% каждого участка | Минимум 25 µm (1 mil) |
| SSPC-SP 11 Очистка механизированным инструментом до чистого металла | — | Удалена, кроме дна питтингов | Минимум 25 µm (1 mil) |
| SSPC-SP 10 / NACE No. 2 Очистка до почти белого металла | Sa 2½ | Удалена; пятна на площади до 5% каждого участка | Задаётся спецификацией покрытия |
| SSPC-SP 5 / NACE No. 1 Очистка до белого металла | Sa 3 | Удалена; пятен нет | Задаётся спецификацией покрытия |
Два положения стандартов определяют всё, о чём говорится ниже. Во-первых, SP 3 указывает: «не предполагается, что этим процессом будут удалены сцепленная прокатная окалина, ржавчина и краска». Во-вторых, SP 11 предупреждает: «механические проволочные щётки или шлифовальные диски, применяемые отдельно, могут не создать требуемый профиль поверхности». Метод, достигающий лишь SP 3, не является альтернативой струйной очистке в спецификации, требующей чистого металла. Подробнее — в наших руководствах по SSPC-SP 11 и стандартам механической подготовки.
Все альтернативы, метод за методом
Очистка ручным инструментом
Проволочные щётки, скребки, молотки для сбивания окалины и наждачная бумага. Ручной инструмент удаляет рыхлую ржавчину, рыхлую краску и рыхлую прокатную окалину до SSPC-SP 2 / St 2. Он не удаляет прочную прокатную окалину и не создаёт значимого профиля. Используйте его для обслуживания при слабом воздействии среды или как первый проход, но не как замену струйной очистке.
Механическая очистка проволочными щётками
Чашечные и дисковые щётки на шлифмашинах или дрелях. Быстро удаляют рыхлую ржавчину и старую краску, но щетинки трут, а не бьют, и SSPC-SP 11 предупреждает, что одна лишь очистка проволочной щёткой может ухудшить существующий профиль. Механическая очистка проволочной щёткой стали с прокатной окалиной склонна полировать окалину, которая может выглядеть чистой, оставаясь на месте. Типичный потолок: SSPC-SP 3 / St 3. Сравнение типов инструмента — на нашей странице о ротационных инструментах с проволочными щётками.
Шлифовальные, лепестковые и фибровые диски
Связанные и нанесённые абразивы срезают прокатную окалину вместе со сталью. Они могут дойти до чистого металла, но профиль неглубокий и направленный. В судоверфных испытаниях Dankiw и Fosdike измерили 30–40 µm шлифмашиной с зерном #36 и лепестковым кругом #40. Шлифовкой также легко переборщить: она снимает здоровую сталь, создаёт впадины и заглаживает кромки. Используйте её для зачистки сварных швов, брызг и локальных дефектов, а затем отдельно профилируйте, если этого требует спецификация.
Игольчатые молотки
Пучок закалённых игл, приводимых пневматикой в ударное воздействие на поверхность. Игольчатые пистолеты названы в SSPC-SP 11 ударными инструментами и эффективны на сильной ржавчине, окалине на сварных швах и неправильной геометрии. Они оставляют наклёпанную неровную поверхность, поэтому профиль нужно измерять, а не предполагать. Производительность на плоских участках низкая.
Ротационные ударные лепестки
Гибкие лепестки с закреплённой твёрдой дробью, бьющие по поверхности при вращении. SSPC-SP 11 относит узлы ротационных лепестков к ударным средствам. На подходящей стали они могут дойти до чистого металла с профилем. Результат зависит от состояния лепестков, скорости и давления, поэтому профиль следует проверять на каждом объекте.
Bristle blasting
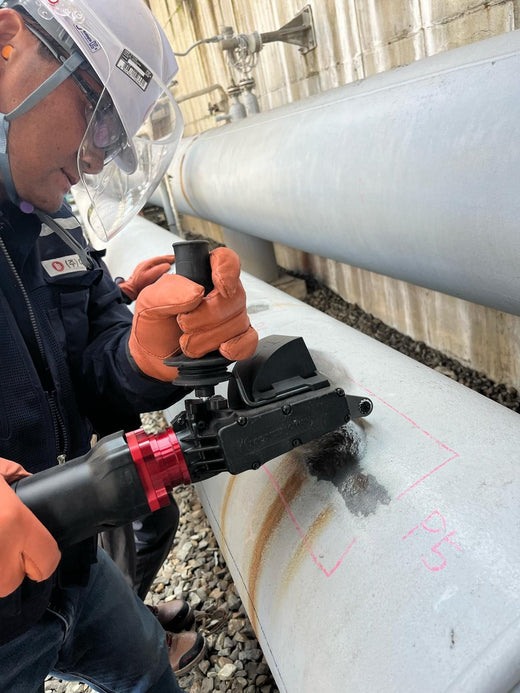
Bristle blasting использует вращающуюся ленту из закалённых проволочных щетинок. Ускоряющая планка удерживает щетинки и освобождает их, так что кончики бьют по стали, а не скользят по ней. Каждый удар разрушает и выбрасывает ржавчину, покрытие и прокатную окалину и оставляет небольшой кратер, из которых и формируется профиль шероховатости. Исследования проф. Роберта Станго (Marquette University), публикуемые через NACE с 2008 года, описывают получаемую поверхность как напоминающую поверхность после абразивоструйной очистки по чистоте и шероховатости. См. основы bristle blasting.
Документированные результаты:
- Профиль: 65–85 µm Rz (2,6–3,3 mil) на стандартной стали API 5L в документированных испытаниях. Dankiw и Fosdike измерили 50–80 µm, стабильно выше 50 µm, на трёх марках судостроительной стали, с меньшим разбросом адгезии при отрыве, чем у шлифовальных дисков (около 2–3 МПа против около 5 МПа), и всё выше минимума 5 МПа.
- Чистота: сопоставима с Sa 2½ / SSPC-SP 10 в документированных испытаниях. Кодекс подготовки поверхности Jotun для очистки щетинками (BIPoT) определяет степени от muA (Sa 3) до muD (Sa 1).
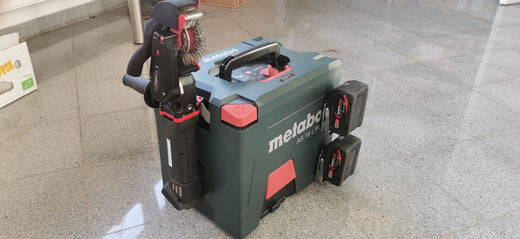
- Оборудование: пневматические, электрические и аккумуляторные приводы. Bristle Blaster® Ultimate Electric работает на 2 300 об/мин (±5%) при 910 Вт; Bristle Blaster® Pneumatic требует 6,2 бар (90 psi) и около 0,5 м³/мин (17,5 cfm) воздуха. Ленты имеют диаметр 110 мм, ширину 23 мм или 11 мм, из углеродистой пружинной стали или нержавеющей стали.
Результаты на любом объекте зависят от марки стали, степени коррозии, выбора ленты и техники работы. Приёмка определяется спецификацией покрытия и ответственным инспектором. Подробности о продукте: Bristle Blaster® и ленты Bristle Blaster®.
Вращающиеся диски для тяжёлого удаления, затем профилирование
Толстые покрытия, смола, сильная ржавая окалина и ржавчина в зазорах забивают щетинки и замедляют любой профилирующий инструмент. Вращающийся диск для тяжёлого удаления, например Tercoo®, сначала снимает основной объём, а профилирующий инструмент завершает обработку поверхности. Это двухэтапный метод MontiPower, показанный в примере двухэтапной подготовки и в статье как удалить сильную ржавчину без пескоструйной очистки.
Гидроструйная обработка
Вода под давлением 70 МПа (10 000 psig) и выше, степени WJ-1–WJ-4 по совместным стандартам SSPC/NACE. Гидроструйная обработка очень хорошо удаляет покрытия и растворимые соли, а WJ-1 не допускает остатков прокатной окалины. Но стандарт прямо указывает, что гидроструйная очистка «не создаёт первичного рисунка шероховатости». Она подходит для повторного окрашивания стали, ранее очищенной струйным методом. Ей нужны крупная насосная установка, сбор воды и контроль мгновенной ржавчины (flash rust). См. наше руководство по стандартам гидроструйной обработки.
Лазерная абляция
Импульсные лазеры испаряют покрытия, оксиды и загрязнения. Для метода сейчас есть AMPP SP21511-1 и AMPP Guide 21611. Он не создаёт вторичных материалов, но оборудование дорогое, а KTA-Tator отмечает, что лазерная абляция «не позволяет производительно удалять неповреждённую прокатную окалину». Лучше всего подходит для удаления покрытий на чувствительных или дорогостоящих компонентах.
Химическое удаление покрытий и травление
Смывки для краски удаляют покрытия; кислотное травление растворяет прокатную окалину. Травление — процесс в контролируемой ванне для заводов и цехов, а не полевой метод. Он образует отработанную кислоту (в США отработанный травильный раствор от обработки стали входит в перечень опасных отходов, K062), не оставляет профиля шероховатости и несёт риск водородного охрупчивания высокопрочных сталей.
Газопламенная очистка
Горелка нагревает поверхность, и окалина отскакивает из-за разницы расширения, после чего следует очистка проволочной щёткой. Это огневые работы, они могут деформировать тонкие сечения и не создают профиля. Метод в значительной степени вытеснен механическими методами.
Сравнительная матрица
| Метод | Удаляет сцепленную прокатную окалину | Создаёт профиль шероховатости | Типичный потолок | Вторичные отходы |
|---|---|---|---|---|
| Ручной инструмент | Нет | Нет | SP 2 / St 2 | Удалённый материал |
| Механическая проволочная щётка | Нет (склонна полировать) | Нет; может ухудшить существующий профиль | SP 3 / St 3 | Удалённый материал, изношенные щётки |
| Шлифовка / лепестковый круг | Да, с потерей металла | Неглубокий, направленный (измерено 30–40 µm) | Чистый металл; профиль часто ниже спецификации | Удалённый материал, абразивная пыль, диски |
| Игольчатый молоток | Да, на сварных швах и кромках | Неровный; проверять | Возможен SP 11 | Удалённый материал |
| Ротационные ударные лепестки | Да | Да; проверять | SP 11 | Удалённый материал, изношенные лепестки |
| Bristle blasting | Да | Да (65–85 µm Rz документально на API 5L) | SP 11; сопоставимо с Sa 2½ / SP 10 в документированных испытаниях | Удалённый материал, изношенные ленты |
| Гидроструйная обработка | Да при WJ-1 | Нет первичного профиля | WJ-1–WJ-4 | Загрязнённая вода |
| Лазерная абляция | Непроизводительно | Ограниченно | По AMPP SP21511-1 | Дым, уловленные частицы |
| Травление | Да (только в ванне) | Нет | Заводской процесс | Отработанная кислота |
| Газопламенная очистка | Частично | Нет | Ниже чистого металла | Удалённый материал, продукты горения |
Выбор по ситуации
- Локальный ремонт и повреждённые участки: bristle blasting или ротационные ударные лепестки до SP 11 с плавным переходом в исправное покрытие. См. Как удалить прокатную окалину на небольших стальных участках и локальный ремонт.
- Сварные швы и зоны термического влияния: игольчатый молоток или шлифмашина для брызг и шлака, затем bristle blasting для профиля. См. сварные швы и ЗТВ.
- Монтажные стыки трубопроводов: bristle blasting там, где струйная очистка на трассе нецелесообразна. См. подготовка монтажных стыков.
-
Действующие предприятия и опасные зоны: метод и конфигурация, которые примет система зонирования, оценки рисков и допусков оператора объекта. Маркировка ATEX (
II 2G c IIA T4 X) относится только к определённым лентам Bristle Blaster® на оригинальном приводе Bristle Blaster® Pneumatic, для газовых сред. Она не заменяет допуск на объекте. - Сильная коррозия или толстые покрытия: сначала Tercoo®, затем профилирующий инструмент.
- Повторное окрашивание ранее очищенной струйным методом стали: гидроструйная обработка, особенно когда проблему создают растворимые соли.
- Сталь для нового строительства на больших площадях: абразивоструйная очистка остаётся наиболее производительным вариантом.
Проверка результата
Альтернативный метод должен проходить ту же инспекцию, что и поверхность после струйной очистки:
- Чистота — по эталонным фотографиям ISO 8501-1 или письменному определению SSPC в спецификации.
- Профиль — реплика-лентой или микрометрическим глубиномером по ASTM D4417. См. наше полевое руководство по измерению профиля шероховатости и ассортимент M-TESTCO.
- Растворимые соли — там, где это задано, методом накладки Бресле и измерением электропроводности по ISO 8502-6 и ISO 8502-9. См. загрязнение растворимыми солями.
Как внести альтернативу в спецификацию
Называйте результат, а не только инструмент. Защищаемая формулировка указывает требуемую степень чистоты (например, SSPC-SP 11 или результат, сопоставимый с Sa 2½), минимальный и максимальный профиль из технического паспорта покрытия, метод измерения и орган приёмки. Структуру описывает наше руководство как написать спецификацию на подготовку поверхности.
Задаёте подготовку без абразива на действующем проекте?
Сообщите систему покрытия, состояние стали и ограничения по доступу. Мы порекомендуем метод и сопутствующую проверку.
Часто задаваемые вопросы
Какая альтернатива струйной очистке даёт профиль шероховатости?
Ударные механизированные инструменты: bristle blasting, ротационные ударные лепестки и, менее предсказуемо, игольчатые молотки. И SSPC-SP 11, и SP 15 требуют не менее 25 µm (1 mil). Гидроструйная обработка и очистка проволочными щётками первичного профиля не создают.
Можно ли заменить струйную очистку механизированным инструментом на всей конструкции?
Технически да для многих систем покрытий, если спецификация допускает SP 11 или документированный эквивалент. С коммерческой точки зрения струйная очистка на больших открытых площадях обычно быстрее. Механизированный инструмент окупается там, где основную часть затрат составляют мобилизация, укрытие и доступ.
Принимают ли производители покрытий bristle blasting?
Jotun опубликовала кодекс подготовки поверхности для очистки щетинками со степенями, сопоставленными с ISO 8501-1. Всегда подтверждайте приемлемость для конкретной системы покрытия с производителем и инспектором проекта.
В чём разница между SSPC-SP 11 и SSPC-SP 15?
Оба требуют чистого металла механизированным инструментом и минимального профиля 25 µm. SP 11 не допускает пятен; SP 15 допускает пятна на площади до 33% каждого участка.
Источники
- SSPC-SP 11, Power Tool Cleaning to Bare Metal. Копия стандарта
- SSPC-SP 3, Power Tool Cleaning. Копия стандарта
- KTA-Tator, Industry Standards for Surface Preparation. kta.com
- SSPC-SP WJ-1/NACE WJ-1, Clean to Bare Substrate. Копия стандарта
- KTA-Tator, Surface Preparation of Steel by Laser Ablation. kta.com
- OSHA 29 CFR 1926.1153, Respirable crystalline silica. osha.gov
- Directive (EU) 2017/2398 on carcinogens and mutagens at work (респирабельная кристаллическая пыль кремнезёма). stopcarcinogensatwork.eu
- US EPA hazardous waste code K062, spent pickle liquor from steel finishing. Перечень кодов
- R. Dankiw, D. Fosdike, Defining Mechanical Surface Preparation Standards with Power Tools, Corrosion & Prevention 2018, Paper 74. PDF
- Jotun, Surface Preparation Code and Standard for Bristle Blast Cleaning and Profiling Process. PDF
- R. J. Stango et al., Fundamentals of Bristle Blasting Process for Removing Corrosive Layer, NACE CORROSION 2009. Аннотация AMPP
- Технические паспорта MontiPower: Bristle Blaster® Pneumatic (2020-09-02), Bristle Blaster® Ultimate Electric Single (2023-08-15), Bristle Blaster® Belts Steel (2020-09-09); руководство 52609.