Краткий ответ: подготовка стали означает удаление прокатной окалины, ржавчины, старого покрытия и загрязнений и создание профиля шероховатости, чтобы новое покрытие могло сцепиться. Традиционный метод — абразивоструйная очистка. MontiPower® Bristle Blaster® очищает сталь и формирует профиль за один проход без абразива, с чистотой, сопоставимой с Sa 2½ / SSPC-SP 10, а MBX® предназначен для тонких кузовных панелей.
В этой статье объясняется, что входит в подготовку стали, какие бывают распространённые методы и каковы их недостатки, как работают MontiPower® Bristle Blaster® и MBX® и как подходить к углеродистой стали, нержавеющей стали и оцинкованной стали перед окраской.
Что такое подготовка стали?
Сталь используется во многих отраслях благодаря прочности и универсальности. Чтобы стальные конструкции и изделия оставались в хорошем состоянии, их нужно очищать и защищать, а подготовка необходима перед нанесением любой новой краски или другого покрытия. Перед нанесением покрытия сначала нужно удалить прокатную окалину и тщательно очистить существующую стальную поверхность. Это удаляет ржавчину и другие загрязнения и создаёт профиль шероховатости — микрошероховатость, за которую может зацепиться новая краска или покрытие. Качество этой подготовки в значительной мере определяет срок службы покрытия и стали под ним.
Способы подготовки стали
Подготовка стали включает несколько элементов. Сначала удаляются ржавчина, прокатная окалина и другие загрязнения, а также ранее нанесённое покрытие, которое уже не является прочным. Для этого существуют разные методы, у каждого из которых свои преимущества и недостатки. Наиболее известный — абразивоструйная очистка, при которой абразив направляется на поверхность сжатым воздухом. Самая известная её форма — пескоструйная очистка, но используются и многие другие абразивы, такие как стальная дробь, стеклянные микрошарики или корунд (оксид алюминия), а также мокрая струйная очистка водой с абразивом. Все методы струйной очистки работают по существу одинаково: абразив с большой силой ударяет по стали, удаляя покрытие, прокатную окалину, ржавчину и грязь и одновременно создавая на поверхности профиль, служащий анкерной основой для нового покрытия.
Какая степень чистоты нужна, зависит от покрытия. Очистка ручным и механизированным инструментом по SSPC-SP 2 / SP 3 (ISO 8501-1 St 2 / St 3) удаляет только непрочно сцепленные загрязнения; SSPC-SP 11 требует чистого металла с профилем не менее 25 µm (1 mil); а степени струйной очистки, такие как SSPC-SP 10 / Sa 2½, предусмотрены для абразивоструйной очистки. См. наше полное руководство по стандартам подготовки поверхности.
Недостатки абразивоструйной очистки
Сталь давно подготавливают примерно одним и тем же способом, а недостатки струйной очистки с годами стали более очевидными. Струйная очистка агрессивна и может повредить тонкие или деликатные детали, что делает её непригодной для некоторых поверхностей. Это также не работа для одного человека: нужны обученные операторы, компрессор, пескоструйный аппарат, запас абразива, укрытие рабочей зоны и обращение с отходами. Поэтому струйная очистка относительно длительна и дорога, особенно для небольших площадей и ремонта.
Струйная очистка тяжела и для людей. Особенно это касается песка как абразива: зёрна песка при ударе распадаются на мелкие частицы, а если песок содержит кварц, пыль содержит респирабельный кристаллический кремнезём, который может вызвать силикоз и рак лёгких. Поэтому во многих юрисдикциях кварцевый песок как абразив для струйной очистки ограничен и установлены строгие пределы воздействия: допустимый предел воздействия респирабельного кристаллического кремнезёма по OSHA составляет 50 µg/m³ (TWA за 8 часов), а обязательный предел ЕС по Директиве (EU) 2017/2398 — 0,1 mg/m³. Подробнее — в статье об опасностях пескоструйной очистки.
Подготовка стали механизированными инструментами MontiPower®
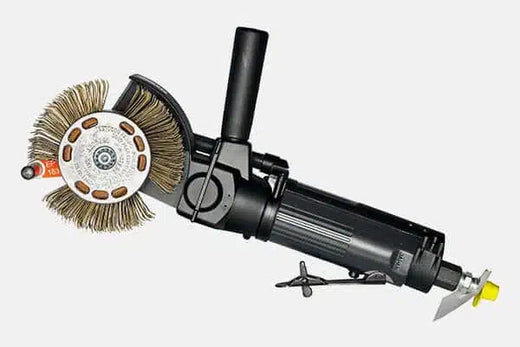
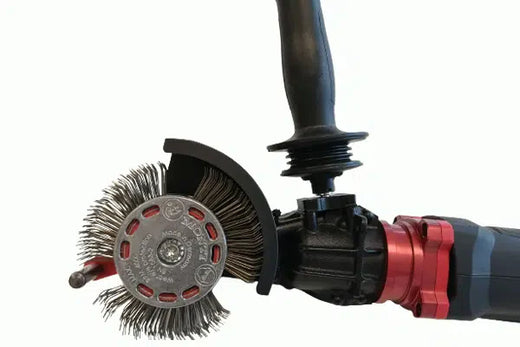
Механизированные инструменты MontiPower® предлагают альтернативу пескоструйной очистке для многих работ по подготовке стали. Bristle Blaster® очищает сталь и создаёт профиль шероховатости, сопоставимый с поверхностью после абразивоструйной очистки: чистота, сопоставимая с ISO 8501-1 Sa 2½ / SSPC-SP 10, и профиль шероховатости Rz 65–85 µm на стандартной стали в задокументированных испытаниях. Результаты зависят от марки стали, степени коррозии, ленты и техники работы. MBX® использует тот же принцип с лентами, предназначенными для тонкого листового металла, такого как кузовные панели автомобилей, удаляя ржавчину, краску, антикоррозионное покрытие днища и герметики; MontiPower не рекомендует его для подготовки несущей стали там, где спецификация на покрытие требует профиля шероховатости.
Поскольку оба инструмента ручные и не используют свободный абразив, они обходятся без пескоструйного аппарата, запаса абразива, укрытия рабочей зоны и утилизации отработанного абразива. Это делает их практичными для применения собственными силами при ремонте, точечных работах и техобслуживании, без зависимости от подрядчика по струйной очистке. Удаляемые ржавчина и покрытие всё равно превращаются в пыль, поэтому пылеудаление и подходящие СИЗ по-прежнему необходимы. На больших открытых площадях нового строительства струйная очистка, как правило, остаётся более быстрым методом.
Как работают Bristle Blaster® и MBX®?
Bristle Blaster® и MBX® используют запатентованную технологию. Инструменты приводят во вращение ленту со специально сформованными, наклонёнными вперёд кончиками проволочных щетинок. Во время вращения кончики удерживаются ускоряющей планкой. Проходя планку, они высвобождаются и ударяют по поверхности с высокой кинетической энергией, сопоставимой с энергией частиц абразива при струйной очистке, а затем сразу отскакивают, а не волочатся. Этот удар срывает прокатную окалину, ржавчину, краску и другие загрязнения, а оставляемые им микровмятины создают новый профиль шероховатости для нового покрытия. Принцип был описан в докладе NACE 2009 года о основах bristle blasting.
Очистка стали перед окраской
Прежде чем на стальную поверхность можно будет нанести новый слой краски, необходимо удалить старую краску, которая уже не является прочной, а также ржавчину и другие загрязнения, образовавшиеся со временем. Вопрос в том, как очищать ржавую сталь перед окраской. На несущей стали Bristle Blaster® удаляет ржавчину и старое покрытие и создаёт профиль шероховатости за тот же проход, поэтому после удаления пыли и инспекции поверхность готова к нанесению покрытия. На тонких кузовных панелях MBX® удаляет ржавчину и краску без нагрева и коробления. Пошаговый подход описан в статье как подготовить металл к окраске.
Подготовка нержавеющей стали перед окраской
Нержавеющая сталь всё чаще выбирается во многих отраслях. Поверхность нержавеющей стали нередко более гладкая, чем у обычной углеродистой стали, поэтому перед нанесением покрытия важно придать ей шероховатость и очистить её, чтобы покрытие могло сцепиться. Чтобы не загрязнить нержавеющую сталь частицами углеродистой стали, которые могут вызвать ржавые пятна, используйте ленты из нержавеющей стали: ленты Bristle Blaster® со щетинками из нержавеющей стали предназначены исключительно для цветных металлов, таких как алюминий и нержавеющая сталь, а синие ленты MBX® — вариант из нержавеющей стали для MBX®. По данным MontiPower о применении, Bristle Blaster® с лентами из нержавеющей стали может обеспечить шероховатость 50 µm и более на нержавеющей стали, тогда как MBX® даёт более тонкую шероховатость примерно Ra 10–30 µm. Это подготавливает нержавеющую сталь к нанесению покрытия, а также оставляет её чистой для сварки.
Подготовка оцинкованной стали к окраске
Оцинкованная сталь — это сталь, покрытая слоем цинка, обычно методом горячего цинкования, для защиты от коррозии. Оцинкованная сталь также нуждается в подготовке перед окраской, иначе новый слой краски со временем, вероятно, потеряет адгезию. Цель — очистить цинковую поверхность и придать ей лёгкий профиль, не удаляя больше цинка, чем необходимо; SSPC-SP 16 описывает такую лёгкую струйную очистку цветных металлов. Механизированный инструмент с подходящей лентой и лёгким нажимом может сделать то же самое локально. Затем проверьте оставшуюся толщину цинка и следуйте инструкциям производителя покрытия по окраске по цинку.
Часто задаваемые вопросы
Как подготовить сталь к окраске?
Удалите масло и смазку, затем удалите прокатную окалину, ржавчину и непрочное покрытие и создайте профиль шероховатости в соответствии с техническим паспортом покрытия. Традиционный метод — струйная очистка; ударный механизированный инструмент, такой как Bristle Blaster®, очищает и формирует профиль за один проход без абразива. Удалите пыль, проверьте содержание солей и подтвердите чистоту и профиль перед нанесением покрытия.
Можно ли подготовить сталь без пескоструйной очистки?
Да, для многих работ. Bristle Blaster® обеспечивает чистоту, сопоставимую с ISO 8501-1 Sa 2½ / SSPC-SP 10, и профиль шероховатости Rz 65–85 µm на стандартной стали в задокументированных испытаниях, без свободного абразива. Результаты зависят от марки стали, степени коррозии, ленты и техники работы, а спецификация на покрытие должна допускать подготовку механизированным инструментом.
В чём разница между Bristle Blaster® и MBX®?
Оба используют запатентованный принцип ускоряющей планки. Bristle Blaster® создан для подготовки стальных поверхностей: он удаляет коррозию и покрытия и создаёт профиль шероховатости для защитных покрытий. MBX® предназначен для тонкого листового металла, такого как кузовные панели автомобилей, удаляя ржавчину, краску, антикоррозионное покрытие днища и герметики без нагрева и коробления, и не предназначен для создания профиля на несущей стали.
Как подготовить нержавеющую сталь к нанесению покрытия?
Очистите её, затем придайте шероховатость инструментом и лентами, которые не оставят частиц углеродистой стали, поскольку внедрённое железо может вызвать ржавые пятна. Используйте ленты Bristle Blaster® из нержавеющей стали или синие ленты MBX®, измерьте профиль и следуйте требованиям производителя покрытия к основаниям из нержавеющей стали, включая рекомендации по грунтовке.
Источники
- SSPC-SP 3, Power Tool Cleaning. Копия стандарта
- SSPC-SP 11, Power Tool Cleaning to Bare Metal. Копия стандарта
- KTA-Tator, Industry Standards for Surface Preparation. kta.com
- OSHA 29 CFR 1926.1153, Respirable crystalline silica. osha.gov
- Директива (EU) 2017/2398 о канцерогенах и мутагенах на рабочем месте, Respirable crystalline silica. stopcarcinogensatwork.eu
- R. J. Stango et al., Fundamentals of Bristle Blasting Process for Removing Corrosive Layer, NACE CORROSION 2009. Аннотация AMPP