Коротко: покрытие работает ровно настолько хорошо, насколько хороша поверхность под ним. У подготовки две задачи: удалить загрязнения до заданной степени чистоты и оставить профиль поверхности, соответствующий механизму адгезии покрытия. Профиль — это больше, чем одно число: высота пиков (Rz), средняя шероховатость (Ra) и число пиков (Rpc) вместе показывают, насколько хорошо покрытие может зацепиться.
Подготовка — это всё
Любая система покрытия, какой бы современной она ни была, зависит от поверхности, на которую наносится. Покрытие может быть настолько хорошим, насколько хорошо оно сцеплено с основанием, а это сцепление определяется ещё до того, как замешан первый слой: чистотой поверхности и формой оставленного профиля. В этой статье объясняется, что означает «хорошая подготовка» в измеряемых величинах, какие параметры шероховатости описывают профиль и почему разным покрытиям нужны разные поверхности.
Важны два условия, и оба задаются при подготовке поверхности:
- Чистота — ржавчина, прокатная окалина, старое покрытие, масло и растворимые соли удалены до степени, которой требует спецификация, например Sa 2½ по ISO 8501-1 или SSPC-SP 11. Всё, что остаётся на поверхности, оказывается между покрытием и сталью и ослабляет сцепление.
- Профиль поверхности — микроскопические пики и впадины, обеспечивающие покрытию механическое сцепление. Если профиля слишком мало, покрытию не за что зацепиться; если слишком много, пики могут выступать над тонкой плёнкой.
Ни то, ни другое нельзя исправить после нанесения покрытия. Поэтому подготовка поверхности, как правило, и есть тот этап, который определяет, достигнет ли покрытие расчётного срока службы. Полную картину методов см. в статье что такое подготовка поверхности.
Подготовка поверхности под покрытия и герметики
У каждого покрытия, в зависимости от механизма адгезии, свои требования к профилю поверхности. Мы стремимся к профилю, однородному по плотности, регулярности и угловатости. С помощью 3D-оптического сканирования Keyence подготовленную поверхность можно описать сотнями параметров шероховатости; в наших материалах Dr. Prepper® мы сосредоточены на трёх: Rpc, Rz и Ra.
Чем различаются механизмы адгезии
Покрытия, герметики и клеи сцепляются со сталью по-разному, и требуемый профиль зависит от этого:
- Механическое зацепление. Большинство защитных покрытий — эпоксидные, цинконаполненные грунтовки, полиуретаны по грунтовке — в значительной степени полагаются на то, что они затекают во впадины профиля и при отверждении охватывают пики. Им нужны определённая глубина профиля и достаточное число пиков для распределения нагрузки.
- Химическая связь. Некоторые покрытия, герметики и клеи также образуют химические связи с чистым металлом или оксидной поверхностью. Они могут допускать более гладкие основания, но всё равно требуют чистой, свежеобнажённой поверхности, а профилированное основание, как правило, даёт лучшую адгезию и лучшую стойкость к подплёночному распространению ржавчины.
- Толстослойные и вязкоупругие системы. Толстослойным и вязкоупругим покрытиям, бандажам и композитным ремонтным системам нужен профиль, соответствующий инструкциям их производителя; см. bristle blasting и вязкоупругие покрытия.
- Термическое напыление. Металлизация почти полностью опирается на механическое зацепление расплавленных частиц, поэтому ей нужен острый угловатый профиль; см. bristle blasting как подготовка под термическое напыление.
Эталоном всегда служит технический паспорт (TDS) производителя покрытия: в нём указаны степень чистоты и минимальный и максимальный профиль, на которых продукт испытывался.
Три параметра шероховатости: Rz, Ra и Rpc
Профиль поверхности трёхмерен, но спецификации обычно сводят его к одному значению глубины. Совместный анализ трёх параметров даёт гораздо лучшее представление о том, как покрытие будет сцепляться.
| Параметр | Что описывает | Почему важен для покрытий |
|---|---|---|
| Rz | Средняя высота от пика до впадины, определяемая по нескольким базовым длинам | Обычная мера глубины профиля шероховатости; сравнивается с мин./макс. значениями в TDS покрытия |
| Ra | Среднее арифметическое отклонение профиля от средней линии | Описывает общую шероховатость; две поверхности с одинаковым Ra могут сильно отличаться высотой и формой пиков |
| Rpc | Число пиков: количество пар «пик — впадина» на единицу длины, пересекающих полосу вокруг средней линии | Описывает плотность профиля; больше пиков — больше площадь поверхности и больше точек закрепления |
Rz: глубина профиля
Rz — параметр, с которым работает большинство спецификаций покрытий, поскольку он напрямую связан с толщиной сухой плёнки грунтовки. MontiPower® указывает результаты по профилю шероховатости в Rz. На объекте высоту от пика до впадины измеряют компараторами, глубиномерами или реплика-лентой по ASTM D4417; начиная с редакции 2021 года стандарт также охватывает щуповые приборы как метод D, которые могут напрямую выдавать Rz и число пиков. См. полевое руководство по измерению профиля шероховатости.
Ra: средняя шероховатость
Ra — классическое инженерное значение шероховатости, применяемое для механически обработанных деталей. Само по себе оно мало говорит о работе покрытия: поверхность с несколькими глубокими царапинами и поверхность со множеством мелких острых пиков могут иметь одинаковое Ra. Тем не менее оно полезно для быстрой проверки общей шероховатости и для сравнения методов подготовки на одной и той же стали.
Rpc: плотность профиля
Число пиков показывает, сколько точек закрепления приходится у покрытия на единицу длины. Исследование, опубликованное в Journal of Protective Coatings & Linings (Roper, Weaver и Brandon, 2005), показало, что большее число пиков существенно улучшает адгезию к стали и стойкость к коррозионному подрезанию. Более поздняя работа DeFelsko с реплика-лентой выявила сильную положительную корреляцию между плотностью пиков и адгезией при отрыве, а наибольшая адгезия наблюдалась при высоте пиков 2–3 mil (около 50–75 µm) для испытанных систем — при более глубоких профилях, свыше 3 mil, адгезия падала. Число пиков по-прежнему редко прописывается в спецификациях, но оно объясняет, почему две поверхности с одинаковым Rz могут вести себя по-разному.
Почему нам нужен однородный профиль: плотность, регулярность, угловатость
Из этих параметров вытекают три качества, которые мы ищем в подготовленной поверхности:
- Плотность — много пиков на единицу длины или площади (высокий Rpc), чтобы покрытие закреплялось во многих точках, а не в немногих.
- Регулярность — стабильная высота пиков по всей площади, чтобы грунтовка покрывала каждый пик с заданной толщиной плёнки и не было отдельных выступающих пиков.
- Угловатость — острые, кратерообразные пики и впадины, а не округлые или полированные. Угловатые профили дают большую площадь поверхности и лучшее механическое сцепление. Очень глубокие узкие впадины тоже не цель: покрытие должно полностью их смочить, иначе на дне впадин остаются пустоты.
3D-оптический анализ делает эти качества видимыми. 3D-анализ профиля поверхности после bristle blasting от MontiPower показывает измеренную текстуру, стоящую за значениями профиля шероховатости, а страница профиль шероховатости (анкерный профиль) объясняет, как связаны профиль и адгезия.
Как bristle blasting формирует профиль
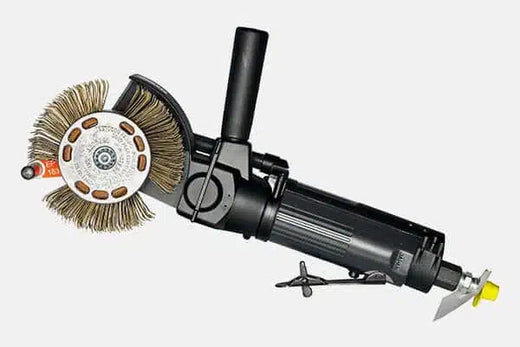
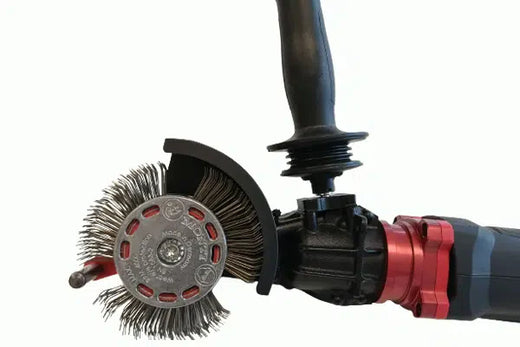
Обычная абразивоструйная очистка формирует профиль, выбрасывая абразив на сталь; результат определяют размер, форма и твёрдость абразива. Многие механизированные инструменты, напротив, очищают, не создавая нового профиля: проволочные щётки и абразивные диски могут даже полировать существующий профиль. Bristle Blaster® работает иначе. Его закалённые, направленные вперёд кончики щетинок бьют по поверхности, отскакивают и оставляют кратерообразные отпечатки, напоминающие текстуру после абразивоструйной очистки, одновременно удаляя ржавчину и покрытия за тот же проход.
В документированных испытаниях на стандартной стали это даёт профиль шероховатости 65–85 µm Rz (2,6–3,3 mil) — в некоторых испытаниях до 120 µm Rz — с чистотой, сопоставимой с Sa 2½ по ISO 8501-1 / SSPC-SP 10. Свободный абразив не используется, основание подвергается холодной обработке, а не нагреву. Результаты зависят от марки стали, степени коррозии, ленты и техники работы, поэтому профиль следует измерять на объекте, как и любую другую подготовленную поверхность.
Практический чек-лист подготовки
- Сначала прочтите TDS покрытия: степень чистоты, диапазон профиля, максимальную мгновенную ржавчину (flash rust) и пределы по растворимым солям.
- Удалите масло и смазку до механической подготовки, чтобы не размазать их по поверхности.
- Выберите метод, который обеспечивает и степень чистоты, и профиль, а не что-то одно.
- Измерьте профиль (реплика-лентой или щупом) и зафиксируйте показания; проверьте соли там, где этого требует спецификация.
- Наносите покрытие в пределах временного окна, допускаемого спецификацией, пока поверхность не ухудшилась.
Об обучении технике и стандартам см. Dr. Prepper® Academy.
Часто задаваемые вопросы
Почему подготовка поверхности так важна для покрытий?
Покрытия чаще всего выходят из строя на границе с основанием. Ржавчина, прокатная окалина, соли или старое покрытие, оставшиеся под плёнкой, ослабляют адгезию и позволяют коррозии распространяться под ней, а неподходящий профиль снижает механическое сцепление. Подготовка задаёт оба условия — чистоту и профиль — до нанесения первого слоя, и ни одно из них нельзя исправить впоследствии без удаления покрытия.
В чём разница между Rz, Ra и Rpc?
Rz — средняя высота от пика до впадины по нескольким базовым длинам, обычная мера глубины профиля шероховатости. Ra — среднее арифметическое отклонение от средней линии, описывающее общую шероховатость, а не глубину. Rpc, число пиков, — количество пар «пик — впадина» на единицу длины, описывающее плотность и регулярность профиля.
Всегда ли более глубокий профиль даёт лучшую адгезию?
Нет. Исследование параметров реплика-ленты выявило наибольшую адгезию при отрыве при высоте пиков 2–3 mil (около 50–75 µm) для испытанных систем, при этом адгезия снижалась выше 3 mil. Плотность пиков положительно коррелировала с адгезией. Правильный профиль — тот, что указан в техническом паспорте покрытия, с достаточным числом пиков для плотного однородного сцепления.
Какой профиль поверхности создаёт Bristle Blaster®?
В документированных испытаниях на стандартной стали Bristle Blaster® формирует профиль шероховатости 65–85 µm Rz (2,6–3,3 mil) с чистотой, сопоставимой с Sa 2½ по ISO 8501-1. Кончики щетинок бьют, отскакивают и оставляют кратерообразные отпечатки, схожие с получаемыми при абразивоструйной очистке. Результаты зависят от марки стали, степени коррозии, ленты и техники работы, поэтому профиль измеряется на объекте.
Источники
- KTA-Tator (W. Corbett), Let’s talk about surface profile: angularity and measuring peak count/density (2023). kta.com
- DeFelsko (D. Beamish), Replica tape: relating 3 surface profile parameters to pull-off adhesion. defelsko.com
- ASTM International, D4417-21 Field Measurement of Surface Profile of Blast Cleaned Steel (2021). astm.org
- MontiPower®, технические данные Bristle Blaster® и 3D-анализ профиля поверхности (2015).