Kort antwoord: Oppervlaktevoorbereiding is het reinigen en, waar nodig, profileren van een substraat vóór het coaten: het verwijderen van walshuid, roest, oude coatings, olie, oplosbare zouten en stof, en het creëren van een ankerprofiel waaraan de coating kan hechten. Het is een van de belangrijkste factoren voor de levensduur van een coating. De methoden variëren van reiniging met oplosmiddel en elektrisch of pneumatisch gereedschap tot abrasief stralen en waterstralen, elk getoetst aan een gespecificeerde norm.
Dit artikel legt uit wat oppervlaktevoorbereiding omvat, waarom het bepaalt hoe lang een coating meegaat, de zes fasen van een typische klus, de belangrijkste technieken en hun nadelen, en waar handgedragen elektrisch en pneumatisch gereedschap in past.
Wat is oppervlaktevoorbereiding?
Oppervlaktevoorbereiding wordt gedefinieerd als “het reinigen of voorbereiden van het metaaloppervlak vóór het aanbrengen van een coating.” In de praktijk vallen veel taken onder deze term: het verwijderen van walshuid, roest, onvolkomenheden, bestaande coatings en andere verontreinigingen. Het creëren van een profiel op het metaaloppervlak maakt ook deel uit van oppervlaktevoorbereiding. Zo ontstaat een goede hechting tussen het object en de coating die erop wordt aangebracht.
Het kan worden uitgevoerd met chemicaliën die het oppervlak reinigen en behandelen, of met mechanische methoden die de textuur veranderen of ongewenst materiaal zoals lasspatten verwijderen. Staal, roestvast staal, aluminium en hout vragen elk om andere technieken voor oppervlaktevoorbereiding.
Waarom is oppervlaktevoorbereiding belangrijk?
Oppervlaktevoorbereiding is nodig voordat een nieuwe coating wordt aangebracht. Goede voorbereiding zorgt ervoor dat de nieuwe laag goed hecht, wat de duurzaamheid verbetert van elke coating die voor langdurige hechting afhankelijk is van reinheid en een gedefinieerd oppervlakteprofiel. Hiervoor moeten oude verf, walshuid, roest en andere verontreinigingen worden verwijderd. Oppervlaktevoorbereiding verwijdert niet alleen vuil; voor de meeste beschermende coatings creëert het ook een ankerprofiel, de ruwheid waarin de nieuwe coating zich verankert.
Het vereiste resultaat wordt normaal in de coatingspecificatie vastgelegd als reinheidsklasse, bijvoorbeeld ISO 8501-1 St 3 (elektrisch of pneumatisch gereedschap), Sa 2½ (straalreiniging) of SSPC-SP 11 (reiniging met elektrisch of pneumatisch gereedschap tot blank metaal, met een minimaal profiel van 25 µm / 1 mil). De volledige ladder van klassen wordt uitgelegd in onze complete gids over normen voor oppervlaktevoorbereiding.
Wat zijn de fasen van oppervlaktevoorbereiding?
Oppervlaktevoorbereiding kent meerdere fasen. Om het best mogelijke resultaat te bereiken, welke techniek ook wordt gebruikt, moeten deze fasen elkaar nauw opvolgen en goed worden uitgevoerd. Er zijn zes stappen te onderscheiden:
- Beoordeling van de toestand
- Verwijdering van de coating
- Verwijdering van oppervlakteverontreinigingen en herstel van onvolkomenheden
- Verwijdering van losse vuildeeltjes en stof
- Creëren van een ankerprofiel op het oppervlak
- Het oppervlak droog houden tot het coaten

Beoordeling van de toestand
Beoordeel voordat de oppervlaktevoorbereiding begint de huidige toestand van het materiaal: de roestgraad, het type en de dikte van een eventuele bestaande coating, de aanwezigheid van walshuid en de klasse die de nieuwe coating vereist. Dit bepaalt wat er moet gebeuren en welke techniek je gebruikt. Als deze stap wordt overgeslagen of slordig wordt uitgevoerd, kan de verkeerde methode het materiaal later in het proces beschadigen of de gespecificeerde klasse niet halen.
Verwijdering van de coating
Waar de oude coating heeft gefaald, niet compatibel is met het nieuwe systeem, of de specificatie blank metaal vereist, moet die worden verwijderd. Afhankelijk van het coatingtype, de dikte en het betrokken oppervlak gebeurt dit door abrasief stralen, elektrisch of pneumatisch gereedschap, waterstralen of chemisch strippen. Coating die blijft zitten, moet intact zijn en stevig hechten, anders faalt het nieuwe systeem erdoor.
Verwijdering van oppervlakteverontreinigingen
Naast de oude coating moeten ook andere verontreinigingen worden verwijderd. In de loop van de tijd ontstaan roest en andere afzettingen op het oppervlak, en nieuw staal draagt walshuid. Ook olie, vet en oplosbare zouten moeten worden verwijderd. Olie en vet worden normaal vóór enige mechanische voorbereiding verwijderd met reiniging met oplosmiddel of reinigingsmiddel, zodat ze niet over het oppervlak worden uitgesmeerd. Oplosbare zouten zoals chloriden zijn onzichtbaar en kunnen blaarvorming en corrosie onder de laag veroorzaken; zie verontreiniging met oplosbare zouten. Als deze verontreinigingen niet goed worden verwijderd, kan de nieuwe coating zijn hechting verliezen.
Verwijdering van losse vuildeeltjes
Naast roest en walshuid draagt een oppervlak vaak los materiaal: afschilferende of brokkelende stukken van de oude coating, en het stof en puin dat de voorbereiding zelf produceert. Dit moet worden verwijderd, doorgaans door borstelen, afblazen met schone, droge lucht of afzuigen, om een goede hechting van de nieuwe coating te waarborgen.
Een oppervlakteprofiel creëren
Zodra de oude coating en verontreinigingen zijn verwijderd, heeft het oppervlak het ankerprofiel nodig dat de coating vereist. Een coating die afhankelijk is van mechanische verankering hecht beter aan een geprofileerd oppervlak dan aan een glad oppervlak. De profieldiepte moet overeenkomen met het coatinggegevensblad: te ondiep en de hechting lijdt eronder, te diep en pieken kunnen door een dunne laag heen steken.
Het oppervlak droog houden
De laatste stap vóór het coaten is ervoor zorgen dat het oppervlak droog is en droog blijft. Vocht op het oppervlak vermindert de hechting en laat vers gereinigd staal vliegroest vormen. Een gangbare regel is dat coatings niet mogen worden aangebracht tenzij het staaloppervlak minstens 3 °C (5 °F) boven het dauwpunt ligt, en dat het coaten snel op de voorbereiding moet volgen. Als de zes stappen nauwkeurig en zorgvuldig worden uitgevoerd, is de kans groot dat de nieuwe coating goed hecht en lang meegaat.
Welke technieken voor oppervlaktevoorbereiding worden gebruikt?
In de loop der jaren zijn veel technieken voor oppervlaktevoorbereiding ontwikkeld. Traditioneel worden de meeste staaloppervlakken voorbereid door abrasief stralen, maar ook waterstralen, vlamreiniging, chemische reiniging en elektrisch of pneumatisch gereedschap worden gebruikt. Hoe werken deze methoden en wat houden ze in?
Straalreinigingsmethoden
Een van de meest gebruikte methoden is abrasief stralen. Het oppervlak wordt behandeld met een stroom perslucht en een los abrasief. Oorspronkelijk gebeurde dit meestal met zand, maar het gebruik van kwartszand is in een aantal landen beperkt of verboden vanwege het risico op silicose door inadembaar kristallijn silica. Tegenwoordig wordt gestraald met andere abrasieven zoals staalgrit, granaat, aluminiumoxide of slakken. Het abrasief verwijdert roest, walshuid en coatings, en de impact creëert ook een ankerprofiel voor de nieuwe coating. Klassen voor straalreiniging worden beschreven in ISO 8501-1 (Sa 1 tot Sa 3) en in SSPC-SP 7, 14, 6, 10 en 5.
Waterstralen
Ook water kan worden gebruikt. Lagedrukwaterreiniging verwijdert los materiaal en zouten, terwijl hogedruk- en ultrahogedrukwaterstralen (70 MPa / 10.000 psi en hoger) coatings en roest tot op het substraat kan verwijderen, ingedeeld als WJ-1 tot WJ-4. Waterstralen is effectief tegen oplosbare zouten, maar creëert geen primair ankerprofiel: het is vooral een methode voor staal dat eerder is geprofileerd. Meer in onze gids over waterstraalnormen WJ-1 tot WJ-4.
Vlamreiniging
Bij vlamreiniging wordt een gasvlam langs het oppervlak geleid om roest en walshuid los te maken, gevolgd door draadborstelen. Het verwijdert niet alle roest betrouwbaar en wordt meestal gecombineerd met andere technieken. Onjuist gebruik van de vlam kan het oppervlak beschadigen of vervormen, en de methode vereist hotwork-beheersmaatregelen.
Chemische reiniging
Een andere veelgebruikte manier om oppervlakken voor te bereiden is chemische reiniging, waarbij olie, vuil en andere materialen worden verwijderd met reinigingsmiddelen, oplosmiddelen en andere reinigers. Typische technieken zijn:
- Ontvetter/reiniger: een reinigingsoplossing die rechtstreeks op het oppervlak wordt aangebracht, met een borstel of doek wordt ingewerkt en met water wordt afgespoeld.
- Stoomreiniging: nuttig om verontreiniging van grote oppervlakken te verwijderen. Vóór het aanbrengen van een coating moet het oppervlak volledig droog en vrij van residu zijn.
- Alkalische reiniging: effectief voor het verwijderen van vet, olie en zuurresten. Ook hier moet het oppervlak vóór het coaten volledig droog en vrij van residu zijn.
- Zuurbeitsen: onderdompeling in zuur om roest en walshuid op te lossen, voornamelijk gebruikt in werkplaatsen en productielijnen.
Chemische reiniging verwijdert olie, vet en zouten maar creëert geen ankerprofiel. Vooral zuren kunnen agressief zijn voor het materiaal, het milieu en de menselijke gezondheid.
Oppervlakken voorbereiden met elektrisch en pneumatisch gereedschap
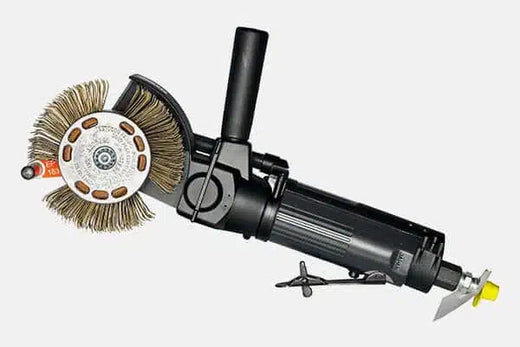
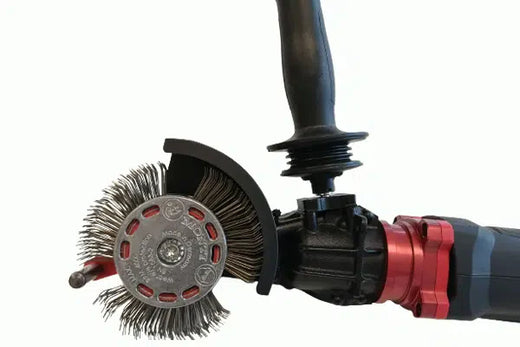
Elektrisch en pneumatisch gereedschap voor oppervlaktevoorbereiding varieert van draadborstels en slijpers tot slaggereedschap. Draadborstels en slijpschijven reinigen maar produceren over het algemeen niet het ankerprofiel dat een beschermende coating nodig heeft, en ze kunnen een bestaand profiel gladpolijsten. Slaggereedschap is anders. De draagbare, semi-automatische technologie van MontiPower® reinigt het oppervlak niet alleen, maar creëert ook de ruwheid die de nieuwe coating nodig heeft. Dat maakt het een alternatief voor abrasief stralen bij kleinere oppervlakken, bij spot-reparaties, waar regelgeving geen los abrasief in de open lucht toestaat, of waar het opzetten van een stralactie niet productief is.
Voor staal verwijdert de Bristle Blaster® roest, verf en walshuid en creëert in één pass een ankerprofiel. In gedocumenteerde tests op standaardstaal levert het een reinheid vergelijkbaar met ISO 8501-1 Sa 2½ / SSPC-SP 10 en een ankerprofiel van 65–85 µm Rz (2,6–3,3 mil). De resultaten variëren met staalsoort, roestgraad, band en techniek, en de acceptatie aan de hand van de projectspecificatie ligt bij de inspecteur. Omdat het werk intern met handgedragen gereedschap kan worden uitgevoerd, hoeven veel onderhoudsteams voor kleinere oppervlakken geen stralers meer in te huren. Met een assortiment gepatenteerde banden is er voor de meeste substraten en omstandigheden een geschikte band.
Wat zijn de nadelen van traditionele methoden?
Stralen met los abrasief en chemische reiniging worden al vele jaren gebruikt. Na verloop van tijd zijn hun nadelen en de gevaren van zandstralen en vergelijkbare methoden goed gedocumenteerd.
Nadelen van zandstralen
Abrasief stralen is de meest gebruikte techniek voor het voorbereiden van staal. Voor kleinere coatingklussen is de opzet echter omslachtig: afscherming, een compressor en stralketel, de abrasiefvoorraad en het opvangen en afvoeren van gebruikt abrasief. Het is vakwerk dat de nodige voorbereiding vereist, waardoor stralen voor kleine oppervlakken een relatief dure methode is in termen van vierkante meters per dag. Maar dat is niet alles.
Stralen kan schadelijk zijn voor mens en milieu. Het gevaar zit vooral in het stof: onder de hoge druk breken abrasieve deeltjes af en vormen samen met de verwijderde roest en coating fijn stof in de lucht. Bij inademing kan dit stof ernstige gezondheidsproblemen veroorzaken. Kwartszand is het bekendste voorbeeld: inadembaar kristallijn silica veroorzaakt silicose en longkanker, wat de reden is dat het gebruik ervan als stralend abrasief in een aantal landen beperkt of verboden is, en dat blootstelling wordt gereguleerd, bijvoorbeeld door OSHA in de Verenigde Staten. Gebruikt abrasief dat met oude coatings is verontreinigd, kan ook gevaarlijk afval zijn.
Nadelen van chemische reiniging
Bij chemische oppervlaktevoorbereiding zit het gevaar in de gebruikte chemicaliën. Beitsen gebruikt doorgaans sterke zuren zoals zoutzuur, dat corrosief is en bij contact ernstige verwondingen kan veroorzaken. Zoutzuur geeft ook dampen af die gevaarlijk zijn voor mens, dier en de omgeving, en gebruikt zuur moet worden geneutraliseerd en afgevoerd.
Oppervlaktevoorbereiding in diverse sectoren
Dankzij hun gemak en effectiviteit worden gereedschappen en banden van MontiPower® veel gebruikt in uiteenlopende markten, bijvoorbeeld bij de bouw en het onderhoud van bruggen, spoorrails, rollend materieel en windturbines. Infrastructuur is een sector waar onderhoud goed, veilig en snel moet gebeuren.
Waar traditionele methoden arbeidsintensief en gevaarlijk kunnen zijn, kunnen straalmiddelvrije elektrische en pneumatische gereedschappen gezondheid, veiligheid en economie verbeteren. Straalmiddelvrij is echter niet stofvrij: de verwijderde roest en coating worden nog steeds deeltjes, dus afzuiging en ademhalingsbescherming volgen de risicobeoordeling van de locatie. Dezelfde voordelen gelden in de industriële sector, waar olie en gas worden verwerkt, in de maritieme sector, waar milieubescherming een grote rol speelt, en in de fabricage, waar staal zowel vóór als na het lassen goed moet worden voorbereid en gereinigd.
Veelgestelde vragen
Wat is het doel van oppervlaktevoorbereiding vóór het coaten?
Oppervlaktevoorbereiding verwijdert verontreinigingen die hechting verhinderen, zoals walshuid, roest, oude coatings, olie, zouten en stof, en creëert het ankerprofiel waaraan een coating moet kunnen hechten. Omdat hechting bepaalt hoe lang een coating meegaat, is de gespecificeerde voorbereidingsklasse meestal de belangrijkste eis in een coatingspecificatie.
Wat zijn de belangrijkste methoden voor oppervlaktevoorbereiding?
De belangrijkste methoden zijn reiniging met oplosmiddel en chemicaliën, reiniging met handgereedschap en elektrisch of pneumatisch gereedschap, slaggereedschap zoals bristle blasting, abrasief stralen en waterstralen. Ze verschillen in wat ze verwijderen en in of ze een ankerprofiel creëren. De coatingspecificatie, niet het gereedschap, moet bepalen welke methode aanvaardbaar is.
Welke normen definiëren de klassen voor oppervlaktevoorbereiding?
ISO 8501-1 definieert visuele klassen voor reiniging met handgereedschap en elektrisch of pneumatisch gereedschap (St 2, St 3) en voor straalreiniging (Sa 1 tot Sa 3). AMPP (voorheen SSPC en NACE) publiceert de SSPC-SP-normen, zoals SP 3, SP 11, SP 10 en SP 5, en WJ-1 tot WJ-4 voor waterstralen.
Kan oppervlaktevoorbereiding zonder zandstralen?
Ja, afhankelijk van de vereiste klasse. Slaggereedschap zoals de Bristle Blaster® levert in gedocumenteerde tests een reinheid vergelijkbaar met Sa 2½ / SSPC-SP 10 met een ankerprofiel van 65–85 µm Rz, wat geschikt is voor spot-reparaties, lassen en kleinere oppervlakken. Grote nieuwbouwoppervlakken met walshuid worden meestal nog steeds gestraald.
Bronnen
- SSPC-SP 11, Power Tool Cleaning to Bare Metal. glavin.net
- KTA-Tator, Industry Standards for Surface Preparation. kta.com
- SSPC-SP WJ-1/NACE WJ-1, Waterjet Cleaning of Metals: Clean to Bare Substrate. glavin.net
- Farwest Corrosion Control, Coating Application and Dew Point. farwestcorrosion.com
- Roadmap on Carcinogens, Respirable crystalline silica. stopcarcinogensatwork.eu
- OSHA, 29 CFR 1926.1153 Respirable crystalline silica. osha.gov