Kort antwoord: Een coating presteert alleen zo goed als het oppervlak eronder. Voorbereiding heeft twee taken: verontreiniging verwijderen tot de voorgeschreven reinheidsgraad en een oppervlakteprofiel achterlaten dat past bij het hechtingsmechanisme van de coating. Profiel is meer dan één getal — piekhoogte (Rz), gemiddelde ruwheid (Ra) en piekaantal (Rpc) beschrijven samen hoe goed een coating zich kan vastgrijpen.
Voorbereiding is alles
Elk coatingsysteem, hoe geavanceerd ook, hangt af van het oppervlak waarop het wordt aangebracht. Een coating kan alleen zo goed zijn als haar hechting aan het substraat, en die hechting wordt bepaald voordat de eerste laag is gemengd: door hoe schoon het oppervlak is en door de vorm van het profiel dat achterblijft. Dit artikel legt uit wat "goede voorbereiding" in meetbare termen betekent, welke ruwheidsparameters een profiel beschrijven en waarom verschillende coatings verschillende oppervlakken nodig hebben.
Twee voorwaarden tellen, en beide worden tijdens de oppervlaktevoorbereiding vastgelegd:
- Reinheid — roest, walshuid, oude coating, olie en oplosbare zouten verwijderd tot de graad die de specificatie vereist, bijvoorbeeld ISO 8501-1 Sa 2½ of SSPC-SP 11. Alles wat op het oppervlak achterblijft, zit tussen coating en staal en verzwakt de hechting.
- Oppervlakteprofiel — de microscopische pieken en dalen die de coating een mechanische verankering geven. Te weinig en de coating heeft niets om zich aan vast te grijpen; te veel en pieken kunnen boven een dunne film uitsteken.
Geen van beide kan nog worden gecorrigeerd zodra de coating erop zit. Daarom is oppervlaktevoorbereiding meestal de stap die bepaalt of een coating haar ontwerplevensduur haalt. Voor het volledige beeld van de methoden, zie wat is oppervlaktevoorbereiding.
Oppervlaktevoorbereiding voor coatings en kitten
Elke coating heeft, afhankelijk van haar hechtingsmechanisme, eigen eisen aan het oppervlakteprofiel. Wij willen een profiel dat uniform is in dichtheid, regelmaat en hoekigheid. Met 3D-optische scans van Keyence kan een voorbereid oppervlak worden gekarakteriseerd met honderden ruwheidsparameters; in ons Dr. Prepper®-materiaal richten we ons op drie: Rpc, Rz en Ra.
Hoe hechtingsmechanismen verschillen
Coatings, kitten en lijmen hechten op verschillende manieren aan staal, en het profiel dat ze nodig hebben volgt daaruit:
- Mechanische verankering. De meeste beschermende coatings — epoxy's, zinkrijke primers, polyurethanen over een primer — steunen sterk op het vloeien in de dalen van het profiel en het zich vastzetten rond de pieken tijdens het uitharden. Ze hebben een vastgelegde profieldiepte en genoeg pieken nodig om de belasting te verdelen.
- Chemische binding. Sommige coatings, kitten en lijmen vormen ook chemische bindingen met het schone metaal- of oxideoppervlak. Ze kunnen gladdere substraten verdragen, maar hebben nog steeds een schoon, vers blootgelegd oppervlak nodig, en een geprofileerd substraat geeft over het algemeen betere hechting en betere weerstand tegen roestkruip.
- Dikke en visco-elastische systemen. Dikfilm- en visco-elastische coatings, wikkels en composietreparaties vragen een profiel dat past bij de instructies van de fabrikant; zie bristle blasting en visco-elastische coatings.
- Thermisch spuiten. Metalliseren steunt vrijwel volledig op mechanische verankering van gesmolten deeltjes, dus het vraagt een scherp, hoekig profiel; zie bristle blasting als voorbereiding voor thermisch spuiten.
Het technisch informatieblad (TDS) van de coatingfabrikant is altijd de referentie: het vermeldt de reinheidsgraad en het minimale en maximale profiel waarop het product is getest.
De drie ruwheidsparameters: Rz, Ra en Rpc
Een oppervlakteprofiel is driedimensionaal, maar specificaties herleiden het meestal tot één dieptecijfer. Drie parameters samen bekijken geeft een veel beter beeld van hoe een coating zich zal vastgrijpen.
| Parameter | Wat het beschrijft | Waarom het ertoe doet voor coatings |
|---|---|---|
| Rz | Gemiddelde piek-dalhoogte, genomen over meerdere meetlengtes | De gebruikelijke maat voor de diepte van het ankerprofiel; vergeleken met het min/max in het TDS van de coating |
| Ra | Rekenkundig gemiddelde afwijking van het profiel ten opzichte van de middellijn | Beschrijft algemene ruwheid; twee oppervlakken met dezelfde Ra kunnen sterk verschillende piekhoogtes en -vormen hebben |
| Rpc | Piekaantal: aantal piek-dalparen per lengte-eenheid dat een band rond de middellijn kruist | Beschrijft hoe dicht het profiel is; meer pieken betekent meer oppervlak en meer verankeringspunten |
Rz: diepte van het profiel
Rz is de parameter waarmee de meeste coatingspecificaties werken, omdat hij direct samenhangt met de droge laagdikte van de primer. MontiPower® rapporteert zijn resultaten voor ankerprofiel als Rz. In het veld wordt de piek-dalhoogte gemeten met comparators, dieptemicrometers of replicatape volgens ASTM D4417; sinds de editie van 2021 dekt de norm ook stylusinstrumenten als methode D, die Rz en piekaantal direct kunnen rapporteren. Zie de veldgids voor het meten van ankerprofiel.
Ra: gemiddelde ruwheid
Ra is de klassieke technische ruwheidswaarde, gebruikt voor bewerkte onderdelen. Op zichzelf zegt hij weinig over coatingprestaties: een oppervlak met een paar diepe krassen en een oppervlak met veel fijne, scherpe pieken kunnen dezelfde Ra delen. Hij blijft nuttig als snelle controle van de algehele ruwheid en om voorbereidingsmethoden op hetzelfde staal te vergelijken.
Rpc: dichtheid van het profiel
Het piekaantal vertelt hoeveel verankeringspunten een coating per lengte-eenheid heeft. Onderzoek gepubliceerd in het Journal of Protective Coatings & Linings (Roper, Weaver en Brandon, 2005) toonde aan dat een hoger piekaantal de hechting aan staal en de weerstand tegen corrosieondermijning aanzienlijk verbetert. Later werk met replicatape door DeFelsko vond een sterke positieve correlatie tussen piekdichtheid en afrekhechting, en de hoogste hechting in het bereik van 2–3 mil (ongeveer 50–75 µm) piekhoogte voor de geteste systemen — de hechting nam af naarmate profielen dieper werden dan 3 mil. Het piekaantal wordt nog zelden in specificaties opgenomen, maar verklaart waarom twee oppervlakken met dezelfde Rz anders kunnen presteren.
Waarom we een uniform profiel willen: dichtheid, regelmaat, hoekigheid
Uit deze parameters volgen de drie eigenschappen die we in een voorbereid oppervlak zoeken:
- Dichtheid — veel pieken per lengte- of oppervlakte-eenheid (hoge Rpc), zodat de coating op veel punten wordt verankerd in plaats van op een paar.
- Regelmaat — consistente piekhoogte over het oppervlak, zodat de primer elke piek bedekt met de voorgeschreven laagdikte en er geen losse uitschieterpieken zijn.
- Hoekigheid — scherpe, kraterachtige pieken en dalen in plaats van afgeronde of gepolijste. Hoekige profielen bieden meer oppervlak en een betere mechanische verankering. Zeer diepe, smalle dalen zijn evenmin het doel: de coating moet ze volledig bevochtigen, anders blijven er holtes achter op de bodem van de dalen.
3D-optische analyse maakt deze eigenschappen zichtbaar. De 3D-analyse van het met bristle blasting verkregen oppervlakteprofiel van MontiPower toont de gemeten textuur achter de cijfers voor ankerprofiel, en de pagina over ankerprofiel legt uit hoe profiel en hechting samenhangen.
Hoe bristle blasting het profiel creëert
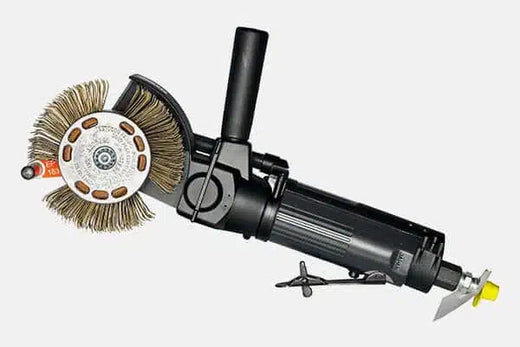
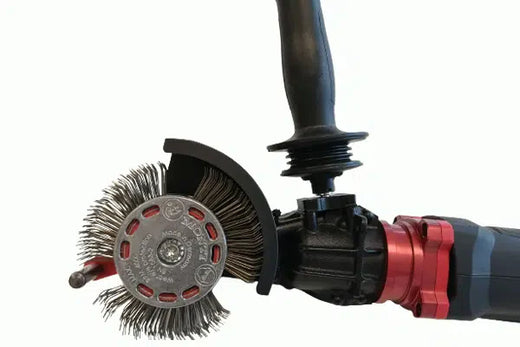
Conventioneel abrasief stralen creëert profiel door grit op het staal te werpen; grootte, vorm en hardheid van het abrasief bepalen het resultaat. Veel elektrisch gereedschap reinigt daarentegen zonder nieuw profiel te creëren: staalborstels en schuurschijven kunnen een bestaand profiel zelfs polijsten. De Bristle Blaster® werkt anders. Zijn geharde, naar voren gerichte borstelpunten raken het oppervlak, veren terug en laten kraterachtige indrukken achter die lijken op een gritgestraalde textuur, terwijl ze in dezelfde gang roest en coatings verwijderen.
In gedocumenteerde tests op standaardstaal levert dit een ankerprofiel van 65–85 µm Rz (2,6–3,3 mil) op — in sommige tests tot 120 µm Rz — met een reinheid vergelijkbaar met ISO 8501-1 Sa 2½ / SSPC-SP 10. Er wordt geen los abrasief gebruikt en het substraat wordt koud vervormd, niet verhit. De resultaten variëren met staalsoort, roestgraad, band en techniek, dus het profiel moet ter plaatse worden gemeten zoals bij elk ander voorbereid oppervlak.
Een praktische checklist voor de voorbereiding
- Lees eerst het TDS van de coating: reinheidsgraad, profielbereik, maximale vliegroest en grenzen voor oplosbare zouten.
- Verwijder olie en vet vóór mechanische voorbereiding, zodat ze niet over het oppervlak worden verspreid.
- Kies een methode die zowel de reinheidsgraad als het profiel bereikt — niet slechts één van de twee.
- Meet het profiel (replicatape of stylus) en leg de metingen vast; controleer zouten waar de specificatie dat vereist.
- Coat binnen het tijdvenster dat de specificatie toestaat, voordat het oppervlak verslechtert.
Voor training in techniek en normen, zie de Dr. Prepper® Academy.
Veelgestelde vragen
Waarom is oppervlaktevoorbereiding zo belangrijk voor coatings?
Coatings falen het vaakst op het grensvlak met het substraat. Roest, walshuid, zouten of oude coating die onder de film achterblijven, verzwakken de hechting en laten corrosie eronder kruipen, en een ongeschikt profiel verlaagt de mechanische grip. Voorbereiding legt beide voorwaarden — reinheid en profiel — vast voordat de eerste laag wordt aangebracht, en geen van beide kan achteraf worden gecorrigeerd zonder de coating te verwijderen.
Wat is het verschil tussen Rz, Ra en Rpc?
Rz is de gemiddelde piek-dalhoogte over meerdere meetlengtes en de gebruikelijke maat voor de diepte van het ankerprofiel. Ra is de rekenkundig gemiddelde afwijking van de middellijn en beschrijft algemene ruwheid, niet diepte. Rpc, het piekaantal, is het aantal piek-dalparen per lengte-eenheid en beschrijft hoe dicht en regelmatig het profiel is.
Geeft een dieper profiel altijd betere hechting?
Nee. Onderzoek naar parameters van replicatape vond de hoogste afrekhechting in het bereik van 2–3 mil (ongeveer 50–75 µm) piekhoogte voor de geteste systemen, met afnemende hechting boven 3 mil. Piekdichtheid correleerde positief met hechting. Het juiste profiel is dat uit het informatieblad van de coating, met genoeg pieken voor een dichte, uniforme verankering.
Welk oppervlakteprofiel creëert de Bristle Blaster®?
In gedocumenteerde tests op standaardstaal levert de Bristle Blaster® een ankerprofiel van 65–85 µm Rz (2,6–3,3 mil) met een reinheid vergelijkbaar met ISO 8501-1 Sa 2½. De borstelpunten raken, veren terug en laten kraterachtige indrukken achter die lijken op gritstralen. De resultaten variëren met staalsoort, roestgraad, band en techniek, dus het profiel wordt ter plaatse gemeten.
Bronnen
- KTA-Tator (W. Corbett), Let’s talk about surface profile: angularity and measuring peak count/density (2023). kta.com
- DeFelsko (D. Beamish), Replica tape: relating 3 surface profile parameters to pull-off adhesion. defelsko.com
- ASTM International, D4417-21 Field Measurement of Surface Profile of Blast Cleaned Steel (2021). astm.org
- MontiPower®, technische gegevens van de Bristle Blaster® en 3D-analyse van het oppervlakteprofiel (2015).