Kort antwoord: Om metaal voor te bereiden op verven ontvet je het eerst (SSPC-SP 1), verwijder je daarna roest, walshuid en oude coating tot de reinheidsgraad die de coatingspecificatie voorschrijft, creëer je het vereiste ankerprofiel, test je op oplosbare zouten en breng je de coating aan binnen de open tijd, met het staal minimaal 3 °C boven het dauwpunt. Stralen en bristle blasting leggen blank metaal met een profiel bloot; staalborstels doen dat niet.
De Grit-Free Surface Preparation Playbook behandelt elke voorbereidingsmethode, de verwijzingen naar normen en een matrix voor methodekeuze — gratis download.
→ Download de PlaybookDit artikel legt uit wat oppervlaktevoorbereiding voor het schilderen van industrieel staal inhoudt, welke normen het resultaat definiëren, welke methoden welke graad bereiken en welke fouten ervoor zorgen dat coatings jaren vóór hun ontwerplevensduur falen. Oppervlaktevoorbereiding geldt algemeen als de belangrijkste bepalende factor voor de levensduur van een coating. Een coating die op onvoldoende voorbereid staal wordt aangebracht, faalt meestal op het grensvlak tussen metaal en coating — niet in de coating zelf. In opleidingen en in de literatuur over coatingschade wordt het merendeel van de voortijdige coatingfalen gewoonlijk toegeschreven aan onvoldoende oppervlaktevoorbereiding; het vaak genoemde cijfer is 70–80%.
Waarom oppervlaktevoorbereiding de levensduur van de coating bepaalt
Een coatingfilm doet twee dingen: hij houdt vocht en zuurstof weg van het staaloppervlak en hecht goed genoeg aan dat oppervlak om die afsluiting gedurende de ontwerplevensduur te behouden. Beide functies hangen af van hoe het staaloppervlak eruitziet voordat de coating wordt aangebracht.
Het hechtingsprobleem
De hechting van coating aan staal is mechanisch en chemisch. Mechanische hechting vraagt om een opgeruwd oppervlak — een ankerprofiel — waarin de vloeibare coating vloeit en uithardt. Zonder profiel ligt de coating op een glad oppervlak met weinig mechanische grip en laat hij sneller los bij thermische wisselingen, stoten of binnendringend vocht. Chemische hechting vraagt om een chemisch schoon oppervlak — vrij van oliën, zouten, oxiden en andere verontreinigingen die tussen coating en staal zitten en directe binding verhinderen.
Het verontreinigingsprobleem
De gevaarlijkste verontreinigingen zijn onzichtbaar. Oplosbare zouten — chloriden, sulfaten, nitraten — die in een gecorrodeerd oppervlak zitten, zijn niet te zien. Wordt een coating op een verontreinigd oppervlak aangebracht, dan worden de zouten onder de film ingesloten. Osmotische druk drijft water door de coating naar het zoutdepot, waardoor een blaar ontstaat. Zodra een blaar zich vormt, verliest de coating eromheen hechting, begint corrosie op het blootliggende staal en breidt de schade zich uit. De oplossing is de verontreiniging tijdens de oppervlaktevoorbereiding te verwijderen — niet er een dikkere coating overheen te leggen.
Wat de cijfers zeggen
Oppervlaktevoorbereiding is een groot deel van de kosten van een industrieel schilderproject — bij onderhoudswerk met toegang, afscherming en afvalverwerking is het vaak de grootste afzonderlijke post. De kosten van falen zijn nog groter: als de voorbereiding faalt, faalt de coating en moeten de volledige kosten van toegang, voorbereiding en coating opnieuw worden gemaakt, vaak jaren vóór het geplande onderhoudsinterval. De economie van een correcte voorbereiding is niet marginaal.
Wat er moet gebeuren voordat je industrieel staal schildert
Elke industriële coatingspecificatie — of die nu is opgesteld volgens SSPC/AMPP, ISO, NORSOK of het systeem van een coatingfabrikant — vraagt van de oppervlaktevoorbereiding dezelfde drie resultaten voordat de eerste verflaag kan worden aangebracht.
1. Reinheid — verwijder alle verontreiniging
Het staaloppervlak moet vrij zijn van walshuid, roest, bestaande coating (tenzij overcoaten uitdrukkelijk is toegestaan), olie en vet, lasspatten, stof en oplosbare zouten. De vereiste reinheidsgraad wordt door een norm bepaald — gewoonlijk SSPC-SP 10 / Sa 2½ (bijna wit metaal) voor offshore-, immersie- en industriële toepassingen, en SSPC-SP 5 / Sa 3 (wit metaal) waar het coatingsysteem of de toepassing dat vereist. De norm definieert het toegestane residu en hoe schoon het oppervlak moet zijn — het is geen oordeel dat ter plaatse wordt geveld.
2. Ankerprofiel — zorg voor mechanische verankering van de coating
Het oppervlak moet worden opgeruwd tot een voorgeschreven textuur — het ankerprofiel — gemeten in micrometers (µm) piek-dalhoogte. Veel high-build epoxycoatingsystemen vragen ongeveer 40–75 µm; sommige thermisch gespoten en zwaar belaste systemen vereisen meer. Het productinformatieblad van de coating bepaalt het bereik. Een gepolijst oppervlak — zelfs een chemisch schoon oppervlak — heeft voor de meeste industriële coatingsystemen onvoldoende mechanische hechting.
3. Zouttest — controleer of het oppervlak niet verontreinigd is
Na de voorbereiding en vóór het coaten wordt de verontreiniging met oplosbare zouten getest en vastgelegd, meestal via Bresle-patchextractie (ISO 8502-6) met geleidbaarheidsmeting (ISO 8502-9). Veel offshore- en industriële specificaties stellen een maximum van ongeveer 20 mg/m² (2 µg/cm²) chloride. Op locaties met maritieme blootstelling komt verontreiniging boven deze drempel ook na grondige mechanische voorbereiding vaak voor — en kan waterspoelen en hertesten nodig zijn voordat er gecoat kan worden. Zie onze gids over verontreiniging met oplosbare zouten en hoe je daarop test.
Normen voor oppervlaktevoorbereiding: wat de graden betekenen
De reinheidsgraden in industriële coatingspecificaties komen uit twee parallelle normfamilies — SSPC/NACE (nu AMPP, Noord-Amerikaans) en ISO 8501-1 (internationaal). De straalgraden zijn grofweg vergelijkbaar, maar ze zijn verschillend geformuleerd: SSPC stelt schriftelijke grenzen aan resterende verkleuring per oppervlakte-eenheid, terwijl ISO 8501-1 steunt op geschreven definities en referentiefoto's. Elke coatingspecificatie of elk productinformatieblad verwijst naar een of beide.
| Wat de coatingspecificeerder schrijft | SSPC / NACE | ISO 8501-1 | Wat het betekent in gewone taal |
|---|---|---|---|
| Stralen tot wit metaal | SSPC-SP 5 / NACE No. 1 | Sa 3 | Geen zichtbare walshuid, roest, coating of vreemde stoffen op het oppervlak |
| Stralen tot bijna wit metaal | SSPC-SP 10 / NACE No. 2 | Sa 2½ | Lichte willekeurige verkleuring op hooguit 5% van elke oppervlakte-eenheid; verder schoon |
| Commercieel stralen | SSPC-SP 6 / NACE No. 3 | Sa 2 | Verkleuring toegestaan op maximaal 33% van elke oppervlakte-eenheid |
| Brush-off-stralen | SSPC-SP 7 / NACE No. 4 | Sa 1 | Losse verontreiniging verwijderd; vastzittende walshuid, roest en verf mogen achterblijven |
| Reinigen met elektrisch gereedschap tot blank metaal | SSPC-SP 11 | — | Blank metaal, geen zichtbare walshuid, roest of coating behalve onderin putjes; minimaal 25 µm (1 mil) profiel |
| Commerciële graad reinigen met elektrisch gereedschap | SSPC-SP 15 | — | Blank metaal met verkleuring op maximaal 33% van elke oppervlakte-eenheid; minimaal 25 µm (1 mil) profiel |
| Reinigen met elektrisch gereedschap | SSPC-SP 3 | St 3 | Losse roest, losse walshuid en losse verf verwijderd; vastzittend materiaal mag achterblijven |
| Reinigen met handgereedschap | SSPC-SP 2 | St 2 | Losse roest en schilfers verwijderd; stevig vastzittend materiaal blijft zitten |
Het productinformatieblad van de coating bepaalt de minimumgraad. Voor hoogwaardige systemen in agressieve atmosferen en bij immersie is SSPC-SP 10 / Sa 2½ de meest voorkomende eis; SSPC-SP 5 / Sa 3 wordt voorgeschreven voor sommige tankbekledingen, thermisch gespoten metaal en andere veeleisende systemen. Voor reparaties en onderhoud wordt SSPC-SP 11 vaak geaccepteerd. Een coating die op SP 3 wordt aangebracht op een oppervlak waarvoor SP 10 is voorgeschreven, doet doorgaans de coatinggarantie vervallen en is een voorzienbare schade. Onze technische gids over SSPC-SP 11 legt de graad voor blank metaal met elektrisch gereedschap in detail uit.
Methoden voor oppervlaktevoorbereiding bij het schilderen van industrieel staal
Abrasief stralen
Abrasief stralen — grit, staalkogels of ander medium met perslucht of een centrifugaalwiel op het oppervlak laten inslaan — is de referentiemethode voor grootschalig industrieel schilderwerk. In een straalcabine of op een locatie met afscherming en de juiste apparatuur bereikt het betrouwbaar SP 10 en SP 5, creëert het een gecontroleerd ankerprofiel en verwerkt het snel oppervlak. Het is de standaard voor de fabricage van nieuw constructiestaal en voor grote maritieme constructies in het droogdok.
De beperkingen zijn in onderhoudssituaties aanzienlijk: het vraagt een grote compressor en straalketel, geeft een afvalstroom van straalmiddel, moet worden afgeschermd om verspreiding van het abrasief te voorkomen, is sterk beperkt in ATEX-geclassificeerde zones (meestal zijn heetwerkvergunningen of stilleggingen nodig) en is oneconomisch voor spotreparaties waar de mobilisatiekosten hoger zijn dan het te behandelen oppervlak. Het meeste onderhoudswerk in de praktijk vindt niet plaats in een straalcabine.
Bristle blasting
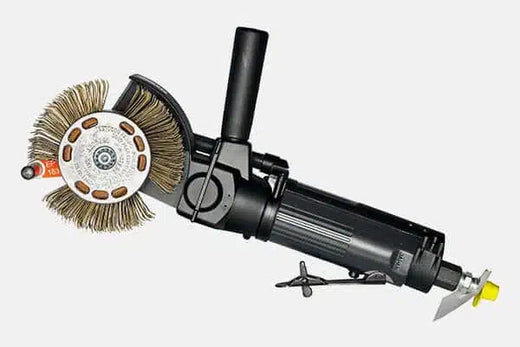
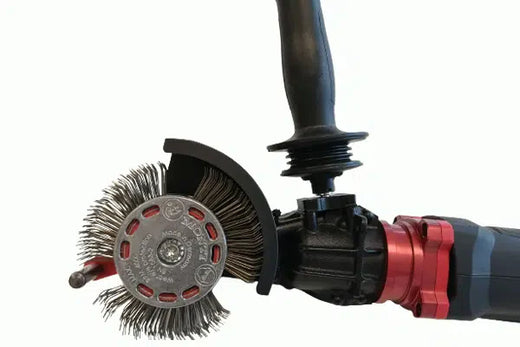
Bristle blasting gebruikt een roterende band van geharde staaldraadborstels die een acceleratorstaaf zo vrijgeeft dat de punten het oppervlak raken — waarbij roest, walshuid en bestaande coating worden verwijderd en tegelijk een ankerprofiel ontstaat. De Bristle Blaster® is een handgereedschap dat in gedocumenteerde tests een reinheid levert die vergelijkbaar is met ISO 8501-1 Sa 2½ / SSPC-SP 10 (en Sa 3 / SP 5) met een ankerprofiel van 65–85 µm Rz op standaardstaal, zonder abrasief medium. De resultaten variëren met staalsoort, roestgraad, band en techniek.
Het is een belangrijk alternatief voor zandstralen bij onderhoud in bedrijf, ATEX-zone 1-omgevingen, spotreparaties, besloten ruimten en veldlassen van pijpleidingen. Het werkt op netspanning, perslucht of een 18 V-accu en vraagt geen straalafscherming of beheer van straalmiddel. Straalmiddelvrij is niet stofvrij: verwijderde roest en coating blijven deeltjes en vragen passende beheersmaatregelen. De volledig pneumatische Bristle Blaster® Pneumatic heeft een ATEX 2014/34/EU-conformiteitsbeoordeling als apparatuur van categorie 2 voor zone 1 gas (IIA) en zone 21 stof.
Reinigen met elektrisch gereedschap (haakse slijper, lamellenschijf, naaldenpistool, staalborstel)
De resultaten van conventioneel elektrisch gereedschap verschillen per type gereedschap. Elektrische staalborstels verwijderen losse en gedeeltelijk vastzittende verontreiniging, maar laten stevig vastzittende walshuid doorgaans achter en polijsten die — ze bereiken meestal SSPC-SP 3 (St 3). SSPC-SP 11 waarschuwt dat elektrische staalborstels of schuurschijven alleen mogelijk niet het vereiste profiel opleveren. Slijpschijven kunnen blank metaal bereiken, maar laten een ondiep, gericht profiel achter en nemen gezond staal weg. Impactgereedschap zoals naaldenpistolen en roterende impactlamellen wordt in SSPC-SP 11 genoemd als impactmedium en kan op geschikte oppervlakken SP 11 bereiken, maar het profiel moet worden gemeten in plaats van aangenomen. Voorbereiding tot SP 3 is alleen toereikend voor werk met lagere specificaties — onderhoudscoatings in milde omgevingen, tijdelijke bescherming of oppervlaktetolerante systemen die specifiek zijn gekwalificeerd voor oppervlakken die met elektrisch gereedschap zijn gereinigd.
Reinigen met handgereedschap (staalborstel, schraper)
Met een handstaalborstel en schrapen bereik je SSPC-SP 2 (St 2) — alleen losse verontreiniging. Dit is geen voorbereidingsmethode voor hoogwaardig industrieel schilderwerk. Het is nuttig voor tijdelijke bescherming van oppervlakken die niet direct mechanisch kunnen worden voorbereid, of als voorreiniging vóór de mechanische voorbereiding. Een coatingsysteem dat op SP 2-voorbereiding wordt aangebracht in een industriële of maritieme omgeving zal naar verwachting voortijdig falen.
Chemische voorbereiding (ontvetten, fosfateren, beitsen)
Chemische methoden pakken specifieke soorten verontreiniging aan. Oplosmiddelreiniging (SSPC-SP 1) verwijdert olie en vet en moet aan andere voorbereidingsmethoden voorafgaan — mechanische voorbereiding smeert oliehoudende verontreiniging doorgaans over het oppervlak in plaats van die te verwijderen. Een fosforzuurwas zet lichte oppervlakteroest om en geeft een conversielaag die de verfhechting op licht gecorrodeerde oppervlakken verbetert — maar hij verwijdert geen zware roest of walshuid en creëert geen ankerprofiel. Beitsen (zoutzuur of zwavelzuur) verwijdert walshuid in gecontroleerde industriële installaties, maar is geen veldmethode en brengt bij hogesterktestaal het risico van waterstofbrosheid met zich mee. Chemische methoden vullen mechanische voorbereiding aan; bij zware roest en walshuid vervangen ze die niet.
Waterstralen
Hoge- en ultrahogedrukwaterstralen verwijdert bestaande coating, roest en oplosbare verontreiniging met hydraulische kracht, ingedeeld in WJ-1 tot WJ-4. Op eerder gestraald staal kan het het oorspronkelijke ankerprofiel weer blootleggen. Het creëert geen nieuw primair ankerprofiel op blank, niet-geprofileerd staal en levert verontreinigd water op dat moet worden opgevangen en afgevoerd. Voor het strippen van grote coatingoppervlakken vóór herbehandeling is waterstralen gevolgd door een profileringsmethode (stralen of Bristle Blaster®) een effectieve aanpak in twee stappen.
De juiste voorbereidingsmethode kiezen voor jouw project
| Situatie | Aanbevolen methode | Typisch resultaat |
|---|---|---|
| Fabricage van nieuwbouw, straalcabine beschikbaar | Abrasief stralen | SP 10 / SP 5 |
| Onderhoud in bedrijf, ATEX-zone 1 | Bristle Blaster® Pneumatic (ATEX-beoordeeld) | SP 11; vergelijkbaar met SP 10 / Sa 2½ in gedocumenteerde tests |
| Spotreparatie — geen straalinfrastructuur, geen afscherming | Bristle Blaster® | SP 11; vergelijkbaar met SP 10 / Sa 2½ |
| Besloten ruimte — beperkte ventilatie | Bristle Blaster® | SP 11; vergelijkbaar met SP 10 / Sa 2½ |
| Veldlas pijpleiding — coating van rondlas | Bristle Blaster® (enkele of dubbele band) | Vergelijkbaar met SP 10 / Sa 2½ (Sa 3 waar voorgeschreven) |
| Groot oppervlak coating strippen vóór herprofilering | Waterstralen + Bristle Blaster® | Vergelijkbaar met SP 10 na profilering |
| Zwaar gecorrodeerd oppervlak vóór Bristle Blaster® | Twee stappen: Tercoo® + Bristle Blaster® | Vergelijkbaar met SP 10 / Sa 2½ |
| Verontreiniging met olie / vet (elk oppervlak) | Eerst reinigen met oplosmiddel (SSPC-SP 1) — daarna mechanische voorbereiding | Maakt de voorgeschreven graad mogelijk na de mechanische stap |
| Milde omgeving, onderhoudscoating van lagere klasse | Reinigen met elektrisch gereedschap (staalborstel / slijper) | SP 3 / St 3 |
De meest voorkomende fouten bij oppervlaktevoorbereiding — en wat ze kosten
Schilderen over walshuid
Walshuid ziet er schoon uit. Het is glad, blauwgrijs en doorstaat een vluchtige visuele inspectie. Het is ook elektrochemisch kathodisch ten opzichte van het basismetaal en laat, zodra het door thermische wisselingen of buiging is gescheurd, vocht bij het staal eronder komen — waarna de walshuid loslaat en de coating meeneemt. Schilderen over intacte walshuid is een veelvoorkomende oorzaak van voortijdig coatingfalen op nieuw constructiestaal, en het is te voorkomen. Verf die wordt aangebracht op warmgewalst staal dat niet is gestraald, niet met bristle blasting is behandeld of anderszins tot een graad voor blank metaal is ontdaan van walshuid, komt op walshuid terecht.
De zouttest overslaan
Zichtbare roest is verwijderd. Het oppervlak ziet er schoon uit. De coating wordt aangebracht. Een paar jaar later ontstaan er blazen in de coating. De oorzaak: chloridezouten die onder de roest zaten, na mechanische reiniging onzichtbaar waren en onder de coatingfilm zijn ingesloten. Osmotische blaarvorming door die zouten is geen coatingdefect — het is een voorbereidingsdefect. Een Bresle-patchtest kost minuten en weinig geld. Hem overslaan op een oppervlak met een verleden van maritieme of industriële atmosferische blootstelling is een gok met de volledige levensduur van het coatingsysteem.
Coaten buiten het dauwpuntvenster
Coating die wordt aangebracht als de staaltemperatuur minder dan 3 °C boven het dauwpunt ligt, riskeert condensatie op het oppervlak — vaak onzichtbaar — tussen staal en coating. De film hardt uit over een laagje vocht, de hechting is vanaf dag één aangetast en het loslaten versnelt zodra het in gebruik is. Temperatuur, luchtvochtigheid en dauwpunt moeten direct vóór het aanbrengen van de coating worden gemeten en vastgelegd, niet worden aangenomen. 's Ochtends kan het venster snel sluiten.
Te lang wachten tussen voorbereiding en coaten
Vers voorbereid staal roest opnieuw. De snelheid hangt af van luchtvochtigheid, temperatuur en atmosferische verontreiniging — op een buitenlocatie in vochtige omstandigheden kan binnen enkele uren na de voorbereiding vliegroest verschijnen. Veel coatingspecificaties stellen een maximuminterval van ongeveer 4 uur tussen voorbereiding en coaten, of eisen dat er wordt gecoat vóór er zichtbare nieuwe roest optreedt. Grote oppervlakken vooraf voorbereiden voor het coatingteam zonder dit te bewaken, leidt geregeld tot opnieuw geroeste oppervlakken die opnieuw moeten worden voorbereid.
SP 3-voorbereiding gebruiken voor coatings waarvoor SP 10 is voorgeschreven
Dit gebeurt omdat het juiste gereedschap — abrasief stralen of Bristle Blaster® — niet op de locatie beschikbaar is en in plaats daarvan de beschikbare haakse slijper of staalborstel wordt gebruikt. De coating wordt aangebracht, de inspectie kijkt niet goed naar de voorbereidingsgraad en het falen begint vanaf de eerste dag. Als de coatingspecificatie SP 10 voorschrijft, moet de voorbereiding voldoen aan SP 10 of een schriftelijk door de specificeerder geaccepteerd equivalent. Geen enkel coatingsysteem compenseert onvoldoende oppervlaktevoorbereiding — dikkere lagen, meer lagen en coatings met een hogere specificatie falen allemaal vroegtijdig op een SP 3-oppervlak dat SP 10 had moeten zijn.
Voordat je schildert: de checklist voor de voorbereiding
Controleer vóór het aanbrengen van een coating op industrieel staal elk van de volgende punten:
- Olie en vet verwijderd. Reinig met oplosmiddel (SSPC-SP 1) vóór elke mechanische voorbereiding. Is er na de mechanische voorbereiding nog olie aanwezig, reinig dan opnieuw en bereid opnieuw voor.
- Reinheidsgraad bevestigd. Visuele beoordeling aan de hand van de referentiefoto's van ISO 8501-1 of SSPC-VIS 1 / VIS 3. Het oppervlak voldoet aan of overtreft de graad uit de coatingspecificatie.
- Ankerprofiel gemeten en vastgelegd. ASTM D4417 (methode C met replicatape of methode B met dieptemicrometer), met het aantal metingen volgens SSPC-PA 17 of de specificatie. Resultaten binnen het profielbereik in het productinformatieblad van de coating.
- Test op oplosbare zouten uitgevoerd en vastgelegd. Bresle-patch volgens ISO 8502-6 met geleidbaarheid volgens ISO 8502-9. Resultaat op of onder het voorgeschreven maximum (vaak 20 mg/m²). Ligt het erboven, reinig dan en test opnieuw voordat je verdergaat.
- Lasgeometrie gecontroleerd. Alle spatten verwijderd. Scherpe randen afgerond tot de voorgeschreven radius (ISO 8501-3 / ISO 12944-3 verwijzen gewoonlijk naar een minimumradius van 2 mm).
- Oppervlaktetemperatuur en dauwpunt gecontroleerd. Staaltemperatuur minimaal 3 °C boven het dauwpunt. Omgevingstemperatuur en relatieve vochtigheid binnen de grenzen van het productinformatieblad van de coating.
- Tijd sinds de voorbereiding vastgelegd. Coating aangebracht binnen het voorgeschreven interval en vóór zichtbare nieuwe roest.
- Alle gegevens gedocumenteerd. Operator, datum, locatie, voorbereidingsgraad, profielmetingen, zoutmetingen, temperatuur/dauwpunt op het moment van coaten. Vereist voor garantie en naleving van QA/QC.
Veelgestelde vragen
Wat is de belangrijkste stap bij het voorbereiden van metaal voor verven?
De reinheidsgraad bereiken die de coatingspecificatie vereist — voor industrieel werk vaak SSPC-SP 10 / Sa 2½ — is de meest cruciale stap. Dat betekent walshuid, roest en verontreiniging tot die graad verwijderen. Ankerprofiel en zouttest zijn eveneens essentieel: olie of zouten onder een coating veroorzaken falen, hoe goed het profiel ook is.
Kan ik over roest op staal schilderen?
Niet met een hoogwaardige industriële coating. Roest onder een coating blijft een actieve corrosieplek en de coating laat van onderaf los. Roestomzetters stabiliseren oppervlakteroest, maar verwijderen het niet en creëren geen ankerprofiel, en grote coatingfabrikanten accepteren ze niet als vervanging van mechanische voorbereiding tot de voorgeschreven graad.
Heb ik speciale apparatuur nodig om metaal voor te bereiden op verven?
Voor graden van blank metaal met een ankerprofiel: ja. Abrasief stralen of een impact-elektrisch gereedschap zoals de Bristle Blaster® is nodig; staalborstels bereiken op zijn best SP 3. De Bristle Blaster® is een handgereedschap, gebruikt geen los medium, vraagt geen straalafscherming en het pneumatische model is ATEX-beoordeeld voor zone 1.
Hoe lang na de oppervlaktevoorbereiding kan ik verf aanbrengen?
Veel coatingspecificaties stellen een maximum van ongeveer 4 uur tussen het voltooien van de oppervlaktevoorbereiding en het begin van het coaten, en alle eisen dat er wordt gecoat vóór zichtbare nieuwe roest. In vochtige of kustomstandigheden kan vliegroest eerder verschijnen; dan moet het oppervlak opnieuw worden voorbereid. Controleer altijd het productinformatieblad van de coating en de projectspecificatie.
Wat is ankerprofiel en waarom is het belangrijk?
Ankerprofiel is de oppervlakteruwheid, gemeten als piek-dalhoogte in µm, die door oppervlaktevoorbereiding ontstaat. Het geeft de coating mechanische grip op het staal. Veel high-build epoxysystemen schrijven ongeveer 40–75 µm voor. De Bristle Blaster® levert in gedocumenteerde tests 65–85 µm Rz op standaard koolstofstaal, afhankelijk van staal, band en techniek.
Wat is het verschil tussen Sa 2½ en SP 10?
Beide beschrijven stralen tot bijna wit metaal en worden over het algemeen als vergelijkbaar beschouwd. SSPC-SP 10 / NACE No. 2 is de Noord-Amerikaanse norm en beperkt verkleuring tot 5% van elke oppervlakte-eenheid. ISO 8501-1 Sa 2½ is de internationale graad, gedefinieerd door een geschreven beschrijving en referentiefoto's. Controleer welke van de twee de specificatie noemt.
Gerelateerde bronnen
- Walshuid van staal verwijderen: gereedschap, methoden en specificaties — Waarom walshuid weg moet en welk gereedschap het echt verwijdert.
- Wat is bristle blasting? Hoe het werkt, welke normen het haalt en wanneer je het inzet — Het handbediende, straalmiddelvrije alternatief voor zandstralen: hoe het werkt en hoe je het specificeert.
- Alternatieven voor het zandstralen van staal: volledige methodevergelijking — Elke methode vergeleken op ATEX-geschiktheid, normen en productiesnelheid.
Het technische team van MontiPower® adviseert over methodekeuze, gereedschapsconfiguratie en naleving voor elk substraat, elke omgeving en elke coatingspecificatie.
→ Praat met een specialist in oppervlaktevoorbereidingBronnen
- SSPC-SP 11, Power Tool Cleaning to Bare Metal (definitie van blank metaal, minimaal 25 µm profiel, impactmedia, waarschuwing over staalborstels en schuurschijven). glavin.net
- SSPC-SP 3, Power Tool Cleaning (vastzittende walshuid, roest en verf zijn niet bedoeld om te worden verwijderd). glavin.net
- KTA-Tator, Industry Standards for Surface Preparation (SP 1–SP 15 en graden van ISO 8501-1). kta.com
- Corrosion Alliance, Surface Preparation Standards. corrosionalliance.com
- ISO 8501-1 (roest- en voorbereidingsgraden), ISO 8502-4 (condensatie / dauwpunt), ISO 8502-6 en 8502-9 (oplosbare zouten), ASTM D4417 en SSPC-PA 17 (profielmeting), ISO 12944-3 (ontwerp, randradius). Normen zoals gepubliceerd.
- MontiPower®, technisch gegevensblad van de Bristle Blaster® en ATEX-conformiteitsbeoordeling (categorie 2; zone 1 gas IIA, zone 21 stof).