Kort antwoord: Zandstralen is de referentiemethode en blijft sneller op grote open oppervlakken, maar SSPC-SP 10 is geschreven voor stralen. De Bristle Blaster® levert een reinheid vergelijkbaar met Sa 2½ / SSPC-SP 10 en een ankerprofiel van 65–85 µm Rz op API 5L-staal in gedocumenteerde tests, zonder abrasief of straalafscherming. Hij past beter bij spotreparaties, veldlassen, installaties in bedrijf en ATEX-zones.
Wanneer een projectspecificatie SSPC-SP 10 voorschrijft en abrasief stralen niet beschikbaar, beperkt of uitgesloten is, staan ingenieurs en onderhoudsmanagers voor een eenvoudige vraag: kan de Bristle Blaster® van MontiPower® zandstralen vervangen, en hoe verhouden de resultaten zich?
Deze vergelijking is gebaseerd op gepubliceerd onafhankelijk onderzoek, een gepubliceerde norm van een coatingfabrikant en gedocumenteerde veldresultaten. Ze behandelt de parameters die voor coatingspecificeerders van belang zijn: reinheidsgraad, ankerprofiel, hechting (afrektest), gebruik in gevaarlijke zones en operationele logistiek.
Het kernverschil: impact versus abrasie
Zandstralen drijft abrasieve deeltjes (staalgrit, aluminiumoxide, granaat, kopersterslak) met hoge snelheid tegen het staaloppervlak. De deeltjes snijden en schuren het metaal, verwijderen corrosieproducten en ruwen het oppervlak op. Het is een beproefde, betrouwbare methode, maar vraagt straalmiddel, opvang van gebruikt straalmiddel, stofbeheersing en aanzienlijke logistiek.
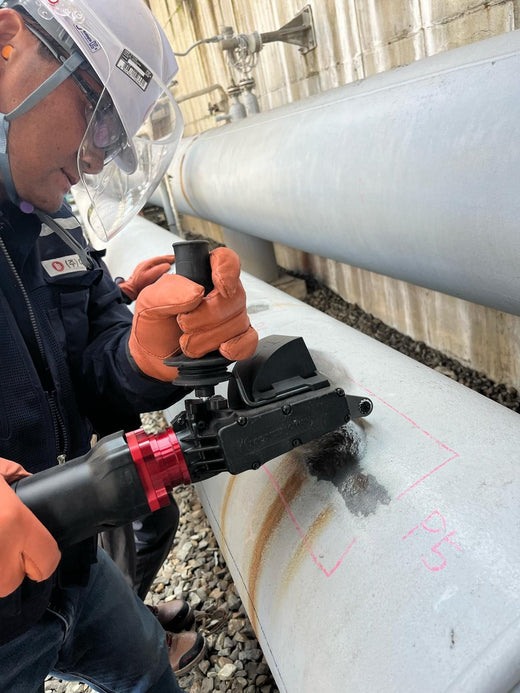
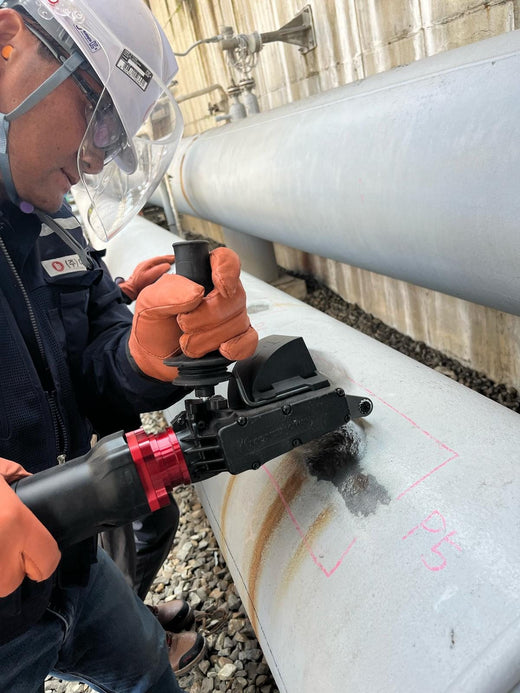
De Bristle Blaster® werkt volgens een ander mechanisme: impact van draadpunten. Geharde stalen draadborstels op een roterende band draaien op een bedrijfstoerental van 2.300 rpm (±5%). Een acceleratorstaaf houdt de borstels tegen en laat ze los, zodat de punten het oppervlak raken en terugveren, waarbij elke slag een kleine krater achterlaat. Het cumulatieve effect van een zeer groot aantal impacten is een niet-gericht, piekdicht ankerprofiel, zonder enig abrasief medium.
Het praktische gevolg: de Bristle Blaster® kan worden gebruikt zonder straalafscherming en zonder afvoer van gebruikt straalmiddel, en de ATEX-geëvalueerde pneumatische versie kan worden gebruikt in explosieve atmosferen waar open stralen normaal alleen onder een heetwerkvergunning mogelijk is.
Technische vergelijking naast elkaar
| Parameter | Zandstralen | Bristle Blaster® |
|---|---|---|
| Maximale reinheidsgraad | SSPC-SP 5 / Sa 3 (wit metaal) | Vergelijkbaar met Sa 2½ (ISO 8501-1) / SSPC-SP 10 in gedocumenteerde tests; resultaten vergelijkbaar met Sa 3 / SP 5 gemeld bij gebruik in het veld (Total E&P Bolivia, 2021) |
| Ankerprofiel | Breed bereik, bepaald door type, grootte en straaldruk van het straalmiddel | 65–85 µm Rz (2,6–3,3 mil) op API 5L-staal in gedocumenteerde tests; tot 120 µm Rz mogelijk. Waarden verschillen per staalsoort, roestgraad, band en techniek |
| Profielpatroon | Hoekig (grit) of afgerond (shot), niet-gericht | Kraterachtig impactprofiel, niet-gericht |
| Gevaarlijke zones (ATEX zone 1) | Wordt normaal behandeld als heet werk; gasvrij gebied en heetwerkvergunning vereist | Pneumatisch model ATEX-geëvalueerd voor zone 1 gas (IIA, T4) en zone 21 stof; markering II 2G c IIA T4 X voor specifieke banden op de originele Pneumatic-aandrijving |
| Abrasief medium vereist | Ja: grit, zand, granaat, slak | Nee |
| Afscherming vereist | Ja: straalomkasting, vacuümstralen of afschermingsfolie | Geen straalafscherming; verwijderd materiaal en stof worden beheerst volgens de risicobeoordeling |
| Stofproductie | Hoog: abrasief stof plus verwijderde roest en coating | Lager: alleen deeltjes van verwijderde roest en coating, geen abrasief stof. Straalmiddelvrij is niet stofvrij |
| Afvoer van gebruikt medium | Vereist; kan als gevaarlijk afval worden geclassificeerd waar oude coatings lood of chromaten bevatten | Geen gebruikt medium; alleen verwijderd materiaal en versleten banden |
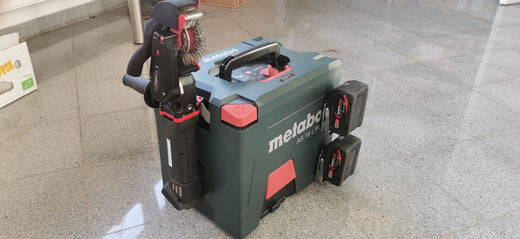
| Draagbaarheid | Laag: compressor, straalketel, slang, mondstuk, PBM voor de operator, afscherming | Hoog: één handgedragen gereedschap met luchtleiding, netstroom of 18 V-accu |
| Productiviteit op vlak staal | Doorgaans meerdere malen hoger per uur op grote open oppervlakken | Ongeveer 1,1 m²/u met één band (API 5L X42, roestgraad B); rond 3 m²/u met de modellen met dubbele band op vlakke oppervlakken. Verschilt per staalconditie |
| Operationele beschikbaarheid | Straalploeg, mobilisatie van apparatuur en opbouw van afscherming | Eén operator, korte opstelling |
| Resterende chlorideverontreiniging | Kan opnieuw verontreinigen als straalmiddel wordt gerecycled of verontreinigd is | MontiPower meldt 0 µg/cm² chloriden met voorbehandeling met oppervlakteactieve stof en <5 µg/cm² totale zouten met alleen bristle blasting (MTEST-laboratoriumstudie, Dr. Prepper No. 4; beperkte studie op met NaCl gezouten geroeste panelen) |
| Risico op flash rust | Hoger bij natte methoden; blank staal blootgesteld aan de atmosfeer | Dezelfde blootstelling van blank staal; hetzelfde hercoatvenster is van toepassing |
Wat onafhankelijke tests en veldgegevens laten zien
Bristle blasting is bestudeerd in gepubliceerd onderzoek sinds de NACE-artikelen van prof. Robert Stango aan Marquette University, die het resulterende oppervlak beschrijven als vergelijkbaar met gritstralen in reinheid en ruwheid. Belangrijke resultaten voor SP 10:
- ASC Shipbuilding / Asset Inspection Consultants (Adelaide, 2018): Dankiw en Fosdike vergeleken drie methoden met elektrisch gereedschap op koolstofstaal kwaliteit 250 en scheepsbouwstaal DH36 en DH55. Een #36-grit-slijper en een #40-lamellenschijf gaven elk 30–40 µm profiel; de Bristle Blaster® gaf 50–80 µm, consequent boven 50 µm, op alle kwaliteiten. Alle methoden overschreden het afrekminimum van 5 MPa, met minder spreiding voor bristle blasting (ongeveer 2–3 MPa) dan voor de slijpmethoden (ongeveer 5 MPa). Abrasief stralen maakte geen deel uit van deze vergelijking.
- Jotun BIPoT-norm: Jotun heeft een code voor oppervlaktevoorbereiding gepubliceerd voor bristle blast cleaning (Bristle Impact Power Tool cleaning) met graden muA tot muD gekoppeld aan Sa 3, Sa 2½, Sa 2 en Sa 1, en een typisch profiel van 50–85 µm. Zie Jotun introduceert BIPoT.
- Total E&P Bolivia (2021): bij veldlassen in pijpleidingen waar de 3LPE-coating werd verwijderd voordat een Covalence-krimpmof werd aangebracht, registreert het veldrapport van MontiPower een witmetaalnorm (Sa 3 / SP 5) en een verontreiniging met oplosbare zouten van 1,4 µg/cm², waarbij niet-destructief onderzoek het werk bevestigde.
- GASNORP / Quavii, Piura, Peru (2021): voor het aardgasdistributienet van Piura van 1.100 km (waarvan 277 km staal) werd de Bristle Blaster® Electric gebruikt om stalen buisoppervlakken voor te bereiden voor coating, met profieltests volgens ASTM D4417 Methode C door een NACE-gecertificeerde inspecteur.
Wanneer zandstralen de betere keuze is
De Bristle Blaster® is niet in elk scenario een vervanging voor zandstralen. Conventioneel stralen blijft in deze gevallen de meer geschikte keuze:
- Grote nieuwbouwoppervlakken. Voor continue platenvoorbereiding in een werkplaats, zoals scheepsromp-blokken en constructiestaalfabricage, bereiden geautomatiseerde shotblastlijnen veel meer oppervlak per uur voor tegen lagere kosten per vierkante meter dan welke handmethode dan ook. De Bristle Blaster® is niet ontworpen om te concurreren met straalruimten of turbinestraallijnen.
- Zeer agressieve profieleisen. Voor thermisch gespoten coatings (arc spray, HVOF) die profielen consequent boven 80 µm Rz vereisen, of voor SSPC-SP 5 wit metaal over grote oppervlakken met zware walshuid, is grof gritstralen op hoge druk betrouwbaarder op grote doorlopende oppervlakken.
- Wanneer straalinfrastructuur al is gemobiliseerd. Als een straalploeg en apparatuur al op locatie zijn, is het uitbreiden van hun opdracht meestal zuiniger dan het inzetten van een afzonderlijke handgereedschapsoperatie voor dezelfde oppervlakken.
Wanneer de Bristle Blaster® de betere keuze is
De Bristle Blaster® heeft duidelijke operationele voordelen in vier situaties:
- ATEX zone 1-omgevingen. Open stralen is normaal alleen mogelijk in een gasvrij gebied onder een heetwerkvergunning. De Bristle Blaster® Pneumatic is ATEX-geëvalueerd voor zone 1 gas (groep IIA, T4) en zone 21 stof, en levert straalmiddelvrije oppervlaktevoorbereiding vergelijkbaar met SSPC-SP 10 op offshoreplatforms, raffinaderijen in bedrijf, LNG-terminals en petrochemische installaties, onder voorbehoud van het vergunningensysteem van de locatie. Voor de eisen, zie onze gids voor oppervlaktevoorbereiding in ATEX zone 1.
- Geïnstalleerde constructies waar straalafscherming onpraktisch is. Onderhoud na het lassen, pijpreparatie en renovatie van constructiestaal op bruggen, offshore topsides en industriële installaties waar het afschermen van het werkgebied onpraktisch of onbetaalbaar is.
- Veldlassen in pijpleidingen. Geen afscherming van straalmiddel, snelle inzet en gedocumenteerde resultaten vergelijkbaar met SSPC-SP 10, en in het veld SP 5, maken van de Bristle Blaster® een veelgebruikte methode voor veldlasvoorbereiding bij de aanleg en het onderhoud van pijpleidingen, vooral op afgelegen locaties.
- Waar verontreiniging door straalmiddel onaanvaardbaar is. Gebieden naast cleanrooms, voedselveilige faciliteiten, onderhoud in de luchtvaart en elke locatie waar verdwaald straalmiddel aangrenzende apparatuur of productie zou beschadigen.
De productiviteitsvraag
Het meest gehoorde bezwaar tegen de Bristle Blaster® is het productietempo: ongeveer 1,1 m²/u met één band en rond 3 m²/u met dubbele banden, tegenover een veel hoger uurtempo voor een straalmondstuk op open staal. Die vergelijking klopt alleen als de volledige operatie wordt meegeteld.
Zandstralen vraagt mobilisatie van apparatuur, bouw en inspectie van afscherming, aanvoer van straalmiddel, de straalwerkzaamheden zelf, het opvangen en afvoeren van gebruikt straalmiddel, stofmonitoring en het opruimen van de locatie. Bij kleine en middelgrote onderhoudsoppervlakken duren opstellen en opruimen vaak langer dan de voorbereiding zelf. In een veldtest bij Wales & West Utilities voor een corrosiereparatie op een klein oppervlak was het totaal 45 manminuten met bristle blasting tegenover 260 manminuten met gritstralen, vooral door opstellen en opruimen (lees de veldtest). Het break-evenoppervlak hangt af van toegankelijkheid, afschermingsbehoeften en de staalconditie, dus vergelijk de totale klusduur in plaats van vierkante meters per uur.
Voor een stapsgewijze gids om met de Bristle Blaster® resultaten vergelijkbaar met SSPC-SP 10 te bereiken, inclusief verificatie en documentatie, zie hoe je resultaten vergelijkbaar met SSPC-SP 10 bereikt zonder zandstralen. Voor de volledige definitie van SSPC-SP 10, zie onze complete SSPC-SP 10-gids.
Veelgestelde vragen
Is de Bristle Blaster® gelijkwaardig aan zandstralen voor coatinggaranties?
Coatingdatabladen specificeren meestal een reinheidsgraad en een profielbereik in plaats van een methode, en Jotun heeft een speciale norm voor bristle blast cleaning gepubliceerd (BIPoT). Als het voorbereide oppervlak voldoet aan de gespecificeerde graad en het profiel, is de methode normaal geen reden voor afwijzing, maar acceptatie is naar goeddunken van de fabrikant. Bevestig dit voor jouw systeem bij de coatingleverancier.
Kan de Bristle Blaster® SSPC-SP 10 bereiken?
SSPC-SP 10 is een norm voor stralen, dus een resultaat met elektrisch gereedschap wordt omschreven als vergelijkbaar met SP 10 en niet als SP 10 zelf. Gedocumenteerde tests laten een reinheid vergelijkbaar met Sa 2½ / SP 10 zien met een Rz-profiel van 65–85 µm op API 5L-staal. Acceptatie wordt bepaald door de coatingspecificatie en de inspecteur.
Kan de Bristle Blaster® op roestvast staal worden gebruikt?
Ja, met roestvast stalen banden en de bijpassende roestvast stalen acceleratorstaaf. Het gebruik van roestvast stalen onderdelen voorkomt ijzerverontreiniging van het voorbereide oppervlak, die anders roestvlekken en contactcorrosie zou veroorzaken. Houd gereedschap voor roestvast staal gescheiden van werk aan koolstofstaal, bijvoorbeeld bij onderhoud van installaties in de voedingsmiddelen-, farmaceutische en chemische industrie.
Werkt de Bristle Blaster® op zwaar gecorrodeerd staal (roestgraad D)?
Ja, maar zwaar gecorrodeerd, geput staal heeft baat bij een voorbehandeling met een Tercoo®-schijf om het merendeel van de losse roest en coating te verwijderen voordat de Bristle Blaster®-band de definitieve, geprofileerde afwerking geeft. Deze Tweestapsmethode, waarbij beide stappen op dezelfde aandrijfeenheid worden uitgevoerd, is de aanbevolen aanpak van MontiPower voor roestgraden C en D.
Technisch team van MontiPower: methodekeuze, specificatiebeoordeling en gereedschapsconfiguratie voor jouw project.
→ Vraag technisch advies aanBronnen
- R. Dankiw, D. Fosdike, Defining Mechanical Surface Preparation Standards with Power Tools, Corrosion & Prevention 2018, Paper 74. cactusindustrial.com
- Jotun, Surface Preparation Code and Standard for Bristle Blast Cleaning and Profiling Process. cactusindustrial.com
- R. J. Stango et al., Fundamentals of Bristle Blasting Process for Removing Corrosive Layer, NACE CORROSION 2009. content.ampp.org
- MontiPower, Peak Times Moments: Bolivia, ready for coating No. 2 (2021). montipower.com (PDF)
- MontiPower, Peak Times Moments: Peru, ready for coating No. 1 (2021). montipower.com (PDF)
- Technische datasheets van MontiPower: Bristle Blaster® Pneumatic, Ultimate Electric, Bristle Blaster®-banden Staal; Dr. Prepper No. 4 (MTEST-zoutstudie).