Kort antwoord: Houd staal corrosievrij door een beschermend coatingsysteem aan te brengen op goed voorbereid staal en het daarna volgens een gepland schema te onderhouden: regelmatige inspectie, snelle spotreparatie, onderhoudsovercoating zolang de bestaande coating nog gezond is en pas volledig opnieuw coaten wanneer dat niet meer zo is. De kwaliteit van de oppervlaktevoorbereiding en de beheersing van oplosbare zouten in elke fase bepalen grotendeels hoe lang de coating beschermt.
Staal blijft niet uit zichzelf corrosievrij. Onbeschermd staal dat aan vocht en zuurstof wordt blootgesteld, kan binnen enkele uren beginnen te roesten — vers gestraald staal in vochtige lucht toont zeer snel vliegroest. Staalconstructies en assets corrosievrij houden is een actief, doorlopend proces: het juiste beschermende coatingsysteem, aangebracht op goed voorbereid staal, onderhouden door regelmatige inspectie en tijdig herstel gedurende de hele levensduur van de asset. Dit artikel legt uit waarom staal corrodeert, wat de vijf fasen van de onderhoudscyclus van coatings zijn, welke oppervlaktevoorbereiding elke fase vraagt en welke factoren de levensduur van een coating bekorten. Goed beheerd is een coatingsysteem met hoge duurzaamheid in de zin van ISO 12944 ontworpen om meer dan 25 jaar mee te gaan vóór het eerste grote onderhoud; bij verwaarlozing stijgen de saneringskosten snel.
Waarom staal corrodeert en wat het stopt
Staal corrodeert omdat ijzer thermodynamisch onstabiel is in aanwezigheid van water en zuurstof — het oxideert spontaan tot ijzeroxide (roest). De corrosiereactie is elektrochemisch: op het staaloppervlak vormen zich een anode (waar ijzer wordt geoxideerd) en een kathode (waar zuurstof wordt gereduceerd), verbonden door een elektrolyt (vocht met opgeloste ionen). De corrosiesnelheid hangt af van hoe gemakkelijk water, zuurstof en opgeloste ionen het staaloppervlak bereiken. Voor een uitgebreidere inleiding, zie wat corrosie is en hoe oppervlaktevoorbereiding het stopt.
Beschermende coatings onderbreken dit proces door:
- Barrièrebescherming — een fysieke film te vormen die de diffusie van water, zuurstof en ionen naar het staaloppervlak beperkt
- Kathodische (opofferende) bescherming — zinkrijke primers maken van zink de opofferingsanode, die staal beschermt bij kleine coatingdoorbraken
- Inhibitie — sommige primerformuleringen bevatten pigmenten die de corrosiereactie vertragen wanneer er toch vocht door de coating dringt
Alle drie de mechanismen hangen ervan af dat de coating intact blijft en goed aan het staaloppervlak hecht — wat op zijn beurt afhangt van de kwaliteit van de oorspronkelijke oppervlaktevoorbereiding en het onderhoud van het coatingsysteem in de loop van de tijd.
De onderhoudscyclus van coatings
Staal gedurende de levensduur van een asset corrosievrij houden vraagt een gepland onderhoudsschema, geen reactieve reparatie. De belangrijkste fasen zijn:
Fase 1: Eerste oppervlaktevoorbereiding en coatingapplicatie
De kwaliteit van de oorspronkelijke oppervlaktevoorbereiding en coatingapplicatie bepaalt het plafond voor hoe lang het coatingsysteem het staal kan beschermen. Een hoogwaardig epoxysysteem dat in een gecontroleerde omgeving is aangebracht op staal dat tot SSPC-SP 10 / Sa 2½ is voorbereid, met de juiste laagdikte en geverifieerde gehalten aan oplosbare zouten onder de specificatiegrenzen, presteert doorgaans beter dan dezelfde coating op SSPC-SP 6-voorbereiding of met ongecontroleerde zoutverontreiniging. De investering in grondige oppervlaktevoorbereiding in deze fase verdient zich terug over de hele levensduur van de coating.
Fase 2: Inspectie in gebruik
Het coatingsysteem moet met regelmatige tussenpozen worden geïnspecteerd — gewoonlijk jaarlijks voor assets in C4–C5-omgevingen (corrosiviteitscategorieën van ISO 12944), of volgens een risicogebaseerd inspectieschema voor kritieke assets. De inspectiegegevens moeten vastleggen:
- Percentage oppervlak met coatingafbraak (roestgraad of beoordeling van de coatingconditie)
- Locatie en type defecten: mechanische schade, blaarvorming, scheuren, randcorrosie, defecten in lasnaden
- Algemene ontwikkeling sinds de vorige inspectie
Het doel is coatingdegradatie te signaleren voordat het punt wordt bereikt waarop onderhoudsschilderwerk volledig opnieuw stralen vereist — de duurste onderhoudsingreep.
Fase 3: Spotreparatie en bijwerken
Afzonderlijke coatingdefecten — mechanische schade, lasreparaties, gebieden waar de coating loslaat — moeten snel worden hersteld. Corrosie verspreidt zich door ondermijning: zodra de coatinghechting bij een defect faalt, migreren vocht en ionen zijdelings onder de intacte coating, waardoor het onbeschermde staaloppervlak groter wordt. Een klein roestplekje dat niet wordt hersteld, kan in agressieve omgevingen binnen een seizoen of twee uitgroeien tot een veel groter gebied met coatingverlies.
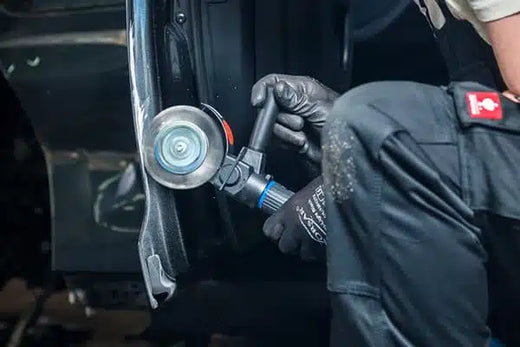
Oppervlaktevoorbereiding voor spotreparatie: doorgaans SSPC-SP 11 (reinigen met elektrisch gereedschap tot blank metaal, minimaal 25 µm / 1 mil profiel) voor het gecorrodeerde gebied, uitlopend in gezonde coating — of wat de coatingfabrikant voorschrijft. Voor hoogwaardige coatingsystemen die oorspronkelijk op Sa 2½ zijn aangebracht, helpt het voorbereiden van de spotplek tot een reinheid vergelijkbaar met SSPC-SP 10 met de Bristle Blaster® de hechtingsverenigbaarheid met het bestaande systeem te behouden. Zie voorbereiding voor spotreparatie voor de methode.
Fase 4: Onderhoudsovercoating
Wanneer het coatingsysteem het einde van zijn effectieve levensduur nadert — vaak gedefinieerd als ongeveer 1% van het oppervlak met actieve roest (roestgraad Ri 3 in ISO 4628-3), of een coatingconditie onder een door het project bepaalde drempel — kan een onderhoudsovercoating worden aangebracht op de gereinigde, intacte bestaande coating zonder volledige verwijdering. Dit is haalbaar wanneer:
- Het bestaande coatingsysteem stevig hecht zonder wijdverbreide delaminatie of osmotische blaarvorming
- De nieuwe coating verenigbaar is met het bestaande systeem (verenigbaarheid qua oplosmiddel en hechting)
- De totale laagdikte na het overcoaten binnen aanvaardbare grenzen voor de constructie blijft
Fase 5: Volledig opnieuw coaten
Wanneer het bestaande coatingsysteem te zeer is aangetast om een overcoating te accepteren — wijdverbreide delaminatie, actieve corrosie onder de coating, osmotische blaarvorming — is volledige verwijdering en heraanbrenging nodig. Dit is de duurste ingreep en degene die grondig onderhoud zo lang mogelijk moet uitstellen. Volledig opnieuw coaten vraagt doorgaans dezelfde oppervlaktevoorbereiding als de oorspronkelijke applicatie: SSPC-SP 10 / Sa 2½, of een daarmee vergelijkbaar resultaat, als effectief minimum voor hoogwaardige systemen.
Eisen aan oppervlaktevoorbereiding voor onderhoudscoating
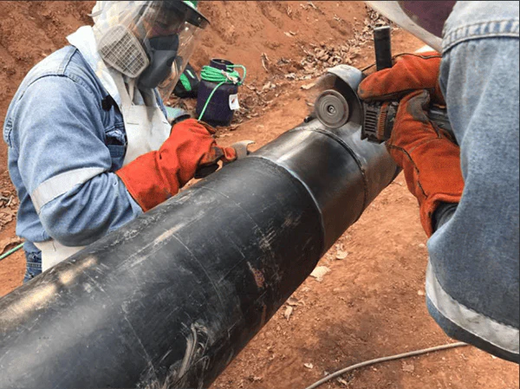
Onderhoudscoating over gedeeltelijk intacte bestaande coatings vraagt zorgvuldige oppervlaktevoorbereiding bij de overgang tussen gecorrodeerde en gezonde coatinggebieden. De standaardaanpak:
- Eerst reinigen met oplosmiddel — SSPC-SP 1 (reinigen met oplosmiddel) om olie, vet en oppervlakteverontreiniging te verwijderen vóór enige mechanische voorbereiding
- Mechanische voorbereiding van gecorrodeerde gebieden — breng gecorrodeerde gebieden tot blank metaal (minimaal SSPC-SP 11; een resultaat vergelijkbaar met SSPC-SP 10 heeft de voorkeur bij hoogwaardige systemen) met de Bristle Blaster® of een gelijkwaardige methode. De technische gids over SSPC-SP 11 behandelt de eisen in detail
- Behandeling van uitlopende randen — mechanisch schuren van het grensvlak tussen het gecorrodeerde gebied en de gezonde coating om een geleidelijke overgang te creëren; dit voorkomt een scherpe stap in laagdikte die als spanningsconcentratie kan werken
- Test op oplosbare zouten — vooral belangrijk in maritieme en kustomgevingen waar voortdurend zout wordt afgezet; test voorbereide gebieden vóór het primeren
- Volledig oppervlak opschuren of sweep-stralen — om de intacte bestaande coating voor te bereiden op hechting van de nieuwe overcoating
Factoren die de levensduur van de coating bekorten
Staalbeschermingssystemen falen om voorspelbare redenen vóór hun verwachte levensduur:
- Ontoereikende oorspronkelijke oppervlaktevoorbereiding — een belangrijke oorzaak; verontreiniging of onvoldoende profiel verlaagt de hechting vanaf dag één
- Verontreiniging met oplosbare zouten niet beheerst — onzichtbaar tijdens de applicatie, kan het in agressieve omgevingen al vroeg in gebruik osmotische blaarvorming veroorzaken
- Applicatie bij onjuiste temperatuur of luchtvochtigheid — de staaltemperatuur moet minimaal 3 °C boven het dauwpunt blijven (behalve bij vochtuithardende verven), en veel productinformatiebladen van coatings stellen ook een maximale relatieve vochtigheid, vaak 85%; applicatie buiten deze omstandigheden tast filmvorming en hechting aan
- Onvoldoende droge laagdikte — een DFT onder de specificatie verlaagt de barrière-eigenschappen van het systeem en bekort de levensduur
- Tekortkomingen bij randen en lasnaden — scherpe randen en lasrupsen zijn gebieden met dunne filmdekking; het strippen (stripe coating) van randen en lassen vóór de hoofdlaag is standaardpraktijk bij hoogwaardige systemen
- Uitgesteld onderhoud — corrosie vanuit kleine defecten laten uitbreiden in plaats van ze snel aan te pakken, vermenigvuldigt de uiteindelijke reparatiekosten
Belangrijkste punten
- Staal corrosievrij houden is een actief onderhoudsproces, geen eenmalige applicatie. Beschermende coatingsystemen hebben vastgelegde duurzaamheidsbereiken die afhangen van omgeving, kwaliteit van de oppervlaktevoorbereiding, kwaliteit van de applicatie en onderhoudsfrequentie.
- De onderhoudscyclus van coatings — inspectie, spotreparatie, onderhoudsovercoating, volledig opnieuw coaten — is het kader om de kosten van corrosiebescherming over de levensduur van een asset te beheersen.
- Spotreparatie is de meest kosteneffectieve onderhoudsingreep: coatingfalen snel aanpakken voorkomt zijdelingse verspreiding van corrosie onder de intacte coating.
- De eisen aan oppervlaktevoorbereiding voor onderhoudscoating zijn meestal gelijk aan die voor de oorspronkelijke applicatie: SSPC-SP 10 / Sa 2½ of een vergelijkbaar resultaat voor hoogwaardige systemen in agressieve omgevingen.
- Beheersing van oplosbare zouten is bij onderhoud even belangrijk als bij de oorspronkelijke applicatie — in maritieme omgevingen vindt voortdurend zoutafzetting plaats en moet vóór elke hercoatingcyclus worden gemeten.
Veelgestelde vragen
Hoe vaak moet een coatingsysteem op staal worden geïnspecteerd?
Gewoonlijk jaarlijks voor assets in agressieve C4–C5-omgevingen, of volgens een risicogebaseerd inspectieschema voor kritieke assets. Elke inspectie moet het percentage coatingafbraak vastleggen, de locatie en het type defecten zoals blaarvorming, scheuren, rand- en lasnaadcorrosie, en hoe de conditie zich sinds de vorige inspectie heeft ontwikkeld.
Hoe lang kan een coatingsysteem staal corrosievrij houden?
ISO 12944 deelt beschermende coatingsystemen in duurzaamheidsbereiken in: laag (tot 7 jaar), gemiddeld (7–15), hoog (15–25) en zeer hoog (meer dan 25 jaar). Duurzaamheid is een planningsparameter voor de tijd tot het eerste grote onderhoud, geen garantie, en hangt af van de corrosiviteitscategorie, oppervlaktevoorbereiding, kwaliteit van de applicatie en doorlopend onderhoud.
Welke oppervlaktevoorbereiding is nodig voor spotreparaties van coatings?
Doorgaans SSPC-SP 11, reinigen met elektrisch gereedschap tot blank metaal met een minimaal profiel van 25 µm (1 mil), uitlopend in de omringende gezonde coating, tenzij de coatingfabrikant anders voorschrijft. Voor hoogwaardige systemen die oorspronkelijk op Sa 2½ zijn aangebracht, houdt het voorbereiden van de plek tot een reinheid vergelijkbaar met SSPC-SP 10, bijvoorbeeld met een Bristle Blaster®, de reparatie verenigbaar met het bestaande systeem.
Wanneer is een onderhoudsovercoating mogelijk in plaats van volledig opnieuw coaten?
Een overcoating is mogelijk wanneer de bestaande coating nog stevig hecht zonder wijdverbreide delaminatie of osmotische blaarvorming, de nieuwe coating verenigbaar is met de oude en de totale laagdikte binnen aanvaardbare grenzen blijft. Zodra corrosie onder de coating doorloopt of delaminatie wijdverbreid is, is volledige verwijdering en opnieuw coaten de enige duurzame optie.
Gerelateerde artikelen
- Corrosiebescherming voor staalconstructies: een praktische gids
- SSPC-normen voor oppervlaktevoorbereiding: complete gids
- Verontreiniging met oplosbare zouten en coatingfalen
- SSPC-SP10 stralen tot bijna wit metaal: complete gids
- Vliegroest: oorzaken, niveaus en preventie
Bronnen
- Carboline, ISO 12944 brochure — duurzaamheidsbereiken (zeer hoog: meer dan 25 jaar) en corrosiviteitscategorieën C1–CX. carboline.com
- KTA-Tator, Industry Standards for Surface Preparation (definities van SP 6, SP 10, SP 11). kta.com
- SSPC-SP 11, Power Tool Cleaning to Bare Metal. Kopie van de norm
- The Steel Construction Institute, Guidance Note 8.06: The inspection of surface preparation and coating treatments (dauwpuntregel). steelconstruction.info
- Corrosion Alliance, Principles of corrosion. corrosionalliance.com