Коротко: инспекция покрытий — это документированная проверка в определённых контрольных точках того, что подготовка поверхности, нанесение и отверждение соответствуют спецификации. Типичная последовательность включает одиннадцать контрольных точек — от предпроектного совещания до подготовки между слоями — и опирается на измеренные данные: точку росы, степень чистоты, профиль, растворимые соли, толщину плёнки по SSPC-PA 2, адгезию и отверждение.
Инспекция — единственный способ проверить, что требования спецификации к покрытию и его нанесению действительно выполнены. Недостаточная подготовка поверхности и нанесение широко считаются самыми частыми первопричинами преждевременного разрушения покрытий, и именно эти этапы проверяет инспектор. При хорошей организации инспекция превращает будущий спор в документированную запись. В этом руководстве рассматриваются роль инспектора, одиннадцать контрольных точек, стоящие за ними испытания и приборы и то, как читать результаты.
Роль инспектора
Инспектор обеспечивает выполнение спецификации в точности так, как она написана, — не больше и не меньше. Он должен досконально знать спецификацию, её требования и все процедуры и методы инспекции; он не должен брать на себя ответственность за её изменение. Его «валюта» однозначна: спецификации, а не предположения; факты, а не мнения; точные данные, а не оценки. Он ведёт документацию по работе, охватывающую условия окружающей среды, подготовку поверхности, нанесение покрытия, толщину и отверждение, достаточность оборудования и ход работ. Более полный справочник — Справочник инспектора покрытий.
Что должна охватывать спецификация
Чтобы инспекция имела смысл, спецификация должна определять: требования к материалам (качество, срок хранения, испытания); подготовку поверхности (степень очистки, стандарты, оборудование); нанесение (оборудование, смешивание и разбавление, параметры среды, толщина мокрой и сухой плёнки); и приёмку (цвет, блеск, текстура и дефекты, такие как подтёки, потёки и непрокрасы). Она также должна указывать полномочия инспектора останавливать работы при обнаружении отклонений, формат и периодичность отчётности, а также какие именно испытания проводятся, каким методом и кто ремонтирует места разрушающих испытаний. Подробнее — в нашей статье о том, что делает спецификацию покрытия обязательной к исполнению.
Типичная последовательность инспекции: 11 контрольных точек
Качество создаётся остановками в контрольных точках для проверки перед продолжением. Показательная последовательность:
- Контрольная точка 1 — предпроектное совещание. С участием всех сторон; задаёт правила и выявляет ошибки, упущения и риски до начала работ.
- Контрольная точка 2 — перед подготовкой поверхности. Проверка на наличие смазки, масла и других загрязнений, брызг сварки и острых кромок, которые необходимо устранить в первую очередь.
- Контрольная точка 3 — оборудование для подготовки поверхности. Правильный тип и размер абразива, чистый абразив, чистый воздух, правильное давление воздуха и скорости кругов, всё в исправном состоянии.
- Контрольная точка 4 — условия окружающей среды. Температура поверхности, температура воздуха, относительная влажность и точка росы в допустимых пределах.
- Контрольная точка 5 — подготовка поверхности. Очистка растворителем (SSPC-SP 1) при необходимости, заданная степень очистки и требуемый профиль поверхности.
- Контрольная точка 6 — оборудование для нанесения. Правильные диаметр и длина шланга, размер сопла и соотношение смешивания, всё в исправном состоянии.
- Контрольная точка 7 — смешивание. Правильные продукт и разбавитель, надлежащее хранение, в пределах срока годности, номера партий записаны, смешивание и разбавление по указаниям производителя.
- Контрольная точка 8 — условия окружающей среды (повторно). Температура поверхности, воздуха и материала, влажность и точка росы в момент нанесения.
- Контрольная точка 9 — толщина мокрой плёнки (и 9a, толщина сухой плёнки) измеряется по ходу нанесения слоя.
- Контрольная точка 10 — отверждение и толщина сухой плёнки. Время и температура по указаниям производителя; толщиномеры DFT поверены, измерения проводятся по SSPC-PA 2; проверяется внешний вид; испытание растиранием растворителем MEK на отверждение неорганических цинковых покрытий.
- Контрольная точка 11 — подготовка поверхности между слоями. Очистка растворителем (SSPC-SP 1), затем повтор контрольных точек 6–11 для каждого последующего слоя.
Испытания, стоящие за контрольными точками
Там, где их требует спецификация:
- Неразрушающий контроль DFT — магнитные (тип 1) и электронные (тип 2) толщиномеры сухой плёнки, поверенные и применяемые по SSPC-PA 2.
- Контроль сплошности / непрокрасов — низко- или высоковольтное обнаружение нарушений сплошности плёнки.
- Адгезия (разрушающий контроль) — испытания X-образным надрезом и решётчатым надрезом с лентой по ASTM D3359, решётчатый надрез по ISO 2409 и испытание на отрыв (например, ASTM D4541 / ISO 4624); толщиномер Tooke для измерения DFT по надрезу. Места разрушающих испытаний необходимо отремонтировать.
- Загрязнение поверхности — хлориды, растворимые соли железа и кислотность/щёлочность, которые при сохранении на поверхности вызывают осмотическое вздутие и подплёночную коррозию.
Приборы инспектора
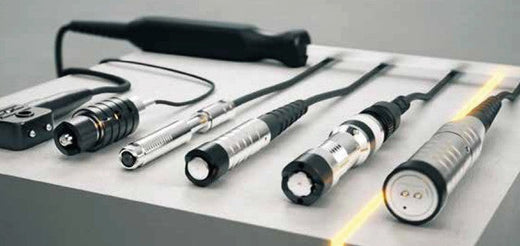
Инспекция хороша настолько, насколько хороши данные, а данные получают с помощью определённого набора инструментов: праща-психрометр или электронный психрометр для температуры, влажности и точки росы; термометры для поверхности; профилометр или реплика-лента (ASTM D4417); толщиномеры мокрой и сухой плёнки (магнитные и электронные, поверенные по SSPC-PA 2); толщиномер Tooke для разрушающего измерения DFT по надрезу; детекторы непрокрасов/сквозных пор; наборы для испытаний на адгезию (решётчатый надрез и отрыв); и наборы для испытаний на растворимые соли. Каждый прибор нужен, чтобы заменить мнение числом. Справочник M-TESTCO® подробнее описывает приборы для испытаний и инспекции покрытий.
Как правильно читать толщину сухой плёнки
DFT — самое часто измеряемое и самое спорное свойство на объекте. SSPC-PA 2 определяет не только, как поверять прибор, но и как снимать показания: заданное число точечных измерений на каждой площади, где каждое точечное измерение — среднее не менее чем трёх показаний прибора в пределах круга диаметром 1,5 дюйма (38 мм). Отдельные показания прибора сами по себе не ограничиваются. При уровне ограничений по умолчанию каждое точечное измерение может быть не ниже 80% заданного минимума и не выше 120% заданного максимума, а среднее всех точечных измерений на площади должно находиться в заданном диапазоне. Точные критерии приёмки должны быть в спецификации. Без дисциплины PA 2 два человека, измеряющих одну и ту же стену, приходят к разным выводам.
Растворимые соли и метод Бресле
Невидимые соли хлоридов и сульфатов, оставшиеся на поверхности, осмотически втягивают влагу сквозь отверждённую плёнку и вызывают вздутие и подплёночную коррозию — дефект, который проявляется через месяцы без видимой причины. Метод Бресле (ISO 8502-6 для экстракции, ISO 8502-9 для кондуктометрического измерения) заключается в отборе пробы с измеренной площади с помощью клеящейся накладки и измерении электропроводности извлечённых солей. При работах в условиях погружения и жёсткой эксплуатации предел по солям и испытание по Бресле должны быть в спецификации, потому что никакой профиль не компенсирует загрязнение, оставшееся на поверхности. См. нашу статью о загрязнении растворимыми солями.
Правило точки росы
Одно правило для условий среды предотвращает значительную долю дефектов нанесения: стальная поверхность должна быть как минимум на 3 °C (5 °F) выше точки росы при подготовке поверхности, нанесении и начальном отверждении. При меньшем запасе на поверхности может образоваться невидимый конденсат, и покрытие окажется нанесённым поверх воды. Ограничения по относительной влажности (часто максимум 85%) и минимальные температуры берутся из технического паспорта покрытия. Инспектор фиксирует температуру поверхности, температуру воздуха, относительную влажность и точку росы в каждой контрольной точке нанесения именно для соблюдения этого запаса.
Проверка отверждения, а не только толщины
Слой нужной толщины — не то же самое, что отверждённый слой. Преждевременное нанесение верхнего слоя на недоотверждённую плёнку запирает растворитель и приводит к вздутию и потере адгезии. Инспекторы проверяют отверждение по времени и температуре согласно техническому паспорту, по твёрдости и — для неорганических цинковых покрытий — испытанием растиранием растворителем MEK (ASTM D4752), при котором должным образом отверждённая плёнка выдерживает заданное число двойных проходов. Проверка отверждения — тихая контрольная точка, предотвращающая целый класс межслойных дефектов.
Предпроектное совещание подробнее
Самая ценная контрольная точка не стоит ничего: предпроектное совещание. Когда владелец, подрядчик, инспектор и производитель покрытия собираются в одной комнате до начала работ, ошибки, упущения и противоречия в спецификации решаются на бумаге, а не на стали. На совещании устанавливаются правила, подтверждается план инспекции и испытаний, согласовывается, кого уведомляют об отклонениях, и уточняется отчётность по безопасности. Проблема, обнаруженная здесь, обходится в одно предложение; та же проблема, обнаруженная на финальной инспекции, обходится в повторное окрашивание.
Когда инспектор останавливает работы
Спецификация должна давать инспектору полномочия останавливать работы при обнаружении отклонения — и определять, что их запускает. Типичные условия остановки: условия среды вне пределов (нарушен запас до точки росы), подготовка поверхности ниже заданной степени или профиля, загрязнение сверх предела по солям, толщина плёнки вне зоны приёмки или материал с истёкшим сроком годности. Остановка работ — не препятствие, а самый дешёвый момент, чтобы предотвратить дефект.
Разработка плана инспекции и испытаний
Контрольные точки сводятся в план инспекции и испытаний (ITP) — единый документ, перечисляющий каждую проверку, стандарт, по которому она измеряется, критерий приёмки, кто её выполняет, кто присутствует при ней и какую запись она формирует. ITP превращает абстрактную идею «инспекции» в подписанную последовательность и является основой записей о качестве работ.
Документация — это результат
По окончании работ покрытие лежит на стали, а то, что под ним, увидеть снова нельзя; всех участников защищает запись. Отчёты инспектора — условия среды, степень подготовки и профиль, результаты по солям, толщина плёнки по слоям, проверки отверждения — образуют цепочку доказательств того, что спецификация выполнена. Поэтому ценна подготовка, дающая прослеживаемые, документируемые результаты: она делает самые спорные контрольные точки самодокументируемыми. Дополните это руководство нашим полевым руководством по измерению профиля шероховатости.
Отдача владельца от инспекции
Инспекция может казаться затратой, которую подрядчик не любит, а владелец ставит под сомнение. Логика говорит об обратном: если большинство преждевременных дефектов возникает при подготовке и нанесении, то небольшая доля стоимости проекта, потраченная на проверку этих этапов, — одни из самых эффективных расходов на объекте. Хорошая инспекция не замедляет проект — она предотвращает переделки, которые бы его замедлили.
Почему прослеживаемая подготовка упрощает инспекцию
Основная часть трений при инспекции возникает в контрольных точках подготовки поверхности — степень очистки и профиль. Метод подготовки, дающий измеримые, документируемые результаты — степень чистоты, оцениваемая по ISO 8501-1, и профиль шероховатости (анкерный профиль), который можно прочитать реплика-лентой, — превращает эти контрольные точки из спора в подпись. С Bristle Blaster® документированные испытания показывают чистоту, сопоставимую с Sa 2½, и профиль 65–85 µm Rz на стандартной стали, хотя результаты зависят от марки стали, степени коррозии, ленты и техники работы, поэтому результат всё равно измеряется в контрольной точке. Эта прослеживаемость — часть контролируемой подготовки с отслеживанием данных.
Главные выводы
- Инспекция с помощью данных подтверждает выполнение спецификации — факты, а не оценки.
- Качество создаётся в контрольных точках — от предпроектного совещания до отверждения, повторяемых для каждого слоя.
- Измеряйте DFT по SSPC-PA 2, соли — методом Бресле, адгезию — по ASTM D3359/ISO 2409; соблюдайте запас до точки росы 3 °C (5 °F).
- Проверяйте отверждение (например, растиранием MEK для неорганического цинка), а не только толщину.
- Прослеживаемая, документируемая подготовка поверхности превращает самые спорные контрольные точки в подпись.
Часто задаваемые вопросы
Какой процент дефектов покрытий вызван подготовкой поверхности?
Единой авторитетной цифры не существует, но отраслевые источники обычно оценивают, что подавляющее большинство преждевременных дефектов покрытий, часто называют 75–80%, вызвано полностью или частично недостаточной подготовкой поверхности или нанесением. Поэтому контрольные точки подготовки и нанесения имеют наибольший вес в плане инспекции.
Что такое правило точки росы при нанесении покрытий?
Стальная поверхность должна быть как минимум на 3 °C (5 °F) выше точки росы при подготовке поверхности, нанесении и начальном отверждении. При меньшем запасе на стали может образоваться невидимый конденсат, и покрытие наносится поверх плёнки воды, что ведёт к плохой адгезии, вздутию и раннему разрушению.
Как принимается толщина сухой плёнки по SSPC-PA 2?
Каждое точечное измерение — среднее не менее чем трёх показаний прибора. При уровне ограничений по умолчанию точечные значения могут находиться в диапазоне от 80% заданного минимума до 120% заданного максимума, но среднее всех точек на каждой измеряемой площади должно находиться в заданном диапазоне толщины. Спецификация может устанавливать более строгие критерии.
Что инспектор покрытий проверяет до начала окраски?
Перед окраской инспектор подтверждает, что загрязнения, брызги сварки и острые кромки устранены, проверяет оборудование для подготовки и нанесения, фиксирует условия среды и точку росы, проверяет заданную степень чистоты и профиль поверхности, при необходимости проводит испытания на растворимые соли и подтверждает материалы покрытия, номера партий и срок годности.
Источники
- KTA-Tator, SSPC-PA 2 for coating thickness measurements on structural steel. kta.com
- DeFelsko, Measuring environmental conditions (точка росы, ISO 8502-4, ASTM D3276, ASTM E337). defelsko.com
- KTA-Tator, Industry standards for surface preparation. kta.com
- IMO, Resolution MSC.215(82): Performance Standard for Protective Coatings (требования к растворимым солям и профилю) (2006). dl.defelsko.com